


Calculator voor reductie van slijpkosten
Calculator voor reductie van slijpkosten
Deze calculator kan worden gebruikt wanneer u overweegt om van uw huidige slijpproces over te stappen op nabewerken met CBN/keramische gereedschappen.
Door waarden in de volgende velden in te voeren, kunt u de kostenbesparingen berekenen die u kunt verwachten bij de overstap naar CBN/keramische gereedschappen.
In elk veld zijn representatieve waarden vooraf ingevuld, maar pas deze a.u.b. aan uw situatie aan en controleer de resultaten.
-
Eenheid
*verplichte veldenSimulatieresultaten
Bij gebruik van CBN-inserts
Bij gebruik van keramische inserts
Jaarlijks reductiebedrag
0USD per jaar Reductiepercentage
0% Reductiebedrag per onderdeel
0USD per onderdeel (Slijpkosten)
0USD per onderdeel (Draaikosten)
0USD per onderdeel Reductie in doorlooptijd
0uur per jaar Reductie in werkelijke bewerkingstijd
0seconden per onderdeel Gemiddelde bewerkingstijd tijdens slijpen
0seconden per onderdeel Gemiddelde bewerkingstijd tijdens draaien
0seconden per onderdeel Aantal onderdelen dat geproduceerd kan worden met de bespaarde tijd
0onderdelen per jaar Aanbevolen materialen en standaard snijcondities
Aanbevolen feed f (mm/rev):
application Materiaal werkstuk Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) 
Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Titaniumlegering BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Materiaal werkstuk Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) 
Gietijzer BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Nodulair gietijzer BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Kwaliteit Conditie van het werkstuk Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) 
BM05M Continu 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continu 100 - 230 0,05 - 0,5 0,05 - 0,3 Licht onderbroken 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Onderbroken 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Zwaar onderbroken 50 - 150 0,05 - 0,3 0,05 - 0,2 application Kwaliteit Conditie van het werkstuk Snijsnelheid Vc (m/min) feed f (mm/rev)
BX360 Continu 80 - 150 0,03 - 0,08 Licht onderbroken 50 - 120 0,03 - 0,08 application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Gesinterde legering Algemene gesinterde legering BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Gesinterde-geharde legering 10 - 180 0,05 - 0,3 0,01 - 0,2 application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Superlegeringen op Ni-basis TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superlegeringen op Co-basis TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 application Werkstukmaterialen Conditie werkstuk Coolant Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Grijs gietijzer Continu Droog TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continu, licht onderbroken Droog LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continu, onderbroken Droog, nat FX105 300 - 600 0,5 - 4 0,2 - 0,6 Centrifugaal gietijzer Continu Droog TZ120 150 - 400 0,5 - 2 0,1 - 0,3 application Werkstukmaterialen Conditie werkstuk Coolant Kwaliteit cutting speed Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Hardened steel Continu Nat LX10 50 - 150 0,05 - 2 0,05 - 0,2 Opmerkingen en disclaimers
- De simulatieresultaten garanderen de werkelijke effecten niet. Houd er rekening mee dat de werkelijke effecten kunnen variëren afhankelijk van individuele omstandigheden.
-
Eenheid
*verplichte veldenValuta Eenheid Werkstuk
application Materiaal werkstuk 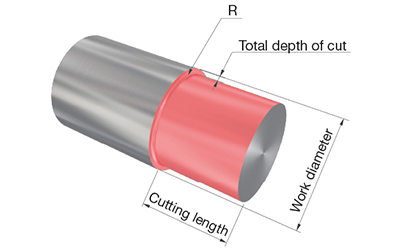
Werkstukdiameter Snijlengte Totale snijdiepte corner radius Conditie onderbreking Materiaal werkstuk 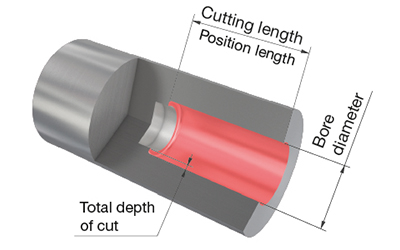
Boordiameter Snijlengte Totale snijdiepte corner radius Conditie onderbreking Materiaal werkstuk 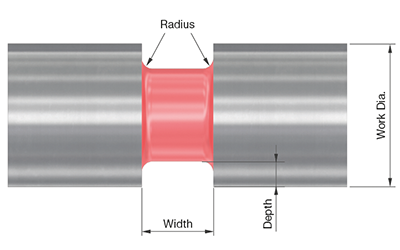
Werkstukdiameter Groefdiepte Groefbreedte corner radius Conditie onderbreking Materiaal werkstuk 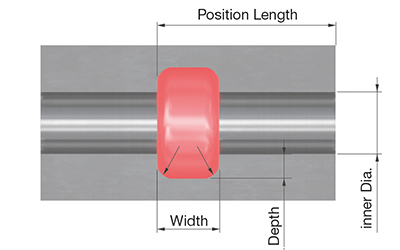
Binnendiameter Groefdiepte Groefbreedte corner radius Positielengte Conditie onderbreking Materiaal werkstuk 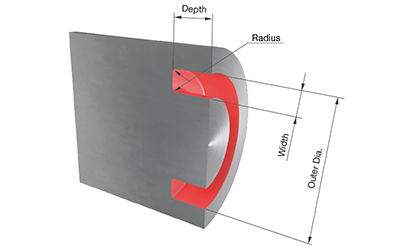
Werkstukdiameter Buitendiameter Groefbreedte Groefdiepte corner radius Conditie onderbreking Doeloppervlakteruwheid Productieaantal onderdelen
Jaarlijks productieaantal onderdelen Invoeritems huidig slijpproces
Machinekosten Kosten slijpschijf Levensduur slijpschijf Kosten verbruiksartikelen(coolant, afdraaigereedschappen, etc.) Uurloon van een operator Gemiddelde bewerkingstijd Werkstukwisseltijd Invoeritems bij overstap naar draaien
Machinekosten Kosten verbruiksartikelen(coolant etc.) Uurloon van een operator Werkstukwisseltijd Overige invoeritems
Prioriteit LadenSimulatieresultaten
Bij gebruik van CBN-inserts
Bij gebruik van keramische inserts
Jaarlijks reductiebedrag
0USD per jaar Reductiepercentage
0% Reductiebedrag per onderdeel
0USD per onderdeel (Slijpkosten)
0USD per onderdeel (Draaikosten)
0USD per onderdeel Reductie in doorlooptijd
0uur per jaar Reductie in werkelijke bewerkingstijd
0seconden per onderdeel Gemiddelde bewerkingstijd tijdens slijpen
0seconden per onderdeel Gemiddelde bewerkingstijd tijdens draaien
0seconden per onderdeel Aantal onderdelen dat geproduceerd kan worden met de bespaarde tijd
0onderdelen per jaar Aanbevolen materialen en standaard snijcondities
Aanbevolen feed f (mm/rev):
application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Titaniumlegering BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Gietijzer BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Nodulair gietijzer BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Kwaliteit Conditie van het werkstuk Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev)
BM05M Continu 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continu 100 - 230 0,05 - 0,5 0,05 - 0,3 Licht onderbroken 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Onderbroken 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Zwaar onderbroken 50 - 150 0,05 - 0,3 0,05 - 0,2 application Kwaliteit Conditie van het werkstuk Snijsnelheid Vc (m/min) feed f (mm/rev)
BX360 Continu 80 - 150 0,03 - 0,08 Licht onderbroken 50 - 120 0,03 - 0,08 application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Gesinterde legering Algemene gesinterde legering BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Gesinterde-geharde legering 10 - 180 0,05 - 0,3 0,01 - 0,2 application Werkstukmaterialen Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Superlegeringen op Ni-basis TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superlegeringen op Co-basis TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 application Werkstukmaterialen Conditie werkstuk Coolant Kwaliteit Snijsnelheid Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Grijs gietijzer Continu Droog TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continu, licht onderbroken Droog LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continu, onderbroken Droog, nat FX105 300 - 600 0,5 - 4 0,2 - 0,6 Centrifugaal gietijzer Continu Droog TZ120 150 - 400 0,5 - 2 0,1 - 0,3 application Kwaliteit Werkstukmaterialen Conditie werkstuk Coolant cutting speed Vc (m/min) Snijdiepte ap (mm) feed f (mm/rev) Hardened steel Continu Nat LX10 50 - 150 0,05 - 2 0,05 - 0,2 Andere aanbevolen gereedschappen
tool holder: beschrijving tool holder insert: beschrijving insert Opmerkingen en disclaimers
- De simulatieresultaten garanderen de werkelijke effecten niet. Houd er rekening mee dat de werkelijke effecten kunnen variëren afhankelijk van individuele omstandigheden.
Online-shop |
|
Online-shop Kom meer te weten |
Elektronische catalogus |
|
Elektronische catalogus Kom meer te weten |
Bronnen
 Tungaloy APP
 TUNG NaviGereedschapsaanbevelingen voor uw specifieke behoeften
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Succes RapportenTungaloy Succes Rapporten geeft hulp bij het verspanen
 Technische gidsenRaadpleeg de technische handleidingen van Tungaloy voor waardevolle inzichten, referenties en bronnen.
 MatrixGereedschapsbeheersysteem
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?