

Kalkylator för kostnadsreduktion vid slipning
Kalkylator för kostnadsreduktion vid slipning
Denna kalkylator kan användas när du överväger att byta från din nuvarande slipprocess till efterbearbetning med CBN-/keramiska verktyg.
Genom att ange värden i följande fält kan du beräkna de kostnadsbesparingar du kan förvänta dig vid byte till CBN-/keramiska verktyg.
Representativa värden är förifyllda i varje fält, men vänligen ändra dem enligt din situation och kontrollera resultaten.
-
Enhet
*obligatoriska fältSimuleringsresultat
Vid användning av CBN-skär
Vid användning av keramiska skär
Årlig reduktionsmängd
0USD per år Reduktionsgrad
0% Reduktionsmängd per del
0USD per del (Slipkostnad)
0USD per del (svarvning Kostnad)
0USD per del Ledtidreduktion
0timmar per år Reduktion av faktisk bearbetningstid
0sekunder per del Genomsnittlig bearbetningstid vid slipning
0sekunder per del Genomsnittlig bearbetningstid vid svarvning
0sekunder per del Antal delar som kan produceras med den sparade tiden
0delar per år Rekommenderade material och standard skärförhållanden
Rekommenderad feed f (mm/rev):
application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) 
Inconel 718, etc. BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 Titanlegering BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) 
Gjutjärn BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 Segjärn BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 application Grade Arbetsstyckets tillstånd Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) 
BM05M Kontinuerlig 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 Kontinuerlig 100 - 230 0.05 - 0.5 0.05 - 0.3 Lätt avbruten 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 Avbruten 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F Kraftigt avbruten 50 - 150 0.05 - 0.3 0.05 - 0.2 application Grade Arbetsstyckets tillstånd Skärhastighet Vc (m/min) feed f (mm/rev)
BX360 Kontinuerlig 80 - 150 0.03 - 0.08 Lätt avbruten 50 - 120 0.03 - 0.08 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Sintrad legering Allmän sintrad legering BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 Sintrad-härdad legering 10 - 180 0.05 - 0.3 0.01 - 0.2 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Ni-baserade superlegeringar TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Co-baserade superlegeringar TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 application Arbetsstyckesmaterial Arbetsstyckets skick Coolant Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Gråjärn Kontinuerlig Torr TZ120 400 - 850 0.5 - 2 0.1 - 0.3 Kontinuerlig, Lätt avbruten Torr LX21 400 - 800 0.5 - 2 0.1 - 0.4 Kontinuerlig, Avbruten Torr, Våt FX105 300 - 600 0.5 - 4 0.2 - 0.6 Centrifugalgjutet järn Kontinuerlig Torr TZ120 150 - 400 0.5 - 2 0.1 - 0.3 application Arbetsstyckesmaterial Arbetsstyckets skick Coolant Grade cutting speed Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Hardened steel Kontinuerlig Våt LX10 50 - 150 0.05 - 2 0.05 - 0.2 Anmärkningar och friskrivningar
- Simuleringsresultaten garanterar inte de faktiska effekterna. Observera att de faktiska effekterna kan variera beroende på individuella omständigheter.
-
Enhet
*obligatoriska fältValuta Enhet Arbetsstycke
application Arbetsstyckesmaterial 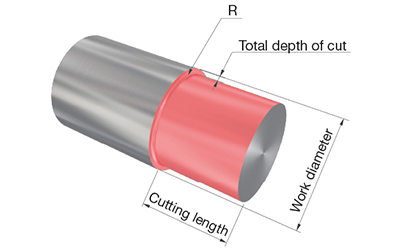
Arbetsdiameter Svarvlängd Totalt skärdjup corner radius Avbrottsförhållande Arbetsstyckesmaterial 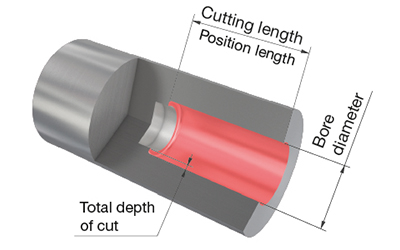
Borrningsdiameter Svarvlängd Totalt skärdjup corner radius Avbrottsförhållande Arbetsstyckesmaterial 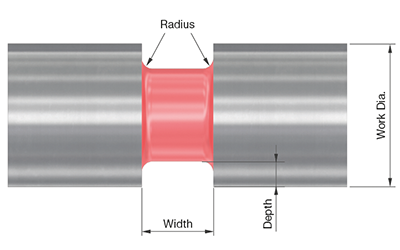
Arbetsdiameter Spårdjup Spårbredd corner radius Avbrottsförhållande Arbetsstyckesmaterial 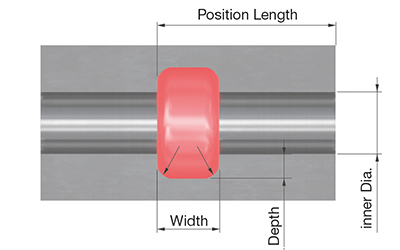
Innerdiameter Spårdjup Spårbredd corner radius Positionslängd Avbrottsförhållande Arbetsstyckesmaterial 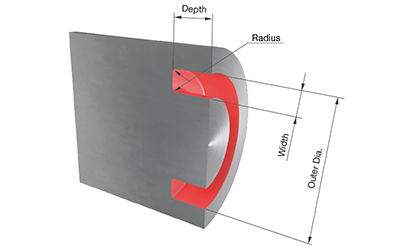
Arbetsdiameter Ytterdiameter Spårbredd Spårdjup corner radius Avbrottsförhållande Målytjämnhet Produktionskvantitet av delar
Årlig produktionskvantitet av delar Indata för nuvarande slipprocess
Maskinkostnad Slipskivans kostnad Slipskivans livslängd Förbrukningskostnad(coolant, avjämningsverktyg, etc.) Timlön för en operatör Genomsnittlig bearbetningstid Arbetsbytestid Indata vid byte till svarvning
Maskinkostnad Förbrukningskostnad(coolant etc.) Timlön för en operatör Arbetsbytestid Övriga indata
Prioritet LaddarSimuleringsresultat
Vid användning av CBN-skär
Vid användning av keramiska skär
Årlig reduktionsmängd
0USD per år Reduktionsgrad
0% Reduktionsmängd per del
0USD per del (Slipkostnad)
0USD per del (svarvning Kostnad)
0USD per del Ledtidreduktion
0timmar per år Reduktion av faktisk bearbetningstid
0sekunder per del Genomsnittlig bearbetningstid vid slipning
0sekunder per del Genomsnittlig bearbetningstid vid svarvning
0sekunder per del Antal delar som kan produceras med den sparade tiden
0delar per år Rekommenderade material och standard skärförhållanden
Rekommenderad feed f (mm/rev):
application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Inconel 718, etc. BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 Titanlegering BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Gjutjärn BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 Segjärn BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 application Grade Arbetsstyckets tillstånd Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev)
BM05M Kontinuerlig 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 Kontinuerlig 100 - 230 0.05 - 0.5 0.05 - 0.3 Lätt avbruten 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 Avbruten 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F Kraftigt avbruten 50 - 150 0.05 - 0.3 0.05 - 0.2 application Grade Arbetsstyckets tillstånd Skärhastighet Vc (m/min) feed f (mm/rev)
BX360 Kontinuerlig 80 - 150 0.03 - 0.08 Lätt avbruten 50 - 120 0.03 - 0.08 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Sintrad legering Allmän sintrad legering BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 Sintrad-härdad legering 10 - 180 0.05 - 0.3 0.01 - 0.2 application Arbetsstyckesmaterial Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Ni-baserade superlegeringar TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Co-baserade superlegeringar TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 application Arbetsstyckesmaterial Arbetsstyckets skick Coolant Grade Skärhastighet Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Gråjärn Kontinuerlig Torr TZ120 400 - 850 0.5 - 2 0.1 - 0.3 Kontinuerlig, Lätt avbruten Torr LX21 400 - 800 0.5 - 2 0.1 - 0.4 Kontinuerlig, Avbruten Torr, Våt FX105 300 - 600 0.5 - 4 0.2 - 0.6 Centrifugalgjutet järn Kontinuerlig Torr TZ120 150 - 400 0.5 - 2 0.1 - 0.3 application Grade Arbetsstyckesmaterial Arbetsstyckets skick Coolant cutting speed Vc (m/min) Skärdjup ap (mm) feed f (mm/rev) Hardened steel Kontinuerlig Våt LX10 50 - 150 0.05 - 2 0.05 - 0.2 Andra rekommenderade verktyg
tool holder: hållarbeskrivning insert: skärbeskrivning Anmärkningar och friskrivningar
- Simuleringsresultaten garanterar inte de faktiska effekterna. Observera att de faktiska effekterna kan variera beroende på individuella omständigheter.
Ytterligare tjänster
 Tungaloy APP
 TUNG NaviVerktygsrekommendationer för dina specifika behov
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportUtforska Tungaloys TSR för anpassade bearbetningsinsikter med enkel sökning
 Tekniska guiderFå tillgång till Tungaloys tekniska guider för värdefulla insikter, referenser och resurser.
 MatrixVerktygshanteringssystem
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?