


Rechner zur Senkung der Schleifkosten
Rechner zur Senkung der Schleifkosten
Dieser Rechner kann verwendet werden, wenn Sie einen Wechsel von Ihrem aktuellen Schleifprozess zur Endbearbeitung mit CBN-/Keramikwerkzeugen in Betracht ziehen.
Geben Sie Werte in die folgenden Felder ein, um die Kosteneinsparungen zu berechnen, die Sie durch den Wechsel zu CBN-/Keramikwerkzeugen erwarten.
In jedem Feld sind Beispielwerte voreingestellt. Bitte passen Sie diese an Ihre Situation an und prüfen Sie die Ergebnisse.
-
Einheit
*PflichtfelderSimulationsergebnisse
Bei Verwendung von CBN-Wendeschneidplatten
Bei Verwendung von Keramik-Wendeschneidplatten
Jährlicher Reduktionsbetrag
0USD pro Jahr Reduktionsrate
0% Reduktionsbetrag pro Teil
0USD pro Teil (Schleifkosten)
0USD pro Teil (Drehkosten)
0USD pro Teil Reduzierung der Durchlaufzeit
0Stunden pro Jahr Reduzierung der tatsächlichen Bearbeitungszeit
0Sekunden pro Teil Durchschnittliche Bearbeitungszeit beim Schleifen
0Sekunden pro Teil Durchschnittliche Bearbeitungszeit beim Drehen
0Sekunden pro Teil Anzahl der Teile, die mit der eingesparten Zeit produziert werden können
0Teile pro Jahr Empfohlene Werkstoffe und Standard-Schnittbedingungen
Empfohlener vorschub f (mm/U):
anwendung Werkstückmaterial Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) 
Inconel 718 usw. BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 Titanlegierung BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 anwendung Werkstückmaterial Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) 
Guss BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 Sphäroguss BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 anwendung Sorte Werkstückzustand Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) 
BM05M Kontinuierlich 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 Kontinuierlich 100 - 230 0.05 - 0.5 0.05 - 0.3 Leicht unterbrochen 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 Unterbrochen 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F Stark unterbrochen 50 - 150 0.05 - 0.3 0.05 - 0.2 anwendung Sorte Werkstückzustand Schnittgeschwindigkeit Vc (m/min) Vorschub f (mm/U)
BX360 Kontinuierlich 80 - 150 0.03 - 0.08 Leicht unterbrochen 50 - 120 0.03 - 0.08 anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Sinterlegierung Allgemeine Sinterlegierung BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 Sintergehärtete Legierung 10 - 180 0.05 - 0.3 0.01 - 0.2 anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Ni-basierte Superlegierungen TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Co-basierte Superlegierungen TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 anwendung Werkstück Werkstückzustand Kühlmittel Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Grauguss Kontinuierlich Trocken TZ120 400 - 850 0.5 - 2 0.1 - 0.3 Kontinuierlich, leicht unterbrochen Trocken LX21 400 - 800 0.5 - 2 0.1 - 0.4 Kontinuierlich, unterbrochen Trocken, Nass FX105 300 - 600 0.5 - 4 0.2 - 0.6 Zentrifugalguss Kontinuierlich Trocken TZ120 150 - 400 0.5 - 2 0.1 - 0.3 anwendung Werkstück Werkstückzustand Kühlmittel Sorte schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Hardened steel Kontinuierlich Nass LX10 50 - 150 0.05 - 2 0.05 - 0.2 Hinweise und Haftungsausschlüsse
- Die Simulationsergebnisse garantieren nicht die tatsächlichen Effekte. Bitte beachten Sie, dass die tatsächlichen Effekte je nach individuellen Umständen variieren können.
-
Einheit
*PflichtfelderWährung Einheit Werkstück
anwendung Werkstückmaterial 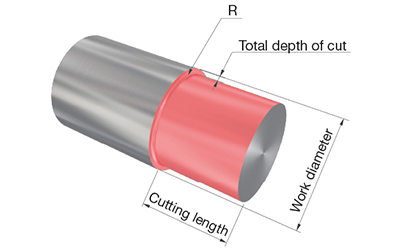
Werkstückdurchmesser Schnittlänge Gesamte Schnitttiefe corner radius Unterbrechungsbedingung Werkstückmaterial 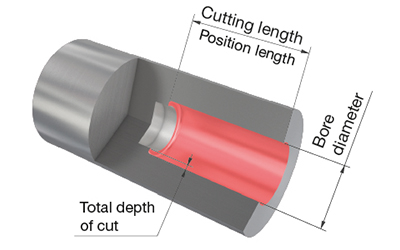
Bohrungsdurchmesser Schnittlänge Gesamte Schnitttiefe corner radius Unterbrechungsbedingung Werkstückmaterial 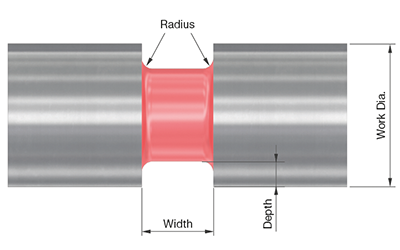
Werkstückdurchmesser Einstichtiefe Einstichbreite corner radius Unterbrechungsbedingung Werkstückmaterial 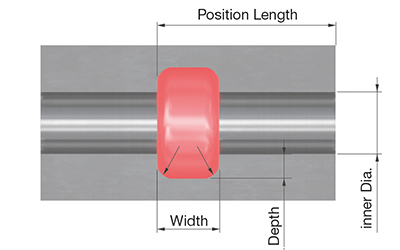
Innendurchmesser Einstichtiefe Einstichbreite corner radius Positionslänge Unterbrechungsbedingung Werkstückmaterial 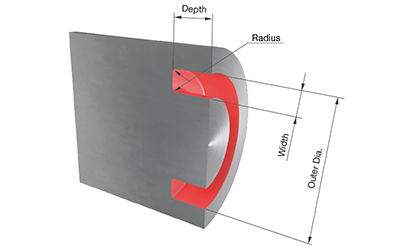
Werkstückdurchmesser Außendurchmesser Einstichbreite Einstichtiefe corner radius Unterbrechungsbedingung Ziel-Oberflächenrauheit Produktionsmenge der Teile
Jährliche Produktionsmenge der Teile Eingabewerte für den aktuellen Schleifprozess
Maschinenkosten Kosten der Schleifscheibe Standzeit der Schleifscheibe Verbrauchskosten(kühlmittel, Abrichtwerkzeuge usw.) Stundenlohn eines Bedieners Durchschnittliche Bearbeitungszeit Werkstückwechselzeit Eingabewerte beim Wechsel zum Drehen
Maschinenkosten Verbrauchskosten(kühlmittel usw.) Stundenlohn eines Bedieners Werkstückwechselzeit Weitere Eingabewerte
Priorität Wird geladenSimulationsergebnisse
Bei Verwendung von CBN-Wendeschneidplatten
Bei Verwendung von Keramik-Wendeschneidplatten
Jährlicher Reduktionsbetrag
0USD pro Jahr Reduktionsrate
0% Reduktionsbetrag pro Teil
0USD pro Teil (Schleifkosten)
0USD pro Teil (Drehkosten)
0USD pro Teil Reduzierung der Durchlaufzeit
0Stunden pro Jahr Reduzierung der tatsächlichen Bearbeitungszeit
0Sekunden pro Teil Durchschnittliche Bearbeitungszeit beim Schleifen
0Sekunden pro Teil Durchschnittliche Bearbeitungszeit beim Drehen
0Sekunden pro Teil Anzahl der Teile, die mit der eingesparten Zeit produziert werden können
0Teile pro Jahr Empfohlene Werkstoffe und Standard-Schnittbedingungen
Empfohlener vorschub f (mm/U):
anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Inconel 718 usw. BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 Titanlegierung BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Guss BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 Sphäroguss BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 anwendung Sorte Werkstückzustand Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U)
BM05M Kontinuierlich 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 Kontinuierlich 100 - 230 0.05 - 0.5 0.05 - 0.3 Leicht unterbrochen 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 Unterbrochen 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F Stark unterbrochen 50 - 150 0.05 - 0.3 0.05 - 0.2 anwendung Sorte Werkstückzustand Schnittgeschwindigkeit Vc (m/min) Vorschub f (mm/U)
BX360 Kontinuierlich 80 - 150 0.03 - 0.08 Leicht unterbrochen 50 - 120 0.03 - 0.08 anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Sinterlegierung Allgemeine Sinterlegierung BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 Sintergehärtete Legierung 10 - 180 0.05 - 0.3 0.01 - 0.2 anwendung Werkstück Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Ni-basierte Superlegierungen TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Co-basierte Superlegierungen TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 anwendung Werkstück Werkstückzustand Kühlmittel Sorte Schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Grauguss Kontinuierlich Trocken TZ120 400 - 850 0.5 - 2 0.1 - 0.3 Kontinuierlich, leicht unterbrochen Trocken LX21 400 - 800 0.5 - 2 0.1 - 0.4 Kontinuierlich, unterbrochen Trocken, Nass FX105 300 - 600 0.5 - 4 0.2 - 0.6 Zentrifugalguss Kontinuierlich Trocken TZ120 150 - 400 0.5 - 2 0.1 - 0.3 anwendung Sorte Werkstück Werkstückzustand Kühlmittel schnittgeschwindigkeit Vc (m/min) Schnitttiefe ap (mm) Vorschub f (mm/U) Hardened steel Kontinuierlich Nass LX10 50 - 150 0.05 - 2 0.05 - 0.2 Weitere empfohlene Werkzeuge
werkzeughalter: Beschreibung des Halters wendeschneidplatten: Beschreibung der Wendeschneidplatte Hinweise und Haftungsausschlüsse
- Die Simulationsergebnisse garantieren nicht die tatsächlichen Effekte. Bitte beachten Sie, dass die tatsächlichen Effekte je nach individuellen Umständen variieren können.
Industrie Lösungen |
|
Industrie Lösungen Weiter lesen |
e-Catalog |
|
e-Catalog Weiter lesen |
Ressourcen
 Tungaloy APP
 TUNG NaviWerkzeugempfehlungen für Ihren spezifischen Bedarf
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy ErfolgsberichtEntdecken Sie Tungaloys TSR für Einblicke in die individuelle Bearbeitung mit einfacher Suche
 Technische AnleitungenTungaloys technische Anleitungen bieten wertvolle Einblicke, Referenzen und Ressourcen.
 MatrixWerkzeug-Management-System
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWelcher Hochvorschubfräser eignet sich am besten für Ihre Anwendung?