


Calcolatore riduzione costi rettifica
Calcolatore riduzione costi rettifica
Questo calcolatore può essere utilizzato quando si considera il passaggio dal processo di rettifica attuale alla finitura con utensili CBN/ceramici.
Inserendo i valori nei seguenti campi, è possibile calcolare il risparmio sui costi previsto passando agli utensili CBN/ceramici.
Valori rappresentativi sono precompilati in ciascun campo, ma modificali in base alla tua situazione e verifica i risultati.
-
Unità
*campi obbligatoriRisultati della simulazione
Utilizzando inserti CBN
Utilizzando inserti ceramici
Riduzione annuale
0USD all'anno Tasso di riduzione
0% Riduzione per pezzo
0USD per pezzo (Costo rettifica)
0USD per pezzo (Costo tornitura)
0USD per pezzo Riduzione del lead time
0ore all'anno Riduzione del tempo di lavorazione effettivo
0secondi per pezzo Tempo di lavorazione medio durante la rettifica
0secondi per pezzo Tempo di lavorazione medio durante la tornitura
0secondi per pezzo Numero di pezzi producibili con il tempo risparmiato
0pezzi all'anno Materiali consigliati e condizioni di taglio standard
Avanzamento consigliato f (mm/giro):
Application Materiale del pezzo Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) 
Inconel 718, ecc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Lega di titanio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Application Materiale del pezzo Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) 
Ghisa BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ghisa duttile BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Application Grado Condizioni del pezzo Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) 
BM05M Continuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Interrotto leggero 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrotto 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Interrotto pesante 50 - 150 0,05 - 0,3 0,05 - 0,2 Application Grado Condizioni del pezzo Velocità di taglio Vc (m/min) Avanzamento f (mm/giro)
BX360 Continuo 80 - 150 0,03 - 0,08 Interrotto leggero 50 - 120 0,03 - 0,08 Application Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Lega sinterizzata Lega sinterizzata generale BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Lega sinterizzata indurita 10 - 180 0,05 - 0,3 0,01 - 0,2 Application Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Superleghe a base di Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superleghe a base di Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Application Materiale da lavorare Condizione del pezzo Refrigerante Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Ghisa grigia Continuo A secco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continuo, Interrotto leggero A secco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continuo, Interrotto A secco, Con refrigerante FX105 300 - 600 0,5 - 4 0,2 - 0,6 Ghisa centrifugata Continuo A secco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Application Materiale da lavorare Condizione del pezzo Refrigerante Grado Cutting Speed Vc (m/min) Depth of cut ap (mm) Avanzamento f (mm/giro) Hardened steel Continuo Sì LX10 50 - 150 0,05 - 2 0,05 - 0,2 Note e disclaimer
- I risultati della simulazione non garantiscono gli effetti reali. Si prega di notare che gli effetti reali possono variare a seconda delle circostanze individuali.
-
Unità
*campi obbligatoriValuta Unità Pezzo
Application Materiale del pezzo 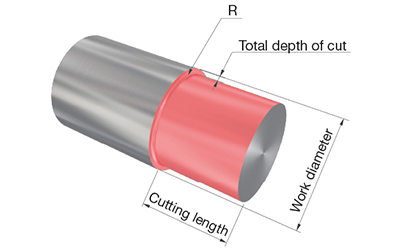
Diametro pezzo Lunghezza di taglio Profondità di taglio totale Corner Radius Condizione di interruzione Materiale del pezzo 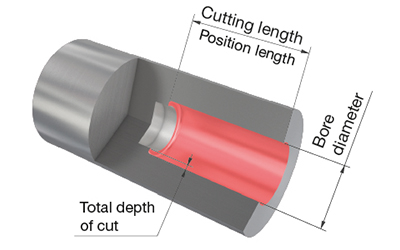
Diametro foro Lunghezza di taglio Profondità di taglio totale Corner Radius Condizione di interruzione Materiale del pezzo 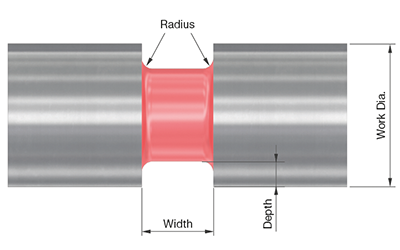
Diametro pezzo Profondità scanalatura Larghezza scanalatura Corner Radius Condizione di interruzione Materiale del pezzo 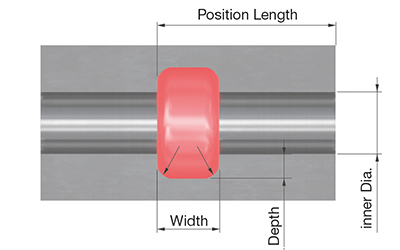
Diametro interno Profondità scanalatura Larghezza scanalatura Corner Radius Lunghezza di posizionamento Condizione di interruzione Materiale del pezzo 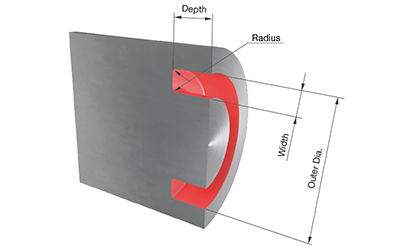
Diametro pezzo Diametro esterno Larghezza scanalatura Profondità scanalatura Corner Radius Condizione di interruzione Rugosità superficiale target Quantità di produzione dei pezzi
Quantità di produzione annuale dei pezzi Voci di input processo di rettifica attuale
Costo macchina Costo mola Durata mola Costo materiali di consumo(Refrigerante, utensili di ravvivatura, ecc.) Salario orario di un operatore Tempo di lavorazione medio Tempo di cambio pezzo Voci di input per il passaggio alla tornitura
Costo macchina Costo materiali di consumo(Refrigerante ecc.) Salario orario di un operatore Tempo di cambio pezzo Altre voci di input
Priorità CaricamentoRisultati della simulazione
Utilizzando inserti CBN
Utilizzando inserti ceramici
Riduzione annuale
0USD all'anno Tasso di riduzione
0% Riduzione per pezzo
0USD per pezzo (Costo rettifica)
0USD per pezzo (Costo tornitura)
0USD per pezzo Riduzione del lead time
0ore all'anno Riduzione del tempo di lavorazione effettivo
0secondi per pezzo Tempo di lavorazione medio durante la rettifica
0secondi per pezzo Tempo di lavorazione medio durante la tornitura
0secondi per pezzo Numero di pezzi producibili con il tempo risparmiato
0pezzi all'anno Materiali consigliati e condizioni di taglio standard
Avanzamento consigliato f (mm/giro):
Application Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Inconel 718, ecc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Lega di titanio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Application Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Ghisa BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ghisa duttile BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Applicazione Grado Condizioni del pezzo Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro)
BM05M Continuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Interrotto leggero 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrotto 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Interrotto pesante 50 - 150 0,05 - 0,3 0,05 - 0,2 Applicazione Grado Condizioni del pezzo Velocità di taglio Vc (m/min) Avanzamento f (mm/giro)
BX360 Continuo 80 - 150 0,03 - 0,08 Interrotto leggero 50 - 120 0,03 - 0,08 Applicazione Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Lega sinterizzata Lega sinterizzata generale BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Lega sinterizzata indurita 10 - 180 0,05 - 0,3 0,01 - 0,2 Applicazione Materiale da lavorare Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Superleghe a base di Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superleghe a base di Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Applicazione Materiale da lavorare Condizione del pezzo Refrigerante Grado Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Ghisa grigia Continuo A secco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continuo, Interrotto leggero A secco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continuo, Interrotto A secco, Con refrigerante FX105 300 - 600 0,5 - 4 0,2 - 0,6 Ghisa centrifugata Continuo A secco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Applicazione Grado Materiale da lavorare Condizione del pezzo Refrigerante Velocità di taglio Vc (m/min) Profondità di taglio ap (mm) Avanzamento f (mm/giro) Hardened steel Continuo Sì LX10 50 - 150 0,05 - 2 0,05 - 0,2 Altri utensili consigliati
Attacco: descrizione attacco Inserti: descrizione inserti Note e disclaimer
- I risultati della simulazione non garantiscono gli effetti reali. Si prega di notare che gli effetti reali possono variare a seconda delle circostanze individuali.
Negozio online |
|
Negozio online Scopri di più |
e-Catalog |
|
e-Catalog Scopri di più |
Risorse
 Tungaloy APP
 TUNG NaviTrova L'utensile Giusto
 Machine Power Calculator
 Turning Insert Selection Guide
 Storie di successo TungaloyEsplora la piattaforma TSR di Tungaloy per approfondimenti sulle lavorazioni in modo semplice e veloce
 Guide tecnicheAccedi alle guide tecniche di Tungaloy per approfondimenti, riferimenti e risorse preziosi.
 MatrixSistema Di Gestione Degli Utensili
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalQuale fresa ad avanzamento elevato è adatta alla tua applicazione?