


Calculateur de réduction des coûts de rectification
Calculateur de réduction des coûts de rectification
Ce calculateur peut être utilisé pour envisager le passage de votre processus de rectification actuel à une finition avec des outils en CBN/céramique.
En saisissant des valeurs dans les champs suivants, vous pouvez calculer les économies de coûts attendues en passant aux outils en CBN/céramique.
Des valeurs représentatives sont pré-remplies dans chaque champ, mais veuillez les modifier en fonction de votre situation et vérifier les résultats.
-
Unité
*champs obligatoiresRésultats de la simulation
Lors de l’utilisation de plaquettes CBN
Lors de l’utilisation de plaquettes céramiques
Montant de la réduction annuelle
0USD par an Taux de réduction
0 % Montant de la réduction par pièce
0USD par pièce (Coût de rectification)
0USD par pièce (Coût de tournage)
0USD par pièce Réduction du délai de mise en œuvre
0 heures par an Réduction du temps de traitement réel
0 secondes par pièce Temps de traitement moyen en rectification
0 secondes par pièce Temps de traitement moyen en tournage
0 secondes par pièce Nombre de pièces pouvant être produites avec le temps économisé
0 pièces par an Matériaux recommandés et conditions de coupe standard
Avance recommandée f (mm/rev) :
Application Matériau de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) 
Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Alliage de titane BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Application Matériau de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) 
Fonte BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Fonte ductile BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Application Nuances État de la pièce Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) 
BM05M Continu 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continu 100 - 230 0,05 - 0,5 0,05 - 0,3 Légèrement interrompu 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrompu 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Fortement interrompu 50 - 150 0,05 - 0,3 0,05 - 0,2 Application Nuances État de la pièce Vitesse de coupe Vc (m/min) Avance f (mm/rev)
BX360 Continu 80 - 150 0,03 - 0,08 Légèrement interrompu 50 - 120 0,03 - 0,08 Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Alliage fritté Alliage fritté général BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Alliage fritté trempé 10 - 180 0,05 - 0,3 0,01 - 0,2 Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Superalliages à base de Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superalliages à base de Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Application Matériaux de la pièce État de la pièce Liquide de refroidissement Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Fonte grise Continu Sec TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continu, légèrement interrompu Sec LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continu, interrompu Sec, humide FX105 300 - 600 0,5 - 4 0,2 - 0,6 Fonte centrifugée Continu Sec TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Application Matériaux de la pièce État de la pièce Liquide de refroidissement Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Hardened steel Continu Arrosage LX10 50 - 150 0,05 - 2 0,05 - 0,2 Notes et clauses de non-responsabilité
- Les résultats de la simulation ne garantissent pas les effets réels. Veuillez noter que les effets réels peuvent varier en fonction des circonstances individuelles.
-
Unité
*champs obligatoiresDevise Unité Pièce à usiner
Application Matériau de la pièce 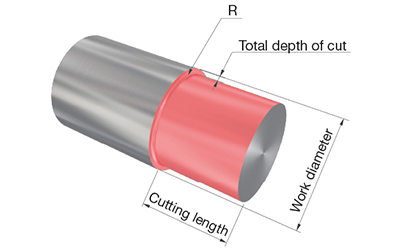
Diamètre de la pièce Longueur de coupe Profondeur de coupe totale corner radius Condition d’interruption Matériau de la pièce 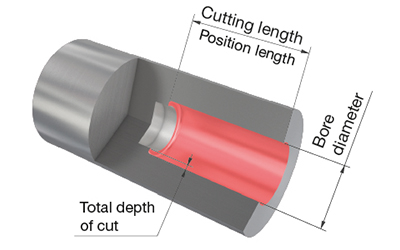
Diamètre d’alésage Longueur de coupe Profondeur de coupe totale corner radius Condition d’interruption Matériau de la pièce 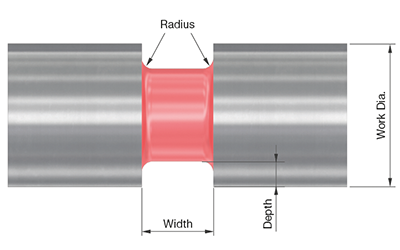
Diamètre de la pièce Profondeur de rainurage Largeur de rainurage corner radius Condition d’interruption Matériau de la pièce 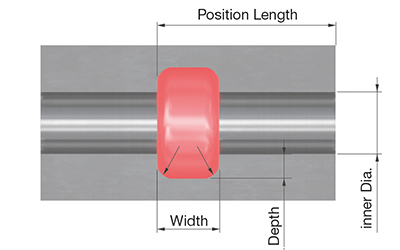
Diamètre intérieur Profondeur de gorge Largeur de gorge corner radius Longueur de position Condition d’interruption Matériau de la pièce 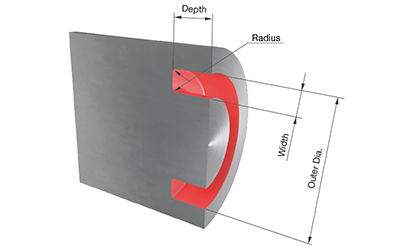
Diamètre de la pièce Diamètre extérieur Largeur de gorge Profondeur de gorge corner radius Condition d’interruption Rugosité de surface cible Quantité de pièces produites
Quantité de production annuelle de pièces Éléments de saisie du processus de rectification actuel
Coût de la machine Coût de la meule Durée de vie de la meule Coût des consommables (liquide de refroidissement, outils de dressage, etc.) Salaire horaire d’un opérateur Temps de traitement moyen Temps de changement de pièce Éléments de saisie lors du passage au tournage
Coût de la machine Coût des consommables (liquide de refroidissement, etc.) Salaire horaire d’un opérateur Temps de changement de pièce Autres éléments de saisie
Priorité ChargementRésultats de la simulation
Lors de l’utilisation de plaquettes CBN
Lors de l’utilisation de plaquettes céramiques
Montant de la réduction annuelle
0USD par an Taux de réduction
0 % Montant de la réduction par pièce
0USD par pièce (Coût de rectification)
0USD par pièce (Coût de tournage)
0USD par pièce Réduction du délai de mise en œuvre
0 heures par an Réduction du temps de traitement réel
0 secondes par pièce Temps de traitement moyen en rectification
0 secondes par pièce Temps de traitement moyen en tournage
0 secondes par pièce Nombre de pièces pouvant être produites avec le temps économisé
0 pièces par an Matériaux recommandés et conditions de coupe standard
Avance recommandée f (mm/rev) :
Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Alliage de titane BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Fonte BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Fonte ductile BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Application Nuances État de la pièce Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev)
BM05M Continu 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continu 100 - 230 0,05 - 0,5 0,05 - 0,3 Légèrement interrompu 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrompu 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Fortement interrompu 50 - 150 0,05 - 0,3 0,05 - 0,2 Application Nuances État de la pièce Vitesse de coupe Vc (m/min) Avance f (mm/rev)
BX360 Continu 80 - 150 0,03 - 0,08 Légèrement interrompu 50 - 120 0,03 - 0,08 Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Alliage fritté Alliage fritté général BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Alliage fritté trempé 10 - 180 0,05 - 0,3 0,01 - 0,2 Application Matériaux de la pièce Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Superalliages à base de Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superalliages à base de Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Application Matériaux de la pièce État de la pièce Liquide de refroidissement Nuances Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Fonte grise Continu Sec TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continu, légèrement interrompu Sec LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continu, interrompu Sec, humide FX105 300 - 600 0,5 - 4 0,2 - 0,6 Fonte centrifugée Continu Sec TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Application Nuances Matériaux de la pièce État de la pièce Liquide de refroidissement Vitesse de coupe Vc (m/min) Profondeur de coupe ap (mm) Avance f (mm/rev) Hardened steel Continu Arrosage LX10 50 - 150 0,05 - 2 0,05 - 0,2 Autres outils recommandés
porte-outil : description du porte-outil plaquettes : description de la plaquette Notes et clauses de non-responsabilité
- Les résultats de la simulation ne garantissent pas les effets réels. Veuillez noter que les effets réels peuvent varier en fonction des circonstances individuelles.
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
Ressources
 Tungaloy APP
 TUNG NaviConditions De Coupe Recommandées
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplorez le TSR de Tungaloy pour des informations sur l’usinage personnalisé grâce à une recherche simplifiée.
 Guides techniquesAccédez aux guides techniques de Tungaloy pour des informations, des références et des ressources précieuses.
 MatrixSystème De Gestion D'outils
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?