

研削加工 工具費削減効果シミュレーション
研削加工 工具費削減効果シミュレーション
現状実施中の研削加工からCBN/セラミック工具での仕上げ加工へと切替検討を行う際に使用できるシミュレーターです。
下記入力項目を入力頂くことで、CBN/セラミック工具へ切り替えた場合の工具費削減効果を試算頂けます。
各項目には代表的な値が入力されていますが、お客様の状況に応じて変更いただき、結果をご確認ください。
-
被削材に関する入力項目
*必須項目を入力くださいシミュレーション結果
CBNインサートを使用した場合
セラミックインサートを使用した場合
年間削減効果金額
0円/年 削減率
0% 1個当たりの削減金額
0円/個 (研削加工費用)
0円/個 (旋削加工費用)
0円/個 リードタイム削減時間
0時間/年 削減された実加工時間
0秒/個 研削加工時の平均加工時間
0秒/個 旋削加工時の平均加工時間
0秒/個 余剰時間で追加生産できる製品数
0個/年 推奨材種と標準切削条件
推奨送りf (mm/rev):
用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 
インコネル718など BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 チタン合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 
鋳鉄 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 ダクタイル鋳鉄 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 用途 材種 加工領域 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 
BM05M 連続 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 連続 100 - 230 0.05 - 0.5 0.05 - 0.3 弱断続 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 断続 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 強断続 50 - 150 0.05 - 0.3 0.05 - 0.2 用途 材種 加工領域 切削速度 Vc (m/min) 送り f (mm/rev)
BX360 連続 80 - 150 0.03 - 0.08 弱断続 50 - 120 0.03 - 0.08 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 焼結合金 一般焼結合金 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 焼入れ焼結合金 10 - 180 0.05 - 0.3 0.01 - 0.2 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) Ni基耐熱合金 SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 Co基耐熱合金 SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 注意事項等
- シミュレーション結果は効果を保証するものではありません。実際の効果は個々の環境により異なりますのであらかじめご了承ください。
-
被削材に関する入力項目
*必須項目を入力ください加工形態 材種 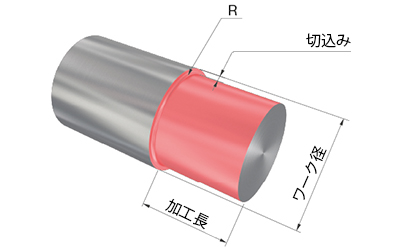
ワーク径 加工長 切込み コーナー半径 断続度 材種 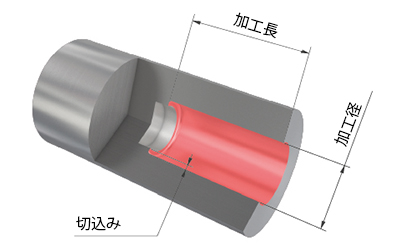
加工径 加工長 切込み コーナー半径 断続度 材種 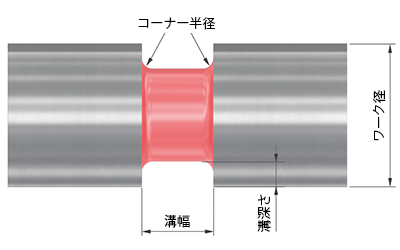
ワーク径 溝深さ 溝幅 コーナー半径 断続度 材種 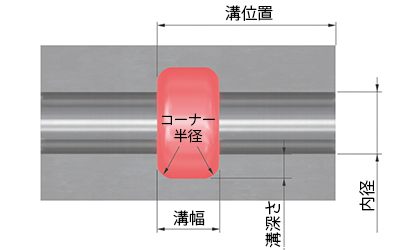
内径 溝深さ 溝幅 コーナー半径 溝位置 断続度 材種 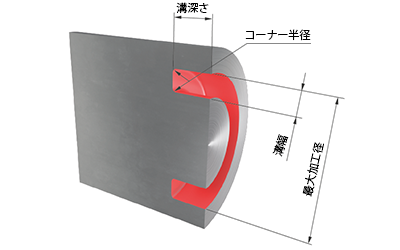
ワーク径 最大加工径 溝幅 溝深さ コーナー半径 断続度 目標面粗さ 加工数
年間加工数 現在の研削加工に関する入力項目
機械費 砥石費 砥石寿命 消耗品費(クーラント・ドレス工具等) 人件費 平均加工時間 ワーク交換時間 旋削加工へ切替えた場合の入力項目
機械費 消耗品費(クーラント等) 人件費 ワーク交換時間 その他の入力項目
優先度 Loadingシミュレーション結果
CBNインサートを使用した場合
セラミックインサートを使用した場合
年間削減効果金額
0円/年 削減率
0% 1個当たりの削減金額
0円/個 (研削加工費用)
0円/個 (旋削加工費用)
0円/個 リードタイム削減時間
0時間/年 削減された実加工時間
0秒/個 研削加工時の平均加工時間
0秒/個 旋削加工時の平均加工時間
0秒/個 余剰時間で追加生産できる製品数
0個/年 推奨材種と標準切削条件
推奨送りf (mm/rev):
用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) インコネル718など BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 チタン合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 鋳鉄 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 ダクタイル鋳鉄 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 用途 材種 加工領域 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev)
BM05M 連続 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 連続 100 - 230 0.05 - 0.5 0.05 - 0.3 弱断続 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 断続 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 強断続 50 - 150 0.05 - 0.3 0.05 - 0.2 用途 材種 加工領域 切削速度 Vc (m/min) 送り f (mm/rev)
BX360 連続 80 - 150 0.03 - 0.08 弱断続 50 - 120 0.03 - 0.08 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) 焼結合金 一般焼結合金 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 焼入れ焼結合金 10 - 180 0.05 - 0.3 0.01 - 0.2 用途 被削材 材種 切削速度 Vc (m/min) 切込み ap (mm) 送り f (mm/rev) Ni基耐熱合金 SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 Co基耐熱合金 SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 その他の推奨工具
ホルダ: holder description インサート: insert description 注意事項等
- シミュレーション結果は効果を保証するものではありません。実際の効果は個々の環境により異なりますのであらかじめご了承ください。
オンラインセミナー |
オンラインセミナー 一覧を見る |
e-Catalog |
e-Catalog e-Catalogを見る |
タンガロイのサービス
 Tungaloy アプリ
 タングナビあらゆる工具選定をお手伝いします
 タンガロイ切削計算機
 旋削インサート選択ガイド
 タンガロイ成功事例簡単検索で、最適事例を発見。改善のヒントが得られます
 技術ガイド
技術ガイドにアクセスして、貴重な洞察、参考資料、リソースを入手してください。
 Matrix工具管理システム
 特殊品作図システム特殊品の簡易図面をスピーディーに生成します
 高送り転削加工ポータルお客様の加工に最適な高送りカッタを見つけます