


研削成本降低計算器
研削成本降低計算器
本計算器可用於評估由目前的研削製程切換為使用 CBN/陶瓷刀具進行精加工時的情況。
在下列欄位輸入數值後,即可計算切換至 CBN/陶瓷刀具所預期的成本節省。
各欄位已預先填入代表值,但請依您的實際情況修改,並確認結果。
-
單位
*必填欄位模擬結果
使用 CBN 刀片時
使用陶瓷刀片時
年度降低金額
0USD/年 降低率
0% 每件降低金額
0USD/件 (研削成本)
0USD/件 (車削成本)
0USD/件 交期縮短
0小時/年 實際加工時間縮短
0秒/件 研削時的平均加工時間
0秒/件 車削時的平均加工時間
0秒/件 可利用節省時間新增生產的零件數
0件/年 建議材料與標準切削條件
建議進給量 f (mm/rev):
應用 工件材質 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 
Inconel 718 等 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 鈦合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 應用 工件材質 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 
鑄鐵 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 系列 300 - 2000 0.08 - 4 0.05 - 0.5 球墨鑄鐵 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 應用 材質 工件狀態 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 
BM05M 連續 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 連續 100 - 230 0.05 - 0.5 0.05 - 0.3 輕度斷續 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20型 斷續 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 重度斷續 50 - 150 0.05 - 0.3 0.05 - 0.2 應用 材質 工件狀態 切削速度 Vc(m/min) 進給量 f(mm/rev)
BX360 連續 80 - 150 0.03 - 0.08 輕度斷續 50 - 120 0.03 - 0.08 應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 燒結合金 一般燒結合金 BX4015型 10 - 300 0.05 - 0.5 0.01 - 0.3 燒結硬化合金 10 - 180 0.05 - 0.3 0.01 - 0.2 應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 鎳基超合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 鈷基超合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 應用 工件材料 工件狀態 冷卻方式 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 灰口鑄鐵 連續 乾式 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 連續、輕度斷續 乾式 LX21 400 - 800 0.5 - 2 0.1 - 0.4 連續、斷續 乾式、濕式 FX105 300 - 600 0.5 - 4 0.2 - 0.6 離心鑄鐵 連續 乾式 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 應用 工件材料 工件狀態 冷卻方式 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f (mm/rev) Hardened steel 連續 濕式 LX10 50 - 150 0.05 - 2 0.05 - 0.2 注意事項與免責聲明
- 模擬結果不保證實際效果。 請注意,實際效果可能因個別條件而有所差異。
-
單位
*必填欄位幣別 單位 工件
應用 工件材質 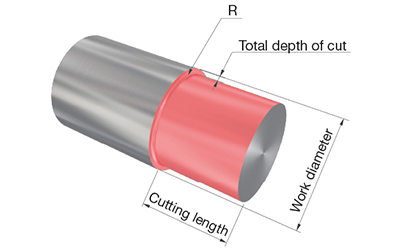
工件直徑 切削長度 總切削深度 corner radius 斷續條件 工件材質 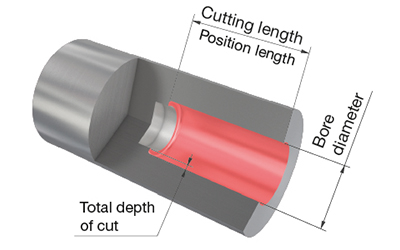
孔徑 切削長度 總切削深度 corner radius 斷續條件 工件材質 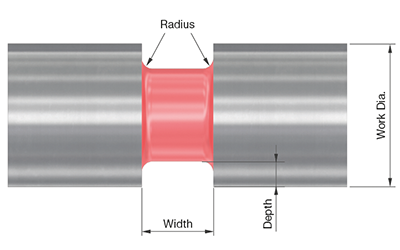
工件直徑 切槽深度 切槽寬度 corner radius 斷續條件 工件材質 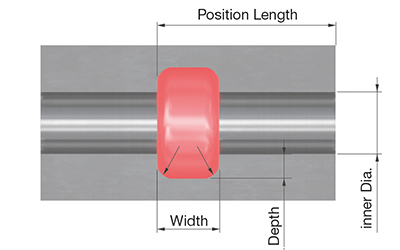
內徑 槽深 槽寬 corner radius 定位長度 斷續條件 工件材質 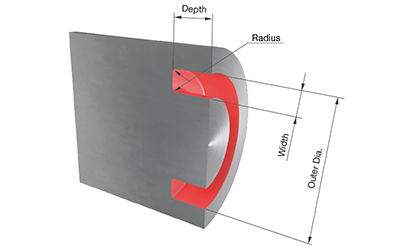
工件直徑 外徑 槽寬 槽深 corner radius 斷續條件 目標表面粗糙度 零件生產數量
零件年產量 目前研削製程輸入項目
機台成本 砂輪成本 砂輪壽命 耗材成本(冷卻方式、修整工具等) 操作員時薪 平均加工時間 工件交換時間 切換為車削時的輸入項目
機台成本 耗材成本(冷卻方式等) 操作員時薪 工件交換時間 其他輸入項目
優先級 載入中模擬結果
使用 CBN 刀片時
使用陶瓷刀片時
年度降低金額
0USD/年 降低率
0% 每件降低金額
0USD/件 (研削成本)
0USD/件 (車削成本)
0USD/件 交期縮短
0小時/年 實際加工時間縮短
0秒/件 研削時的平均加工時間
0秒/件 車削時的平均加工時間
0秒/件 可利用節省時間新增生產的零件數
0件/年 建議材料與標準切削條件
建議進給量 f (mm/rev):
應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) Inconel 718 等 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 鈦合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 鑄鐵 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 系列 300 - 2000 0.08 - 4 0.05 - 0.5 球墨鑄鐵 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 應用 材質 工件狀態 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev)
BM05M 連續 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 連續 100 - 230 0.05 - 0.5 0.05 - 0.3 輕度斷續 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20型 斷續 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 重度斷續 50 - 150 0.05 - 0.3 0.05 - 0.2 應用 材質 工件狀態 切削速度 Vc(m/min) 進給量 f(mm/rev)
BX360 連續 80 - 150 0.03 - 0.08 輕度斷續 50 - 120 0.03 - 0.08 應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 燒結合金 一般燒結合金 BX4015型 10 - 300 0.05 - 0.5 0.01 - 0.3 燒結硬化合金 10 - 180 0.05 - 0.3 0.01 - 0.2 應用 工件材料 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 鎳基超合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 鈷基超合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 應用 工件材料 工件狀態 冷卻方式 材質 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f(mm/rev) 灰口鑄鐵 連續 乾式 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 連續、輕度斷續 乾式 LX21 400 - 800 0.5 - 2 0.1 - 0.4 連續、斷續 乾式、濕式 FX105 300 - 600 0.5 - 4 0.2 - 0.6 離心鑄鐵 連續 乾式 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 應用 材質 工件材料 工件狀態 冷卻方式 切削速度 Vc(m/min) 切削深度 ap(mm) 進給量 f (mm/rev) Hardened steel 連續 濕式 LX10 50 - 150 0.05 - 2 0.05 - 0.2 其他建議刀具
刀桿: 刀桿說明 刀片: 刀片說明 注意事項與免責聲明
- 模擬結果不保證實際效果。 請注意,實際效果可能因個別條件而有所差異。
更多連結
 Tungaloy APP
 TUNG Navi刀具搜尋小幫手
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success Report透過輕鬆搜尋探索 Tungaloy 的 TSR,獲取客製化加工見解
 技術指南請造訪 Tungaloy 的技術指南,獲取寶貴的見解、參考和資源。
 Matrix刀具管理系統
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?