

เครื่องคำนวณการลดต้นทุนการเจียระไน
เครื่องคำนวณการลดต้นทุนการเจียระไน
เครื่องคำนวณนี้สามารถใช้เมื่อพิจารณาเปลี่ยนจากกระบวนการเจียระไนปัจจุบันของคุณเป็นการเก็บผิวละเอียดด้วยเม็ดมีด CBN/เซรามิก
คุณสามารถคำนวณการประหยัดต้นทุนที่คาดหวังจากการเปลี่ยนไปใช้เม็ดมีด CBN/เซรามิก ได้โดยการป้อนค่าในช่องต่อไปนี้
มีการป้อนค่าตัวแทนไว้ล่วงหน้าในแต่ละช่อง โปรดแก้ไขตามสถานการณ์ของคุณและตรวจสอบผลลัพธ์
-
หน่วย
*ช่องที่จำเป็นต้องกรอกผลลัพธ์การจำลอง
เมื่อใช้เม็ดมีด CBN
เมื่อใช้เม็ดมีดเซรามิก
จำนวนที่ลดได้ต่อปี
0USD ต่อปี อัตราการลดลง
0% จำนวนที่ลดได้ต่อชิ้น
0USD ต่อชิ้น (ต้นทุนการเจียระไน)
0USD ต่อชิ้น (ต้นทุนการกลึง)
0USD ต่อชิ้น ระยะเวลาในการทำงานที่ลดลง
0ชั่วโมงต่อปี เวลาแปรรูปจริงที่ลดลง
0วินาทีต่อชิ้น เวลาแปรรูปเฉลี่ยระหว่างการเจียระไน
0วินาทีต่อชิ้น เวลาแปรรูปเฉลี่ยระหว่างการกลึง
0วินาทีต่อชิ้น จำนวนชิ้นส่วนที่สามารถผลิตได้เพิ่มขึ้นจากเวลาที่ประหยัดได้
0ชิ้นต่อปี วัสดุที่แนะนำและเงื่อนไขการตัดมาตรฐาน
อัตราป้อนที่แนะนำ f (มม./รอบ):
วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ความลึกการตัด ap (มม.) อัตราป้อน f (มม./รอบ) 
Inconel 718 ฯลฯ BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 โลหะผสมไทเทเนียม BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ความลึกการตัด ap (มม.) อัตราป้อน f (มม./รอบ) 
เหล็กหล่อ BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 เหล็กหล่อเหนียว BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 วัสดุ เกรด สภาพชิ้นงาน ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) 
BM05M ต่อเนื่อง 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 ต่อเนื่อง 100 - 230 0.05 - 0.5 0.05 - 0.3 ขาดตอนเล็กน้อย 100 - 230 0.05 - 0.3 0.05 - 0.2 บีเอ็กซ์เอ20 ขาดตอน 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F ขาดตอนหนัก 50 - 150 0.05 - 0.3 0.05 - 0.2 วัสดุ เกรด สภาพชิ้นงาน ความเร็วตัด Vc (ม./นาที) อัตราป้อน f (มม./รอบ)
BX360 ต่อเนื่อง 80 - 150 0.03 - 0.08 ขาดตอนเล็กน้อย 50 - 120 0.03 - 0.08 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) โลหะผสมซินเทอร์ โลหะผสมซินเทอร์ทั่วไป BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 โลหะผสมซินเทอร์ชุบแข็ง 10 - 180 0.05 - 0.3 0.01 - 0.2 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) โลหะผสมทนความร้อนสูงกลุ่มนิกเกิล SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 โลหะผสมทนความร้อนสูงกลุ่มโคบอลต์ SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 วัสดุ วัสดุชิ้นงาน สภาพชิ้นงาน ระบบหล่อเย็น เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) เหล็กหล่อเทา ต่อเนื่อง แห้ง HC1 300 - 800 0.5 - 2 0.05 - 0.4 ต่อเนื่อง, ขาดตอน แบบแห้ง, แบบเปียก FX105 300 - 600 0.5 - 4 0.2 - 0.6 ต่อเนื่อง, ขาดตอน แบบแห้ง, แบบเปียก SX6 300 - 1000 0.5 - 4 0.05 - 0.6 เหล็กหล่อเหนียว ต่อเนื่อง, ขาดตอน แห้ง SP9 240 - 600 0.5 - 4 0.05 - 0.6 วัสดุ วัสดุชิ้นงาน สภาพชิ้นงาน ระบบหล่อเย็น เกรด ความเร็วตัด Vc (ม./นาที) ความลึกการตัด ap (มม.) อัตราป้อน f (มม./รอบ) เหล็กชุบแข็ง ต่อเนื่อง เปียก LX10 50 - 150 0.05 - 2 0.05 - 0.2 ต่อเนื่อง แบบแห้ง, แบบเปียก ZC7 50 - 200 0.05 - 2 0.05 - 0.3 ต่อเนื่อง แบบแห้ง, แบบเปียก HC2 50 - 200 0.05 - 2 0.05 - 0.3 หมายเหตุและข้อสงวนสิทธิ์
- ผลลัพธ์การจำลองไม่ได้รับประกันผลกระทบที่เกิดขึ้นจริง โปรดทราบว่าผลกระทบที่เกิดขึ้นจริงอาจแตกต่างกันไปขึ้นอยู่กับสถานการณ์ของแต่ละบุคคล
-
หน่วย
*ช่องที่จำเป็นต้องกรอกสกุลเงิน หน่วย ชิ้นงาน
วัสดุ วัสดุชิ้นงาน 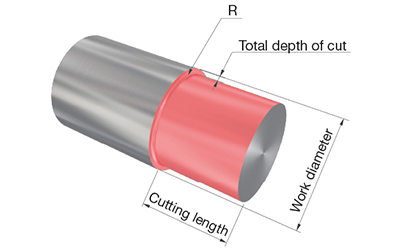
เส้นผ่านศูนย์กลางชิ้นงาน ความยาวการตัด ความลึกการตัดรวม รัศมีมุม สภาพการขาดตอน วัสดุชิ้นงาน 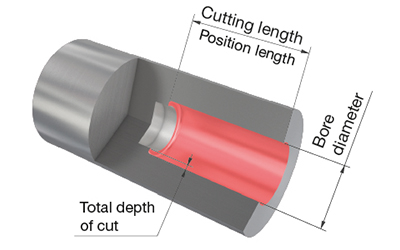
เส้นผ่านศูนย์กลางรูใน ความยาวการตัด ความลึกการตัดรวม รัศมีมุม สภาพการขาดตอน วัสดุชิ้นงาน 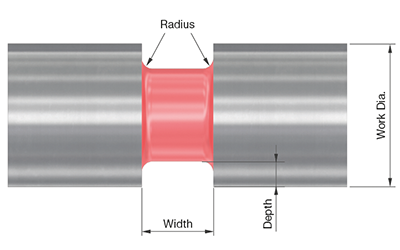
เส้นผ่านศูนย์กลางชิ้นงาน ความลึกการเซาะร่อง ความกว้างการเซาะร่อง รัศมีมุม สภาพการขาดตอน วัสดุชิ้นงาน 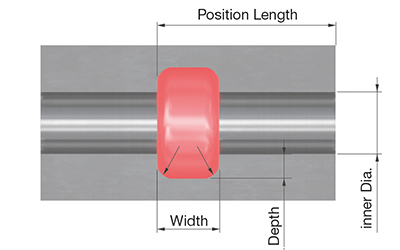
เส้นผ่านศูนย์กลางภายใน ความลึกร่อง ความกว้างร่อง รัศมีมุม ความยาวตำแหน่ง สภาพการขาดตอน วัสดุชิ้นงาน 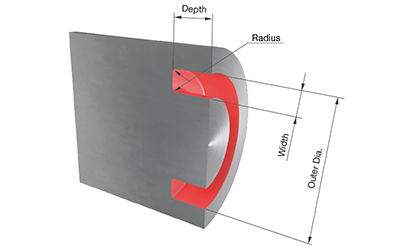
เส้นผ่านศูนย์กลางชิ้นงาน เส้นผ่านศูนย์กลางภายนอก ความกว้างร่อง ความลึกร่อง รัศมีมุม ลักษณะการตัดกระแทก ความเรียบผิวที่ต้องการ ปริมาณการผลิตชิ้นส่วน
ปริมาณการผลิตชิ้นส่วนต่อปี รายการข้อมูลกระบวนการเจียระไนปัจจุบัน
ค่าใช้จ่ายเครื่องจักร ค่าใช้จ่ายหินเจียระไน อายุการใช้งานหินเจียระไน ค่าวัสดุสิ้นเปลือง(ระบบหล่อเย็น, เครื่องมือแต่งหินเจียระไน, ฯลฯ) ค่าจ้างรายชั่วโมงของพนักงานควบคุมเครื่อง เวลาในการประมวลผลเฉลี่ย เวลาในการเปลี่ยนชิ้นงาน รายการข้อมูลเมื่อเปลี่ยนเป็นการกลึง
ค่าใช้จ่ายเครื่องจักร ค่าวัสดุสิ้นเปลือง(ระบบหล่อเย็น ฯลฯ) ค่าจ้างรายชั่วโมงของพนักงานควบคุมเครื่อง เวลาในการเปลี่ยนชิ้นงาน รายการข้อมูลอื่นๆ
ลำดับความสำคัญ กำลังโหลดผลลัพธ์การจำลอง
เมื่อใช้เม็ดมีด CBN
เมื่อใช้เม็ดมีดเซรามิก
จำนวนที่ลดลงต่อปี
0USD ต่อปี อัตราการลดลง
0% จำนวนที่ลดลงต่อชิ้น
0USD ต่อชิ้น (ต้นทุนการเจียระไน)
0USD ต่อชิ้น (ต้นทุนการกลึง)
0USD ต่อชิ้น การลดระยะเวลาในการผลิต
0ชั่วโมงต่อปี การลดเวลาในการประมวลผลจริง
0วินาทีต่อชิ้น เวลาในการประมวลผลเฉลี่ยระหว่างการเจียระไน
0วินาทีต่อชิ้น เวลาในการประมวลผลเฉลี่ยระหว่างการกลึง
0วินาทีต่อชิ้น จำนวนชิ้นส่วนที่สามารถผลิตได้ด้วยเวลาที่ประหยัดได้
0ชิ้นต่อปี วัสดุที่แนะนำและเงื่อนไขการตัดมาตรฐาน
อัตราป้อนที่แนะนำ f (มม./รอบ):
วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) Inconel 718, ฯลฯ BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 โลหะผสมไทเทเนียม BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) เหล็กหล่อ BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 เหล็กหล่อเหนียว BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 วัสดุ เกรด สภาพชิ้นงาน ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ)
BM05M ต่อเนื่อง 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 ต่อเนื่อง 100 - 230 0.05 - 0.5 0.05 - 0.3 กระแทกเล็กน้อย 100 - 230 0.05 - 0.3 0.05 - 0.2 บีเอ็กซ์เอ20 กระแทก 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F กระแทกหนัก 50 - 150 0.05 - 0.3 0.05 - 0.2 วัสดุ เกรด สภาพชิ้นงาน ความเร็วตัด Vc (ม./นาที) อัตราป้อน f (มม./รอบ)
BX360 ต่อเนื่อง 80 - 150 0.03 - 0.08 กระแทกเล็กน้อย 50 - 120 0.03 - 0.08 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) โลหะผสมซินเทอร์ โลหะผสมซินเทอร์ทั่วไป BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 โลหะผสมซินเทอร์ชุบแข็ง 10 - 180 0.05 - 0.3 0.01 - 0.2 วัสดุ วัสดุชิ้นงาน เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) โลหะผสมทนความร้อนสูงกลุ่มนิกเกิล SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 โลหะผสมทนความร้อนสูงกลุ่มโคบอลต์ SX3 150 - 270 0.1 - 3 0.05 - 0.3 533 180 - 330 0.1 - 3 0.05 - 0.2 JX3 180 - 480 0.1 - 2.5 0.10 - 0.3 วัสดุ วัสดุชิ้นงาน สภาพชิ้นงาน ระบบหล่อเย็น เกรด ความเร็วตัด Vc (ม./นาที) ระยะกินลึก ap (มม.) อัตราป้อน f (มม./รอบ) เหล็กหล่อเทา ต่อเนื่อง แห้ง HC1 300 - 800 0.5 - 2 0.05 - 0.4 ต่อเนื่อง, ขาดตอน แบบแห้ง, แบบเปียก FX105 300 - 600 0.5 - 4 0.2 - 0.6 ต่อเนื่อง, ขาดตอน แบบแห้ง, แบบเปียก SX6 300 - 1000 0.5 - 4 0.05 - 0.6 เหล็กหล่อเหนียว ต่อเนื่อง, ขาดตอน แห้ง SP9 240 - 600 0.5 - 4 0.05 - 0.6 วัสดุ วัสดุชิ้นงาน สภาพชิ้นงาน ระบบหล่อเย็น เกรด ความเร็วตัด Vc (ม./นาที) ความลึกการตัด ap (มม.) อัตราป้อน f (มม./รอบ) เหล็กชุบแข็ง ต่อเนื่อง เปียก LX10 50 - 150 0.05 - 2 0.05 - 0.2 ต่อเนื่อง แบบแห้ง, แบบเปียก ZC7 50 - 200 0.05 - 2 0.05 - 0.3 ต่อเนื่อง แบบแห้ง, แบบเปียก HC2 50 - 200 0.05 - 2 0.05 - 0.3 เครื่องมืออื่นๆ ที่แนะนำ
ด้ามจับ: รายละเอียดด้ามจับ เม็ดมีด: รายละเอียดเม็ดมีด หมายเหตุและข้อสงวนสิทธิ์
- ผลลัพธ์การจำลองไม่ได้รับประกันผลที่เกิดขึ้นจริง โปรดทราบว่าผลที่เกิดขึ้นจริงอาจแตกต่างกันไปขึ้นอยู่กับสถานการณ์ของแต่ละบุคคล
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
แหล่งข้อมูล
 Tungaloy APP
 TUNG Naviตัวช่วยในการเลือกเครื่องมือ
 Machine Power Calculator
 Turning Insert Selection Guide
 รายงานความสำเร็จของ Tungaloyสำรวจ TSR ของ Tungaloy เพื่อรับข้อมูลเชิงลึกเกี่ยวกับการตัดเฉือนพร้อมการค้นหาที่ง่ายดาย
 คู่มือทางเทคนิคเข้าถึงคู่มือทางเทคนิคของ Tungaloy เพื่อรับข้อมูลเชิงลึก ข้อมูลอ้างอิง และทรัพยากรอันมีค่า
 Matrixระบบจัดการผลิตภัณฑ์อัจฉริยะ
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portalหัวกัดอัตราป้อนสูงรุ่นใดที่เหมาะกับการใช้งานของคุณ