

磨削成本降低计算器
磨削成本降低计算器
当考虑从现有的磨削工艺切换为使用 CBN/陶瓷刀具进行精加工时,可以使用此计算器。
通过在以下字段中输入数值,您可以计算切换到 CBN/陶瓷刀具后预计可节省的成本。
每个字段中已预填了代表性数值,但请根据您的实际情况进行修改并查看结果。
-
单位
*必填字段模拟结果
使用 CBN 刀片时
使用陶瓷刀片时
年减少金额
0美元/年 降低率
0% 单件零件减少金额
0美元/件 (磨削成本)
0美元/件 (车削成本)
0美元/件 交付周期缩短
0小时/年 实际加工时间缩短
0秒/件 磨削期间的平均加工时间
0秒/件 车削期间的平均加工时间
0秒/件 利用节省的时间可生产的零件数量
0件/年 推荐材料和标准切削条件
推荐进给量 f (mm/rev):
应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 
Inconel 718 等 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 钛合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 
铸铁 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 球墨铸铁 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 应用 材质 工件状态 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 
BM05M 连续 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 连续 100 - 230 0.05 - 0.5 0.05 - 0.3 轻微断续 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 断续 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 重度断续 50 - 150 0.05 - 0.3 0.05 - 0.2 应用 材质 工件状态 切削速度 Vc (m/min) 进给量 f (mm/rev)
BX360 连续 80 - 150 0.03 - 0.08 轻微断续 50 - 120 0.03 - 0.08 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 粉末冶金材料 普通粉末冶金材料 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 烧结硬化合金 10 - 180 0.05 - 0.3 0.01 - 0.2 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 镍基高温合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 钴基高温合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 应用 工件材料 工件状态 冷却方式 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 灰铸铁 连续 干式 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 连续,轻微断续 干式 LX21 400 - 800 0.5 - 2 0.1 - 0.4 连续,断续 干式,湿式 FX105 300 - 600 0.5 - 4 0.2 - 0.6 离心铸铁 连续 干式 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 应用 工件材料 工件状态 冷却方式 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) Hardened steel 连续 湿式 LX10 50 - 150 0.05 - 2 0.05 - 0.2 注意事项与免责声明
- 模拟结果不保证实际效果。 请注意,实际效果可能因个人情况而异。
-
单位
*必填字段货币 单位 工件
应用 工件材料 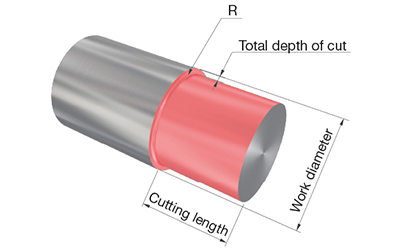
工件直径 切削长度 总切削深度 corner radius 断续状态 工件材料 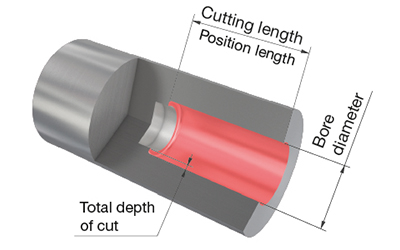
孔径 切削长度 总切削深度 corner radius 断续状态 工件材料 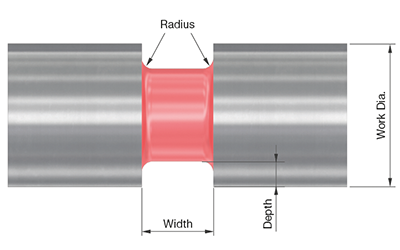
工件直径 切槽深度 切槽宽度 corner radius 断续状态 工件材料 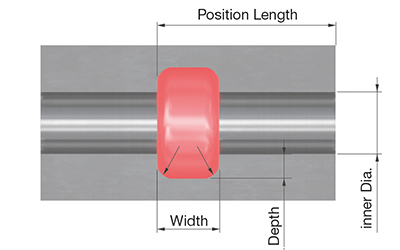
内径 槽深 槽宽 corner radius 位置长度 断续状态 工件材料 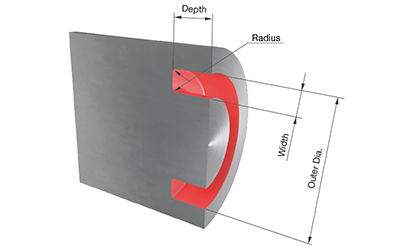
工件直径 外径 槽宽 槽深 corner radius 断续状态 目标表面粗糙度 零件生产数量
年零件生产数量 当前磨削工艺输入项
机床成本 砂轮成本 砂轮寿命 耗材成本(冷却液、修整工具等) 操作人员的时薪 平均加工时间 工件更换时间 切换到车削时的输入项
机床成本 耗材成本(冷却液等) 操作人员的时薪 工件更换时间 其他输入项
优先级 正在加载模拟结果
使用 CBN 刀片时
使用陶瓷刀片时
年减少金额
0美元/年 降低率
0% 单件零件减少金额
0美元/件 (磨削成本)
0美元/件 (车削成本)
0美元/件 交付周期缩短
0小时/年 实际加工时间缩短
0秒/件 磨削期间的平均加工时间
0秒/件 车削期间的平均加工时间
0秒/件 利用节省的时间可生产的零件数量
0件/年 推荐材料和标准切削条件
推荐进给量 f (mm/rev):
应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) Inconel 718 等 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 钛合金 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 铸铁 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 球墨铸铁 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 应用 材质 工件状态 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev)
BM05M 连续 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 连续 100 - 230 0.05 - 0.5 0.05 - 0.3 轻微断续 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 断续 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 重度断续 50 - 150 0.05 - 0.3 0.05 - 0.2 应用 材质 工件状态 切削速度 Vc (m/min) 进给量 f (mm/rev)
BX360 连续 80 - 150 0.03 - 0.08 轻微断续 50 - 120 0.03 - 0.08 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 粉末冶金材料 普通粉末冶金材料 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 烧结硬化合金 10 - 180 0.05 - 0.3 0.01 - 0.2 应用 工件材料 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 镍基高温合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 钴基高温合金 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 应用 工件材料 工件状态 冷却方式 材质 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) 灰铸铁 连续 干式 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 连续,轻微断续 干式 LX21 400 - 800 0.5 - 2 0.1 - 0.4 连续,断续 干式,湿式 FX105 300 - 600 0.5 - 4 0.2 - 0.6 离心铸铁 连续 干式 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 应用 材质 工件材料 工件状态 冷却方式 切削速度 Vc (m/min) 切削深度 ap (mm) 进给量 f (mm/rev) Hardened steel 连续 湿式 LX10 50 - 150 0.05 - 2 0.05 - 0.2 其他推荐刀具
刀杆: 刀杆描述 刀片: 刀片描述 注意事项与免责声明
- 模拟结果不保证实际效果。 请注意,实际效果可能因个人情况而异。
相关资料
 Tungaloy APP
 TUNG Navi满足您特殊要求的刀具建议
 机床功率计算器
 车刀片选择指南
 泰珂洛成功报告(TSR)只需简单搜索,即可获取最佳加工案例, 获得改进启发。
 技术指南访问泰珂洛的技术指南,获取有价值的见解、参考资料和资源。
 Matrix刀具管理系统
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portal哪种高进给铣刀适合您的应用?