


Zjednodušte frézování drážek pro pera na hřídelích s TungMeister VVFH
Chytřejší proces od vrtání až po dokončování obvodu
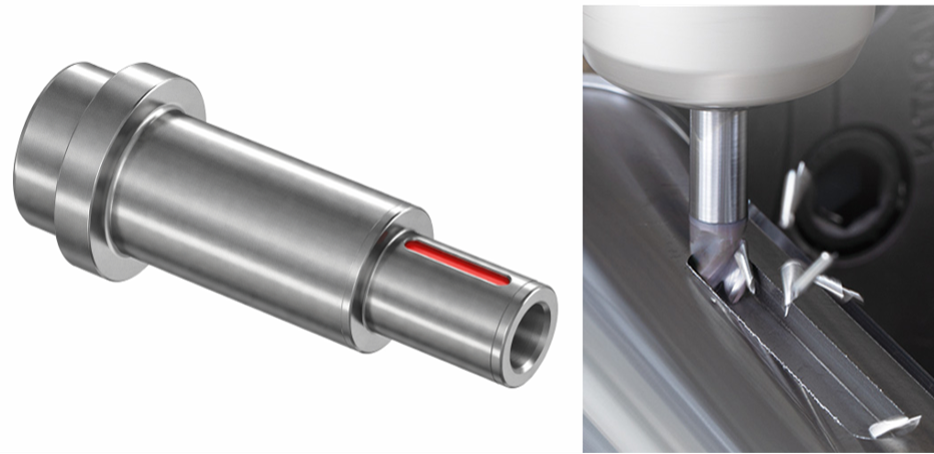
Pro frézování drážek pro pera na hřídelích zahrnují běžné metody ramping stopkovou frézou nebo vyvrtání vodicího otvoru před frézováním drážky stopkovou frézou.
Je však tato metoda obrábění skutečně optimální?
Ramping často vyžaduje dlouhou dráhu nástroje. Použití samostatných vrtáků a stopkových fréz snižuje zatížení každého nástroje, ale zvyšuje počet nástrojů a výměn nástrojů.
Multifunkční hlava TungMeister VVFH je
tříbřitá rohová fréza se zvýšenou schopností vrtání.
Může vrtat přímo v počáteční poloze, pohybovat se do stran pro frézování vnitřku drážky a poté pokračovat na frézování do rohu pro dokončení obvodu.
Jinými slovy, VVFH není jen „stopková fréza, která umí vrtat“. Je to
nástroj navržený tak, aby komplexně přehodnotil proces, nástrojové vybavení a dráhu nástroje používanou pro frézování drážek pro pera na hřídelích.
Co se v tomto článku dozvíte
- Proč frézování drážek pro pera na hřídelích obvykle vyžaduje více procesů a nástrojů
- Jak VVFH spojuje vrtání, frézování drážek a dokončování obvodu
- Technologie, které podporují výkon VVFH při vrtání a frézování drážek
- Jak si vybrat mezi vysoce tuhou stopkou a integrovanou stopkou pro kleštiny ER
- Příklady zákaznických aplikací demonstrující integraci procesů, delší životnost nástroje a stabilní obrábění
- Podmínky obrábění, které je třeba zkontrolovat při zvažování VVFH
- Souhrn
1. Staly se konvenční procesy frézování drážek pro pera na hřídelích nezpochybnitelnou normou?
U drážek pro pera na hřídelích, zejména u uzavřených tvarů kapes (pocket), nemůže nástroj vstoupit ze strany.
Proto má metoda použitá k dosažení požadované hloubky obrábění významný dopad na čas obrábění a počet požadovaných nástrojů.
Běžně se používají následující tři metody.
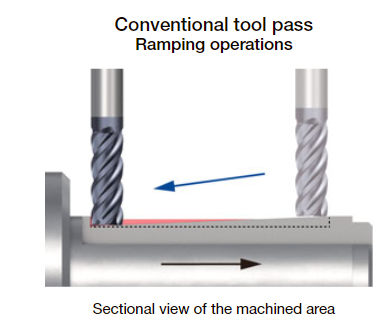
Metoda 1: Ramping stopkovou frézou
Stopková fréza vstupuje do obrobku pod úhlem a postupně řeže až do stanovené hloubky.
Poté se pohybuje do stran, aby obrobila vnitřek drážky, následováno frézováním do rohu po obvodu pro dokončení.
Ačkoli tato metoda omezuje počet výměn nástrojů, vyžaduje dostatečnou nájezdovou vzdálenost pro dosažení hloubky obrábění.
U hlubokých drážek se dráha rampingu prodlužuje a může bránit zkrácení času obrábění.
Metoda 2: Opakované mělké řezy a pohyby s bočním posuvem
Axiální hloubka řezu je nastavena na malou hodnotu a vnitřek drážky je obroben opakovanými řezy v ose Z a pohyby s bočním posuvem.
Ačkoli to usnadňuje snížení zatížení nástroje, zvyšuje to počet průchodů.
Pokud je zahrnuto i dokončování obvodu, čas obrábění požadovaný pro každou drážku se obvykle prodlužuje.
Metoda 3: Vyvrtání vodicího otvoru a frézování drážky stopkovou frézou
K vytvoření vodicího otvoru do požadované hloubky obrábění se použije vrták.
Nástroj se poté vymění za stopkovou frézu, která obrobí vnitřek drážky a provede frézování do rohu po obvodu pro dokončení.
Tato metoda snižuje vzdálenost rampingu i vstupní zatížení stopkové frézy, ale přináší následující výzvy.
- Je vyžadován jak vrták pro vodicí otvor, tak stopková fréza
- Jsou vyžadovány výměny nástrojů
- Je vyžadováno více pozic pro nástroje a jednotek s poháněnými nástroji
- Pro každý nástroj je vyžadována správa korekcí a životnosti nástroje
- Zásoby nástrojů a seřizovací práce se zvyšují
DILEMA
Snížení počtu nástrojů prodlužuje dráhu nástroje, zatímco zkrácení dráhy nástroje zvyšuje počet nástrojů
VVFH toto dilema řeší.
2. VVFH spojuje vrtání s dokončováním obvodu
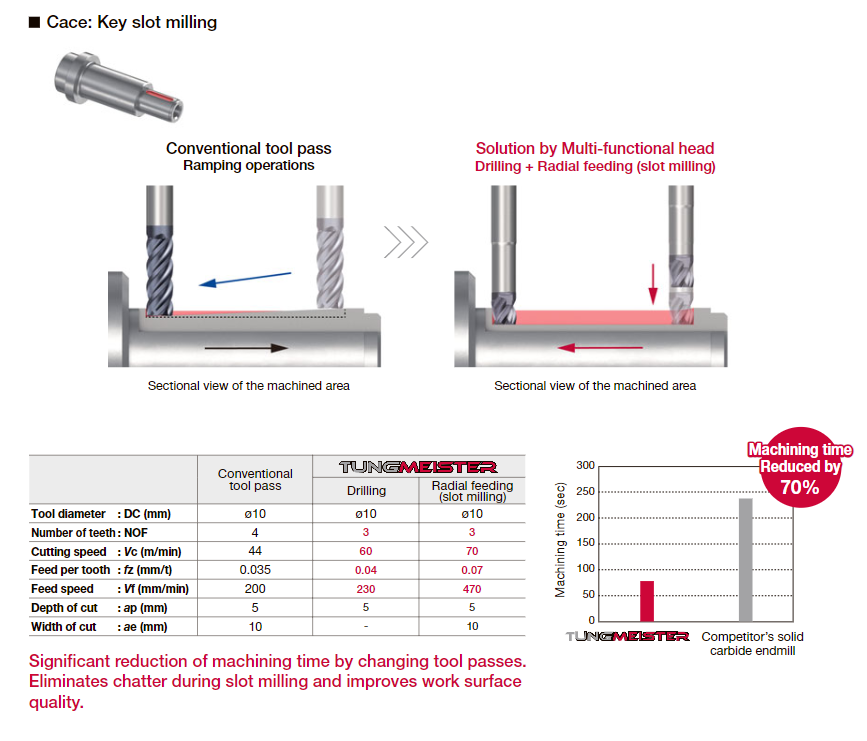
VVFH je tříbřitá rohová fréza s břity přes střed, které umožňují vrtání.
Může vrtat přímo ve směru Z v počáteční poloze obrábění.
Po dosažení stanovené hloubky se může pohybovat do stran a obrobit vnitřek drážky.
Poté může přejít přímo k frézování do rohu po obvodu drážky pro dokončení.
Porovnání metod obrábění
Konvenční metoda rampingu
→
Boční posuv uvnitř drážky
→
Obvodové dokončování do rohu
Konvenční metoda vrták a stopková fréza
→
Výměna nástroje
→
Obrábění drážky stopkovou frézou
→
Obvodové dokončování do rohu
Obrábění s VVFH
→
Boční obrábění drážky
→
Obvodové dokončování do rohu
BOD
VVFH je nástroj, který transformuje dráhu nástroje pro drážky
Hodnota VVFH se neomezuje pouze na přidání schopnosti vrtání ke konvenční stopkové fréze.
Její největší výhodou je schopnost nahradit proces založený na rampingu nebo více nástrojích
metodou kontinuálního obrábění sestávající z vrtání, bočního posuvu a dokončování obvodu.
Příklad zlepšení času obrábění
Obrábění drážky pro pero na hřídeli z S45C
Konvenční ramping:
240 sekund
→ S VVFH:
75 sekund
(zdroj: interní dokumentace)
3. Tři technologie podporující stabilní obrábění VVFH
Vrtání a frézování drážek se liší jak ve směru zatížení působícího na nástroj, tak v podmínkách, za kterých dochází k odvodu třísek (chip evacuation).
VVFH využívá technologie, které umožňují provádět tyto různé operace obrábění jediným nástrojem.
Vlastnost 1: Tři břity přes střed pro vrtání
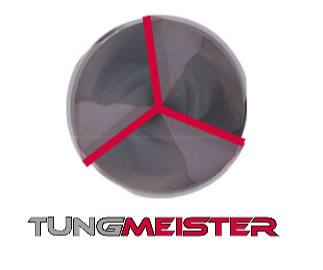
VVFH má tři břity přes střed.
Během vrtání se do řezu zapojují všechny tři břity, čímž se zatížení rozloží.
Protože břity zůstávají funkční i ve středu nástroje, může VVFH vstupovat přímo ve směru Z z počáteční polohy obrábění a poté přejít na boční posuv.
Vlastnost 2: O 150% větší objem drážek ve srovnání s konvenčním designem
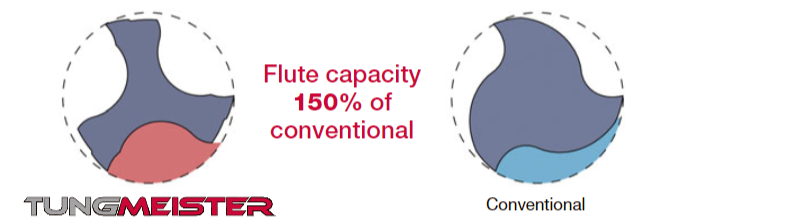
Během vrtání je nástroj obklopen obrobkem, takže prostor dostupný pro odvod vznikajících třísek je obzvláště důležitý.
VVFH využívá velké kapsy na třísky (chip pockets) a poskytuje
150% objemu drážek (flute) oproti konvenčnímu designu
(zdroj: interní produktová dokumentace).
Tato struktura snižuje hromadění třísek během vrtání a usnadňuje hladký přechod na následné obrábění s bočním posuvem.
Tento velký objem drážek prospívá nejen vrtání, ale také
významně přispívá k lepšímu odvodu třísek během frézování plných drážek.
Při operacích v plné drážce, jako je frézování drážek pro pera, je do řezu zapojen celý průměr nástroje, což současně produkuje velký objem třísek.
Větší objem drážek ztěžuje hromadění třísek uvnitř kapes a zabraňuje zvýšení řezného zatížení způsobenému opětovným řezáním třísek (chip recutting).
To umožňuje
konzistentně stabilní obrábění od vrtání až po frézování drážek.
Vlastnost 3: Odolnost proti chvění díky geometrii s proměnlivou šroubovicí
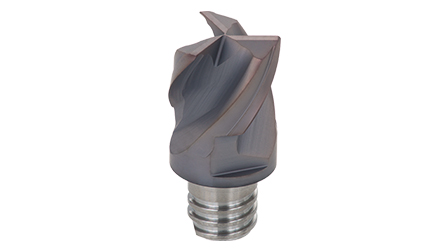
Během bočního frézování drážek je do řezu zapojen celý průměr nástroje, což vede k vysokému řeznému zatížení a větší tendenci ke vzniku vibrací.
VVFH využívá design s proměnlivou šroubovicí.
Jeho výkon při odvodu třísek a odolnost proti chvění podporují dráhy nástroje, které přecházejí z vrtání na boční posuv při obrábění drážek a kapes.
TŘI TECHNOLOGIE
Tři břity přes střed × Velký objem drážek × Proměnlivá šroubovice
Tyto tři technologie spolupracují a umožňují jednomu nástroji provádět dvě různé operace obrábění – vrtání a frézování drážek.
4. Výběr správné stopky pro maximalizaci výkonu VVFH
Při frézování drážek pro pera na hřídelích je důležité nejen vybrat vhodnou hlavu VVFH, ale také zajistit dostatečnou tuhost celé sestavy nástroje, včetně stopky.
Během frézování plných drážek a obvodového frézování do rohu působí na nástroj radiální zatížení.
Jako základní princip by měla být sestava nástroje
co nejkratší a nejtlustší.
VSSD stopka s vysokou tuhostí
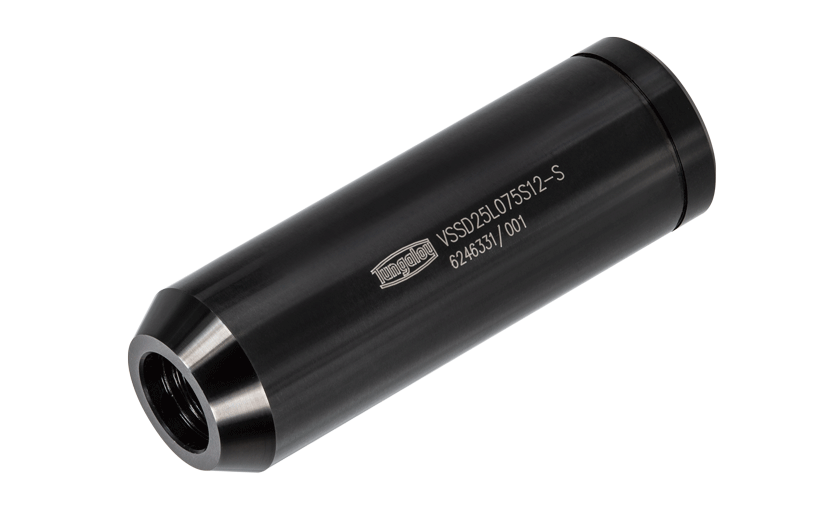
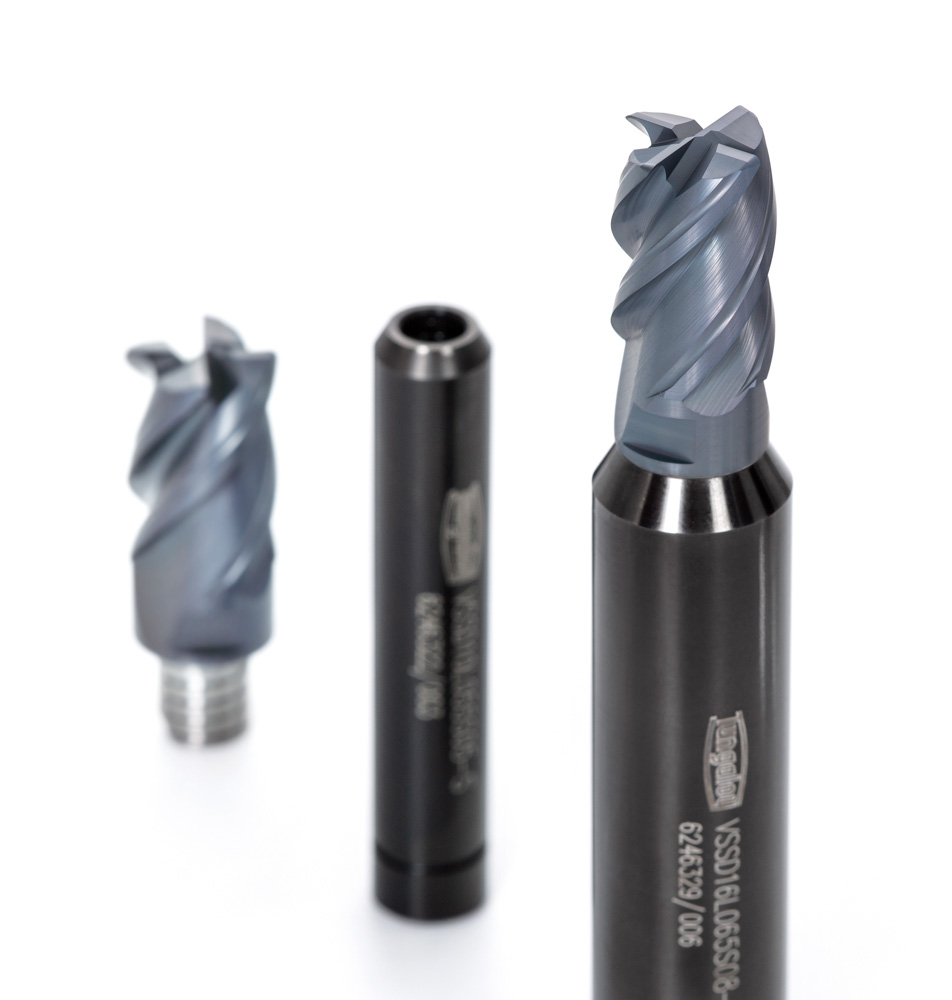
VSSD používá válcovou stopku, která má větší průměr než připojovací závit hlavy, což zvyšuje tuhost celé sestavy nástroje.
Snižuje průhyb nástroje v aplikacích vystavených vysokému radiálnímu zatížení, jako je frézování plných drážek pro pera a obrábění dlouhých drážek.
V interním testu frézování vnitřních drážek prokázala
obrábění bez chvění až při trojnásobné hloubce řezu oproti monolitní stopkové fréze použité pro srovnání.
Aplikace, kde je VSSD efektivní:
- Frézování plných drážek pro pera
- Obrábění dlouhých drážek
- Vysokozátěžové obrábění materiálů, jako je ocel SCM
- Aplikace s výskytem chvění nebo průhybu nástroje
- Aplikace s nestabilními rozměry během obvodového dokončování do rohu
VER integrovaná stopka pro kleštiny ER
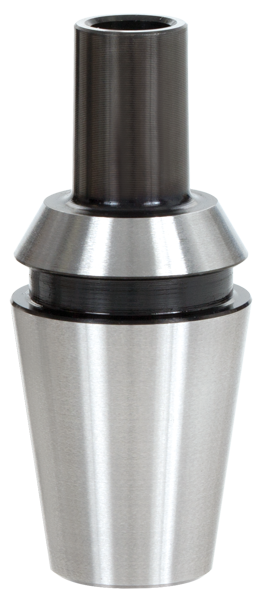
Tato stopka je efektivní v prostředích, která používají kleštiny ER na straně stroje, včetně soustruhů, multifunkčních strojů a švýcarských automatů.
Její integrovaný design kompatibilní s kleštinami ER zkracuje vyložení nástroje.
Pomáhá potlačit průhyb a chvění v prostředích, kde je obtížné udržet tuhost, jako jsou jednotky s poháněnými nástroji a kompaktní stroje.
Kompatibilní s ER11, ER16, ER20 a ER25.
Pokyny pro výběr stopky
| Na soustruhu nebo multifunkčním stroji je vyžadováno krátké vyložení | VER integrovaná stopka pro kleštiny |
|---|---|
| Při frézování drážek je vyžadována větší tuhost proti radiálnímu zatížení | VSSD stopka s vysokou tuhostí |
| Nedochází ke kolizi a lze použít stopku s větším průměrem | Upřednostněte nejkratší a nejtlustší možnou konfiguraci |
5. Příklady zákaznických aplikací
Následující příklady zákaznických aplikací demonstrují schopnosti VVFH.
Podívejte se, jak VVFH přinesla zlepšení v
integraci procesů, životnosti nástroje a stabilitě obrábění.
Případ 1
Hřídel motoru EV z SCM440: Šestkrát více komponent díky přechodu z HSS stopkové frézy
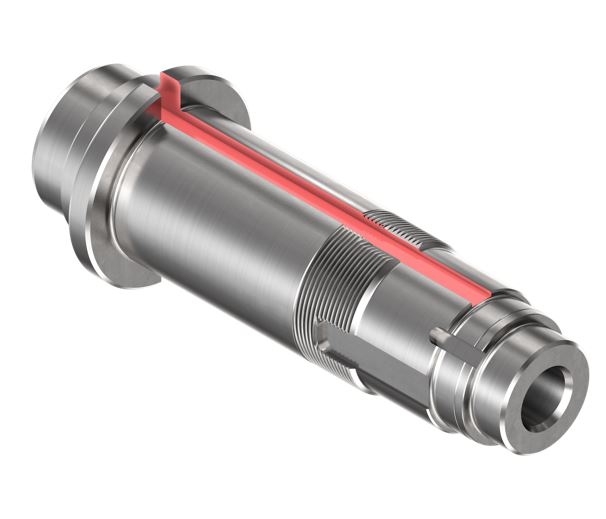
Podrobnosti o aplikaci
- Komponent: Hřídel motoru pro pohonné systémy EV a HEV
- Materiál obrobku: SCM440, 27–35 HRC
- Stroj: Soustruh / vnější chlazení
- Operace: Frézování drážky pro pero o šířce 10mm, délce 400mm a hloubce 4,5mm
Výzvy
- Stávající HSS stopková fréza měla krátkou životnost a vyžadovala výměnu po obrobení pěti komponent
- Způsobem selhání byl lom řezné hrany, což vyvolalo potřebu delší životnosti nástroje
- Délka drážky 400mm znamenala dlouhou dráhu obrábění
Srovnání řezných podmínek
| Konvenční HSS stopková fréza | VVFH + VSSD | |
|---|---|---|
| Nástroj a stopka | ø8 HSS stopková fréza, 2 břity | VVFH0800S03R04S05 VSSD10L055S05-S |
| Materiál hlavy a materiály (grade) | HSS s povlakem | Karbid AH715 |
| Cutting speed Vc | 23m/min | 23m/min |
| Hloubka řezu ap | 4,5mm | 4,5mm |
| Rychlost posuvu | 45mm/min | 45mm/min |
| Vyložení | 20mm | 20mm |
| Obrobených komponent na hlavu | 5 komponent | 30 komponent, 6krát více |
| Způsob selhání | Lom řezné hrany | Opotřebení na hřbetu |
| Kvalita povrchu | Ekvivalentní konvenčnímu nástroji | Dobrá |
| Stabilita nástroje | Ekvivalentní konvenčnímu nástroji | Dobrá |
BOD
Karbidová konstrukce a stopka s vysokou tuhostí změnily způsob selhání z lomu na stabilní opotřebení
HSS stopková fréza byla nahrazena karbidovou hlavou VVFH AH715 při zachování stejné řezné rychlosti, hloubky řezu a rychlosti posuvu.
Byla také použita stopka VSSD s vysokou tuhostí.
V důsledku toho
se způsob selhání změnil z náhlého lomu řezné hrany na stabilní opotřebení na hřbetu,
a počet obrobených komponent se zvýšil z pěti na 30.
Zlepšila se také kvalita povrchu.
Případ 2
Drážka pro pero na hřídeli z SCM420/430: Snížení ze tří procesů na dva a ze tří nástrojů na jeden
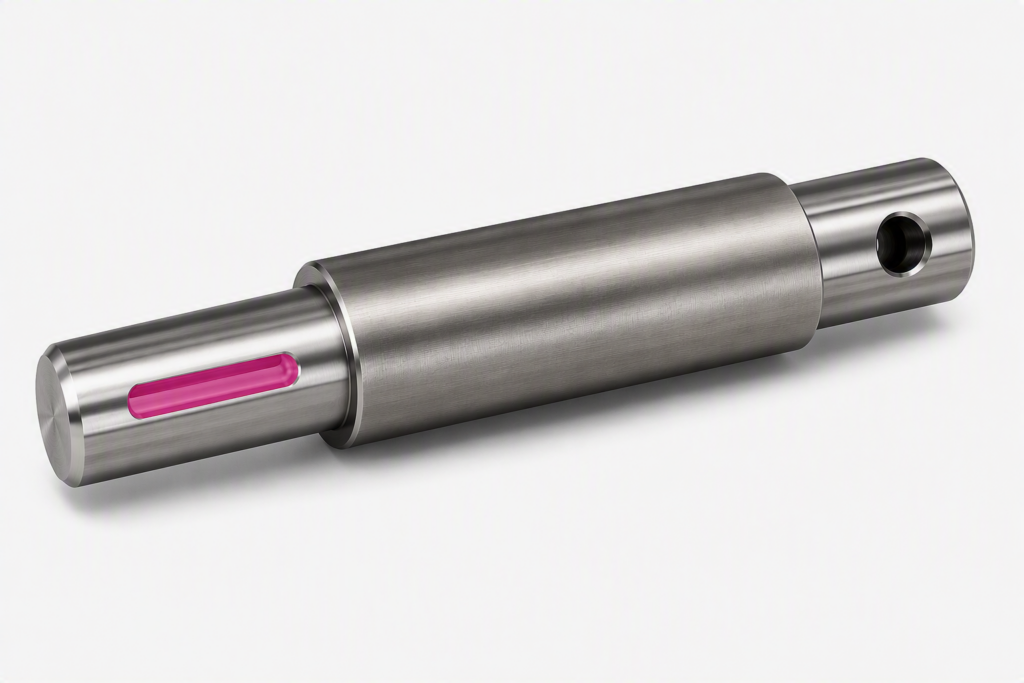
Podrobnosti o aplikaci
- Komponent: Hřídel, hrubování drážky pro pero
- Materiál obrobku: SCM420 / SCM430
- Stroj: Soustružnické centrum s poháněným vřetenem
- Šířka drážky: 8 / 10 / 12 / 16mm
Výzvy u konvenční tříprocesové metody
- 1. Vrtání vodicího otvoru plochým vrtákem
- 2. Hrubování drážky čtyřbřitou hrubovací stopkovou frézou
- 3. Obvodové dokončování čtyřbřitou dokončovací stopkovou frézou
- Byly vyžadovány tři nástroje, což vedlo ke značnému zatížení při výměně a správě nástrojů
Podmínky obrábění VVFH
- Vrtání: Vc = 60 m/min, fz = 0,03 mm/z
- Boční frézování drážek: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Dobré výsledky jak při vrtání, tak při obrábění s bočním posuvem
Výsledky zlepšení
| Konvenční | VVFH + VSSD | |
|---|---|---|
| Nástroj a stopka | ø9 hrubovací stopková fréza, 4 břity | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Posuv na zub mm/z | 0,05mm/z | 0,07mm/z |
| Vyložení | 20mm | 15mm |
| Rychlost úběru materiálu | 22,28cm³/min | 23,4cm³/min |
| Počet procesů | 3 procesy | 2 procesy, hrubování + dokončování |
| Počet požadovaných nástrojů | 3 nástroje | 1 nástroj |
| Kvalita povrchu | Horší | Dobrá |
| Stabilita nástroje | — | Dobrá |
BOD
Vrtání a hrubování sloučeno do jediného nástroje VVFH
Při zachování procesu obvodového dokončování
byly plochý vrták a hrubovací stopková fréza sloučeny do jediného nástroje VVFH.
Počet procesů byl snížen ze tří na dva a počet požadovaných nástrojů byl snížen ze tří na jeden.
Vyložení bylo také zkráceno z 20mm na 15mm, což umožnilo vyšší posuv při současném zlepšení kvality povrchu.
Případ 3
Drážka pro pero na hřídeli z S45C: Současné dosažení jednoprocesového obrábění a delší životnosti nástroje
Podrobnosti o aplikaci
- Komponent: Hřídel pro naftový motor
- Materiál obrobku: S45C
- Stroj: Soustruh s vřetenem pro poháněné nástroje / vnější chlazení
- Operace: Obrábění drážky ø8, hloubka řezu 5mm a délka obrábění 58mm
Výzva
- Konvenční metoda se skládala ze dvou procesů: vrtání vodicího otvoru vrtákem ø8, následované frézováním drážky stopkovou frézou ø8 od konkurence
- Byla vyžadována vyšší produktivita prostřednictvím integrace procesů
Srovnání řezných podmínek
| Konvenční konkurenční nástroj | VVFH + VSSD | |
|---|---|---|
| Nástroj a stopka | ø8 stopková fréza, 4 břity | VVFH0800S03R04S05 VSSD10L055S05-S |
| Materiály (grade) | AlCrN | AH715 |
| Cutting speed Vc | 60m/min | 60m/min |
| Hloubka řezu ap | 5mm | 5mm |
| Posuv na zub mm/z | 0,01mm/z | 0,03mm/z |
| Rychlost posuvu | 95mm/min | 215mm/min |
| Obrobených kusů na hlavu | 126 kusů | 160 kusů |
| Rychlost úběru materiálu | 3,82cm³/min | 8,59cm³/min |
| Počet procesů | 2 procesy, vrtání + frézování drážek | Sloučeno do 1 procesu |
| Kvalita povrchu | Dobrá | Dobrá |
BOD
Optimalizujte posuv, místo abyste jej pouze snižovali
Pro integraci procesů byl navržen nástroj VVFH s možností vrtání.
Při obrábění se stejným nízkým posuvem, jaký byl použit u konkurenčního nástroje, zpočátku docházelo k vyštipování (chipping) řezné hrany.
Nicméně
optimalizací posuvu na doporučenou hodnotu fz = 0,03 mm/z,
se počet obrobených kusů zvýšil ze 126 na 160.
Rychlost úběru materiálu se více než zdvojnásobila, což umožnilo
jak integraci procesů, tak delší životnost nástroje
a vedlo k úspěšné výměně nástroje.
Co mají tyto tři případy společné
Přezkoumejte proces, stopku a řezné podmínky společně, místo pouhé výměny nástroje
Ve všech třech případech nebyla stávající stopková fréza pouze nahrazena VVFH.
Výsledků bylo dosaženo kombinací
změny materiálu z HSS na karbid,
zvýšené tuhosti nástroje se stopkou VSSD s vysokou tuhostí,
kratšího vyložení nástroje,
a
podmínek posuvu vhodných pro VVFH.
Tato opatření společně umožnila integraci procesů i delší životnost nástroje.
6. Používejte různé podmínky pro vrtání, frézování drážek a dokončování obvodu
VVFH může provádět více operací obrábění jediným nástrojem, ale to neznamená, že by každá operace měla používat stejné řezné podmínky.
Je důležité nastavit vhodné podmínky pro každou operaci obrábění.
Vrtání
- Řezná rychlost během vrtání
- Posuv v ose Z
- Hloubka vrtání
- Zda je vyžadován přerušovaný posuv (peck feeding)
- Přívod chlazení
- Podmínky odvodu třísek
Frézování drážek
- Posuv na zub
- Axiální hloubka řezu
- Šířka drážky
- Délka obrábění
- Podmínky odvodu třísek
- Chvění nebo abnormální hluk
- Stav poškození nástroje
Obvodové dokončování do rohu
- Přídavek na obvodové dokončování
- Radiální hloubka řezu
- Posuv na zub
- Šířka drážky pro pero
- Rozměry rohu (shoulder)
- Požadovaný corner radius
- Stav obrobeného povrchu
DŮLEŽITÉ
Nastavte optimální podmínky pro každou operaci obrábění
Směr a velikost zatížení působícího na nástroj se liší mezi vrtáním, frézováním drážek a dokončováním obvodu.
Výkon VVFH lze maximalizovat
individuálním nastavením řezných podmínek pro každou operaci.
Souhrn: VVFH mění konvenční přístup k frézování drážek pro pera na hřídelích
Tento článek představil výzvy při frézování drážek pro pera na hřídelích a řešení poskytovaná systémem TungMeister VVFH.
Klíčové body jsou shrnuty níže.
- Frézování drážek pro pera na hřídelích představuje dilema „počet nástrojů versus délka dráhy nástroje“:
ramping, obrábění vrtákem a stopkovou frézou a opakované mělké řezy mají své výhody i nevýhody. - VVFH spojuje vrtání, frézování drážek a dokončování obvodu jediným nástrojem:
tři břity přes střed umožňují přímý vstup v ose Z následovaný bočním posuvem. - Tři technologie umožňují stabilní obrábění:
tři břity přes střed, 150% objemu drážek a geometrie s proměnlivou šroubovicí. - Výběr stopky přímo ovlivňuje výkon:
vyberte si mezi stopkou VSSD s vysokou tuhostí a integrovanou stopkou VER pro kleštiny podle aplikace. - Optimalizujte řezné podmínky pro každou operaci obrábění:
nastavte individuální podmínky pro vrtání, frézování drážek a dokončování obvodu. - Ověřeno v zákaznických aplikacích:
výsledky zahrnují 69% zkrácení času obrábění, snížení chvění, méně nástrojů a méně výměn nástrojů. - Design s vyměnitelnou hlavou snižuje provozní náklady:
stopku lze znovu použít.
Pokud hledáte způsob, jak zlepšit proces frézování drážek pro pera na hřídelích, zveme vás k vyzkoušení VVFH.