


TungMeister VVFH ile Mil Kama Kanalı İşlemede Basitleşme
Delik Delmeden Çevresel Son İşlemeye Daha Akıllı Bir Süreç
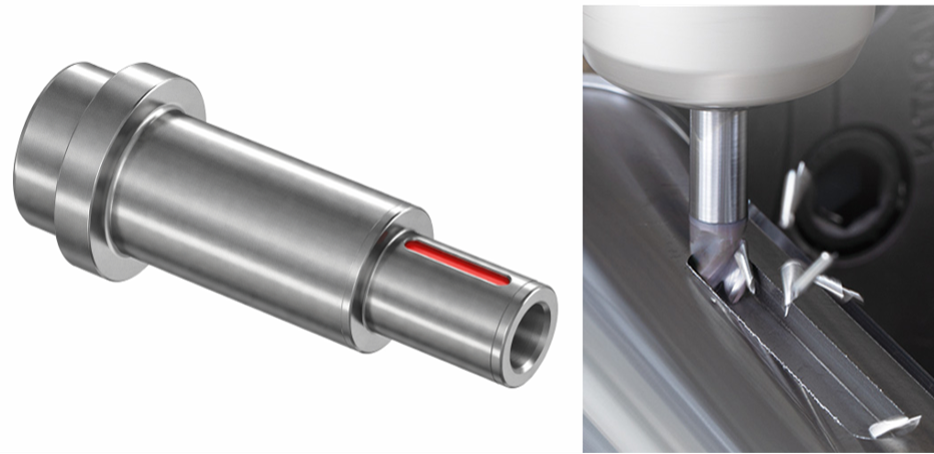
Mil kama kanalı işleme için yaygın yöntemler arasında parmak freze ile açılı dalma veya parmak freze ile kanal işleme öncesinde kılavuz delik delme bulunur.
Peki, bu işleme yöntemi gerçekten en uygunu mu?
Açılı dalma genellikle uzun bir takım yolu gerektirir. Ayrı matkap ve parmak frezeler kullanmak her bir takım üzerindeki yükü azaltır, ancak takım sayısını ve takım değişimlerini artırır.
TungMeister çok fonksiyonlu VVFH kafası,
gelişmiş delik delme kabiliyetine sahip üç ağızlı kare parmak frezedir.
Doğrudan başlangıç konumunda delik delebilir, kanalın içini işlemek için yanal olarak hareket edebilir ve ardından çevresel son işleme için kenar frezelemeye geçebilir.
Başka bir deyişle, VVFH sadece “delik delebilen bir parmak freze” değildir. Bu, bir
mil kama kanalı işleme sürecini, takımını ve takım yolunu kapsamlı bir şekilde yeniden düşünmek üzere tasarlanmış bir takımdır.
Kanal freze nedir? Parmak frezelerden temel farkları
- Mil kama kanalı işlemenin neden daha fazla süreç ve takım gerektirme eğiliminde olduğu
- VVFH delik delme, kanal frezeler ve çevresel son işlemeyi nasıl birleştirir
- VVFH delik delme ve kanal frezeler performansını destekleyen teknolojiler
- Yüksek rijitlikli şaft ile entegre ER pens şaftı arasında nasıl seçim yapılır
- Süreç entegrasyonunu, daha uzun takım ömrünü ve stabil işlemeyi gösteren müşteri uygulama örnekleri
- VVFH değerlendirilirken kontrol edilmesi gereken işleme koşulları
- Özet
1. Geleneksel Mil Kama Kanalı İşleme Süreçleri Sorgulanmayan Bir Norm Haline mi Geldi?
Mil kama kanalları, özellikle kapalı uçlu cep şekilleri için, takım yan taraftan giremez.
Bu nedenle, gerekli işleme derinliğine ulaşmak için kullanılan yöntem, işleme süresi ve gereken takım sayısı üzerinde önemli bir etkiye sahiptir.
Aşağıdaki üç yöntem yaygın olarak kullanılmaktadır.
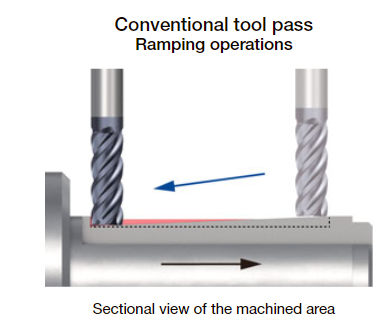
Yöntem 1: Parmak Freze ile Açılı Dalma
Parmak freze iş parçasına açılı olarak girer ve kademeli olarak belirtilen derinliğe kadar keser.
Daha sonra kanalın içini işlemek için yanal olarak hareket eder, ardından son işleme için çevresel kenar frezeleme yapar.
Bu yöntem takım değişimlerinin sayısını sınırlasa da, işleme derinliğine ulaşmak için yeterli giriş mesafesi gerektirir.
Derin kanallar için, açılı dalma yolu uzar ve işleme süresinde azalmayı engelleyebilir.
Yöntem 2: Tekrarlanan Sığ Kesimler ve Yanal İlerleme Hareketleri
Eksenel kesme derinliği küçük bir değere ayarlanır ve kanalın içi tekrarlanan Z ekseni kesimleri ve yanal ilerleme hareketleri ile işlenir.
Bu, takım üzerindeki yükü azaltmayı kolaylaştırsa da, paso sayısını artırır.
Çevresel son işleme de dahil edildiğinde, her bir kama kanalı için gereken işleme süresi uzama eğilimindedir.
Yöntem 3: Kılavuz Delik Delme ve Parmak Freze ile Kanal İşleme
Gerekli işleme derinliğine kadar bir kılavuz delik oluşturmak için bir matkap kullanılır.
Daha sonra takım bir parmak freze ile değiştirilir, bu da kanalın içini işler ve son işleme için çevresel kenar frezeleme yapar.
Bu yöntem hem açılı dalma mesafesini hem de parmak freze üzerindeki giriş yükünü azaltır, ancak aşağıdaki zorlukları yaratır.
- Hem kılavuz delik matkabı hem de parmak freze gereklidir
- Takım değişimleri gereklidir
- Daha fazla takım cebi ve tahrikli takım ünitesi gereklidir
- Her takım için takım ofseti ve takım ömrü yönetimi gereklidir
- Takım envanteri ve kurulum işi artar
İKİLEM
Takım sayısını azaltmak takım yolu uzunluğunu artırırken, takım yolunu kısaltmak takım sayısını artırır
VVFH bu dengeyi çözer.
2. VVFH Delik Delmeden Çevresel Son İşlemeye Bağlar
VVFH, delik delmeyi sağlayan merkez kesici kenarlara sahip üç ağızlı kare bir parmak frezedir.
İşleme başlangıç konumunda doğrudan Z yönünde delik delebilir.
Belirtilen derinliğe ulaştıktan sonra, kanalın içini işlemek için yanal olarak hareket edebilir.
Daha sonra son işleme için kama kanalı çevresinde doğrudan kenar frezelemeye geçebilir.
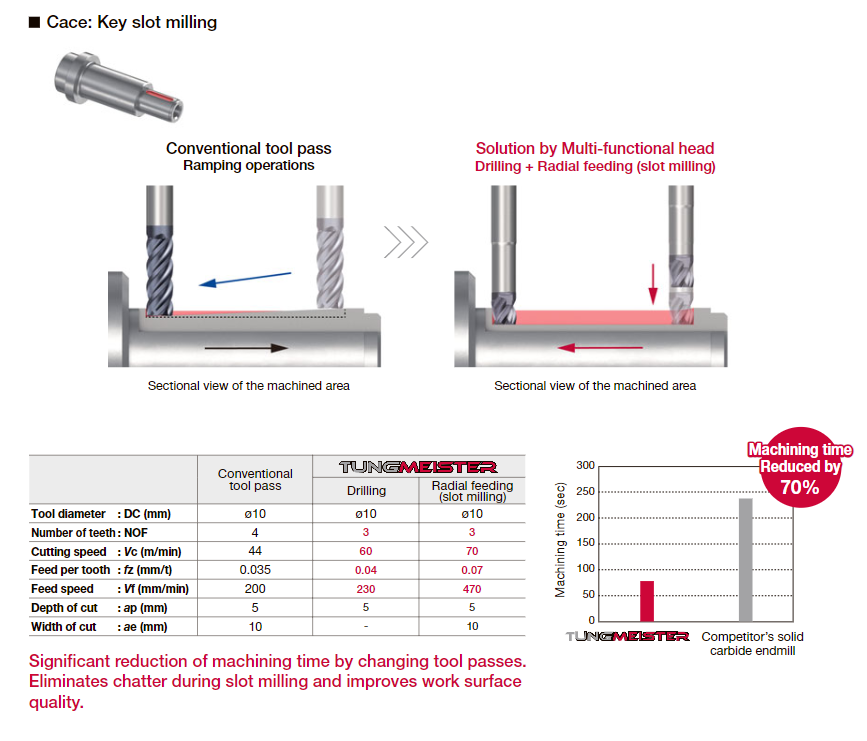
İşleme Yöntemlerinin Karşılaştırılması
Geleneksel Açılı Dalma Yöntemi
→
Kanal içinde yanal İlerleme
→
Çevresel kenar son işleme
Geleneksel Matkap ve Parmak Freze Yöntemi
→
Takım değişimi
→
Parmak freze kanal işleme
→
Çevresel kenar son işleme
VVFH ile İşleme
→
Yanal kanal işleme
→
Çevresel kenar son işleme
Önemli Nokta
VVFH, kama kanalı takım yolunu dönüştüren bir takımdır
VVFH’nin değeri, geleneksel bir parmak frezeye delik delme kabiliyeti eklemekle sınırlı değildir.
En büyük avantajı, açılı dalma veya birden fazla takıma dayalı bir süreci
delik delme, yanal İlerleme ve çevresel son işlemden oluşan sürekli bir işleme yöntemiyle değiştirebilmesidir.
İşleme Süresi İyileştirme Örneği
S45C Mil Üzerinde Kama Kanalı İşleme
Geleneksel açılı dalma:
240 saniye
→ VVFH ile:
75 saniye
(kaynak: şirket içi dokümantasyon)
3. Stabil VVFH İşlemeyi Destekleyen Üç Teknoloji
Delik delme ve kanal işleme, takıma uygulanan yükün yönü ve talaşların tahliye edildiği koşullar açısından farklılık gösterir.
VVFH, bu farklı işleme operasyonlarının tek bir takımla yapılmasını sağlayan teknolojileri bünyesinde barındırır.
Özellik 1: Delik Delme için Üç Merkez Kesici Kenar
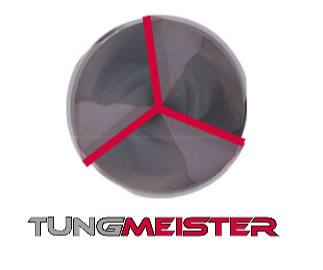
VVFH, üç merkez kesici kenara sahiptir.
Delik delme sırasında, üç kesici kenarın tamamı kesime katılır ve yükü kesici kenarlar arasında dağıtır.
Kesici kenarlar takımın merkezinde işlevsel kaldığı için, VVFH işleme başlangıç konumundan doğrudan Z yönünde girebilir ve ardından yanal İlerlemeye geçebilir.
Özellik 2: Geleneksel Tasarıma Göre %150 Ağız Hacmi
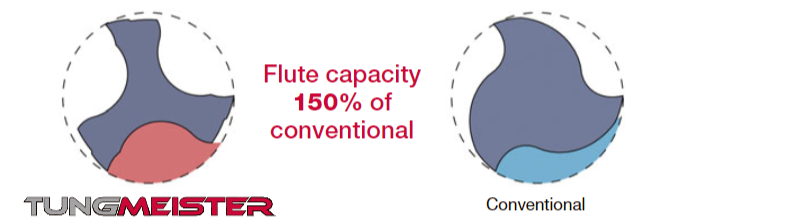
Delik delme sırasında, takım iş parçası tarafından çevrelenir, bu da oluşan talaşların tahliyesi için mevcut alanın özellikle önemli olmasını sağlar.
VVFH, geniş talaş cepleri kullanır ve
geleneksel tasarımın ağız hacminin %150’sini
(kaynak: şirket içi ürün dokümantasyonu) sağlar.
Bu yapı, delik delme sırasında talaş birikimini azaltır ve sonraki yanal İlerleme işlemine sorunsuz bir geçişi kolaylaştırır.
Bu geniş ağız hacmi sadece delik delmeye fayda sağlamakla kalmaz, aynı zamanda
tam kanal işleme sırasında talaş tahliyesinin iyileştirilmesine önemli ölçüde katkıda bulunur.
Kama kanalı işleme gibi tam kanal operasyonlarında, takımın tüm çapı kesime katılır ve aynı anda büyük hacimli talaş üretilir.
Daha büyük ağız hacmi, talaşların ceplerin içinde birikmesini zorlaştırır ve talaşın yeniden kesilmesinden kaynaklanan kesme yükündeki artışları önler.
Bu, şunları sağlar:
delik delmeden kanal işlemeye kadar sürekli stabil işleme.
Özellik 3: Değişken Helis Geometrisi ile Titreşim Direnci
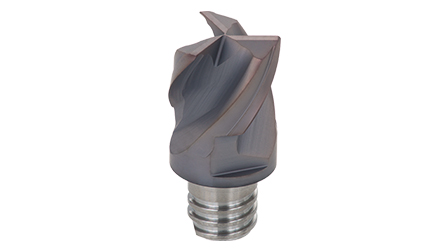
Yanal kanal işleme sırasında, takımın tüm çapı kesime katılır, bu da yüksek kesme yüklerine ve titreşimin daha fazla oluşma eğilimine neden olur.
VVFH, değişken helis tasarımını kullanır.
Talaş tahliye performansı ve titreşim direnci, kama kanalı ve cep işleme sırasında delik delmeden yanal İlerlemeye geçiş yapan takım yollarını destekler.
ÜÇ TEKNOLOJİ
Üç Merkez Kesici Kenar × Geniş Ağız Hacmi × Değişken Helis
Bu üç teknoloji, tek bir takımın delik delme ve kanal işleme olmak üzere iki farklı işleme operasyonunu gerçekleştirmesini sağlamak için birlikte çalışır.
4. VVFH Performansını En Üst Düzeye Çıkarmak için Doğru Şaftı Seçme
Mil kama kanalı işleme sırasında, sadece uygun VVFH kafasını seçmek değil, aynı zamanda şaft da dahil olmak üzere tüm takım düzeneğinde yeterli rijitliği sağlamak önemlidir.
Tam kanal işleme ve çevresel kenar frezeleme sırasında takıma radyal yükler uygulanır.
Temel bir prensip olarak, takım düzeneği
mümkün olduğunca kısa ve kalın olmalıdır.
VSSD Yüksek Rijitlikli Şaft
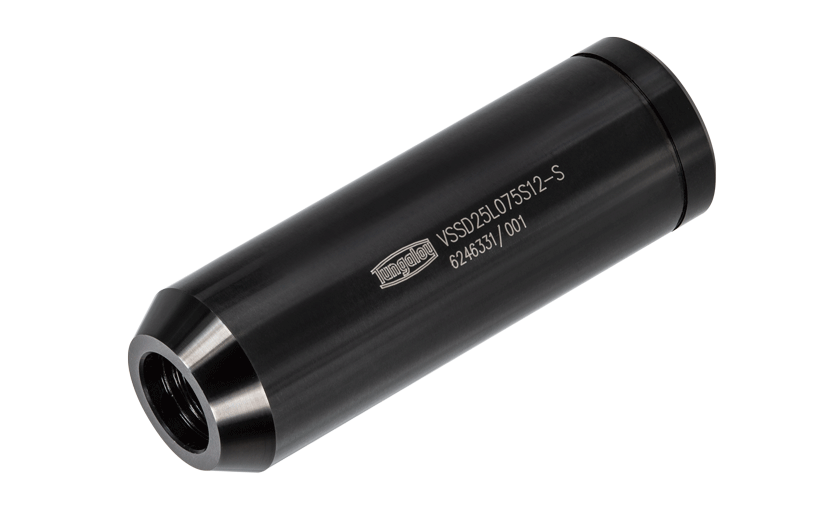
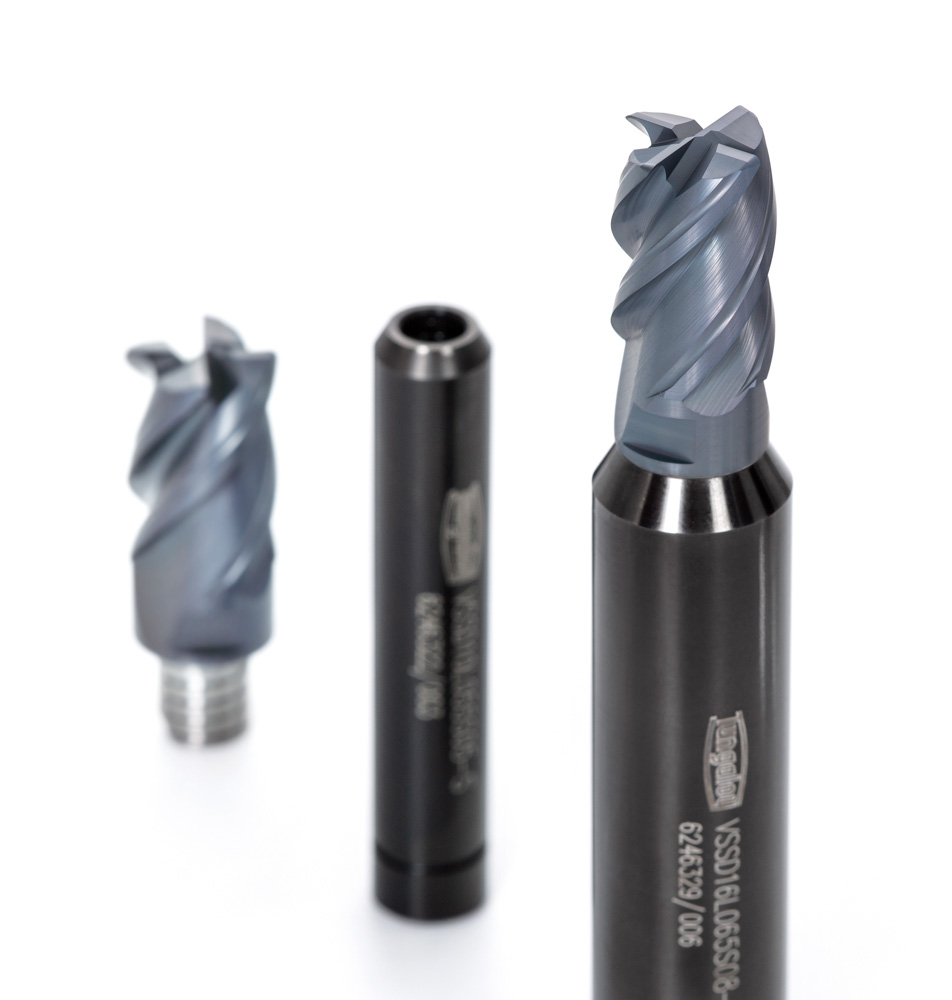
VSSD, kafa bağlantı dişinden daha büyük çapa sahip düz bir şaft kullanır, bu da tüm takım düzeneğinin rijitliğini artırır.
Tam kanal kama kanalı işleme ve uzun kanalların işlenmesi gibi yüksek radyal yüklere maruz kalan uygulamalarda takım sapmasını azaltır.
Şirket içi bir kanal işleme testinde,
karşılaştırma için kullanılan yekpare parmak frezenin kesme derinliğinin üç katına kadar titreşimsiz işleme gösterdi.
VSSD’nin etkili olduğu uygulamalar:
- Tam kanal kama kanalı işleme
- Uzun kanalların işlenmesi
- SCM çeliği gibi malzemelerin yüksek yüklü işlenmesi
- Titreşim veya takım sapması yaşanan uygulamalar
- Çevresel kenar son işleme sırasında stabil olmayan boyutlara sahip uygulamalar
VER Entegre ER Pens Şaftı
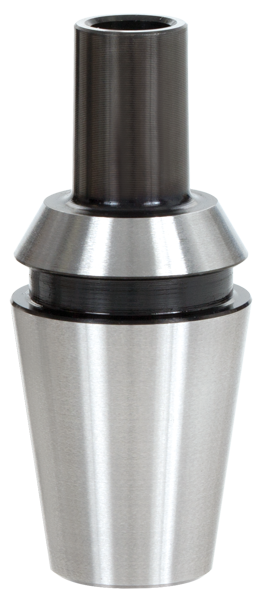
Bu şaft, tornalar, çok görevli makineler ve İsviçre tipi otomatik tornalar dahil olmak üzere makine tarafı ER pensleri kullanan ortamlarda etkilidir.
Entegre ER pens uyumlu tasarımı, takım uzantısını kısaltır.
Tahrikli takım üniteleri ve kompakt makineler gibi rijitliğin korunmasının zor olduğu ortamlarda sapmayı ve titreşimi bastırmaya yardımcı olur.
ER11, ER16, ER20 ve ER25 ile uyumludur.
Şaft Seçim Kılavuzları
| Torna veya çok görevli bir makinede kısa uzantı gereklidir | VER entegre pens şaftı |
|---|---|
| Kanal işleme sırasında radyal yüklere karşı daha fazla rijitlik gereklidir | VSSD yüksek rijitlikli şaft |
| Parazit yok ve daha büyük çaplı bir şaft kullanılabilir | Mümkün olan en kısa ve en kalın konfigürasyona öncelik verin |
5. Müşteri Uygulama Örnekleri
Aşağıdaki müşteri uygulama örnekleri, VVFH’nin yeteneklerini göstermektedir.
VVFH’nin nasıl iyileştirmeler sağladığını görün:
süreç entegrasyonu, takım ömrü ve işleme stabilitesi.
1
SCM440 EV Motor Mili: HSS Parmak Frezeden Geçişle Altı Kat Daha Fazla Bileşen
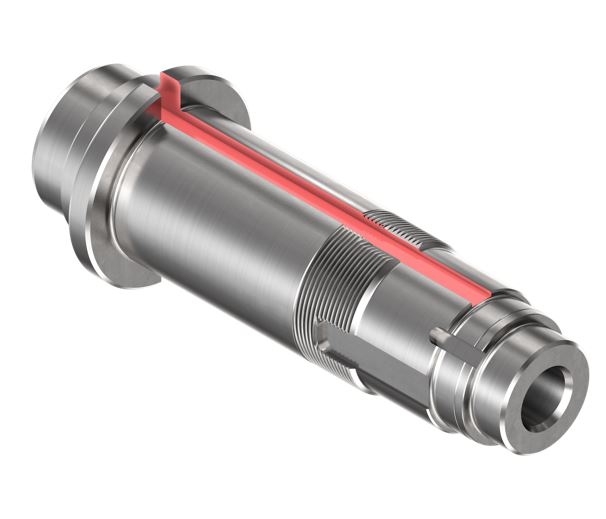
Uygulama Detayları
- Bileşen: EV ve HEV tahrik sistemleri için motor mili
- İş parçası malzemesi: SCM440, 27–35 HRC
- Makine: Torna / dıştan soğutma beslemesi
- Operasyon: 10 mm kanal genişliği, 400 mm kanal uzunluğu ve 4,5 mm derinliğe sahip kama kanalı işleme
Zorluklar
- Mevcut HSS parmak frezenin takım ömrü kısaydı ve beş bileşen işlendikten sonra değiştirilmesi gerekiyordu
- Arıza modu kesici kenar kırılmasıydı, bu da daha uzun takım ömrü ihtiyacı doğurdu
- 400 mm’lik kanal uzunluğu, uzun bir işleme mesafesiyle sonuçlandı
Kesme Koşulları Karşılaştırması
| Geleneksel HSS Parmak Freze | VVFH + VSSD | |
|---|---|---|
| Takım ve şaft | ø8 HSS parmak freze, 2 ağız | VVFH0800S03R04S05 VSSD10L055S05-S |
| Kafa malzemesi ve kaliteler | Kaplamalı HSS | Karbür AH715 |
| Kesme hızı Vc | 23 m/min | 23 m/min |
| Kesme derinliği ap | 4,5 mm | 4,5 mm |
| İlerleme hızı | 45 mm/min | 45 mm/min |
| Çıkıntı | 20 mm | 20 mm |
| Kafa başına işlenen bileşenler | 5 bileşen | 30 bileşen, 6 kat daha fazla |
| Arıza modu | Kesici kenar kırılması | Yan aşınma |
| Yüzey kalitesi | Geleneksel takıma eşdeğer | İyi |
| Takım stabilitesi | Geleneksel takıma eşdeğer | İyi |
Önemli Nokta
Karbür yapı ve yüksek rijitlikli şaft, arıza modunu kırılmadan stabil aşınmaya değiştirdi
HSS parmak freze, aynı kesme hızı, kesme derinliği ve İlerleme hızı korunarak karbür AH715 VVFH kafası ile değiştirildi.
Ayrıca bir VSSD yüksek rijitlikli şaft kullanıldı.
Sonuç olarak,
arıza modu ani kesici kenar kırılmasından stabil yan aşınmaya değişti,
ve işlenen bileşen sayısı beşten 30’a yükseldi.
Yüzey kalitesi de iyileşti.
2
SCM420/430 Mil Kama Kanalı: Üç Süreçten İkiye ve Üç Takımdan Bire İndirildi
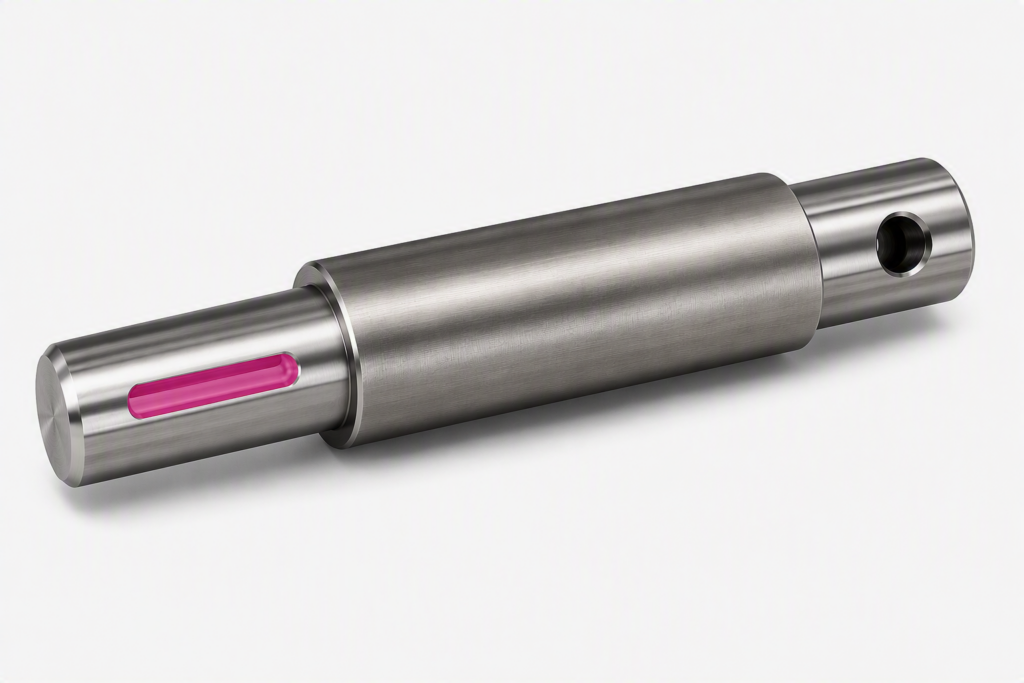
Uygulama Detayları
- Bileşen: Mil, kaba kama kanalı işleme
- İş parçası malzemesi: SCM420 / SCM430
- Makine: Tahrikli iş mili olan torna merkezi
- Kama kanalı genişliği: 8 / 10 / 12 / 16 mm
Geleneksel Üç Süreçli Yöntemdeki Zorluklar
- 1. Düz matkap ile kılavuz delik delme
- 2. Dört ağızlı kaba işleme parmak frezesi ile kaba kanal işleme
- 3. Dört ağızlı son işleme parmak frezesi ile çevresel son işleme
- Üç takım gerekiyordu, bu da önemli takım değiştirme ve takım yönetimi iş yüküne neden oluyordu
VVFH İşleme Koşulları
- Delik Delme: Vc = 60 m/min, fz = 0,03 mm/z
- Yanal kanal işleme: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Hem delik delme hem de yanal İlerleme işlemlerinde iyi sonuçlar
İyileştirme Sonuçları
| Geleneksel | VVFH + VSSD | |
|---|---|---|
| Takım ve şaft | ø9 kaba işleme parmak frezesi, 4 ağız | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Diş başı ilerleme fz | 0.05 mm/z | 0,07 mm/z |
| Çıkıntı | 20 mm | 15 mm |
| Malzeme kaldırma oranı | 22,28 cm³/min | 23,4 cm³/min |
| Süreç sayısı | 3 süreç | 2 süreç, kaba işleme + son işleme |
| Gereken takım sayısı | 3 takım | 1 takım |
| Yüzey kalitesi | Daha düşük | İyi |
| Takım stabilitesi | — | İyi |
Önemli Nokta
Delik delme ve kaba işleme tek bir VVFH takımında birleştirildi
Çevresel son işleme süreci korunurken,
düz matkap ve kaba işleme parmak frezesi tek bir VVFH takımında birleştirildi.
Süreç sayısı üçten ikiye, gereken takım sayısı ise üçten bire düşürüldü.
Uzantı da 20 mm’den 15 mm’ye kısaltılarak, yüzey kalitesi iyileştirilirken daha yüksek bir İlerleme sağlandı.
3
S45C Mil Kama Kanalı: Tek Süreçli İşleme ve Daha Uzun Takım Ömrü Aynı Anda Elde Edildi
Uygulama Detayları
- Bileşen: Dizel motor mili
- İş parçası malzemesi: S45C
- Makine: Tahrikli takım iş mili olan torna / dıştan soğutma beslemesi
- Operasyon: ø8 kama kanalı işleme, 5 mm kesme derinliği ve 58 mm işleme uzunluğu
Zorluk
- Geleneksel yöntem iki süreçten oluşuyordu: ø8 matkap ile kılavuz delik delme, ardından rakip bir ø8 parmak freze ile kanal işleme
- Süreç entegrasyonu yoluyla daha yüksek verimlilik gerekiyordu
Kesme Koşulları Karşılaştırması
| Geleneksel Rakip Takım | VVFH + VSSD | |
|---|---|---|
| Takım ve şaft | ø8 parmak freze, 4 ağız | VVFH0800S03R04S05 VSSD10L055S05-S |
| Kalite | AlCrN | AH715 |
| Kesme hızı Vc | 60 m/min | 60 m/min |
| Kesme derinliği ap | 5 mm | 5 mm |
| Diş başı ilerleme fz | 0,01 mm/z | 0,03 mm/z |
| İlerleme hızı | 95 mm/min | 215 mm/min |
| Kafa başına işlenen iş parçaları | 126 iş parçası | 160 iş parçası |
| Malzeme kaldırma oranı | 3.82 cm³/min | 8,59 cm³/min |
| Süreç sayısı | 2 süreç, delik delme + kanal işleme | 1 sürece birleştirildi |
| Yüzey kalitesi | İyi | İyi |
Önemli Nokta
Sadece azaltmak yerine İlerlemeyi optimize edin
Delik delme kabiliyetine sahip VVFH, süreçleri entegre etmek için önerildi.
Rakip takım için kullanılan aynı düşük İlerleme ile işleme yapıldığında başlangıçta kesici kenar talaşlanması meydana geldi.
Ancak,
İlerlemeyi önerilen fz = 0,03 mm/z değerine optimize ederek,
işlenen iş parçası sayısı 126’dan 160’a yükseldi.
Malzeme kaldırma oranı iki kattan fazla arttı, bu da
hem süreç entegrasyonunu hem de daha uzun takım ömrünü
sağladı ve başarılı bir takım değişimine yol açtı.
Üç Vakanın Ortak Noktası
Sadece takımı değiştirmek yerine süreci, şaftı ve kesme koşullarını birlikte gözden geçirin
Her üç vakada da, mevcut parmak freze sadece VVFH ile değiştirilmedi.
Sonuçlar, aşağıdaki kombinasyonlarla elde edildi:
HSS’den karbüre malzeme değişimi,
VSSD yüksek rijitlikli şaft ile geliştirilmiş takım rijitliği,
daha kısa takım uzantısı,
ve
VVFH için uygun İlerleme koşulları.
Bu önlemlerin tümü, hem süreç entegrasyonunu hem de daha uzun takım ömrünü sağladı.
6. Delik Delme, Kanal İşleme ve Çevresel Son İşleme için Farklı Koşullar Kullanın
VVFH, tek bir takımla birden fazla işleme operasyonu gerçekleştirebilir, ancak bu, her operasyonun aynı kesme koşullarını kullanması gerektiği anlamına gelmez.
Her işleme operasyonu için uygun koşulları belirlemek önemlidir.
Delik Delme
- Delik delme sırasında kesme hızı
- Z ekseni İlerleme
- Delik delme derinliği
- Gaga İlerleme gerekip gerekmediği
- Soğutma beslemesi
- Talaş tahliye koşulları
Kanal İşleme
- Diş başı ilerleme (fz)
- Eksenel kesme derinliği
- Kanal genişliği
- İşleme uzunluğu
- Talaş tahliye koşulları
- Titreşim veya anormal gürültü
- Takım hasarı durumu
Çevresel Kenar Son İşleme
- Çevresel son işleme payı
- Radyal kesme derinliği
- Diş başı ilerleme (fz)
- Kama kanalı genişliği
- Omuz boyutları
- Gerekli köşe radyüs
- İşlenmiş yüzeyin durumu
ÖNEMLİ
Her işleme operasyonu için optimum koşulları ayarlayın
Takıma uygulanan yükün yönü ve büyüklüğü, delik delme, kanal işleme ve çevresel son işleme arasında farklılık gösterir.
VVFH performansı, aşağıdaki şekilde en üst düzeye çıkarılabilir:
her operasyon için kesme koşullarını ayrı ayrı ayarlayarak.
Özet: VVFH, Mil Kama Kanalı İşlemede Geleneksel Yaklaşımı Değiştiriyor
Bu makale, mil kama kanalı işlemenin zorluklarını ve TungMeister VVFH tarafından sağlanan çözümleri tanıttı.
Ana noktalar aşağıda özetlenmiştir.
- Mil kama kanalı işleme, “takım sayısı ve takım yolu uzunluğu” ikilemini sunar:
açılı dalma, matkap ve parmak freze ile işleme ve tekrarlanan sığ kesme yöntemlerinin her birinin avantajları ve dezavantajları vardır. - VVFH, delik delme, kanal işleme ve çevresel son işlemeyi tek bir takımla birleştirir:
üç merkez kesici kenar, doğrudan Z ekseni girişini ve ardından yanal İlerlemeyi sağlar. - Üç teknoloji stabil işleme sağlar:
üç merkez kesici kenar, %150 ağız hacmi ve değişken helis geometrisi. - Şaft seçimi performansı doğrudan etkiler:
uygulamaya göre VSSD yüksek rijitlikli şaft veya VER entegre pens şaftı arasında seçim yapın. - Her işleme operasyonu için kesme koşullarını optimize edin:
delik delme, kanal işleme ve çevresel son işleme için ayrı ayrı koşullar belirleyin. - Müşteri uygulamalarında kanıtlanmıştır:
sonuçlar arasında işleme süresinde %69 azalma, titreşimde azalma, daha az takım ve daha az takım değişimi bulunmaktadır. - Değiştirilebilir kafa tasarımı işletme maliyetlerini düşürür:
şaft yeniden kullanılabilir.
Mil kama kanalı işleme sürecinizi iyileştirmek istiyorsanız, sizi VVFH’yi denemeye davet ediyoruz.