


Simplifique a Usinagem de Chavetas de Eixo com TungMeister VVFH
Um Processo Mais Inteligente desde Drilling até o Acabamento Periférico
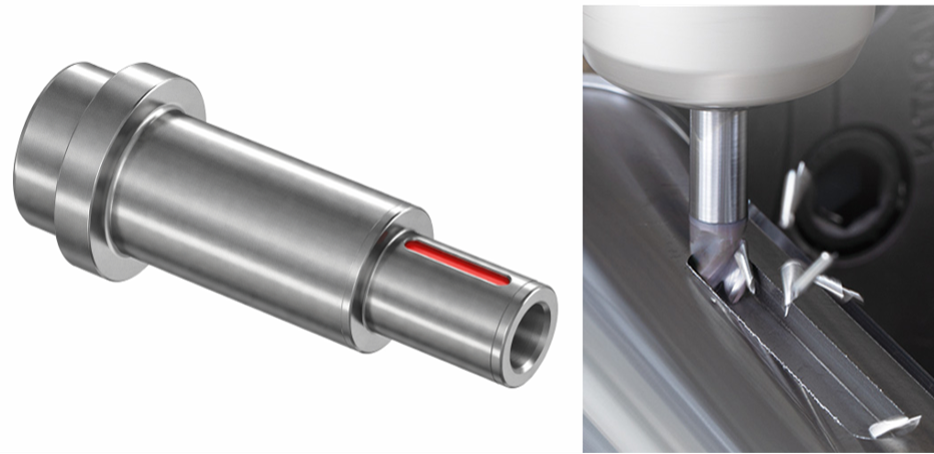
Para a usinagem de chavetas de eixo, os métodos comuns incluem ramping com uma fresa de topo ou a perfuração de um furo piloto antes de usinar o rasgo com uma fresa de topo.
Mas esse método de usinagem é realmente ideal?
O ramping frequentemente requer um toolpath longo. O uso de brocas e fresas de topo separadas reduz a carga em cada ferramenta, mas aumenta o número de ferramentas e trocas de ferramentas.
O cabeçote multifuncional VVFH TungMeister é uma
fresa de topo quadrada de três flutes com capacidade aprimorada de drilling.
Ela pode perfurar diretamente na posição inicial, mover-se lateralmente para usinar o interior do rasgo e, em seguida, prosseguir para shoulder milling para acabamento periférico.
Em outras palavras, a VVFH não é simplesmente uma “fresa de topo que pode perfurar”. É uma
ferramenta projetada para repensar de forma abrangente o processo, as ferramentas e o toolpath usados para a usinagem de chavetas de eixo.
O que você aprenderá neste artigo
- Por que a usinagem de chavetas de eixo tende a exigir mais processos e ferramentas
- Como a VVFH conecta drilling, slot milling e acabamento periférico
- Tecnologias que suportam o desempenho de drilling e slot milling da VVFH
- Como escolher entre uma haste de alta rigidez e uma haste de pinça ER integrada
- Exemplos de applications de clientes demonstrando integração de processos, maior vida útil da ferramenta e usinagem estável
- Condições de usinagem a verificar ao considerar a VVFH
- Resumo
1. Os Processos Convencionais de Usinagem de Chavetas de Eixo Tornaram-se a Norma Inquestionável?
Para chavetas de eixo, particularmente formas de pocket de extremidade fechada, a ferramenta não pode entrar pela lateral.
Portanto, o método usado para atingir a profundidade de usinagem necessária tem um impacto significativo no tempo de usinagem e no número de ferramentas necessárias.
Os três métodos a seguir são comumente usados.
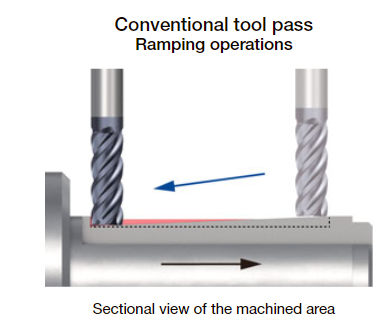
Método 1: Ramping com uma Fresa de Topo
A fresa de topo entra na peça em ângulo e corta gradualmente até a profundidade especificada.
Em seguida, move-se lateralmente para usinar o interior do rasgo, seguido de shoulder milling ao redor da periferia para acabamento.
Embora este método limite o número de trocas de ferramentas, ele requer distância de entrada suficiente para atingir a profundidade de usinagem.
Para rasgos profundos, o caminho de ramping torna-se mais longo e pode impedir reduções no tempo de usinagem.
Método 2: Cortes Rasos Repetidos e Movimentos de Feed Lateral
A profundidade de corte axial é definida para um valor pequeno, e o interior do rasgo é usinado por meio de cortes repetidos no eixo Z e movimentos de feed lateral.
Embora isso facilite a redução da carga na ferramenta, aumenta o número de passes.
Quando o acabamento periférico também é incluído, o tempo de usinagem necessário para cada chaveta tende a se tornar mais longo.
Método 3: Perfuração de um Furo Piloto e Usinagem do Rasgo com uma Fresa de Topo
Uma broca é usada para criar um furo piloto até a profundidade de usinagem necessária.
A ferramenta é então trocada por uma fresa de topo, que usina o interior do rasgo e executa shoulder milling ao redor da periferia para acabamento.
Este método reduz tanto a distância de ramping quanto a carga de entrada na fresa de topo, mas cria os seguintes desafios.
- São necessárias tanto uma broca de furo piloto quanto uma fresa de topo
- São necessárias trocas de ferramentas
- São necessários mais pockets de ferramentas e unidades de ferramentas acionadas
- São necessários offset de ferramenta e gerenciamento de vida útil da ferramenta para cada ferramenta
- O inventário de ferramentas e o trabalho de configuração aumentam
DILEMA
Reduzir o número de ferramentas aumenta o comprimento do toolpath, enquanto encurtar o toolpath aumenta o número de ferramentas
A VVFH resolve esse trade-off.
2. A VVFH Conecta Drilling ao Acabamento Periférico
A VVFH é uma fresa de topo quadrada de três flutes com arestas de corte central que permitem drilling.
Ela pode perfurar diretamente na direção Z na posição inicial de usinagem.
Após atingir a profundidade especificada, pode mover-se lateralmente para usinar o interior do rasgo.
Pode então prosseguir diretamente para shoulder milling ao redor da periferia da chaveta para acabamento.
Comparação de Métodos de Usinagem
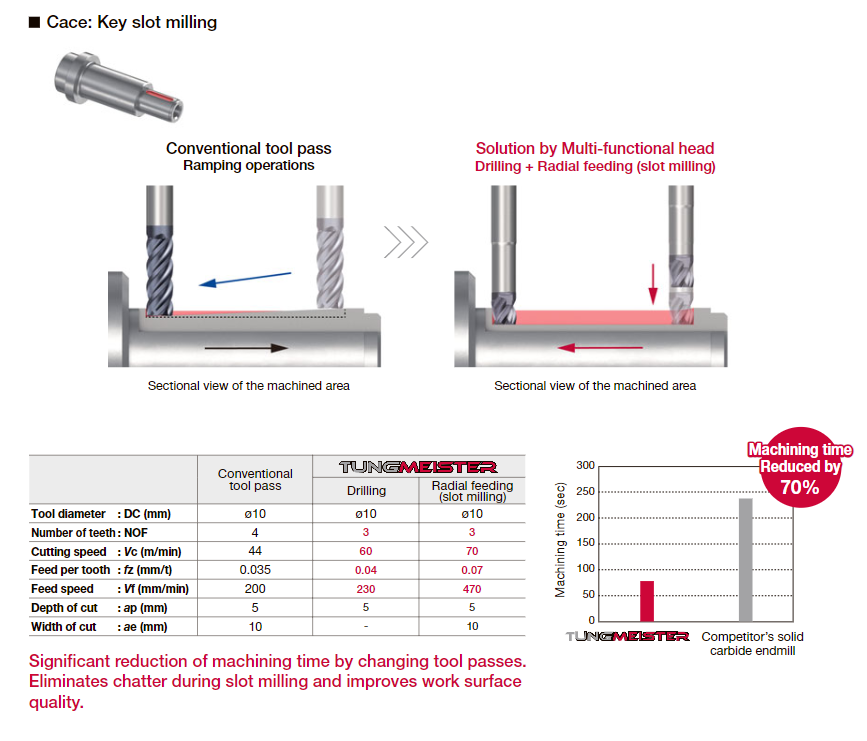
Método Convencional de Ramping
→
Feed lateral dentro do rasgo
→
Acabamento de shoulder periférico
Método Convencional de Broca e Fresa de Topo
→
Troca de ferramenta
→
Usinagem de rasgo com fresa de topo
→
Acabamento de shoulder periférico
Usinagem com VVFH
→
Usinagem lateral de rasgo
→
Acabamento de shoulder periférico
PONTO
A VVFH é uma ferramenta que transforma o toolpath de chavetas
O valor da VVFH não se limita a adicionar capacidade de drilling a uma fresa de topo convencional.
Sua maior vantagem é a capacidade de substituir um processo baseado em ramping ou múltiplas ferramentas por um
método de usinagem contínua consistindo em drilling, feed lateral e acabamento periférico.
Exemplo de Melhoria no Tempo de Usinagem
Usinagem de Chaveta em um Eixo S45C
Ramping convencional:
240 segundos
→ Com VVFH:
75 segundos
(fonte: documentação interna)
3. Três Tecnologias que Suportam a Usinagem Estável da VVFH
Drilling e slot milling diferem tanto na direção da carga aplicada à ferramenta quanto nas condições sob as quais os chips são evacuados.
A VVFH incorpora tecnologias que permitem que essas diferentes operações de usinagem sejam realizadas com uma única ferramenta.
Característica 1: Três Arestas de Corte Central para Drilling
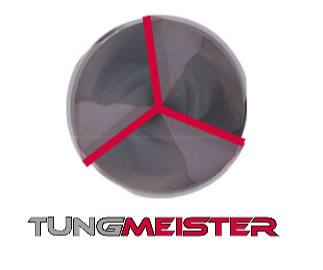
A VVFH apresenta três arestas de corte central.
Durante o drilling, todas as três arestas de corte participam do corte, distribuindo a carga entre as arestas de corte.
Como as arestas de corte permanecem funcionais no centro da ferramenta, a VVFH pode entrar diretamente na direção Z a partir da posição inicial de usinagem e, em seguida, fazer a transição para feed lateral.
Característica 2: 150 % de Volume de Flute em Comparação com o Projeto Convencional
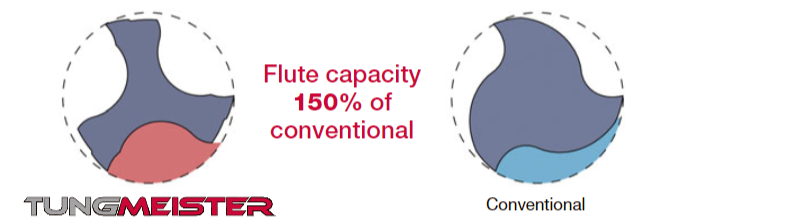
Durante o drilling, a ferramenta é cercada pela peça, tornando o espaço disponível para evacuar os chips gerados particularmente importante.
A VVFH usa pockets de chip grandes e fornece
150 % do volume de flute do projeto convencional
(fonte: documentação interna do produto).
Esta estrutura reduz o acúmulo de chips durante o drilling e facilita uma transição suave para a usinagem de feed lateral subsequente.
Este grande volume de flute não beneficia apenas o drilling, mas também
contribui significativamente para a melhoria da chip evacuation durante a usinagem de slot completo.
Em operações de slot completo, como a usinagem de chavetas, todo o diâmetro da ferramenta está envolvido no corte, produzindo um grande volume de chips simultaneamente.
Um maior volume de flute torna mais difícil o acúmulo de chips dentro dos pockets e evita aumentos na carga de corte causados pelo recorte de chips.
Isso permite
usinagem consistentemente estável desde drilling até slot milling.
Característica 3: Resistência ao Chatter com Geometry de Passo Variável
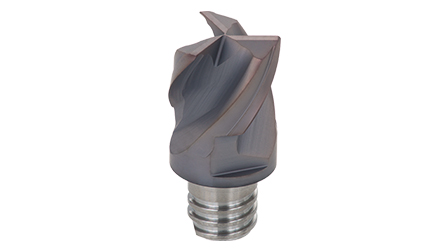
Durante a slot milling lateral, todo o diâmetro da ferramenta está envolvido no corte, resultando em altas cargas de corte e maior tendência à ocorrência de vibração.
A VVFH emprega um projeto de passo variável.
Seu desempenho de chip evacuation e resistência ao chatter suportam toolpaths que fazem a transição de drilling para feed lateral na usinagem de chavetas e pockets.
TRÊS TECNOLOGIAS
Três Arestas de Corte Central × Grande Volume de Flute × Passo Variável
Essas três tecnologias trabalham juntas para permitir que uma ferramenta execute as duas operações de usinagem diferentes de drilling e slot milling.
4. Selecionando a Haste Certa para Maximizar o Desempenho da VVFH
Na usinagem de chavetas de eixo, é importante não apenas selecionar o cabeçote VVFH apropriado, mas também garantir rigidez suficiente em todo o conjunto da ferramenta, incluindo a haste.
Durante a usinagem de slot completo e shoulder milling periférico, cargas radiais são aplicadas à ferramenta.
Como princípio básico, o conjunto da ferramenta deve ser
o mais curto e o mais grosso possível.
Haste de Alta Rigidez VSSD
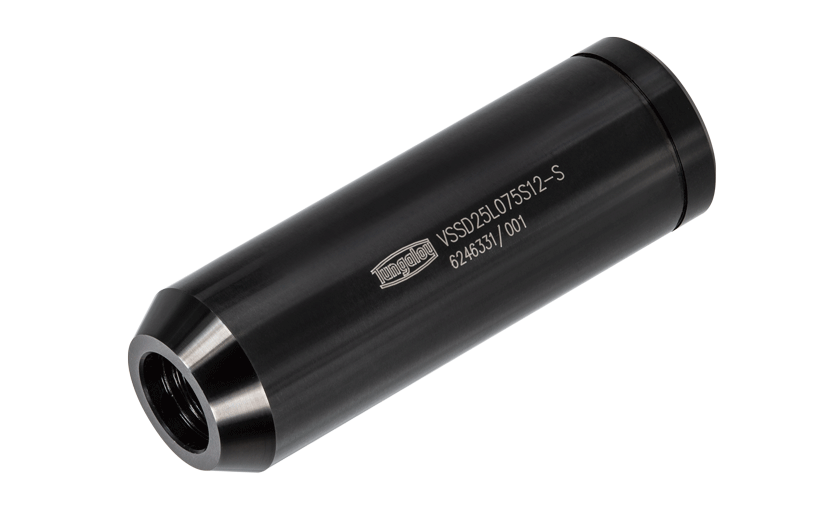
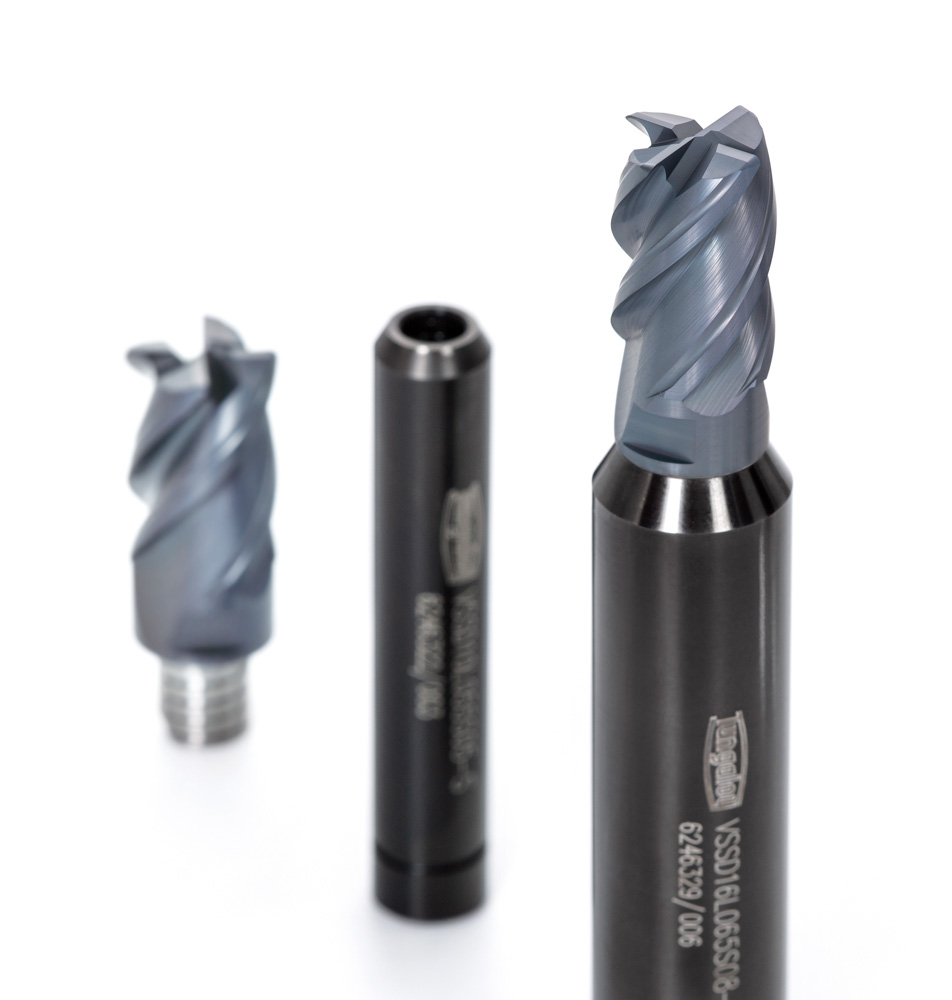
A VSSD usa uma haste reta com diâmetro maior que a rosca de conexão do cabeçote, aumentando a rigidez de todo o conjunto da ferramenta.
Ela reduz a deflexão da ferramenta em applications sujeitas a altas cargas radiais, como usinagem de chavetas de slot completo e usinagem de rasgos longos.
Em um teste de usinagem de rasgo internal, demonstrou
usinagem sem chatter em até três vezes a profundidade de corte da fresa de topo sólida usada para comparação.
Applications onde a VSSD é eficaz:
- Usinagem de chavetas de slot completo
- Usinagem de rasgos longos
- Usinagem de alta carga de materiais como aço SCM
- Applications com chatter ou deflexão da ferramenta
- Applications com dimensões instáveis durante o acabamento de shoulder periférico
Haste de Pinça ER Integrada VER
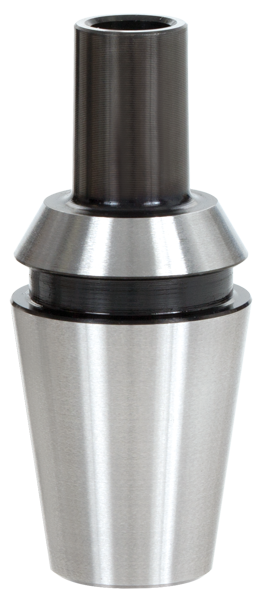
Esta haste é eficaz em ambientes que usam pinças ER do lado da máquina, incluindo tornos, máquinas multitarefa e tornos automáticos tipo suíço.
Seu projeto compatível com pinça ER integrada encurta o balanço da ferramenta.
Ajuda a suprimir deflexão e chatter em ambientes onde a rigidez é difícil de manter, como unidades de ferramentas acionadas e máquinas compactas.
Compatível com ER11, ER16, ER20 e ER25.
Diretrizes de Seleção de Haste
| É necessário balanço curto em um torno ou máquina multitarefa | Haste de pinça integrada VER |
|---|---|
| É necessária maior rigidez contra cargas radiais durante slot milling | Haste de alta rigidez VSSD |
| Não há interferência e uma haste de diâmetro maior pode ser usada | Priorize a configuração mais curta e mais grossa possível |
5. Exemplos de Applications de Clientes
Os seguintes exemplos de applications de clientes demonstram as capacidades da VVFH.
Veja como a VVFH proporcionou melhorias em
integração de processos, vida útil da ferramenta e estabilidade de usinagem.
Caso 1
Eixo de Motor EV SCM440: Seis Vezes Mais Componentes ao Mudar de uma Fresa de Topo HSS
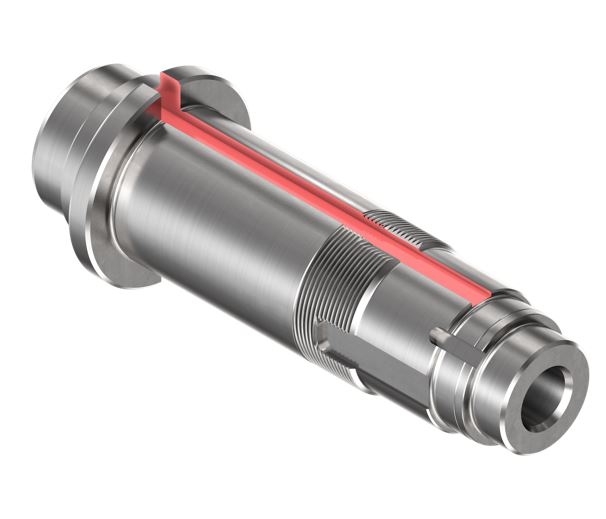
Detalhes da Application
- Componente: Eixo de motor para sistemas de acionamento EV e HEV
- Material da peça: SCM440, 27–35 HRC
- Máquina: Torno / fornecimento de coolant external
- Operação: Usinagem de chaveta com largura de rasgo de 10 mm, comprimento de rasgo de 400 mm e profundidade de 4,5 mm
Desafios
- A fresa de topo HSS existente tinha vida útil curta e exigia substituição após usinar cinco componentes
- O modo de falha era fratura da aresta de corte, criando necessidade de maior vida útil da ferramenta
- O comprimento de rasgo de 400 mm resultou em uma longa distância de usinagem
Comparação de Condições de Corte
| Fresa de Topo HSS Convencional | VVFH + VSSD | |
|---|---|---|
| Ferramenta e haste | Fresa de topo HSS ø8, 2 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Material do cabeçote e classes | HSS revestido | Metal duro AH715 |
| Cutting speed Vc | 23 m/min | 23 m/min |
| Profundidade de corte ap | 4,5 mm | 4,5 mm |
| Taxa de feed | 45 mm/min | 45 mm/min |
| Balanço | 20 mm | 20 mm |
| Componentes usinados por cabeçote | 5 componentes | 30 componentes, 6 vezes mais |
| Modo de falha | Fratura da aresta de corte | Desgaste de flanco |
| Qualidade de superfície | Equivalente à ferramenta convencional | Boa |
| Estabilidade da ferramenta | Equivalente à ferramenta convencional | Boa |
PONTO
A construção em metal duro e uma haste de alta rigidez mudaram o modo de falha de fratura para desgaste estável
A fresa de topo HSS foi substituída por um cabeçote VVFH AH715 em metal duro, mantendo a mesma cutting speed, profundidade de corte e taxa de feed.
Uma haste de alta rigidez VSSD também foi usada.
Como resultado,
o modo de falha mudou de fratura súbita da aresta de corte para desgaste de flanco estável,
e o número de componentes usinados aumentou de cinco para 30.
A qualidade da superfície também melhorou.
Caso 2
Chaveta de Eixo SCM420/430: Reduzido de Três Processos para Dois e de Três Ferramentas para Uma
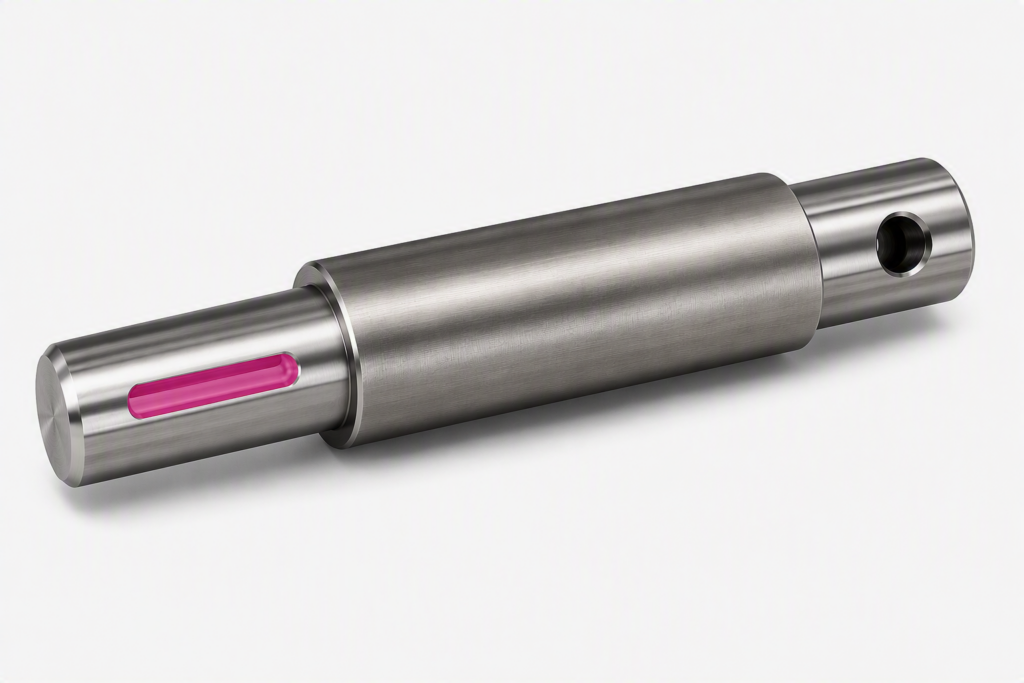
Detalhes da Application
- Componente: Eixo, usinagem de chaveta em desbaste
- Material da peça: SCM420 / SCM430
- Máquina: Centro de torneamento com fuso acionado
- Largura da chaveta: 8 / 10 / 12 / 16 mm
Desafios com o Método Convencional de Três Processos
- 1. Perfuração de furo piloto com broca plana
- 2. Usinagem de rasgo em desbaste com fresa de topo de desbaste de quatro flutes
- 3. Acabamento periférico com fresa de topo de acabamento de quatro flutes
- Três ferramentas eram necessárias, resultando em considerável carga de trabalho de troca de ferramentas e gerenciamento de ferramentas
Condições de Usinagem VVFH
- Drilling: Vc = 60 m/min, fz = 0,03 mm/z
- Slot milling lateral: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Bons resultados tanto em drilling quanto em usinagem de feed lateral
Resultados de Melhoria
| Convencional | VVFH + VSSD | |
|---|---|---|
| Ferramenta e haste | Fresa de topo de desbaste ø9, 4 flutes | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Feed per tooth fz | 0,05 mm/z | 0,07 mm/z |
| Balanço | 20 mm | 15 mm |
| Taxa de remoção de material | 22,28 cm³/min | 23,4 cm³/min |
| Número de processos | 3 processos | 2 processos, desbaste + acabamento |
| Número de ferramentas necessárias | 3 ferramentas | 1 ferramenta |
| Qualidade de superfície | Inferior | Boa |
| Estabilidade da ferramenta | — | Boa |
PONTO
Drilling e usinagem em desbaste consolidados em uma única ferramenta VVFH
Mantendo o processo de acabamento periférico,
a broca plana e a fresa de topo de desbaste foram consolidadas em uma única ferramenta VVFH.
O número de processos foi reduzido de três para dois, e o número de ferramentas necessárias foi reduzido de três para uma.
O balanço também foi encurtado de 20 mm para 15 mm, permitindo um feed mais alto enquanto melhora a qualidade da superfície.
Caso 3
Chaveta de Eixo S45C: Usinagem de Processo Único e Maior Vida Útil da Ferramenta Alcançados Simultaneamente
Detalhes da Application
- Componente: Eixo para motor diesel
- Material da peça: S45C
- Máquina: Torno com fuso de ferramenta acionada / fornecimento de coolant external
- Operação: Usinagem de chaveta ø8, profundidade de corte de 5 mm e comprimento de usinagem de 58 mm
Desafio
- O método convencional consistia em dois processos: perfuração de furo piloto com broca ø8, seguida de slot milling com fresa de topo ø8 de concorrente
- Era necessária maior produtividade por meio de integração de processos
Comparação de Condições de Corte
| Ferramenta Concorrente Convencional | VVFH + VSSD | |
|---|---|---|
| Ferramenta e haste | Fresa de topo ø8, 4 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Classes | AlCrN | AH715 |
| Cutting speed Vc | 60 m/min | 60 m/min |
| Profundidade de corte ap | 5 mm | 5 mm |
| Feed per tooth fz | 0,01 mm/z | 0,03 mm/z |
| Taxa de feed | 95 mm/min | 215 mm/min |
| Peças usinadas por cabeçote | 126 peças | 160 peças |
| Taxa de remoção de material | 3,82 cm³/min | 8,59 cm³/min |
| Número de processos | 2 processos, drilling + slot milling | Consolidado em 1 processo |
| Qualidade de superfície | Boa | Boa |
PONTO
Otimize o feed em vez de simplesmente reduzi-lo
A VVFH, com sua capacidade de drilling, foi proposta para integrar os processos.
Inicialmente ocorreu chipping da aresta de corte ao usinar com o mesmo feed baixo usado para a ferramenta do concorrente.
No entanto, ao
otimizar o feed para o valor recomendado de fz = 0,03 mm/z,
o número de peças usinadas aumentou de 126 para 160.
A taxa de remoção de material mais que dobrou, permitindo
tanto a integração de processos quanto maior vida útil da ferramenta
e resultando em uma troca de ferramenta bem-sucedida.
O Que os Três Casos Têm em Comum
Revise o processo, a haste e as condições de corte juntos, em vez de simplesmente substituir a ferramenta
Em todos os três casos, a fresa de topo existente não foi simplesmente substituída pela VVFH.
Os resultados foram alcançados combinando uma
mudança de material de HSS para metal duro,
rigidez aprimorada da ferramenta com uma haste de alta rigidez VSSD,
balanço de ferramenta mais curto,
e
condições de feed adequadas para VVFH.
Juntas, essas medidas permitiram tanto a integração de processos quanto maior vida útil da ferramenta.
6. Use Condições Diferentes para Drilling, Slot Milling e Acabamento Periférico
A VVFH pode executar múltiplas operações de usinagem com uma única ferramenta, mas isso não significa que todas as operações devam usar as mesmas condições de corte.
É importante definir condições adequadas para cada operação de usinagem.
Drilling
- Cutting speed durante drilling
- Feed do eixo Z
- Profundidade de drilling
- Se peck feeding é necessário
- Fornecimento de coolant
- Condições de chip evacuation
Slot Milling
- Feed per tooth
- Profundidade de corte axial
- Largura do rasgo
- Comprimento de usinagem
- Condições de chip evacuation
- Chatter ou ruído anormal
- Condição de dano da ferramenta
Acabamento de Shoulder Periférico
- Sobremetal de acabamento periférico
- Profundidade de corte radial
- Feed per tooth
- Largura da chaveta
- Dimensões do shoulder
- Corner radius necessário
- Condição da superfície usinada
IMPORTANTE
Defina condições ideais para cada operação de usinagem
A direção e a magnitude da carga aplicada à ferramenta diferem entre drilling, slot milling e acabamento periférico.
O desempenho da VVFH pode ser maximizado ao
definir condições de corte individualmente para cada operação.
Resumo: A VVFH Muda a Abordagem Convencional para a Usinagem de Chavetas de Eixo
Este artigo apresentou os desafios da usinagem de chavetas de eixo e as soluções fornecidas pela TungMeister VVFH.
Os pontos-chave estão resumidos abaixo.
- A usinagem de chavetas de eixo apresenta um dilema “número de ferramentas versus comprimento do toolpath”: ramping, usinagem com broca e fresa de topo e corte raso repetido têm vantagens e desvantagens.
ramping, usinagem com broca e fresa de topo e corte raso repetido têm vantagens e desvantagens. - A VVFH conecta drilling, slot milling e acabamento periférico com uma única ferramenta:
três arestas de corte central permitem entrada direta no eixo Z seguida de feed lateral. - Três tecnologias permitem usinagem estável:
três arestas de corte central, 150 % de volume de flute e geometry de passo variável. - A seleção da haste afeta diretamente o desempenho:
escolha entre a haste de alta rigidez VSSD e a haste de pinça integrada VER de acordo com a application. - Otimize as condições de corte para cada operação de usinagem:
defina condições individuais para drilling, slot milling e acabamento periférico. - Comprovado em applications de clientes:
os resultados incluem redução de 69 % no tempo de usinagem, redução de chatter, menos ferramentas e menos trocas de ferramentas. - Projeto de cabeçote substituível reduz custos operacionais:
a haste pode ser reutilizada.
Se você está procurando melhorar seu processo de usinagem de chavetas de eixo, convidamos você a experimentar a VVFH.