


TungMeister VVFH를 통한 샤프트 키홈 가공의 간소화
drilling에서 외경 정삭까지, 더 스마트해진 프로세스
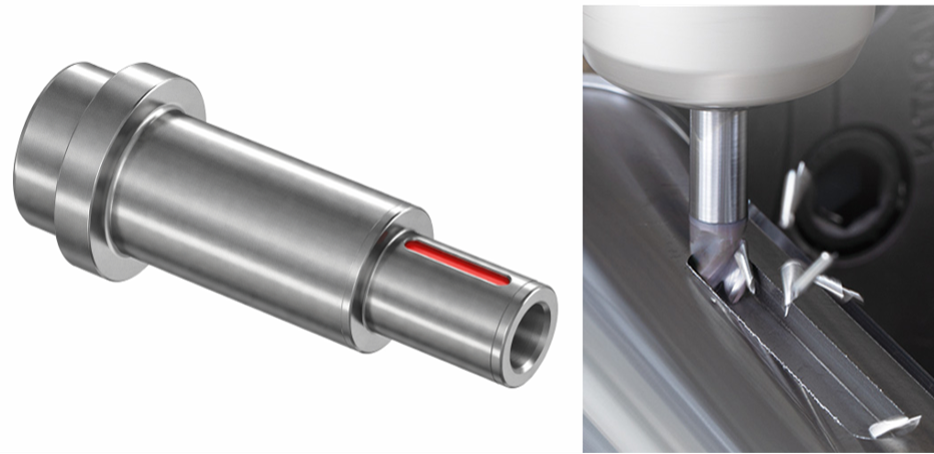
샤프트 키홈 가공의 일반적인 방법에는 엔드밀을 사용한 ramping이나, 엔드밀로 slot milling을 하기 전 파일럿 홀을 drilling하는 방식이 포함됩니다.
하지만 이러한 가공 방법이 정말 최적일까요?
ramping은 종종 긴 툴패스를 필요로 합니다. 별도의 드릴과 엔드밀을 사용하면 각 공구에 가해지는 부하는 줄어들지만, 공구 수와 공구 교체 횟수는 늘어납니다.
TungMeister 다기능 VVFH 헤드는
drilling 능력이 강화된 3날 스퀘어 엔드밀입니다.
가공 시작 위치에서 직접 drilling이 가능하며, 측면으로 이동하여 slot 내부를 가공한 후, 외경 정삭을 위한 shoulder milling으로 진행할 수 있습니다.
즉, VVFH는 단순히 “drilling이 가능한 엔드밀”이 아닙니다. 이것은
샤프트 키홈 가공에 사용되는 프로세스, 툴링 및 툴패스를 종합적으로 재고하기 위해 설계된 공구입니다.
1. 기존의 샤프트 키홈 가공 공정은 당연한 표준이 되었는가?
샤프트 키홈, 특히 폐쇄형 pocket 형상의 경우 공구가 측면에서 진입할 수 없습니다.
따라서 필요한 가공 깊이에 도달하기 위해 사용하는 방법은 가공 시간과 필요한 공구 수에 큰 영향을 미칩니다.
일반적으로 다음 세 가지 방법이 사용됩니다.
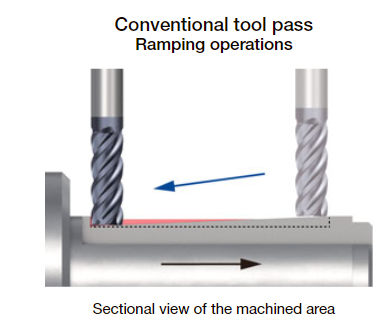
방법 1: 엔드밀을 사용한 ramping
엔드밀이 워크피스에 비스듬히 진입하여 지정된 깊이까지 점진적으로 절삭합니다.
그 후 측면으로 이동하여 slot 내부를 가공하고, 정삭을 위해 주변부를 shoulder milling합니다.
이 방법은 공구 교체 횟수를 제한하지만, 가공 깊이에 도달하기 위해 충분한 진입 거리가 필요합니다.
깊은 slot의 경우 ramping 경로가 길어져 가공 시간 단축을 방해할 수 있습니다.
방법 2: 반복적인 얕은 절삭 및 측면 feed 이동
축 방향 절입 깊이(ap)를 작은 값으로 설정하고, 반복적인 Z축 절삭과 측면 feed 이동을 통해 slot 내부를 가공합니다.
이 방식은 공구 부하를 줄이기 쉽지만, 패스 횟수가 늘어납니다.
외경 정삭까지 포함될 경우, 각 키홈에 소요되는 가공 시간이 길어지는 경향이 있습니다.
방법 3: 파일럿 홀 drilling 후 엔드밀로 slot 가공
드릴을 사용하여 필요한 가공 깊이까지 파일럿 홀을 생성합니다.
그 후 공구를 엔드밀로 교체하여 slot 내부를 가공하고 주변부를 shoulder milling하여 정삭합니다.
이 방법은 ramping 거리와 엔드밀의 진입 부하를 모두 줄여주지만, 다음과 같은 과제를 발생시킵니다.
- 파일럿 홀 드릴과 엔드밀이 모두 필요함
- 공구 교체가 필요함
- 더 많은 툴 포켓과 driven-tool units가 필요함
- 각 공구에 대한 툴 오프셋 및 공구 수명 관리가 필요함
- 공구 재고 및 셋업 작업 증가
딜레마
공구 수를 줄이면 툴패스 길이가 늘어나고, 툴패스를 단축하면 공구 수가 늘어남
VVFH는 이러한 트레이드오프를 해결합니다.
2. VVFH: drilling에서 외경 정삭까지 연결
VVFH는 drilling이 가능한 센터 컷팅 날을 갖춘 3날 스퀘어 엔드밀입니다.
가공 시작 위치에서 Z 방향으로 직접 drilling할 수 있습니다.
지정된 깊이에 도달한 후, 측면으로 이동하여 slot 내부를 가공할 수 있습니다.
그 후 키홈 주변부의 정삭을 위해 shoulder milling으로 직접 진행할 수 있습니다.
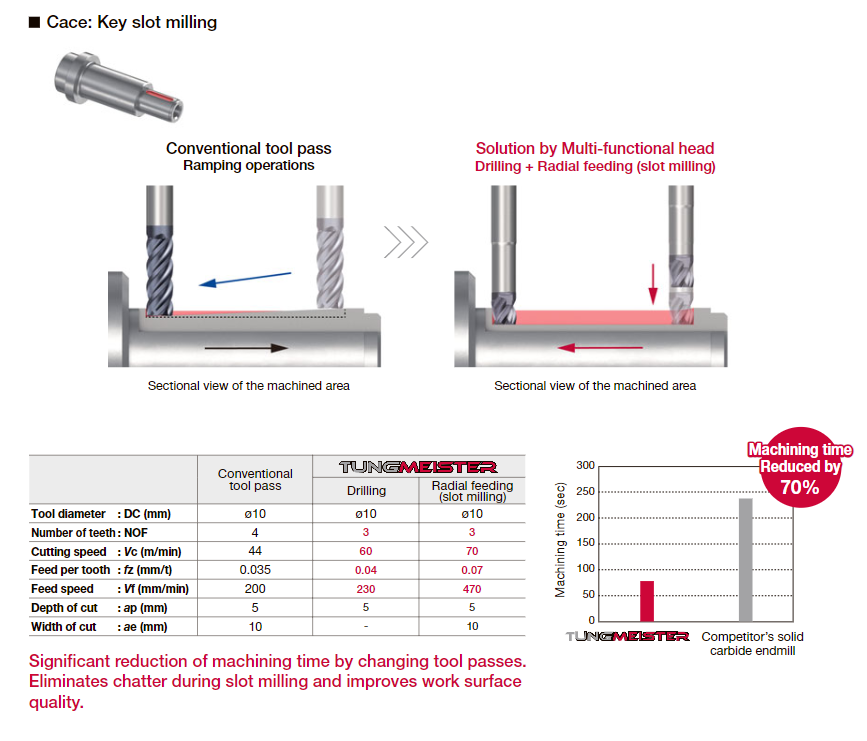
가공 방법 비교
기존 ramping 방법
→
slot 내부 측면 feed
→
외경 shoulder 정삭
기존 드릴 및 엔드밀 방법
→
공구 교체
→
엔드밀 slot 가공
→
외경 shoulder 정삭
VVFH를 이용한 가공
→
측면 slot 가공
→
외경 shoulder 정삭
POINT
VVFH는 키홈 툴패스를 변화시키는 공구입니다
VVFH의 가치는 기존 엔드밀에 drilling 기능을 추가하는 것에 국한되지 않습니다.
가장 큰 장점은 ramping이나 다수의 공구를 사용하는 공정을
drilling, 측면 feed 및 외경 정삭으로 구성된 연속 가공 방법으로 대체할 수 있다는 것입니다.
가공 시간 개선 사례
S45C 샤프트의 키홈 가공
기존 ramping:
240초
→ VVFH 사용 시:
75초
(출처: 내부 문서)
3. 안정적인 VVFH 가공을 지원하는 세 가지 기술
drilling과 slot 가공은 공구에 가해지는 부하의 방향과 chip evacuation 조건이 모두 다릅니다.
VVFH는 이러한 서로 다른 가공 작업을 단일 공구로 수행할 수 있게 해주는 기술을 통합하고 있습니다.
특징 1: drilling을 위한 3개의 센터 컷팅 날
VVFH는 3개의 센터 컷팅 날을 특징으로 합니다.
drilling 중에 3개의 절삭날이 모두 절삭에 참여하여 부하를 절삭날 전체에 분산시킵니다.
공구 중심부의 절삭날이 기능을 유지하므로, VVFH는 가공 시작 위치에서 Z 방향으로 직접 진입한 후 측면 feed로 전환할 수 있습니다.
특징 2: 기존 설계 대비 150%의 flute 공간
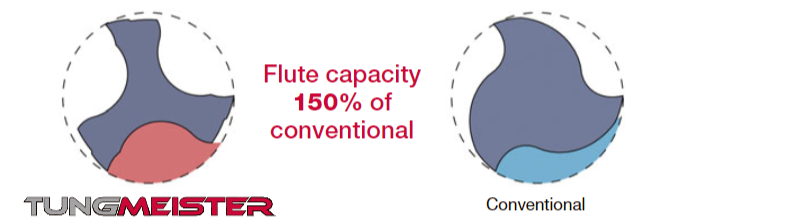
drilling 중에는 공구가 워크피스에 둘러싸여 있으므로, 생성된 chip을 배출하기 위한 가용 공간이 특히 중요합니다.
VVFH는 큰 chip pocket을 사용하며
기존 설계 대비 150%의 flute 공간을 제공합니다
(출처: 내부 제품 문서).
이 구조는 drilling 중 chip 축적을 줄이고 후속 측면 feed 가공으로의 부드러운 전환을 용이하게 합니다.
이러한 큰 flute 공간은 drilling에 도움이 될 뿐만 아니라
full-slot 가공 중 chip evacuation 개선에도 크게 기여합니다.
키홈 가공과 같은 full-slot 작업에서는 공구 직경 전체가 절삭에 참여하여 동시에 많은 양의 chip이 발생합니다.
flute 공간이 넓으면 pocket 내부에 chip이 쌓이기 어려워지며, chip 재절삭으로 인한 절삭 부하 증가를 방지합니다.
이를 통해
drilling부터 slot 가공까지 일관되게 안정적인 가공이 가능합니다.
특징 3: 부등 리드 geometry를 통한 chatter 방지
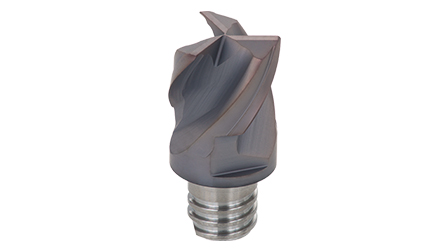
측면 slot 가공 중에는 공구 직경 전체가 절삭에 참여하므로 절삭 부하가 높고 진동이 발생하기 쉽습니다.
VVFH는 부등 리드 설계를 채택하고 있습니다.
이 제품의 chip evacuation 성능과 chatter 방지 기능은 키홈 및 pocket 가공에서 drilling에서 측면 feed로 전환되는 툴패스를 지원합니다.
세 가지 기술
3개의 센터 컷팅 날 × 큰 flute 공간 × 부등 리드
이 세 가지 기술이 함께 작용하여 하나의 공구로 drilling과 slot 가공이라는 두 가지 서로 다른 가공 작업을 수행할 수 있게 합니다.
4. VVFH 성능 극대화를 위한 올바른 샹크 선택
샤프트 키홈 가공에서는 적절한 VVFH 헤드를 선택하는 것뿐만 아니라 샹크를 포함한 전체 공구 조립체의 충분한 강성을 확보하는 것이 중요합니다.
full-slot 가공 및 외경 shoulder milling 중에는 공구에 반경 방향 부하가 가해집니다.
기본 원칙으로서 공구 조립체는
가능한 한 짧고 굵어야 합니다.
VSSD 고강성 샹크
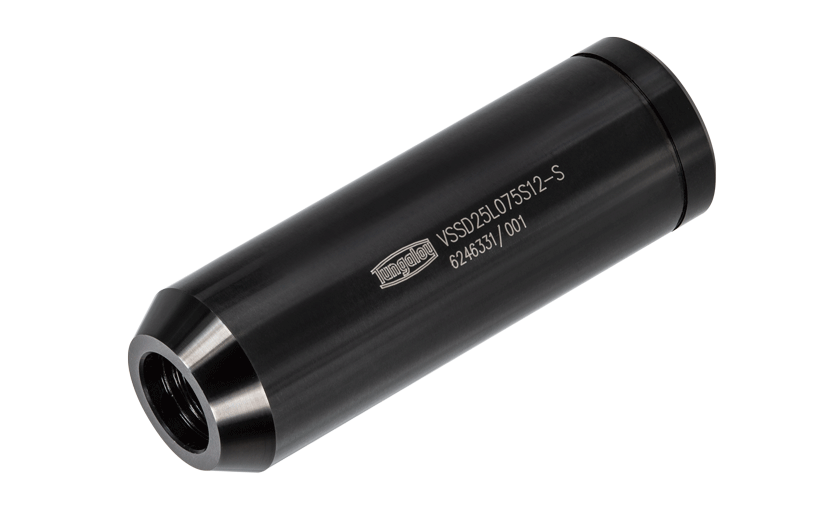
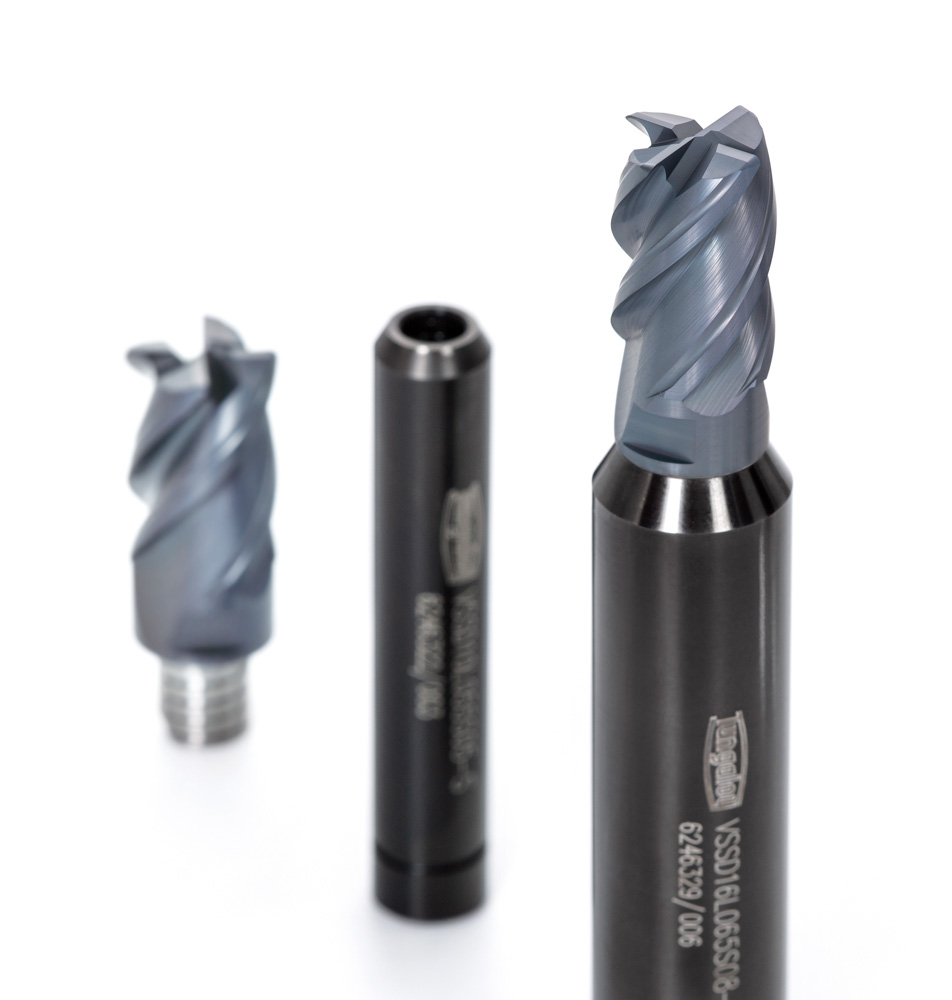
VSSD는 헤드 연결 나사보다 직경이 큰 스트레이트 샹크를 사용하여 전체 공구 조립체의 강성을 높입니다.
full-slot 키홈 가공 및 긴 slot 가공과 같이 높은 반경 방향 부하가 발생하는 application에서 공구의 휨을 줄여줍니다.
내부 slot 가공 테스트에서 이 제품은
비교 대상으로 사용된 솔리드 엔드밀의 절입 깊이(ap)보다 최대 3배 깊은 곳에서도 chatter 없는 가공을 입증했습니다.
VSSD가 효과적인 application:
- full-slot 키홈 가공
- 긴 slot 가공
- SCM강과 같은 재료의 고부하 가공
- chatter 또는 공구 휨이 발생하는 application
- 외경 shoulder 정삭 중 치수가 불안정한 application
VER 일체형 ER 콜렛 샹크
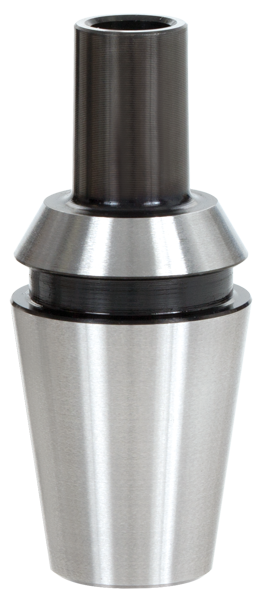
이 샹크는 선반, 복합 가공기, 스위스형 자동 선반을 포함하여 장비 측 ER 콜렛을 사용하는 환경에서 효과적입니다.
일체형 ER 콜렛 호환 설계로 공구 오버행을 단축합니다.
driven-tool units 및 소형 장비와 같이 강성을 유지하기 어려운 환경에서 휨과 chatter를 억제하는 데 도움이 됩니다.
ER11, ER16, ER20 및 ER25와 호환됩니다.
샹크 선택 가이드라인
| 선반 또는 복합 가공기에서 짧은 오버행이 필요한 경우 | VER 일체형 콜렛 샹크 |
|---|---|
| slot 가공 중 반경 방향 부하에 대해 더 큰 강성이 필요한 경우 | VSSD 고강성 샹크 |
| 간섭이 없고 더 큰 직경의 샹크를 사용할 수 있는 경우 | 가능한 한 짧고 굵은 구성을 우선시하십시오 |
5. 고객 application 사례
다음 고객 application 사례는 VVFH의 성능을 보여줍니다.
VVFH가 어떻게 다음 분야에서 개선을 이루었는지 확인해 보십시오:
공정 통합, 공구 수명 및 가공 안정성.
사례 1
SCM440 EV 모터 샤프트: HSS 엔드밀에서 교체하여 6배 더 많은 부품 가공
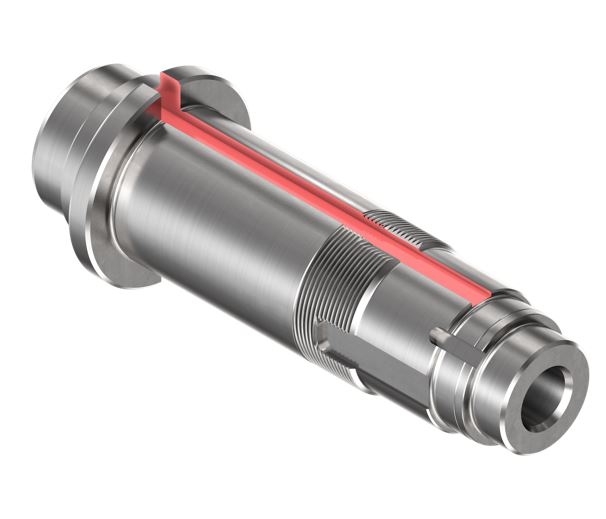
application 상세 정보
- 부품: EV 및 HEV 구동 시스템용 모터 샤프트
- 워크피스 재질: SCM440, 27–35 HRC
- 장비: 선반 / external coolant 공급
- 작업: slot 폭 10mm, slot 길이 400mm, 깊이 4.5mm의 키홈 가공
과제
- 기존 HSS 엔드밀은 공구 수명이 짧아 부품 5개 가공 후 교체가 필요했습니다.
- 손상 형태는 절삭날 파손(fracture)이었으며, 공구 수명 연장이 필요했습니다.
- 400mm의 slot 길이로 인해 가공 거리가 길었습니다.
절삭 조건 비교
| 기존 HSS 엔드밀 | VVFH + VSSD | |
|---|---|---|
| 공구 및 샹크 | ø8 HSS 엔드밀, 2날 | VVFH0800S03R04S05 VSSD10L055S05-S |
| 헤드 재질 및 grade | 코팅 HSS | 카바이드 AH715 |
| 절삭 속도 Vc | 23 m/min | 23 m/min |
| 절입 깊이 ap | 4.5 mm | 4.5 mm |
| feed 속도 | 45 mm/min | 45 mm/min |
| 오버행 | 20 mm | 20 mm |
| 헤드당 가공 부품 수 | 5개 | 30개, 6배 증가 |
| 손상 형태 | 절삭날 파손(fracture) | 플랭크 마모 |
| 표면 품질 | 기존 공구와 동일 | 양호 |
| 공구 안정성 | 기존 공구와 동일 | 양호 |
POINT
카바이드 구조와 고강성 샹크를 통해 손상 형태를 파손에서 안정적인 마모로 변경
동일한 절삭 속도, 절입 깊이 및 feed 속도를 유지하면서 HSS 엔드밀을 카바이드 AH715 VVFH 헤드로 교체했습니다.
VSSD 고강성 샹크도 함께 사용되었습니다.
그 결과,
손상 형태가 갑작스러운 절삭날 파손에서 안정적인 플랭크 마모로 바뀌었으며,
가공된 부품 수가 5개에서 30개로 증가했습니다.
표면 품질 또한 개선되었습니다.
사례 2
SCM420/430 샤프트 키홈: 3개 공정을 2개로, 3개 공구를 1개로 단축
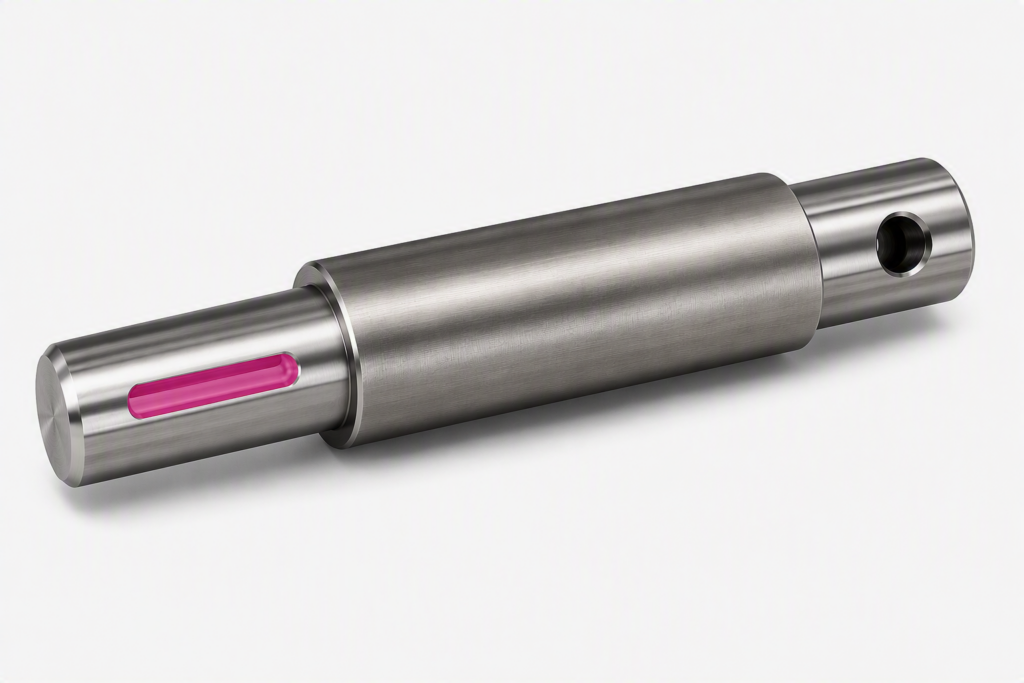
application 상세 정보
- 부품: 샤프트, 키홈 거친 가공
- 워크피스 재질: SCM420 / SCM430
- 장비: 회전 스핀들이 있는 터닝 센터
- 키홈 폭: 8 / 10 / 12 / 16 mm
기존 3공정 방식의 과제
- 1. 플랫 드릴을 이용한 파일럿 홀 drilling
- 2. 4날 roughing 엔드밀을 이용한 slot 거친 가공
- 3. 4날 finishing 엔드밀을 이용한 외경 정삭
- 3개의 공구가 필요하여 상당한 공구 교체 및 공구 관리 작업 부하 발생
VVFH 가공 조건
- drilling: Vc = 60 m/min, fz = 0.03 mm/z
- 측면 slot 가공: ap = 3.5 mm, Vc = 100 m/min, fz = 0.07 mm/z
- drilling 및 측면 feed 가공 모두에서 좋은 결과 확인
개선 결과
| 기존 방식 | VVFH + VSSD | |
|---|---|---|
| 공구 및 샹크 | ø9 roughing 엔드밀, 4날 | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| 날당 feed fz | 0.05 mm/z | 0.07 mm/z |
| 오버행 | 20 mm | 15 mm |
| 금속 제거율 | 22.28 cm³/min | 23.4 cm³/min |
| 공정 수 | 3공정 | 2공정, 거친 가공 + 정삭 |
| 필요한 공구 수 | 3개 | 1개 |
| 표면 품질 | 열세 | 양호 |
| 공구 안정성 | — | 양호 |
POINT
drilling 및 거친 가공을 단일 VVFH 공구로 통합
외경 정삭 공정은 유지하면서,
플랫 드릴과 roughing 엔드밀을 단일 VVFH 공구로 통합했습니다.
공정 수는 3개에서 2개로 줄었고, 필요한 공구 수는 3개에서 1개로 줄었습니다.
오버행 또한 20mm에서 15mm로 단축되어 표면 품질을 개선하면서 더 높은 feed가 가능해졌습니다.
사례 3
S45C 샤프트 키홈: 단일 공정 가공과 공구 수명 연장을 동시에 달성
application 상세 정보
- 부품: 디젤 엔진용 샤프트
- 워크피스 재질: S45C
- 장비: driven-tool spindle이 있는 선반 / external coolant 공급
- 작업: ø8 키홈 가공, 절입 깊이 5mm 및 가공 길이 58mm
과제
- 기존 방법은 ø8 드릴을 이용한 파일럿 홀 drilling 후 타사 ø8 엔드밀을 이용한 slot 가공의 2개 공정으로 구성되었습니다.
- 공정 통합을 통한 생산성 향상이 필요했습니다.
절삭 조건 비교
| 기존 타사 공구 | VVFH + VSSD | |
|---|---|---|
| 공구 및 샹크 | ø8 엔드밀, 4날 | VVFH0800S03R04S05 VSSD10L055S05-S |
| Grade | AlCrN | AH715 |
| 절삭 속도 Vc | 60 m/min | 60 m/min |
| 절입 깊이 ap | 5 mm | 5 mm |
| 날당 feed fz | 0.01 mm/z | 0.03 mm/z |
| feed 속도 | 95 mm/min | 215 mm/min |
| 헤드당 가공 워크피스 수 | 126개 | 160개 |
| 금속 제거율 | 3.82 cm³/min | 8.59 cm³/min |
| 공정 수 | 2공정, drilling + slot 가공 | 1공정으로 통합 |
| 표면 품질 | 양호 | 양호 |
POINT
단순히 줄이는 것이 아니라 feed를 최적화하십시오
공정 통합을 위해 drilling 기능이 있는 VVFH가 제안되었습니다.
타사 공구와 동일한 낮은 feed로 가공했을 때 초기에는 절삭날 chipping이 발생했습니다.
하지만,
feed를 권장값인 fz = 0.03 mm/z로 최적화함으로써,
가공된 워크피스 수가 126개에서 160개로 증가했습니다.
금속 제거율이 두 배 이상 증가하여,
공정 통합과 공구 수명 연장을 모두 달성했으며
성공적인 공구 교체로 이어졌습니다.
세 가지 사례의 공통점
단순한 공구 교체가 아닌 공정, 샹크 및 절삭 조건을 함께 검토하십시오
세 가지 사례 모두에서 기존 엔드밀을 단순히 VVFH로 교체한 것이 아닙니다.
이러한 결과는 다음 요소들의 조합을 통해 달성되었습니다:
HSS에서 카바이드로의 재질 변경,
VSSD 고강성 샹크를 통한 공구 강성 개선,
공구 오버행 단축,
그리고
VVFH에 적합한 feed 조건.
이러한 조치들이 함께 작용하여 공정 통합과 공구 수명 연장을 모두 가능하게 했습니다.
6. drilling, slot 가공 및 외경 정삭에 서로 다른 조건 사용
VVFH는 단일 공구로 여러 가공 작업을 수행할 수 있지만, 모든 작업에 동일한 절삭 조건을 사용해야 한다는 의미는 아닙니다.
각 가공 작업에 적합한 조건을 설정하는 것이 중요합니다.
Drilling
- drilling 중 절삭 속도
- Z축 feed
- drilling 깊이
- peck feeding 필요 여부
- coolant 공급
- chip evacuation 조건
slot 가공
- 날당 이송
- 축 방향 절입 깊이(ap)
- slot 폭
- 가공 길이
- chip evacuation 조건
- chatter 또는 이상 소음
- 공구 손상 상태
외경 shoulder 정삭
- 외경 정삭 여유량
- 반경 방향 절입 깊이
- 날당 이송
- 키홈 폭
- shoulder 치수
- 필요한 corner radius
- 가공면 상태
중요
각 가공 작업에 최적의 조건을 설정하십시오
drilling, slot 가공 및 외경 정삭 간에는 공구에 가해지는 부하의 방향과 크기가 다릅니다.
VVFH 성능은 다음을 통해 극대화될 수 있습니다:
각 작업별로 절삭 조건을 개별적으로 설정.
요약: VVFH는 샤프트 키홈 가공의 기존 방식을 변화시킵니다
이 기사에서는 샤프트 키홈 가공의 과제와 TungMeister VVFH가 제공하는 솔루션을 소개했습니다.
주요 포인트는 아래와 같이 요약됩니다.
- 샤프트 키홈 가공은 “공구 수 대 툴패스 길이”의 딜레마를 안고 있습니다:
ramping, 드릴 및 엔드밀 가공, 반복적인 얕은 절삭은 각각 장단점이 있습니다. - VVFH는 단일 공구로 drilling, slot 가공 및 외경 정삭을 연결합니다:
3개의 센터 컷팅 날을 통해 Z축 직접 진입 후 측면 feed가 가능합니다. - 세 가지 기술이 안정적인 가공을 가능하게 합니다:
3개의 센터 컷팅 날, 150%의 flute 공간 및 부등 리드 geometry. - 샹크 선택이 성능에 직접적인 영향을 미칩니다:
application에 따라 VSSD 고강성 샹크와 VER 일체형 콜렛 샹크 중에서 선택하십시오. - 각 가공 작업에 대한 절삭 조건을 최적화하십시오:
drilling, slot 가공 및 외경 정삭에 대해 개별 조건을 설정하십시오. - 고객 application에서 입증되었습니다:
가공 시간 69% 단축, chatter 감소, 공구 수 및 공구 교체 횟수 감소 등의 결과가 포함됩니다. - 교체형 헤드 설계로 운영 비용이 절감됩니다:
샹크는 재사용이 가능합니다.
샤프트 키홈 가공 공정 개선을 원하신다면 VVFH를 사용해 보시기 바랍니다.