


Pojednostavite obradu utora za pero pomoću TungMeister VVFH
Pametniji proces od bušenja do završne obrade boka
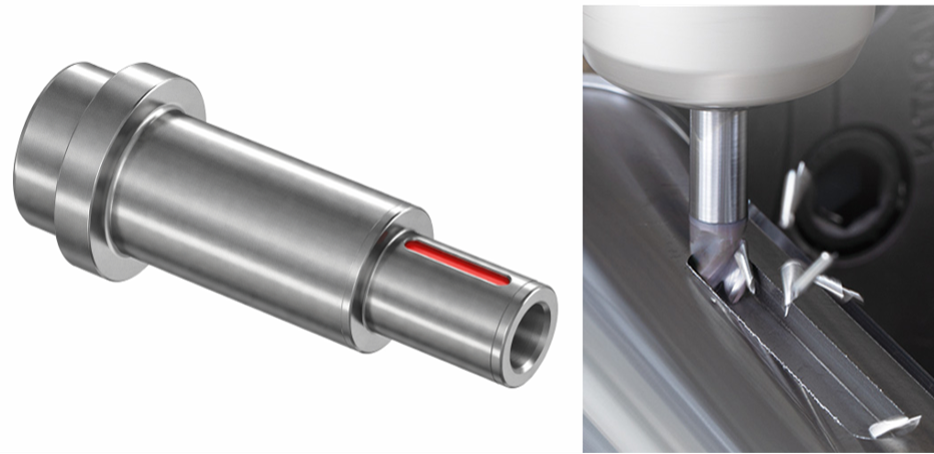
Za obradu utora za pero vratila uobičajene metode uključuju ramping s glodalom ili bušenje rupe na kraju utora prije obrade utora glodalom
No je li ta metoda obrade doista optimalna?
Ramping često zahtijeva dugu putanju alata. Korištenje zasebnih svrdla i glodala smanjuje opterećenje svakog alata, ali povećava broj alata i izmjena alata.
Multifunkcionalna glava TungMeister VVFH je
troperno kutno glodalo s ravnim krajem s poboljšanom sposobnošću bušenja.
Može bušiti izravno na početnoj poziciji, pomicati se bočno za obradu unutrašnjosti utora, a zatim nastaviti sa kutnim glodanjem za završnu obradu periferije.
Drugim riječima, VVFH nije samo “kutno glodalo koje može bušiti“. To je
alat konstruiran za sveobuhvatno preispitivanje procesa, alata i putanje alata koji se koriste za obradu utora za pero.
Što ćete naučiti u ovom članku
- Zašto obrada za pero vratila obično zahtijeva više procesa i alata
- Kako VVFH povezuje bušenje, glodanje punog utora i završnu obradu boka utora
- Tehnologije koje podržavaju performanse bušenja i alata za utore VVFH
- Kako odabrati između drške visoke krutosti i integrirane ER drške
- Primjeri primjene kod kupaca koji pokazuju integraciju procesa, duži vijek trajanja alata i stabilnu obradu
- Uvjeti obrade koje treba provjeriti pri razmatranju VVFH
- Sažetak
1. Jesu li konvencionalni procesi obrade utora za pero postali neupitna norma?
Kod utora za pera, posebno kod zatvorenih u obliku džepa, alat ne može ući sa strane.
Stoga metoda koja se koristi za postizanje potrebne dubine obrade ima značajan utjecaj na vrijeme obrade i broj potrebnih alata.
Obično se koriste sljedeće tri metode.
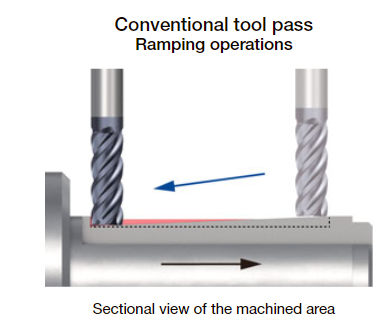
Metoda 1: Ramping s glodalom
Glodalo ulazi u radni komad pod kutom i postupno reže do određene dubine.
Zatim se pomiče bočno za obradu unutrašnjosti utora, nakon čega slijedi shoulder milling oko periferije za završnu obradu.
Iako ova metoda ograničava broj izmjena alata, traži određeni ulazni put za postizanje dubine obrade.
Kod dubljih utora putanja kosog ulaza postaje duža i može onemogućiti skraćenje ciklusa obrade.
Metoda 2: Ponovljeni plitki rezovi i bočni pomaci feed
Aksijalna dubina rezanja postavljena je na malu vrijednost, a unutrašnjost utora obrađuje se ponovljenim rezovima po Z-osi i lateralnim posmacima.
Iako ta metoda smanjenje opterećenja alata, povećava broj prolaza.
Kada je uključena i završna obrada periferije, vrijeme obrade potrebno za svaki utor obično postaje duže.
Metoda 3: Bušenje pilot rupe i obrada utora glodalom
Svrdlo se koristi za izradu rupe do potrebne dubine obrade.
Zatim se poziva glodalo koje obrađuje unutrašnjost utora i kutno glodanje oko periferije utora za završnu obradu.
Ova metoda smanjuje potreban ulaz za ramping i ulazno opterećenje glodala, ali stvara sljedeće izazove.
- Potrebni su i svrdlo za pilot rupu i glodalo
- Potrebne su izmjene alata
- Potrebno je više mjesta za alate i više pogonjenih jedinki
- Potrebno je upravljanje offsetom alata i trajnosti alata za svaki alat
- Inventar alata i vrijeme postavljanja alata se povećavaju
DILEMA
Smanjenje broja alata povećava duljinu putanje alata, dok skraćivanje putanje alata povećava broj alata
VVFH rješava ovaj kompromis.
2. VVFH povezuje bušenje sa završnom obradom periferije
VVFH je troperno kutno glodalo s oštricom preko sredine, koja omogućuje bušenje.
Može bušiti izravno u smjeru Z osi na početnoj poziciji obrade.
Nakon postizanja određene dubine, može se pomicati bočno za obradu unutrašnjosti utora.
Zatim može izravno nastaviti s kutnim glodalom periferije utora za završnu obradu.
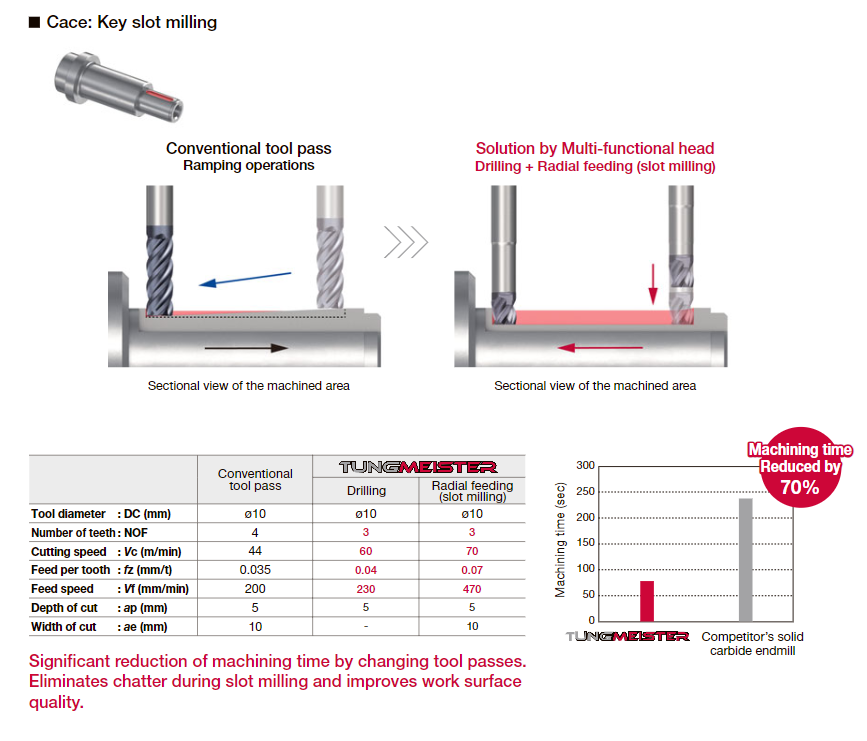
Usporedba metoda obrade
Konvencionalna ramping metoda
→
Bočni posmak unutar utora
→
Završno kutno glodanje periferije
Konvencionalna metoda bušenjem i kutnim glodanjem
→
Izmjena alata
→
Obrada utora glodalom
→
Završno kutno glodanje periferije
Obrada s VVFH
→
Ravna obrada punog utora
→
Završno kutno glodanje periferije
VAŽNO
VVFH je alat koji transformira putanju alata za utor
Vrijednost VVFH nije ograničena na dodavanje sposobnosti bušenja konvencionalnom glodalu.
Njegova najveća prednost je mogućnost zamjene procesa temeljenog na rampingu ili više alata s
kontinuiranom metodom obrade koja se sastoji od bušenja, glodanja u puno i završne obrade periferije.
Primjer poboljšanja vremena obrade
Obrada utora na vratilu S45C
Konvencionalni ramping:
240 sekundi
→ S VVFH:
75 sekundi
(izvor: interna dokumentacija)
3. Tri tehnologije koje podržavaju stabilnu obradu VVFH
Bušenje i glodanje punog utora razlikuju se i po smjeru opterećenja koje djeluje na alat i po uvjetima pod kojima se odvojena čestica evakuira.
VVFH uključuje tehnologije koje omogućuju izvođenje ovih različitih operacija obrade s jednim alatom.
Značajka 1: Tri rezna brida u središtu za bušenje
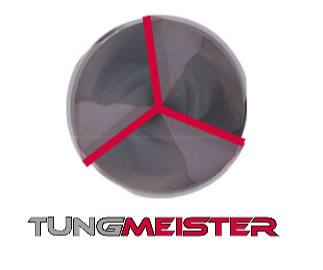
VVFH ima tri rezna brida u središtu.
Tijekom bušenja, sva tri rezna brida sudjeluju u rezanju, raspoređujući opterećenje na rezne bridove.
Budući da rezni bridovi ostaju funkcionalni u središtu alata, VVFH može ući izravno u smjeru Z-osi s početne pozicije obrade, a zatim prijeći na bočni posmak.
Značajka 2: 150 % volumena zavojnice u usporedbi s konvencionalnom konstrukcijom
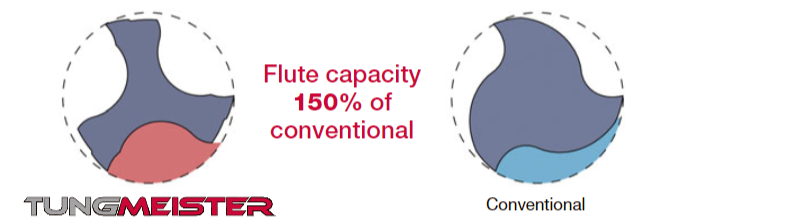
Tijekom bušenja, alat je okružen radnim komadom, što čini prostor dostupan za evakuaciju odvojenih čestica posebno važnim.
VVFH koristi veliki prostor za strugotinu i pruža
150 % volumena zavojnice konvencionalnog dizajna
(izvor: interna dokumentacija proizvoda).
Ova struktura smanjuje nakupljanje odvojenih čestica tijekom bušenja i olakšava glatki prijelaz na naknadnu obradu bočnim posmakom.
Ovaj veliki volumen zavojnice ne koristi samo bušenju, već također
značajno doprinosi poboljšanoj evakuaciji odvojenih čestica tijekom glodanja u puno.
U full-slot operacijama kao što je obrada utora, cijeli promjer alata je uključen u rez te istovremeno proizvodi veliku količinu odvojenih čestica.
U full-slot operacijama kao što je obrada utora, cijeli promjer alata je uključen u rez te istovremeno proizvodi veliku količinu odvojenih čestica.
To omogućuje
dosljedno stabilnu obradu od bušenja do glodanja punog utora.
Značajka 3: Otpornost na vibracije uz pomoć varijabilne geometrije oštrica
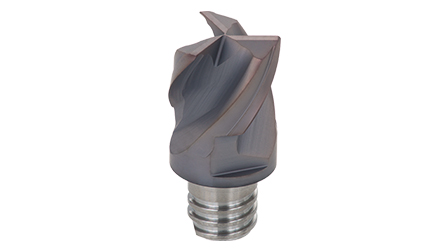
Tijekom glodanja u puno bočnim posmakom, cijeli promjer alata je uključen u rez, što rezultira visokim opterećenjima rezanja i većom sklonošću pojavi vibracija.
VVFH koristi variable-lead dizajn.
Njegove performanse odvođenja strugotine i otpornost na vibracije podržavaju putanje alata koje prelaze s bušenja na bočni posmak u obradi utora i džepova.
TRI TEHNOLOGIJE
Tri rezna brida u središtu × Veliki volumen zavojnice × Varijabilni kutevi spirale
Ove tri tehnologije rade zajedno kako bi omogućile jednom alatu izvođenje dviju različitih operacija obrade: bušenja i glodanja u puno.
4. Odabir prave drške za maksimiziranje performansi VVFH
U obradi utora za pero važno je ne samo odabrati odgovarajuću glavu VVFH, već i osigurati dovoljnu krutost kroz cijeli sklop alata, uključujući dršku.
Tijekom glodanja u puno i kutnog glodanja periferije, na alat djeluju radijalna opterećenja.
Kao osnovno načelo, sklop alata treba biti
što kraći i što deblji.
VSSD drška visoke krutosti
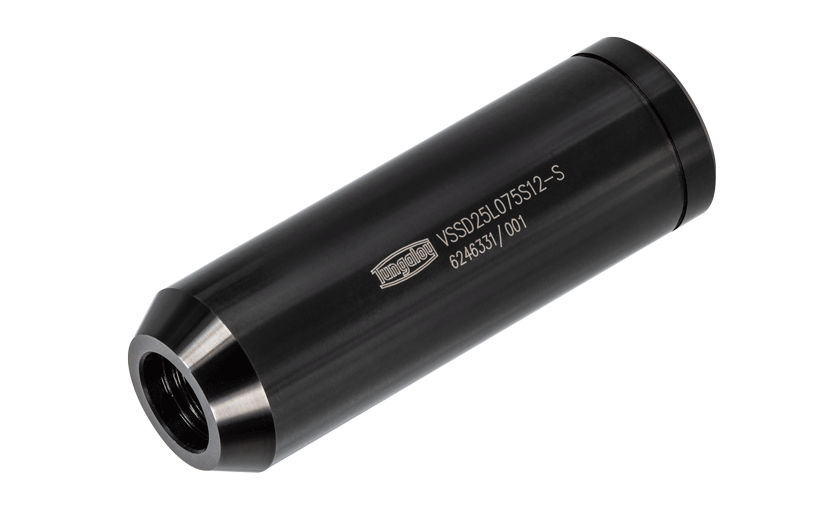
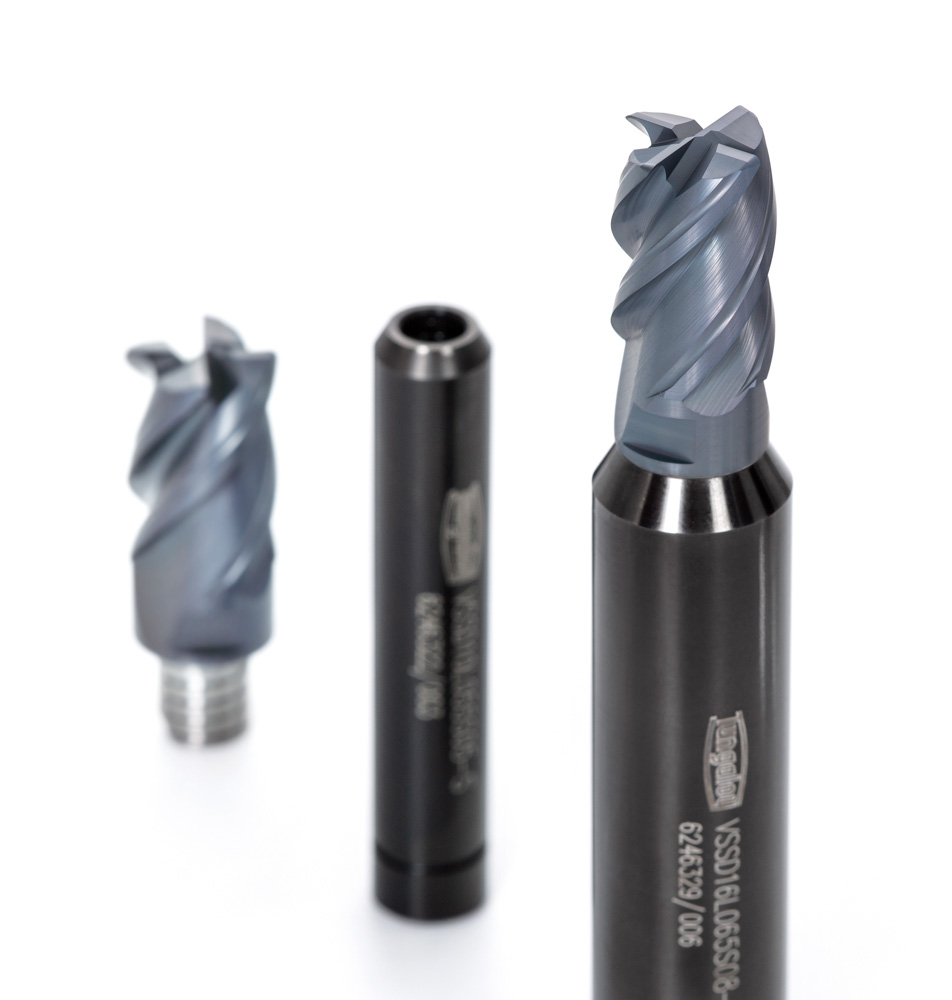
VSSD koristi ravnu dršku, koja je većeg promjera od priključnog navoja za glavu, te tako povećava krutost cijelog sklopa alata.
Smanjuje progib alata u primjenama podložnim visokim radijalnim opterećenjima, poput glodanja u puno i obrade dugih utora.
U testu obrade unutarnjeg utora pokazao je
obradu bez vibracija pri do tri puta većoj dubini rezanja od monolitnog glodala korištenog za usporedbu.
Primjene u kojima je VSSD učinkovita:
- Full-slot obrada utora
- Obrada dugih utora
- Obrada materijala kao što je legirani čelik pod visokim opterećenjem
- Primjene gdje se očekuje pojava vibracija ili dugačak prepust alata
- Primjene s nestabilnim dimenzijama tijekom završne obrade kutnim glodanjem
VER integrirana drška u obliku ER čahure
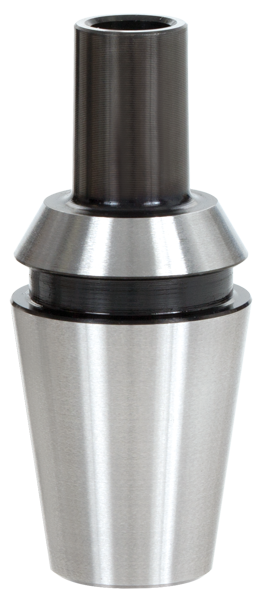
Ova drška je učinkovita u okruženjima koja koriste ER čahure na strani stroja, uključujući tokarske strojeve, multitasking strojeve i Swiss-type automatske tokarske strojeve.
Njezin integrirani dizajn kompatibilan s ER čahurom skraćuje prepust alata.
Pomaže u skraćenju prepusta i smanjuje vibracije u okruženjima gdje je teško održati krutost poput pogonjenih alata i strojeva kompaktnih dimenzija.
Kompatibilna s ER11, ER16, ER20 i ER25.
Smjernice za odabir drške
| Potreban je kratak prepust alatana tokarskom stroju ili multitasking stroju | VER integrirana drška |
|---|---|
| Potrebna je veća krutost koja bolje podnosi velika radijalna opterećenja tijekom glodanja u puno | VSSD drška visoke krutosti |
| Kada nema mogućnosti potencijalne kolizije i može se koristiti drška većeg promjera | Dajte prednost najkraćoj i najdebljoj mogućoj konfiguraciji |
5. Primjeri primjene kod kupaca
Sljedeći primjeri primjene kod kupaca pokazuju mogućnosti VVFH.
Pogledajte kako je VVFH ostvario poboljšanja u
integraciji procesa, trajnosti alata i stabilnosti obrade.
Slučaj 1
Vratilo motora EV SCM440: Šest puta više komponenti prelaskom s HSS glodala
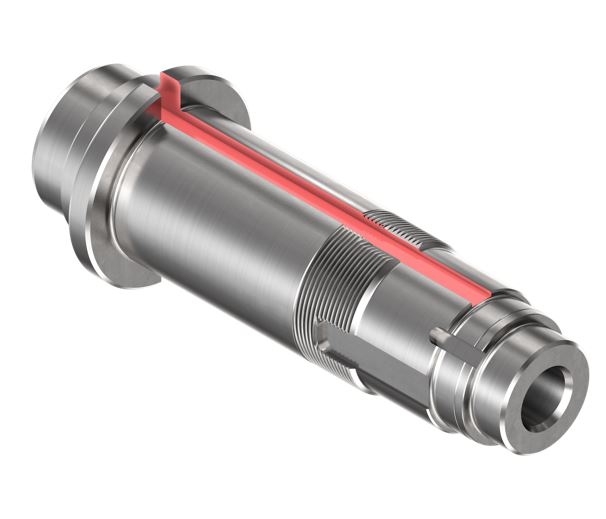
Detalji primjene
- Komponenta: Vratilo motora za EV i HEV pogonske sustave
- Materijal obratka: SCM440, 27–35 HRC
- Stroj: Tokarski stroj / dovod rashladnog sredstva sa strane
- Operacija: Obrada utora širine 10 mm, duljine utora 400 mm i dubine 4,5 mm
Izazovi
- Postojeće HSS glodalo imalo je kratku trajnost i tražilo je zamjenu nakon obrade pet obrađenih komponenti
- Način trošenja bio je lom reznog brida te se pokazala potreba za alatom veće trajnosti
- Duljina utora od 400 mm je prilično dugačak utor za obradu
Usporedba uvjeta obrade
| Konvencionalno HSS glodalo | VVFH + VSSD | |
|---|---|---|
| Alat i drška | ø8 HSS glodalo, 2 pera | VVFH0800S03R04S05 VSSD10L055S05-S |
| Materijal glodala i kvaliteta | Prevučeni HSS | Tvrdi metal AH715 |
| Brzina rezanja Vc | 23 m/min | 23 m/min |
| Dubina rezanja ap | 4,5 mm | 4,5 mm |
| Posmak stola | 45 mm/min | 45 mm/min |
| Prepust | 20 mm | 20 mm |
| Obrađene komponente po glodalu | 5 komponenti | 30 komponenti, 6 puta više |
| Način kvara | Lom reznog brida | Trošenje boka oštrice |
| Kvaliteta površine | Ekvivalentno konvencionalnom alatu | Dobro |
| Stabilnost alata | Ekvivalentno konvencionalnom alatu | Dobro |
VAŽNO
Konstrukcija od tvrdog metala i drška visoke krutosti promijenili su način trošenja reznog brida s loma na ravnomjerno trošenje
HSS glodalo zamijenjeno je glavom VVFH od tvrdog metala AH715 uz zadržavanje iste brzine rezanja, dubine rezanja i posmaka stola.
Također je korišten VSSD drška visoke krutosti.
Kao rezultat,
način kvara promijenio se s iznenadnog loma reznog brida na ravnomjerno trošenje boka oštrice,,
a broj obrađenih komponenti povećao se s pet na 30.
Kvaliteta površine također se poboljšala.
Slučaj 2
Utor za pero na vratilu SCM420/430: Reduciranje s tri operacije na dvije i s tri alata na jedan
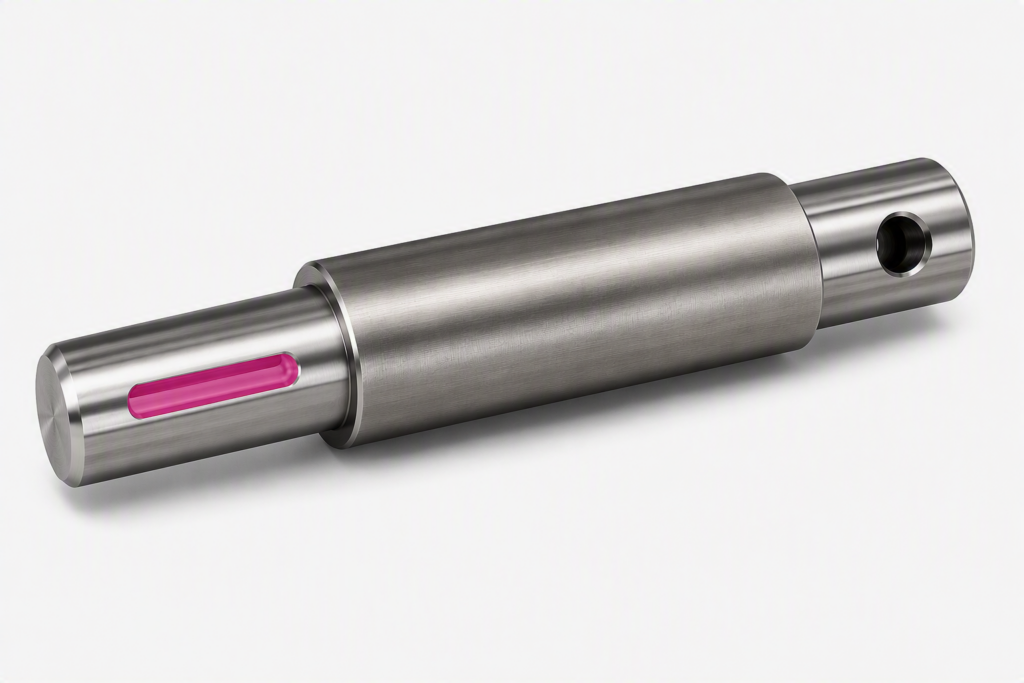
Detalji primjene
- Komponenta: Vratilo, gruba obrada utora
- Materijal radnog komada: SCM420 / SCM430
- Stroj: Tokarski centar s pogonskim vretenom
- Širina utora: 8 / 10 / 12 / 16 mm
Izazovi s konvencionalnom metodom tri operacije
- 1. Bušenje pilot rupe s ravnim svrdlom
- 2. Gruba obrada utora s četveropernim glodalom za grubu obradu
- 3. Završna obrada periferije s četveropernim glodalom za završnu obradu
- Bila su potrebna tri alata, što je rezultiralo znatnim opterećenjem izmjene alata i upravljanja alatima
Parametri obrade s VVFH
- Bušenje: Vc = 60 m/min, fz = 0,03 mm/t
- Bočna obrada utora: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/t
- Dobri rezultati i u bušenju i u kutnom glodanju
Rezultati poboljšanja
| Konvencionalno | VVFH + VSSD | |
|---|---|---|
| Alat i drška | ø9 glodalo za grubu obradu, 4 pera | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Posmak po zubu fz | 0,05 mm/z | 0,07 mm/z |
| Prepust | 20 mm | 15 mm |
| Količina odvojenih čestica | 22,28 cm³/min | 23,4 cm³/min |
| Broj operacija | 3 operacije | 2 operacije, gruba obrada + završna obrada |
| Broj potrebnih alata | 3 alata | 1 alat |
| Kvaliteta površine | Lošije | Dobro |
| Stabilnost alata | — | Dobro |
VAŽNO
Bušenje i gruba obrada konsolidirani u jedan VVFH alat
Uz zadržavanje procesa završne obrade periferije,
ravno svrdlo i glodalo za grubu obradu konsolidirani su u jedan VVFH alat.
Broj operacija smanjen je s tri na dvije, a broj potrebnih alata smanjen je s tri na jedan.
Prepust je također skraćen s 20 mm na 15 mm, što je omogućilo veći posmak uz poboljšanje kvalitete površine.
Slučaj 3
Utor vratila S45C: Obrada u jednom procesu i duži vijek trajanja alata postignuti istovremeno
Detalji primjene
- Komponenta: Vratilo za dizelski motor
- Materijal radnog komada: S45C
- Stroj: Tokarski stroj s pogonskim vretenom / hlađenje sa strane
- Operacija: Obrada utora ø8, dubina rezanja 5 mm i duljina obrade 58 mm
Izazov
- Konvencionalna metoda sastojala se od dva procesa: bušenje pilot rupe svrdlom ø8, nakon čega slijedi obrada utora konkurentskim glodalom ø8
- Bila je potrebna veća produktivnost kroz integraciju procesa
Usporedba uvjeta rezanja
| Konvencionalni konkurentski alat | VVFH + VSSD | |
|---|---|---|
| Alat i drška | ø8 glodalo, 4 pera | VVFH0800S03R04S05 VSSD10L055S05-S |
| geometrije | AlCrN | AH715 |
| Brzina rezanja Vc | 60 m/min | 60 m/min |
| Dubina rezanja ap | 5 mm | 5 mm |
| Posmak po zubu fz | 0,01 mm/z | 0,03 mm/z |
| Posmak stola | 95 mm/min | 215 mm/min |
| Broj obrađenih komada po glodalu | 126 obrađenih komada | 160 obrađenih komada |
| Količina odvojenih čestica | 3,82 cm³/min | 8,59 cm³/min |
| Broj operacija | 2 operacije, bušenje + glodanje utora | Konsolidirano u 1 proces |
| Kvaliteta površine | Dobro | Dobro |
VAŽNO
Optimizirajte posmak umjesto da ga jednostavno smanjite
VVFH, sa svojom sposobnošću bušenja, predložen je za integraciju procesa.
Isprva se i kod VVFH pojavilo odkrhnuće reznog brida, pri obradi s istim niskim posmakom s kakvim se koristio i konkurentski alat.
Međutim,
optimizacijom posmakana preporučenu vrijednost fz = 0,03 mm/z,
broj obrađenih radnih komada povećao se sa 126 na 160.
Količina odvojenih čestica materijala se više nego udvostručila što je omogućilo
i integraciju procesa i duži vijek trajanja alata
te rezultiralo uspješnom zamjenom alata.
Što tri slučaja imaju zajedničko
Pregledajte proces, dršku i uvjete obrade zajedno umjesto da jednostavno zamijenite alat
U sva tri slučaja, postojeće glodalo nije jednostavno zamijenjeno s VVFH.
Rezultati su postignuti kombinacijom
promjene materijala s HSS na tvrdi metal,
poboljšane krutosti alata s VSSD drškom visoke krutosti,
kraćeg prepusta alata,
i
parametara posmakaprikladnih za VVFH.
Zajedno su ove mjere omogućile integraciju procesa i duži vijek trajanja alata.
6. Koristite različite parametre obrade za bušenje, glodanje u puno i završnu obradu periferije
VVFH može izvesti više operacija obrade s jednim alatom, ali to ne znači da svaka operacija treba koristiti iste parametre obrade.
Važno je odrediti prikladne parametre obrade za svaku operaciju obrade.
Bušenje
- Brzina rezanja tijekom bušenja
- Posmak u smjeru Z-osi
- Dubina bušenja
- Je li potreban zastoj posmaka
- Dovod sredstva za hlađenje i podmazivanje
- Uvjeti chip evacuation
Glodanje punog utoraSlot Milling
- Posmak po zubu
- Aksijalna dubina rezanja
- Širina utora
- Duljina obrade
- Uvjeti odvođenja strugotine
- Vibracije ili abnormalna buka
- Tip oštećenja alata
Završna obrada kutnim glodanjem
- Dodatak za završnu obradu periferije
- Radijalna dubina rezanja
- Posmak po zubu
- Širina utora
- Dimenzije utora
- Potreban kutni radijus
- Stanje obrađene površine
VAŽNO
Postavite optimalne uvjete za svaku operaciju obrade
Smjer i veličina opterećenja koje djeluje na alat razlikuju se između bušenja, glodanja u puno i završne obrade periferije.
Performanse VVFH mogu se maksimizirati
određivanjem parametara obrade pojedinačno za svaku operaciju.
Sažetak: VVFH mijenja konvencionalni pristup obradi utora za pero na vratilima
Ovaj članak predstavio je izazove obrade utora na vratilima i rješenja koja pruža TungMeister VVFH.
Ključne točke sažete su u nastavku.
- Obrada utora za pero na osovini predstavlja dilemu “broj alata naspram duljine putanje alata“:
ramping, obrada svrdlom i glodalom te ponovljeno plitko rezanje svaki imaju prednosti i nedostatke. - VVFH povezuje bušenje, glodanje u puno i završnu obradu periferije s jednim alatom:
tri rezna brida u središtu omogućuju izravan ulaz po Z-osi nakon čega slijedi bočni posmak. - Tri tehnologije omogućuju stabilnu obradu:
tri rezna brida u središtu, 150 % volumena zavojnice i varijabilna geometrija oštrica. - Odabir drške izravno utječe na performanse:
birajte između VSSD drške visoke krutosti i VER integrirane drške prema primjeni. - Optimizirajte parametre obrade za svaku operaciju obrade:
odredite zasebne parametre za bušenje, glodanje u puno i završnu obradu periferije. - Dokazano u primjenama kod kupaca:
rezultati uključuju smanjenje ciklusa obrade za 69 %, smanjene vibracije, manje alata i manje izmjena alata. - Dizajn zamjenjive glave smanjuje troškove rada:
drška se može ponovno koristiti.
Ako želite poboljšati svoj proces obradeutora na vratilima, preporučujemo da isprobate VVFH.