


Semplifica la lavorazione di cave per alberi con TungMeister VVFH
Un processo più intelligente dalla foratura alla finitura periferica
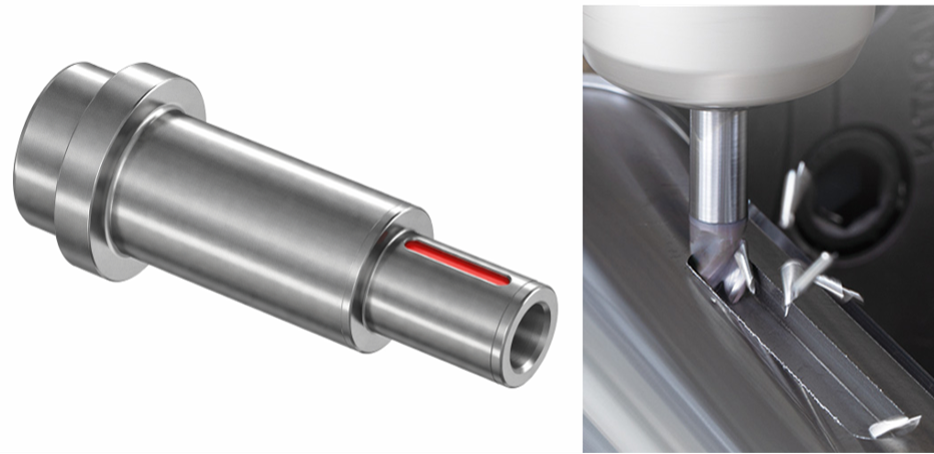
Per la lavorazione di cave per alberi, i metodi comuni includono il ramping con una fresa o la foratura di un foro pilota prima di lavorare la cava con una fresa.
Ma questo metodo di lavorazione è davvero ottimale?
Il ramping richiede spesso un percorso utensile lungo. L’uso di punte e frese separate riduce il carico su ciascun utensile, ma aumenta il numero di utensili e di cambi utensile.
La testa multifunzionale TungMeister VVFH è una
fresa a candela a tre taglienti con capacità di foratura migliorata.
Può forare direttamente nella posizione di partenza, muoversi lateralmente per lavorare l’interno della cava e quindi procedere allo spallamento retto per la finitura periferica.
In altre parole, VVFH non è semplicemente una “fresa che può forare”. È un
utensile progettato per ripensare in modo completo il processo, l’attrezzatura e il percorso utensile utilizzati per la lavorazione di cave per alberi.
Cosa imparerai in questo articolo
- Perché la lavorazione di cave per alberi tende a richiedere più processi e utensili
- Come VVFH collega foratura, esecuzione di cave e finitura periferica
- Tecnologie che supportano le prestazioni di foratura ed esecuzione di cave di VVFH
- Come scegliere tra un gambo ad alta rigidità e un gambo integrato con pinza ER
- Esempi di applicazioni dei clienti che dimostrano integrazione di processo, maggiore durata dell’utensile e lavorazione stabile
- Condizioni di lavorazione da verificare quando si considera VVFH
- Sintesi
1. I processi convenzionali di lavorazione di cave per alberi sono diventati la norma indiscussa?
Per le cave per alberi, in particolare le forme a tasca chiusa, l’utensile non può entrare dal lato.
Pertanto, il metodo utilizzato per raggiungere la profondità di lavorazione richiesta ha un impatto significativo sul tempo di lavorazione e sul numero di utensili necessari.
I seguenti tre metodi sono comunemente utilizzati.
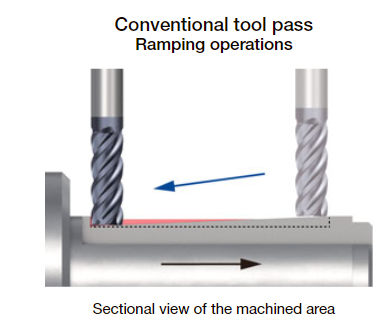
Metodo 1: Ramping con una fresa
La fresa entra nel pezzo in lavorazione con un angolo e taglia gradualmente fino alla profondità specificata.
Si sposta quindi lateralmente per lavorare l’interno della cava, seguito dallo spallamento retto attorno alla periferia per la finitura.
Sebbene questo metodo limiti il numero di cambi utensile, richiede una distanza di ingresso sufficiente per raggiungere la profondità di lavorazione.
Per cave profonde, il percorso di ramping diventa più lungo e può impedire riduzioni del tempo di lavorazione.
Metodo 2: Tagli poco profondi ripetuti e movimenti di avanzamento laterale
La profondità di taglio assiale è impostata su un valore ridotto e l’interno della cava viene lavorato attraverso ripetuti tagli sull’asse Z e movimenti di avanzamento laterale.
Sebbene questo renda più facile ridurre il carico sull’utensile, aumenta il numero di passate.
Quando è inclusa anche la finitura periferica, il tempo di lavorazione richiesto per ciascuna cava tende a diventare più lungo.
Metodo 3: Foratura di un foro pilota e lavorazione della cava con una fresa
Una punta viene utilizzata per creare un foro pilota alla profondità di lavorazione richiesta.
L’utensile viene quindi cambiato con una fresa, che lavora l’interno della cava ed esegue lo spallamento retto attorno alla periferia per la finitura.
Questo metodo riduce sia la distanza di ramping che il carico di ingresso sulla fresa, ma crea le seguenti sfide.
- Sono necessari sia una punta per foro pilota che una fresa
- Sono necessari cambi utensile
- Sono necessari più alloggiamenti utensile e unità utensile motorizzate
- Sono necessari offset utensile e gestione della durata dell’utensile per ciascun utensile
- L’inventario degli utensili e il lavoro di setup aumentano
DILEMMA
Ridurre il numero di utensili aumenta la lunghezza del percorso utensile, mentre accorciare il percorso utensile aumenta il numero di utensili
VVFH risolve questo compromesso.
2. VVFH collega la foratura alla finitura periferica
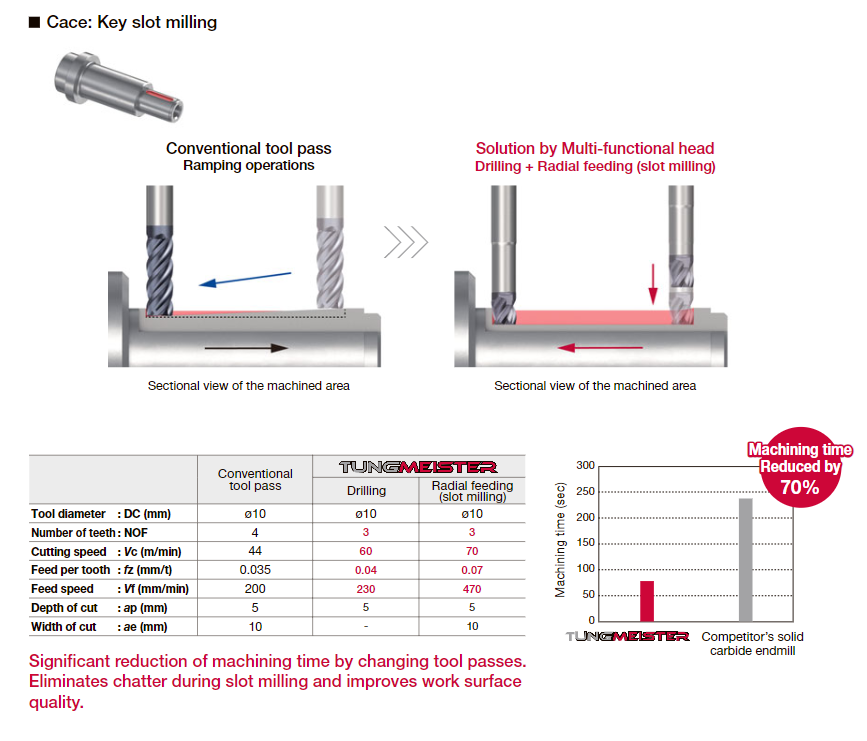
VVFH è una fresa a candela a tre taglienti con bordi di taglio centrali che consentono la foratura.
Può forare direttamente in direzione Z nella posizione di inizio lavorazione.
Dopo aver raggiunto la profondità specificata, può muoversi lateralmente per lavorare l’interno della cava.
Può quindi procedere direttamente allo spallamento retto attorno alla periferia della cava per la finitura.
Confronto dei metodi di lavorazione
Metodo convenzionale di ramping
→
Avanzamento laterale all’interno della cava
→
Finitura periferica della spalla
Metodo convenzionale con punta e fresa
→
Cambio utensile
→
Lavorazione della cava con fresa
→
Finitura periferica della spalla
Lavorazione con VVFH
→
Lavorazione laterale della cava
→
Finitura periferica della spalla
PUNTO CHIAVE
VVFH è un utensile che trasforma il percorso utensile per cave
Il valore di VVFH non si limita ad aggiungere capacità di foratura a una fresa convenzionale.
Il suo vantaggio maggiore è la capacità di sostituire un processo basato su ramping o più utensili con un
metodo di lavorazione continuo costituito da foratura, avanzamento laterale e finitura periferica.
Esempio di miglioramento del tempo di lavorazione
Lavorazione di cave su un albero S45C
Ramping convenzionale:
240 secondi
→ Con VVFH:
75 secondi
(fonte: documentazione interna)
3. Tre tecnologie che supportano la lavorazione stabile con VVFH
La foratura e la lavorazione di cave differiscono sia nella direzione del carico applicato all’utensile che nelle condizioni in cui i trucioli vengono evacuati.
VVFH incorpora tecnologie che consentono di eseguire queste diverse operazioni di lavorazione con un singolo utensile.
Caratteristica 1: Tre bordi di taglio centrali per la foratura
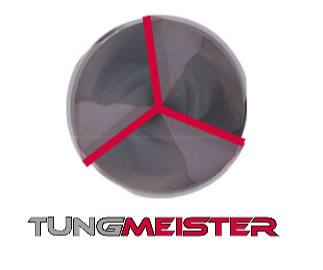
VVFH presenta tre bordi di taglio centrali.
Durante la foratura, tutti e tre i bordi di taglio sono impegnati nel taglio, distribuendo il carico tra i bordi di taglio.
Poiché i bordi di taglio rimangono funzionali al centro dell’utensile, VVFH può entrare direttamente in direzione Z dalla posizione di inizio lavorazione e quindi passare all’avanzamento laterale.
Caratteristica 2: Volume del flute del 150% rispetto al design convenzionale
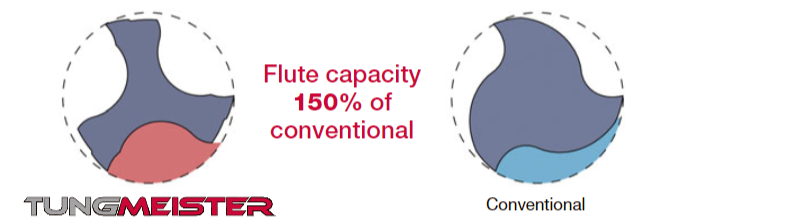
Durante la foratura, l’utensile è circondato dal pezzo in lavorazione, rendendo lo spazio disponibile per evacuare i trucioli generati particolarmente importante.
VVFH utilizza tasche per trucioli grandi e fornisce
il 150% del volume del flute del design convenzionale
(fonte: documentazione interna del prodotto).
Questa struttura riduce l’accumulo di trucioli durante la foratura e facilita una transizione fluida alla successiva lavorazione con avanzamento laterale.
Questo grande volume del flute non solo avvantaggia la foratura, ma
contribuisce in modo significativo al miglioramento dell’evacuazione dei trucioli durante la lavorazione a cava completa.
Nelle operazioni a cava completa come la lavorazione di cave, l’intero diametro dell’utensile è impegnato nel taglio, producendo un grande volume di trucioli simultaneamente.
Un maggiore volume del flute rende più difficile l’accumulo di trucioli all’interno delle tasche e previene aumenti del carico di taglio causati dal ritaglio dei trucioli.
Questo consente
una lavorazione costantemente stabile dalla foratura alla lavorazione di cave.
Caratteristica 3: Resistenza alle vibrazioni con geometry a passo variabile
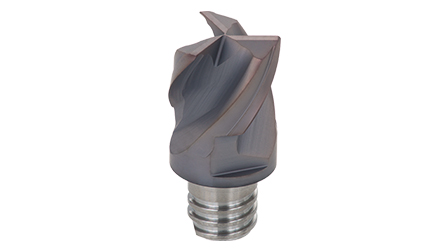
Durante la lavorazione laterale di cave, l’intero diametro dell’utensile è impegnato nel taglio, con conseguenti carichi di taglio elevati e maggiore tendenza alle vibrazioni.
VVFH impiega un design a passo variabile.
Le sue prestazioni di evacuazione dei trucioli e la resistenza alle vibrazioni supportano percorsi utensile che passano dalla foratura all’avanzamento laterale nella lavorazione di cave e tasche.
TRE TECNOLOGIE
Tre bordi di taglio centrali × Grande volume del flute × Passo variabile
Queste tre tecnologie lavorano insieme per consentire a un utensile di eseguire le due diverse operazioni di lavorazione di foratura e lavorazione di cave.
4. Selezione del gambo giusto per massimizzare le prestazioni di VVFH
Nella lavorazione di cave per alberi, è importante non solo selezionare la testa VVFH appropriata, ma anche garantire una rigidità sufficiente in tutto l’assieme utensile, incluso il gambo.
Durante la lavorazione a cava completa e lo spallamento retto periferico, vengono applicati carichi radiali all’utensile.
Come principio di base, l’assieme utensile dovrebbe essere
il più corto e il più spesso possibile.
Gambo ad alta rigidità VSSD
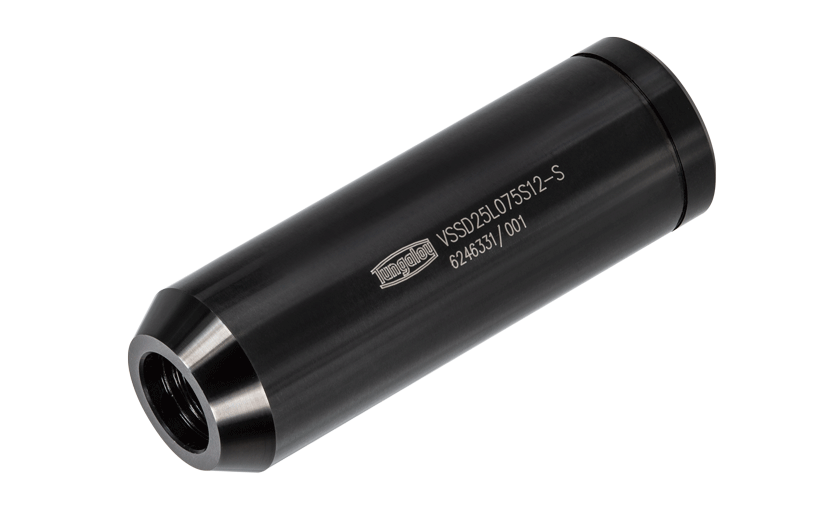
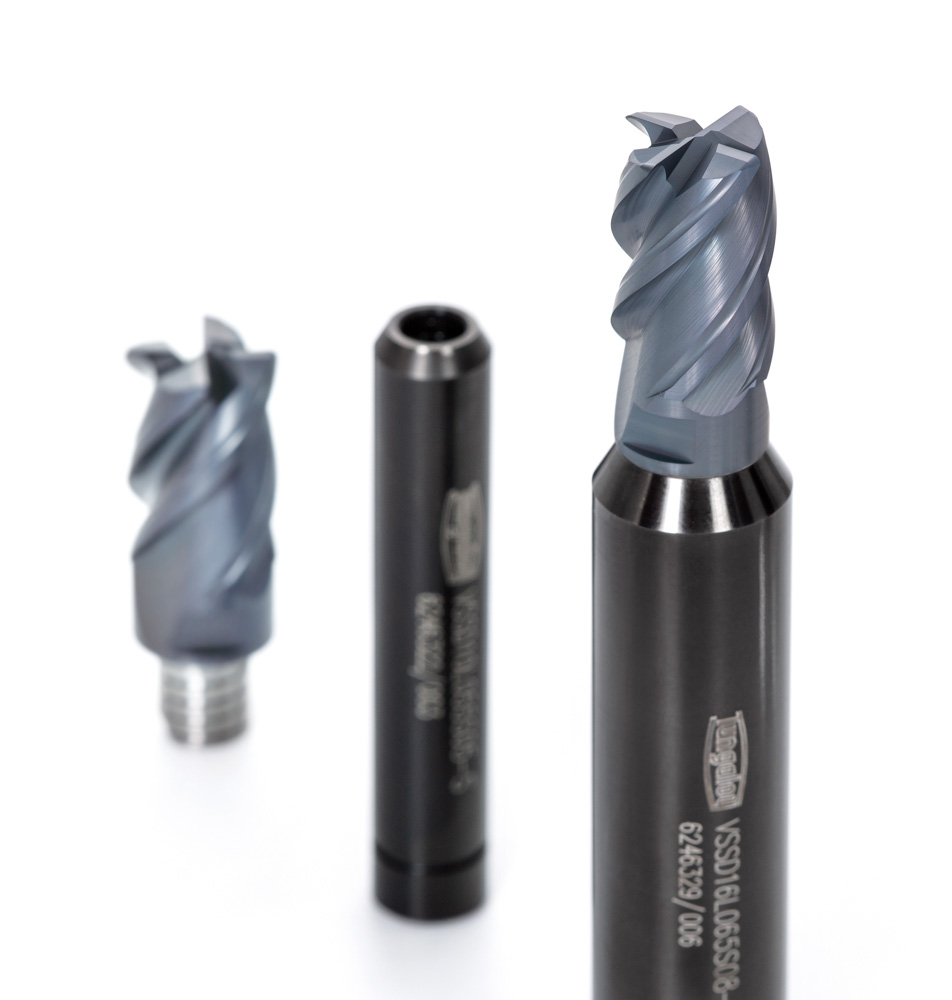
VSSD utilizza un gambo dritto di diametro maggiore rispetto alla filettatura di collegamento della testa, aumentando la rigidità dell’intero assieme utensile.
Riduce la deflessione dell’utensile in applicazioni soggette a carichi radiali elevati, come la lavorazione a cava completa di cave e la lavorazione di cave lunghe.
In un test di lavorazione di cave interne, ha dimostrato
lavorazione senza vibrazioni fino a tre volte la profondità di taglio della fresa integrale utilizzata per il confronto.
Applicazioni in cui VSSD è efficace:
- Lavorazione a cava completa di cave
- Lavorazione di cave lunghe
- Lavorazione ad alto carico di materiali come acciaio SCM
- Applicazioni che presentano vibrazioni o deflessione dell’utensile
- Applicazioni con dimensioni instabili durante la finitura periferica della spalla
Gambo integrato con pinza ER VER
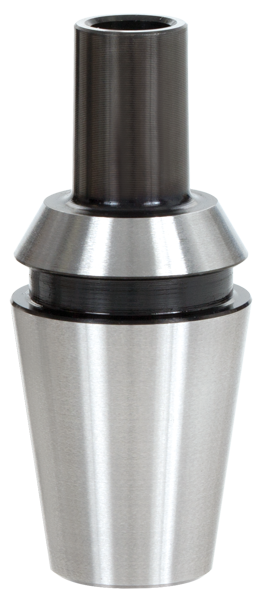
Questo gambo è efficace in ambienti che utilizzano pinze ER lato macchina, inclusi torni, macchine multitasking e torni automatici tipo svizzero.
Il suo design compatibile con pinza ER integrata accorcia lo sbalzo dell’utensile.
Aiuta a sopprimere la deflessione e le vibrazioni in ambienti in cui è difficile mantenere la rigidità, come unità utensile motorizzate e macchine compatte.
Compatibile con ER11, ER16, ER20 ed ER25.
Linee guida per la selezione del gambo
| È richiesto uno sbalzo corto su un tornio o una macchina multitasking | Gambo integrato con pinza VER |
|---|---|
| È richiesta maggiore rigidità contro i carichi radiali durante la lavorazione di cave | Gambo ad alta rigidità VSSD |
| Non c’è interferenza e può essere utilizzato un gambo di diametro maggiore | Dai priorità alla configurazione più corta e più spessa possibile |
5. Esempi di applicazioni dei clienti
I seguenti esempi di applicazioni dei clienti dimostrano le capacità di VVFH.
Scopri come VVFH ha fornito miglioramenti in
integrazione di processo, durata dell’utensile e stabilità di lavorazione.
Caso 1
Albero motore EV SCM440: Sei volte più componenti passando da una fresa HSS
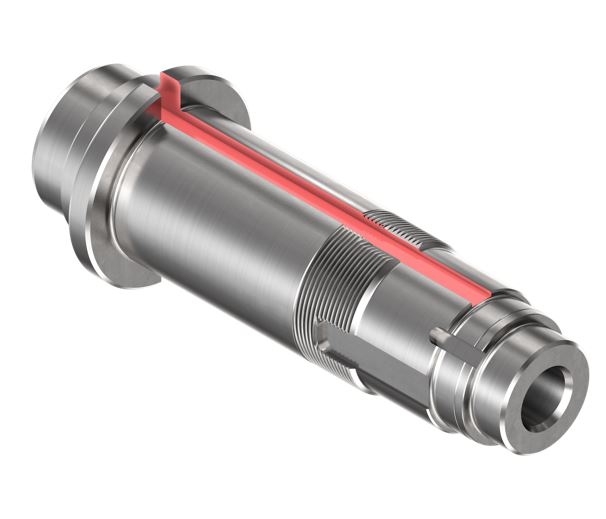
Dettagli dell’applicazione
- Componente: Albero motore per sistemi di trazione EV e HEV
- Materiale del pezzo: SCM440, 27–35 HRC
- Macchina: Tornio / alimentazione refrigerante esterno
- Operazione: Lavorazione di cava con larghezza cava di 10 mm, lunghezza cava di 400 mm e profondità di 4,5 mm
Sfide
- La fresa HSS esistente aveva una durata breve e richiedeva la sostituzione dopo la lavorazione di cinque componenti
- La modalità di guasto era la frattura del bordo di taglio, creando la necessità di una maggiore durata dell’utensile
- La lunghezza della cava di 400 mm ha comportato una lunga distanza di lavorazione
Confronto condizioni di taglio
| Fresa HSS convenzionale | VVFH + VSSD | |
|---|---|---|
| Utensile e gambo | Fresa HSS ø8, 2 taglienti | VVFH0800S03R04S05 VSSD10L055S05-S |
| Materiale e grado della testa | HSS rivestito | Metallo duro AH715 |
| Cutting speed Vc | 23 m/min | 23 m/min |
| Profondità di taglio ap | 4,5 mm | 4,5 mm |
| Velocità di avanzamento | 45 mm/min | 45 mm/min |
| Sporgenza | 20 mm | 20 mm |
| Componenti lavorati per testa | 5 componenti | 30 componenti, 6 volte di più |
| Modalità di guasto | Frattura del bordo di taglio | Usura del fianco |
| Qualità superficiale | Equivalente all’utensile convenzionale | Buona |
| Stabilità dell’utensile | Equivalente all’utensile convenzionale | Buona |
PUNTO CHIAVE
La costruzione in metallo duro e un gambo ad alta rigidità hanno cambiato la modalità di guasto da frattura a usura stabile
La fresa HSS è stata sostituita con una testa VVFH in metallo duro AH715 mantenendo la stessa cutting speed, profondità di taglio e velocità di avanzamento.
È stato utilizzato anche un gambo ad alta rigidità VSSD.
Di conseguenza,
la modalità di guasto è cambiata da frattura improvvisa del bordo di taglio a usura stabile del fianco,
e il numero di componenti lavorati è aumentato da cinque a 30.
Anche la qualità della superficie è migliorata.
Caso 2
Cava per albero SCM420/430: Ridotto da tre processi a due e da tre utensili a uno
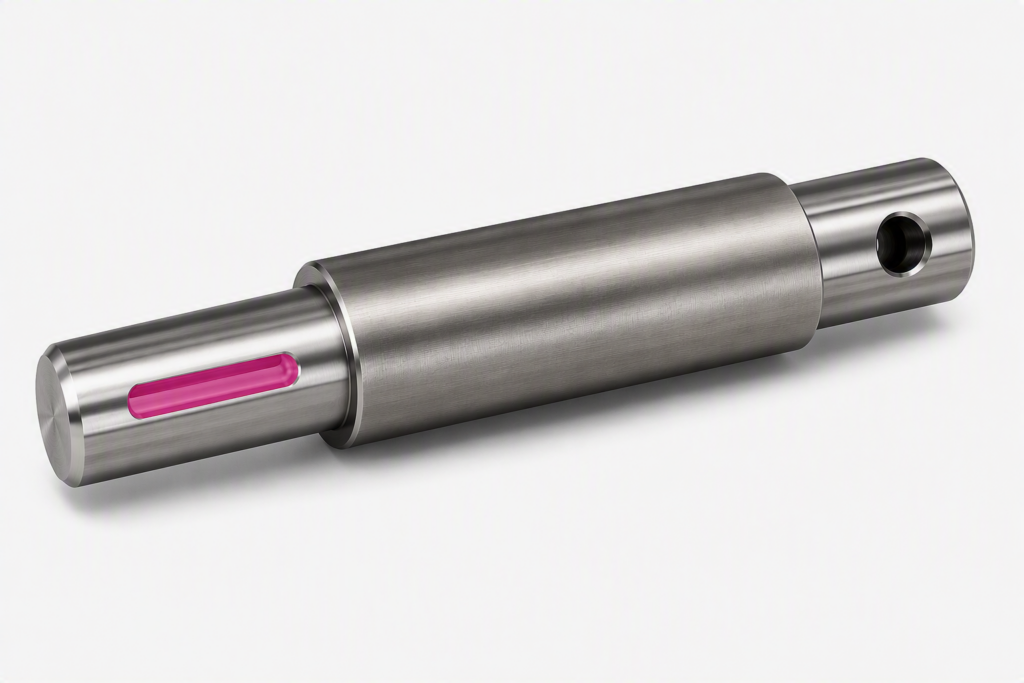
Dettagli dell’applicazione
- Componente: Albero, lavorazione di sgrossatura della cava
- Materiale del pezzo: SCM420 / SCM430
- Macchina: Centro di tornitura con mandrino motorizzato
- Larghezza cava: 8 / 10 / 12 / 16 mm
Sfide con il metodo convenzionale a tre processi
- 1. Foratura del foro pilota con punta piatta
- 2. Lavorazione di sgrossatura della cava con fresa di sgrossatura a quattro taglienti
- 3. Finitura periferica con fresa di finitura a quattro taglienti
- Erano necessari tre utensili, con conseguente notevole carico di lavoro per il cambio utensile e la gestione degli utensili
Condizioni di lavorazione VVFH
- Foratura: Vc = 60 m/min, fz = 0,03 mm/z
- Lavorazione laterale della cava: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Buoni risultati sia nella foratura che nella lavorazione con avanzamento laterale
Risultati del miglioramento
| Convenzionale | VVFH + VSSD | |
|---|---|---|
| Utensile e gambo | Fresa di sgrossatura ø9, 4 taglienti | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Avanzamento dente fz | 0,05 mm/z | 0,07 mm/z |
| Sporgenza | 20 mm | 15 mm |
| Tasso di rimozione del materiale | 22,28 cm³/min | 23,4 cm³/min |
| Numero di processi | 3 processi | 2 processi, sgrossatura + finitura |
| Numero di utensili necessari | 3 utensili | 1 utensile |
| Qualità superficiale | Inferiore | Buona |
| Stabilità dell’utensile | — | Buona |
PUNTO CHIAVE
Foratura e lavorazione di sgrossatura consolidate in un singolo utensile VVFH
Pur mantenendo il processo di finitura periferica,
la punta piatta e la fresa di sgrossatura sono state consolidate in un singolo utensile VVFH.
Il numero di processi è stato ridotto da tre a due e il numero di utensili necessari è stato ridotto da tre a uno.
Lo sbalzo è stato anche accorciato da 20 mm a 15 mm, consentendo un avanzamento più elevato migliorando al contempo la qualità della superficie.
Caso 3
Cava per albero S45C: Lavorazione a processo singolo e maggiore durata dell’utensile ottenute simultaneamente
Dettagli dell’applicazione
- Componente: Albero per motore diesel
- Materiale del pezzo: S45C
- Macchina: Tornio con mandrino utensile motorizzato / alimentazione refrigerante esterno
- Operazione: Lavorazione di cava ø8, profondità di taglio di 5 mm e lunghezza di lavorazione di 58 mm
Sfida
- Il metodo convenzionale consisteva in due processi: foratura del foro pilota con punta ø8, seguita dalla lavorazione della cava con fresa ø8 della concorrenza
- Era richiesta una maggiore produttività attraverso l’integrazione del processo
Confronto condizioni di taglio
| Utensile convenzionale della concorrenza | VVFH + VSSD | |
|---|---|---|
| Utensile e gambo | Fresa ø8, 4 taglienti | VVFH0800S03R04S05 VSSD10L055S05-S |
| Grado | AlCrN | AH715 |
| Cutting speed Vc | 60 m/min | 60 m/min |
| Profondità di taglio ap | 5 mm | 5 mm |
| Avanzamento dente fz | 0,01 mm/z | 0,03 mm/z |
| Velocità di avanzamento | 95 mm/min | 215 mm/min |
| Pezzi lavorati per testa | 126 pezzi | 160 pezzi |
| Tasso di rimozione del materiale | 3,82 cm³/min | 8,59 cm³/min |
| Numero di processi | 2 processi, foratura + lavorazione di cava | Consolidato in 1 processo |
| Qualità superficiale | Buona | Buona |
PUNTO CHIAVE
Ottimizza l’avanzamento invece di ridurlo semplicemente
VVFH, con la sua capacità di foratura, è stato proposto per integrare i processi.
Inizialmente si è verificato chipping del bordo di taglio durante la lavorazione allo stesso basso avanzamento utilizzato per l’utensile della concorrenza.
Tuttavia,
ottimizzando l’avanzamento al valore raccomandato di fz = 0,03 mm/z,
il numero di pezzi lavorati è aumentato da 126 a 160.
Il tasso di rimozione del materiale è più che raddoppiato, consentendo
sia l’integrazione del processo che una maggiore durata dell’utensile
e risultando in un cambio utensile riuscito.
Cosa hanno in comune i tre casi
Rivedi il processo, il gambo e le condizioni di taglio insieme invece di sostituire semplicemente l’utensile
In tutti e tre i casi, la fresa esistente non è stata semplicemente sostituita con VVFH.
I risultati sono stati ottenuti combinando un
cambio di materiale da HSS a metallo duro,
rigidità dell’utensile migliorata con un gambo ad alta rigidità VSSD,
sbalzo dell’utensile più corto,
e
condizioni di avanzamento adatte per VVFH.
Insieme, queste misure hanno consentito sia l’integrazione del processo che una maggiore durata dell’utensile.
6. Usa condizioni diverse per foratura, lavorazione di cave e finitura periferica
VVFH può eseguire più operazioni di lavorazione con un singolo utensile, ma questo non significa che ogni operazione debba utilizzare le stesse condizioni di taglio.
È importante impostare condizioni adeguate per ciascuna operazione di lavorazione.
Foratura
- Cutting speed durante la foratura
- Avanzamento asse Z
- Profondità di foratura
- Se è richiesta la foratura a strappo
- Alimentazione refrigerante
- Condizioni di evacuazione dei trucioli
Lavorazione di cave
- Avanzamento dente
- Profondità di taglio assiale
- Larghezza cava
- Lunghezza di lavorazione
- Condizioni di evacuazione dei trucioli
- Vibrazioni o rumore anomalo
- Condizione di danneggiamento dell’utensile
Finitura periferica della spalla
- Sovrametallo di finitura periferica
- Profondità di taglio radiale
- Avanzamento dente
- Larghezza cava
- Dimensioni della spalla
- Corner radius richiesto
- Condizione della superficie lavorata
IMPORTANTE
Imposta condizioni ottimali per ciascuna operazione di lavorazione
La direzione e l’entità del carico applicato all’utensile differiscono tra foratura, lavorazione di cave e finitura periferica.
Le prestazioni di VVFH possono essere massimizzate
impostando le condizioni di taglio individualmente per ciascuna operazione.
Riepilogo: VVFH cambia l’approccio convenzionale alla lavorazione di cave per alberi
Questo articolo ha presentato le sfide della lavorazione di cave per alberi e le soluzioni fornite da TungMeister VVFH.
I punti chiave sono riassunti di seguito.
- La lavorazione di cave per alberi presenta un dilemma “numero di utensili contro lunghezza del percorso utensile”:
ramping, lavorazione con punta e fresa e taglio poco profondo ripetuto hanno ciascuno vantaggi e svantaggi. - VVFH collega foratura, lavorazione di cave e finitura periferica con un singolo utensile:
tre bordi di taglio centrali consentono l’ingresso diretto sull’asse Z seguito da avanzamento laterale. - Tre tecnologie consentono una lavorazione stabile:
tre bordi di taglio centrali, volume del flute del 150% e geometry a passo variabile. - La selezione del gambo influisce direttamente sulle prestazioni:
scegli tra il gambo ad alta rigidità VSSD e il gambo integrato con pinza VER in base all’applicazione. - Ottimizza le condizioni di taglio per ciascuna operazione di lavorazione:
imposta condizioni individuali per foratura, lavorazione di cave e finitura periferica. - Comprovato nelle applicazioni dei clienti:
i risultati includono una riduzione del 69% del tempo di lavorazione, riduzione delle vibrazioni, meno utensili e meno cambi utensile. - Il design a testa sostituibile riduce i costi operativi:
il gambo può essere riutilizzato.
Se stai cercando di migliorare il tuo processo di lavorazione di cave per alberi, ti invitiamo a provare VVFH.