


Упростите обработку шпоночных пазов валов с TungMeister VVFH
Более продуманный процесс от сверления до периферийной чистовой обработки
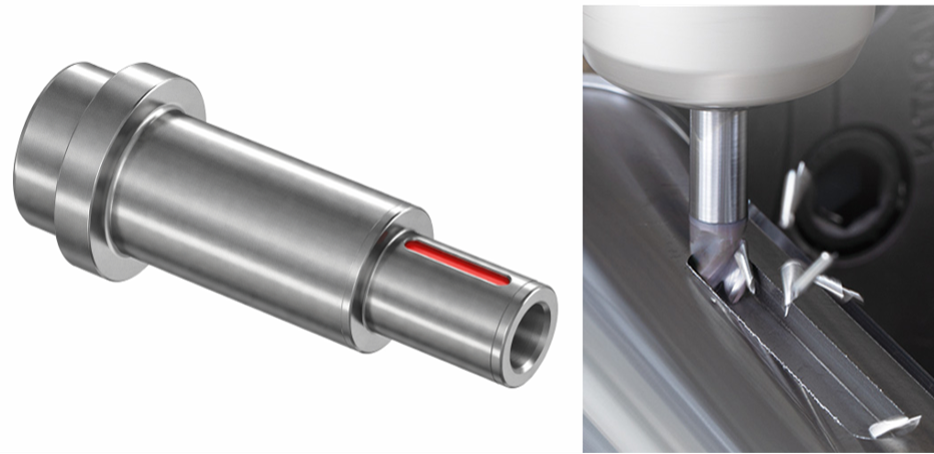
Для обработки шпоночных пазов валов распространены такие методы, как врезание по наклонной с помощью концевой фрезы или сверление пилотного отверстия перед обработкой паза концевой фрезой.
Но действительно ли этот метод обработки оптимален?
Врезание по наклонной часто требует длинной траектории инструмента. Использование отдельных сверл и концевых фрез снижает нагрузку на каждый инструмент, но увеличивает количество инструментов и смен инструмента.
Многофункциональная головка TungMeister VVFH представляет собой
трехзубую концевую фрезу с квадратным профилем и расширенными возможностями сверления.
Она может сверлить непосредственно в начальной позиции, перемещаться вбок для обработки внутренней части паза, а затем переходить к фрезерованию уступов для периферийной чистовой обработки.
Другими словами, VVFH — это не просто «концевая фреза, которая может сверлить». Это
инструмент, разработанный для всестороннего переосмысления процесса, оснастки и траектории инструмента, используемых для обработки шпоночных пазов валов.
Что вы узнаете из этой статьи
- Почему обработка шпоночных пазов валов, как правило, требует больше процессов и инструментов
- Как VVFH объединяет сверление, прорезание пазов и периферийную чистовую обработку
- Технологии, поддерживающие производительность VVFH при сверлении и прорезании пазов
- Как выбрать между хвостовиком высокой жесткости и интегрированным хвостовиком с цанговым патроном ER
- Примеры применения у клиентов, демонстрирующие интеграцию процессов, увеличенный срок службы инструмента и стабильную обработку
- Условия обработки, которые необходимо проверить при рассмотрении VVFH
- Резюме
1. Стали ли традиционные процессы обработки шпоночных пазов валов бесспорной нормой?
Для шпоночных пазов валов, особенно для закрытых карманов, инструмент не может войти сбоку.
Поэтому метод, используемый для достижения требуемой глубины обработки, оказывает значительное влияние на время обработки и количество необходимых инструментов.
Обычно используются следующие три метода.
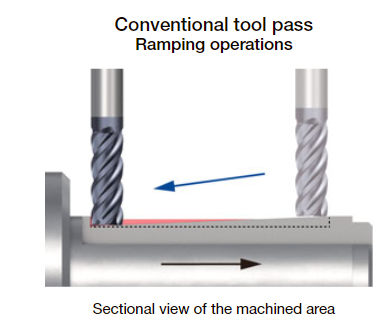
Метод 1: Врезание по наклонной с помощью концевой фрезы
Концевая фреза входит в заготовку под углом и постепенно врезается до заданной глубины.
Затем она перемещается вбок для обработки внутренней части паза, после чего следует фрезерование уступов по периферии для чистовой обработки.
Хотя этот метод ограничивает количество смен инструмента, он требует достаточного расстояния врезания для достижения глубины обработки.
Для глубоких пазов траектория врезания по наклонной становится длиннее и может препятствовать сокращению времени обработки.
Метод 2: Повторяющиеся неглубокие резы и боковые подачи
Осевая глубина резания устанавливается на небольшое значение, и внутренняя часть паза обрабатывается путем повторяющихся резов по оси Z и боковых подач.
Хотя это облегчает снижение нагрузки на инструмент, это увеличивает количество проходов.
Когда также включена периферийная чистовая обработка, время обработки, необходимое для каждого шпоночного паза, как правило, увеличивается.
Метод 3: Сверление пилотного отверстия и прорезание паза концевой фрезой
Сверло используется для создания пилотного отверстия до требуемой глубины обработки.
Затем инструмент меняется на концевую фрезу, которая обрабатывает внутреннюю часть паза и выполняет фрезерование уступов по периферии для чистовой обработки.
Этот метод уменьшает как расстояние врезания по наклонной, так и нагрузку на концевую фрезу при входе, но создает следующие проблемы.
- Требуются как сверло для пилотного отверстия, так и концевая фреза
- Требуются смены инструмента
- Требуется больше инструментальных гнезд и приводных инструментальных блоков
- Для каждого инструмента требуется управление смещением инструмента и сроком службы инструмента
- Увеличивается количество инструмента и объем работ по настройке
ДИЛЕММА
Уменьшение количества инструментов увеличивает длину траектории инструмента, в то время как сокращение траектории инструмента увеличивает количество инструментов
VVFH разрешает этот компромисс.
2. VVFH объединяет сверление с периферийной чистовой обработкой
VVFH — это трехзубая концевая фреза с квадратным профилем и центральными режущими кромками, обеспечивающими сверление.
Она может сверлить непосредственно в направлении Z в начальной позиции обработки.
После достижения заданной глубины она может перемещаться вбок для обработки внутренней части паза.
Затем она может непосредственно перейти к фрезерованию уступов по периферии шпоночного паза для чистовой обработки.
Сравнение методов обработки
Традиционный метод врезания по наклонной
→
Боковая подача внутри паза
→
Периферийная чистовая обработка уступов
Традиционный метод сверления и концевой фрезы
→
Смена инструмента
→
Прорезание пазов концевой фрезой
→
Периферийная чистовая обработка уступов
Обработка с VVFH
→
Боковое прорезание пазов
→
Периферийная чистовая обработка уступов
ПУНКТ
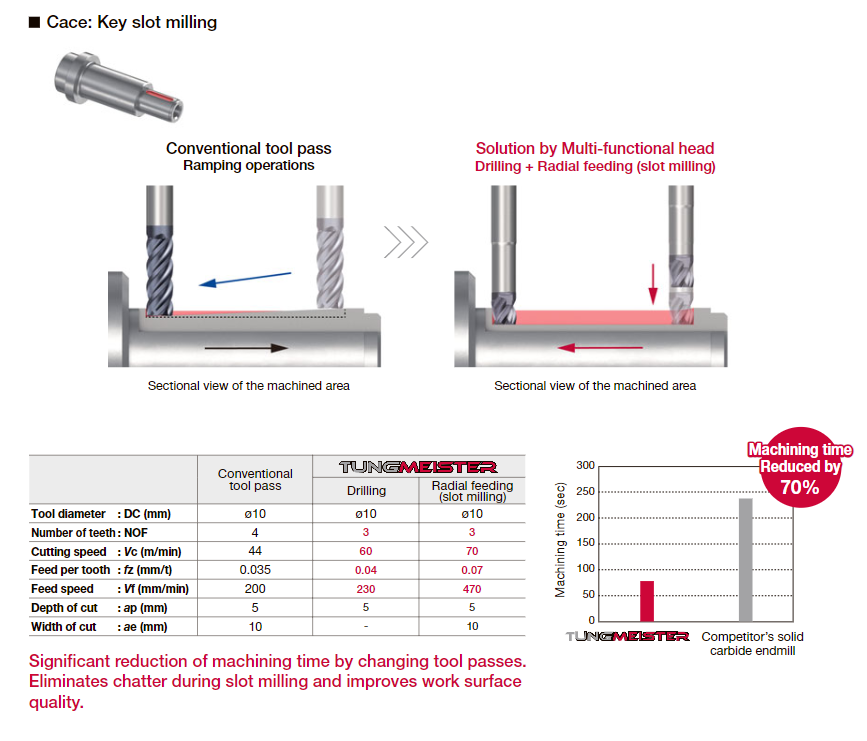
VVFH — это инструмент, который преобразует траекторию шпоночного паза
Ценность VVFH не ограничивается добавлением возможности сверления к обычной концевой фрезе.
Его величайшее преимущество — это способность заменить процесс, основанный на врезании по наклонной или использовании нескольких инструментов, на
непрерывный метод обработки, состоящий из сверления, боковой подачи и периферийной чистовой обработки.
Пример улучшения времени обработки
Обработка шпоночного паза на валу из S45C
Традиционное врезание по наклонной:
240 секунд
→ С VVFH:
75 секунд
(источник: внутренняя документация)
3. Три технологии, поддерживающие стабильную обработку VVFH
Сверление и прорезание пазов различаются как по направлению нагрузки, прикладываемой к инструменту, так и по условиям эвакуации стружки.
VVFH включает технологии, которые позволяют выполнять эти различные операции обработки одним инструментом.
Особенность 1: Три центральные режущие кромки для сверления
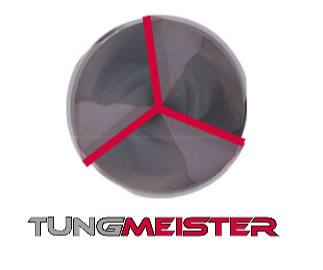
VVFH имеет три центральные режущие кромки.
Во время сверления все три режущие кромки участвуют в резании, распределяя нагрузку между ними.
Поскольку режущие кромки остаются функциональными в центре инструмента, VVFH может входить непосредственно в направлении Z из начальной позиции обработки, а затем переходить к боковой подаче.
Особенность 2: Объем стружечной канавки на 150% больше по сравнению с традиционной конструкцией
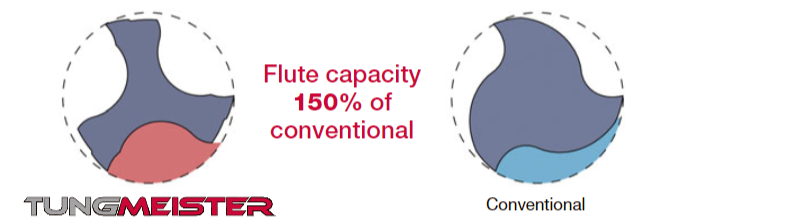
Во время сверления инструмент окружен заготовкой, что делает пространство, доступное для эвакуации образующейся стружки, особенно важным.
VVFH использует большие стружечные карманы и обеспечивает
150% объема стружечной канавки по сравнению с традиционной конструкцией
(источник: внутренняя документация по продукту).
Эта структура уменьшает накопление стружки во время сверления и облегчает плавный переход к последующей обработке боковой подачей.
Этот большой объем стружечной канавки не только полезен при сверлении, но и
значительно способствует улучшению эвакуации стружки при прорезании пазов на полную глубину.
При операциях прорезания пазов на полную глубину, таких как обработка шпоночных пазов, весь диаметр инструмента участвует в резании, одновременно образуя большой объем стружки.
Больший объем стружечной канавки затрудняет накопление стружки внутри карманов и предотвращает увеличение нагрузки на резание, вызванное повторным резанием стружки.
Это обеспечивает
стабильную обработку от сверления до прорезания пазов.
Особенность 3: Устойчивость к вибрации благодаря геометрии с переменным шагом
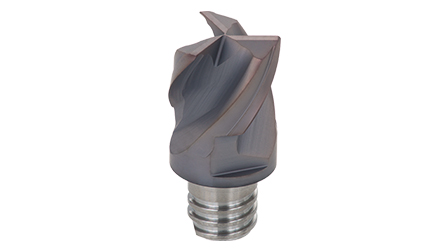
При боковом прорезании пазов весь диаметр инструмента участвует в резании, что приводит к высоким нагрузкам на резание и большей склонности к возникновению вибрации.
VVFH использует конструкцию с переменным шагом.
Его производительность по эвакуации стружки и устойчивость к вибрации поддерживают траектории инструмента, которые переходят от сверления к боковой подаче при обработке шпоночных пазов и карманов.
ТРИ ТЕХНОЛОГИИ
Три центральные режущие кромки × Большой объем стружечной канавки × Переменный шаг
Эти три технологии работают вместе, чтобы один инструмент мог выполнять две различные операции обработки: сверление и прорезание пазов.
4. Выбор правильного хвостовика для максимальной производительности VVFH
При обработке шпоночных пазов валов важно не только выбрать подходящую головку VVFH, но и обеспечить достаточную жесткость всей инструментальной сборки, включая хвостовик.
При прорезании пазов на полную глубину и периферийном фрезеровании уступов на инструмент действуют радиальные нагрузки.
В качестве основного принципа инструментальная сборка должна быть
как можно короче и толще.
Хвостовик VSSD высокой жесткости
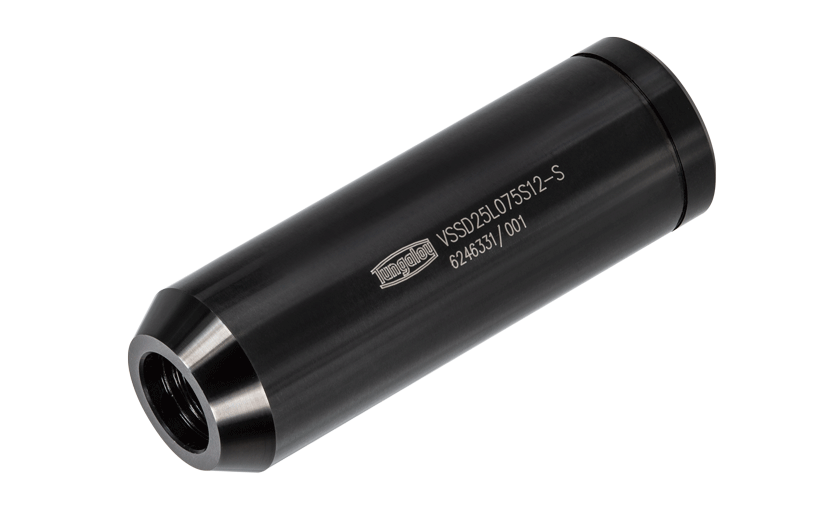
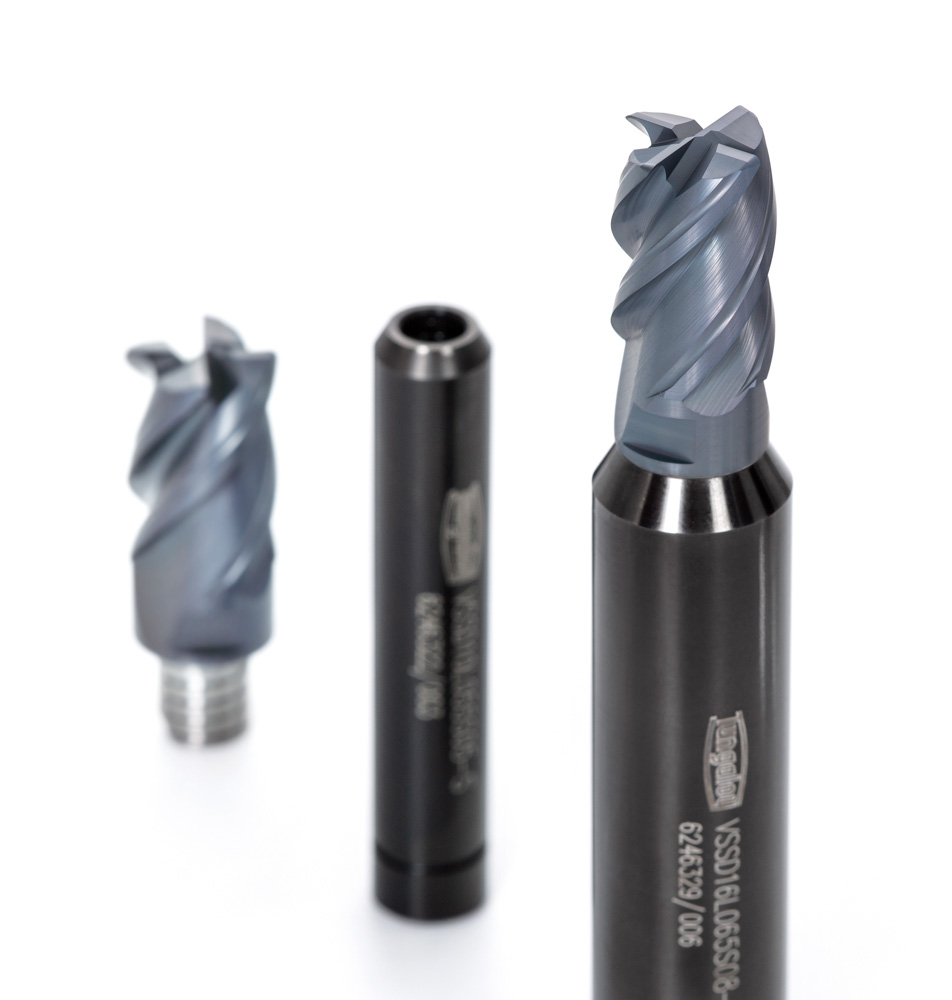
VSSD использует прямой хвостовик, который имеет больший диаметр, чем резьба соединения головки, что увеличивает жесткость всей инструментальной сборки.
Он уменьшает отклонение инструмента в приложениях, подверженных высоким радиальным нагрузкам, таких как прорезание шпоночных пазов на полную глубину и обработка длинных пазов.
В ходе внутреннего теста по прорезанию пазов он продемонстрировал
обработку без вибрации при глубине резания, в три раза превышающей глубину резания цельной концевой фрезы, использованной для сравнения.
Области применения, где VSSD эффективен:
- Прорезание шпоночных пазов на полную глубину
- Обработка длинных пазов
- Высоконагруженная обработка таких материалов, как сталь SCM
- Приложения, где наблюдается вибрация или отклонение инструмента
- Приложения с нестабильными размерами при периферийной чистовой обработке уступов
Интегрированный хвостовик с цанговым патроном ER VER
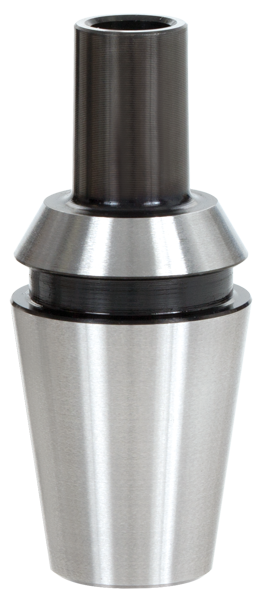
Этот хвостовик эффективен в средах, использующих цанговые патроны ER со стороны станка, включая токарные станки, многофункциональные станки и токарные автоматы швейцарского типа.
Его интегрированная конструкция, совместимая с цанговым патроном ER, сокращает вылет инструмента.
Это помогает подавлять отклонение и вибрацию в средах, где трудно поддерживать жесткость, таких как приводные инструментальные блоки и компактные станки.
Совместим с ER11, ER16, ER20 и ER25.
Рекомендации по выбору хвостовика
| Требуется короткий вылет на токарном или многофункциональном станке | Интегрированный цанговый хвостовик VER |
|---|---|
| Требуется большая жесткость против радиальных нагрузок при прорезании пазов | Хвостовик VSSD высокой жесткости |
| Нет помех, и можно использовать хвостовик большего диаметра | Приоритет отдается максимально короткой и толстой конфигурации |
5. Примеры применения у клиентов
Следующие примеры применения у клиентов демонстрируют возможности VVFH.
Посмотрите, как VVFH обеспечил улучшения в
интеграции процессов, сроке службы инструмента и стабильности обработки.
Пример 1
Вал электродвигателя из SCM440: В шесть раз больше компонентов при переходе с концевой фрезы из быстрорежущей стали
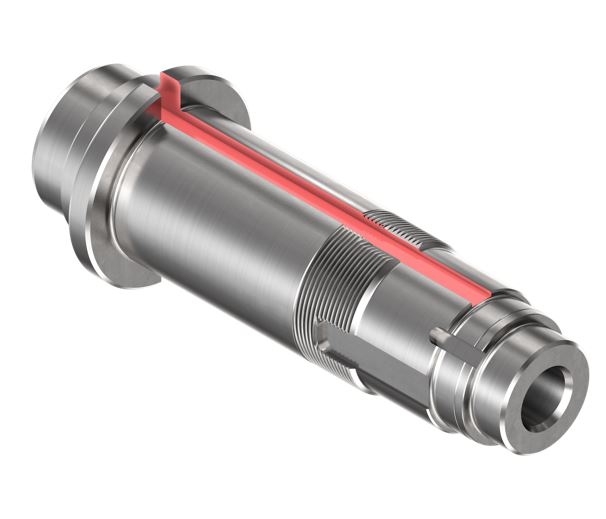
Детали применения
- Компонент: Вал двигателя для систем привода электромобилей и гибридных автомобилей
- Материал заготовки: SCM440, 27–35 HRC
- Станок: Токарный станок / hаружная подача СОЖ
- Операция: Обработка шпоночного паза шириной 10 mm, длиной 400 mm и глубиной 4,5 mm
Проблемы
- Существующая концевая фреза из быстрорежущей стали имела короткий срок службы и требовала замены после обработки пяти компонентов
- Режим отказа заключался в поломке режущей кромки, что создавало потребность в увеличении срока службы инструмента
- Длина паза 400 mm приводила к длинному пути обработки
Сравнение режимов резания
| Обычная концевая фреза из быстрорежущей стали | VVFH + VSSD | |
|---|---|---|
| Инструмент и хвостовик | Концевая фреза из быстрорежущей стали ø8, 2 зуба | VVFH0800S03R04S05 VSSD10L055S05-S |
| Материал головки и mарки сплавов | Быстрорежущая сталь с покрытием | Твердый сплав AH715 |
| Скорость резания Vc | 23 m/min | 23 m/min |
| Глубина резания ap | 4,5 mm | 4,5 mm |
| Скорость подачи | 45 mm/min | 45 mm/min |
| Вылет | 20 mm | 20 mm |
| Обработанных компонентов на головку | 5 компонентов | 30 компонентов, в 6 раз больше |
| Режим отказа | Поломка режущей кромки | Износ по задней поверхности |
| Качество поверхности | Эквивалентно обычному инструменту | Хорошо |
| Стабильность инструмента | Эквивалентно обычному инструменту | Хорошо |
ПУНКТ
Твердосплавная конструкция и хвостовик высокой жесткости изменили режим отказа с поломки на стабильный износ
Концевая фреза из быстрорежущей стали была заменена твердосплавной головкой AH715 VVFH при сохранении той же скорости резания, глубины резания и скорости подачи.
Также использовался хвостовик VSSD высокой жесткости.
В результате
режим отказа изменился с внезапной поломки режущей кромки на стабильный износ по задней поверхности,
и количество обработанных компонентов увеличилось с пяти до 30.
Также улучшилось качество поверхности.
Пример 2
Шпоночный паз вала из SCM420/430: Сокращение с трех процессов до двух и с трех инструментов до одного
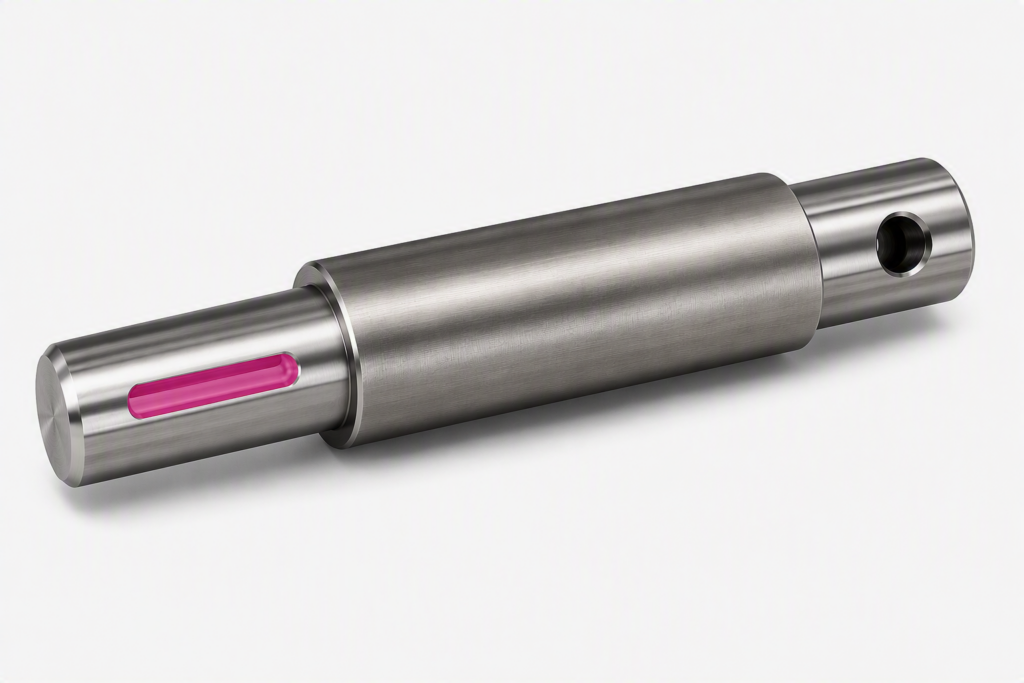
Детали применения
- Компонент: Вал, черновая обработка шпоночного паза
- Материал заготовки: SCM420 / SCM430
- Станок: Токарный центр с приводным шпинделем
- Ширина шпоночного паза: 8 / 10 / 12 / 16 mm
Проблемы с традиционным трехпроцессным методом
- 1. Сверление пилотного отверстия плоским сверлом
- 2. Черновое прорезание пазов четырехзубой черновой концевой фрезой
- 3. Периферийная чистовая обработка четырехзубой чистовой концевой фрезой
- Требовалось три инструмента, что приводило к значительной трудоемкости смены инструмента и управления инструментом
Условия обработки VVFH
- Сверление: Vc = 60 m/min, fz = 0,03 mm/z
- Боковое прорезание пазов: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Хорошие результаты как при сверлении, так и при обработке боковой подачей
Результаты улучшения
| Традиционный | VVFH + VSSD | |
|---|---|---|
| Инструмент и хвостовик | Черновая концевая фреза ø9, 4 зуба | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Подача на зуб fz | 0,05 mm/z | 0,07 mm/z |
| Вылет | 20 mm | 15 mm |
| Скорость съема материала | 22,28 cm³/min | 23,4 cm³/min |
| Количество процессов | 3 процесса | 2 процесса, черновая + чистовая обработка |
| Количество необходимых инструментов | 3 инструмента | 1 инструмент |
| Качество поверхности | Хуже | Хорошо |
| Стабильность инструмента | — | Хорошо |
ПУНКТ
Сверление и черновая обработка объединены в один инструмент VVFH
Сохраняя процесс периферийной чистовой обработки,
плоское сверло и черновая концевая фреза были объединены в один инструмент VVFH.
Количество процессов было сокращено с трех до двух, а количество необходимых инструментов — с трех до одного.
Вылет также был сокращен с 20 mm до 15 mm, что позволило увеличить подачу при одновременном улучшении качества поверхности.
Пример 3
Шпоночный паз вала из S45C: Одновременное достижение однопроцессной обработки и увеличенного срока службы инструмента
Детали применения
- Компонент: Вал для дизельного двигателя
- Материал заготовки: S45C
- Станок: Токарный станок с приводным шпинделем / hаружная подача СОЖ
- Операция: Обработка шпоночного паза ø8, глубина резания 5 mm и длина обработки 58 mm
Проблема
- Традиционный метод состоял из двух процессов: сверление пилотного отверстия сверлом ø8, затем прорезание пазов концевой фрезой ø8 конкурента
- Требовалась более высокая производительность за счет интеграции процессов
Сравнение режимов резания
| Обычный инструмент конкурента | VVFH + VSSD | |
|---|---|---|
| Инструмент и хвостовик | Концевая фреза ø8, 4 зуба | VVFH0800S03R04S05 VSSD10L055S05-S |
| Марка сплава | AlCrN | AH715 |
| Скорость резания Vc | 60 m/min | 60 m/min |
| Глубина резания ap | 5 mm | 5 mm |
| Подача на зуб fz | 0,01 mm/z | 0,03 mm/z |
| Скорость подачи | 95 mm/min | 215 mm/min |
| Обработанных заготовок на головку | 126 заготовок | 160 заготовок |
| Скорость съема материала | 3,82 см³/мин | 8,59 cm³/min |
| Количество процессов | 2 процесса, сверление + прорезание пазов | Объединено в 1 процесс |
| Качество поверхности | Хорошо | Хорошо |
ПУНКТ
Оптимизируйте подачу, а не просто уменьшайте ее
VVFH, с его возможностью сверления, был предложен для интеграции процессов.
Первоначально при обработке с той же низкой подачей, что и для инструмента конкурента, происходило скалывание режущей кромки.
Однако, благодаря
оптимизации подачи до рекомендованного значения fz = 0,03 mm/z,
количество обработанных заготовок увеличилось со 126 до 160.
Скорость съема материала увеличилась более чем вдвое, что позволило достичь
как интеграции процессов, так и увеличенного срока службы инструмента
и привело к успешной смене инструмента.
Что общего у всех трех случаев
Рассмотрите процесс, хвостовик и условия резания вместе, а не просто заменяйте инструмент
Во всех трех случаях существующая концевая фреза не была просто заменена на VVFH.
Результаты были достигнуты путем сочетания
изменения материала с быстрорежущей стали на твердый сплав,
улучшенной жесткости инструмента с хвостовиком VSSD высокой жесткости,
более короткого вылета инструмента,
и
условий подачи, подходящих для VVFH.
Вместе эти меры обеспечили как интеграцию процессов, так и увеличенный срок службы инструмента.
6. Используйте различные условия для сверления, прорезания пазов и периферийной чистовой обработки
VVFH может выполнять несколько операций обработки одним инструментом, но это не означает, что для каждой операции следует использовать одни и те же условия резания.
Важно установить подходящие условия для каждой операции обработки.
Сверление
- Скорость резания при сверлении
- Подача по оси Z
- Глубина сверления
- Требуется ли прерывистая подача
- Подача Охлаждения
- Условия эвакуации стружки
Прорезание пазов
- Подача на зуб
- Осевая глубина резания
- Ширина паза
- Длина обработки
- Условия эвакуации стружки
- Вибрация или аномальный шум
- Состояние повреждения инструмента
Периферийная чистовая обработка уступов
- Припуск на периферийную чистовую обработку
- Радиальная глубина резания
- Подача на зуб
- Ширина шпоночного паза
- Размеры уступа
- Требуемый pадиусный угла
- Состояние обработанной поверхности
ВАЖНО
Установите оптимальные условия для каждой операции обработки
Направление и величина нагрузки, прикладываемой к инструменту, различаются при сверлении, прорезании пазов и периферийной чистовой обработке.
Производительность VVFH может быть максимизирована путем
индивидуальной настройки условий резания для каждой операции.
Резюме: VVFH меняет традиционный подход к обработке шпоночных пазов валов
В этой статье были представлены проблемы обработки шпоночных пазов валов и решения, предлагаемые TungMeister VVFH.
Ключевые моменты суммированы ниже.
- Обработка шпоночных пазов валов представляет собой дилемму «количество инструментов против длины траектории инструмента»:
врезание по наклонной, обработка сверлом и концевой фрезой, а также повторяющееся неглубокое резание имеют свои преимущества и недостатки. - VVFH объединяет сверление, прорезание пазов и периферийную чистовую обработку одним инструментом:
три центральные режущие кромки обеспечивают прямой вход по оси Z с последующей боковой подачей. - Три технологии обеспечивают стабильную обработку:
три центральные режущие кромки, объем стружечной канавки на 150% больше и геометрия с переменным шагом. - Выбор хвостовика напрямую влияет на производительность:
выбирайте между хвостовиком VSSD высокой жесткости и интегрированным цанговым хвостовиком VER в зависимости от применения. - Оптимизируйте условия резания для каждой операции обработки:
установите индивидуальные условия для сверления, прорезания пазов и периферийной чистовой обработки. - Проверено в приложениях клиентов:
результаты включают сокращение времени обработки на 69%, уменьшение вибрации, меньшее количество инструментов и меньшее количество смен инструмента. - Конструкция со сменной головкой снижает эксплуатационные расходы:
хвостовик может быть использован повторно.
Если вы хотите улучшить процесс обработки шпоночных пазов валов, мы приглашаем вас попробовать VVFH.