


Vereinfachen Sie die Wellen-Nutbearbeitung mit TungMeister VVFH
Ein intelligenterer Prozess vom Bohren bis zur Umfangsfertigbearbeitung
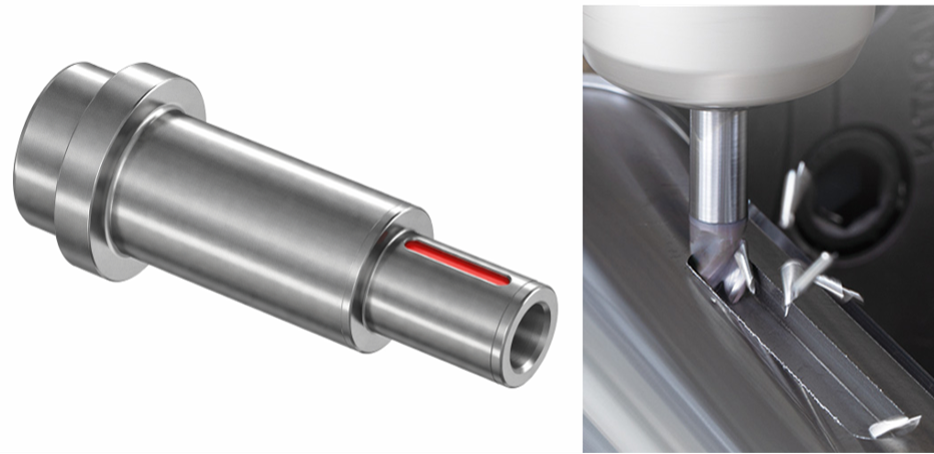
Für die Wellen-Nutbearbeitung umfassen gängige Methoden das Ramping mit einem Schaftfräser oder das Bohren einer Pilotbohrung vor der Nutenfräsen mit einem Schaftfräser.
Ist diese Bearbeitungsmethode aber wirklich optimal?
Ramping erfordert oft einen langen Werkzeugweg. Die Verwendung separater Bohrer und Schaftfräser reduziert die Belastung jedes Werkzeugs, erhöht jedoch die Anzahl der Werkzeuge und Werkzeugwechsel.
Der multifunktionale VVFH-Kopf von TungMeister ist ein
dreischneidiger Schaftfräser mit verbesserter Bohrleistung.
Er kann direkt an der Startposition bohren, sich seitlich bewegen, um die Innenseite der Nut zu bearbeiten, und dann zum schulterfräsen für die Umfangsfertigbearbeitung übergehen.
Mit anderen Worten, VVFH ist nicht einfach ein „Schaftfräser, der bohren kann“. Es ist ein
Werkzeug, das entwickelt wurde, um den Prozess, die Werkzeuge und den Werkzeugweg für die Wellen-Nutbearbeitung umfassend zu überdenken.
Was Sie in diesem Artikel erfahren
- Warum die Wellen-Nutbearbeitung tendenziell mehr Prozesse und Werkzeuge erfordert
- Wie VVFH Bohren, nutenfräsen und Umfangsfertigbearbeitung verbindet
- Technologien, die die Bohr- und Nutenfräsleistung von VVFH unterstützen
- Wie Sie zwischen einem hochsteifen Schaft und einem integrierten ER-Spannzangenschaft wählen
- Kundenanwendungsbeispiele, die Prozessintegration, längere Standzeit und stabile Bearbeitung demonstrieren
- Bearbeitungsbedingungen, die bei der Betrachtung von VVFH zu prüfen sind
- Zusammenfassung
1. Sind konventionelle Wellen-Nutbearbeitungsprozesse zur unangefochtenen Norm geworden?
Bei Wellennuten, insbesondere bei geschlossenen Taschenformen, kann das Werkzeug nicht von der Seite eindringen.
Daher hat die Methode zur Erreichung der erforderlichen Bearbeitungstiefe einen erheblichen Einfluss auf die Bearbeitungszeit und die Anzahl der benötigten Werkzeuge.
Die folgenden drei Methoden werden üblicherweise verwendet.
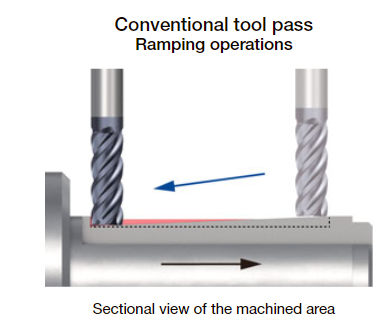
Methode 1: Ramping mit einem Schaftfräser
Der Schaftfräser dringt schräg in das Werkstück ein und schneidet schrittweise bis zur angegebenen Tiefe.
Anschließend bewegt er sich seitlich, um die Innenseite der Nut zu bearbeiten, gefolgt von schulterfräsen um den Umfang zur Fertigbearbeitung.
Obwohl diese Methode die Anzahl der Werkzeugwechsel begrenzt, erfordert sie einen ausreichenden Eintrittsweg, um die Bearbeitungstiefe zu erreichen.
Bei tiefen Nuten wird der Ramping-Weg länger und kann eine Reduzierung der Bearbeitungszeit verhindern.
Methode 2: Wiederholte flache Schnitte und seitliche Vorschubbewegungen
Die axiale Schnitttiefe wird auf einen kleinen Wert eingestellt, und die Innenseite der Nut wird durch wiederholte Z-Achsen-Schnitte und seitliche Vorschubbewegungen bearbeitet.
Obwohl dies die Reduzierung der Werkzeugbelastung erleichtert, erhöht es die Anzahl der Durchgänge.
Wenn auch die Umfangsfertigbearbeitung enthalten ist, neigt die für jede Nut erforderliche Bearbeitungszeit dazu, länger zu werden.
Methode 3: Bohren einer Pilotbohrung und Nutenfräsen mit einem Schaftfräser
Ein Bohrer wird verwendet, um eine Pilotbohrung bis zur erforderlichen Bearbeitungstiefe zu erstellen.
Das Werkzeug wird dann auf einen Schaftfräser gewechselt, der die Innenseite der Nut bearbeitet und schulterfräsen um den Umfang zur Fertigbearbeitung durchführt.
Diese Methode reduziert sowohl den Ramping-Weg als auch die Eintrittsbelastung des Schaftfräsers, birgt jedoch die folgenden Herausforderungen.
- Sowohl ein Pilotbohrer als auch ein Schaftfräser sind erforderlich
- Werkzeugwechsel sind erforderlich
- Mehr Werkzeugplätze und angetriebene Werkzeugeinheiten sind erforderlich
- Werkzeugversatz- und Standzeitmanagement sind für jedes Werkzeug erforderlich
- Werkzeugbestand und Einrichtungsaufwand steigen
DILEMMA
Die Reduzierung der Werkzeuganzahl verlängert den Werkzeugweg, während die Verkürzung des Werkzeugwegs die Werkzeuganzahl erhöht
VVFH löst diesen Kompromiss.
2. VVFH verbindet Bohren mit Umfangsfertigbearbeitung
VVFH ist ein dreischneidiger Schaftfräser mit zentrierenden Schneiden, die das Bohren ermöglichen.
Er kann direkt in Z-Richtung an der Bearbeitungsstartposition bohren.
Nach Erreichen der angegebenen Tiefe kann er sich seitlich bewegen, um die Innenseite der Nut zu bearbeiten.
Anschließend kann er direkt zum schulterfräsen um den Nutumfang zur Fertigbearbeitung übergehen.
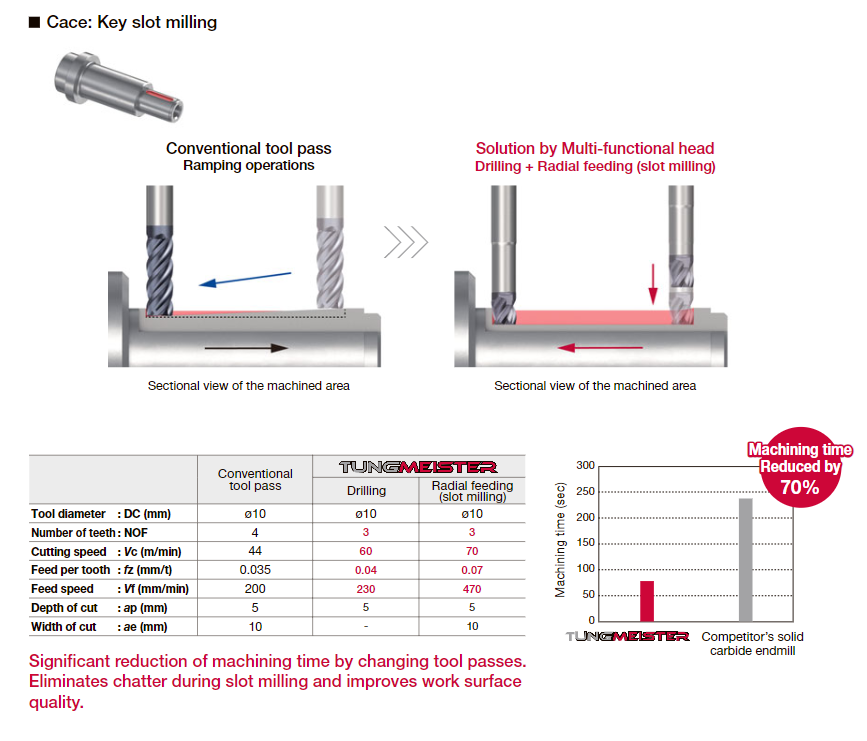
Vergleich der Bearbeitungsmethoden
Konventionelle Ramping-Methode
→
Seitlicher Vorschub innerhalb der Nut
→
Umfangs-Schulterfertigbearbeitung
Konventionelle Bohr- und Schaftfräsmethode
→
Werkzeugwechsel
→
Schaftfräser-Nutenbearbeitung
→
Umfangs-Schulterfertigbearbeitung
Bearbeitung mit VVFH
→
Seitliche Nutenbearbeitung
→
Umfangs-Schulterfertigbearbeitung
POINT
VVFH ist ein Werkzeug, das den Nut-Werkzeugweg transformiert
Der Wert von VVFH beschränkt sich nicht darauf, einem konventionellen Schaftfräser Bohrleistung hinzuzufügen.
Sein größter Vorteil ist die Fähigkeit, einen Prozess, der auf Ramping oder mehreren Werkzeugen basiert, durch eine
kontinuierliche Bearbeitungsmethode aus Bohren, seitlichem Vorschub und Umfangsfertigbearbeitung zu ersetzen.
Beispiel für die Verbesserung der Bearbeitungszeit
Nutenbearbeitung an einer S45C-Welle
Konventionelles Ramping:
240 Sekunden
→ Mit VVFH:
75 Sekunden
(Quelle: interne Dokumentation)
3. Drei Technologien zur Unterstützung der stabilen VVFH-Bearbeitung
Bohren und Nutenfräsen unterscheiden sich sowohl in der Richtung der auf das Werkzeug wirkenden Last als auch in den Bedingungen, unter denen Späne abgeführt werden.
VVFH integriert Technologien, die es ermöglichen, diese unterschiedlichen Bearbeitungsvorgänge mit einem einzigen Werkzeug durchzuführen.
Merkmal 1: Drei zentrierende Schneiden zum Bohren
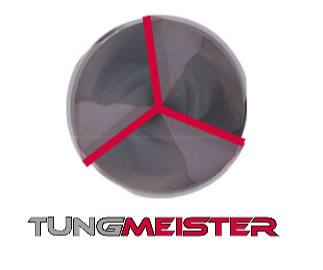
VVFH verfügt über drei zentrierende Schneiden.
Beim Bohren greifen alle drei Schneiden in den Schnitt ein und verteilen die Last auf die Schneiden.
Da die Schneiden in der Mitte des Werkzeugs funktionsfähig bleiben, kann VVFH direkt in Z-Richtung von der Bearbeitungsstartposition eindringen und dann zum seitlichen Vorschub übergehen.
Merkmal 2: 150 % Spanraumvolumen im Vergleich zum konventionellen Design
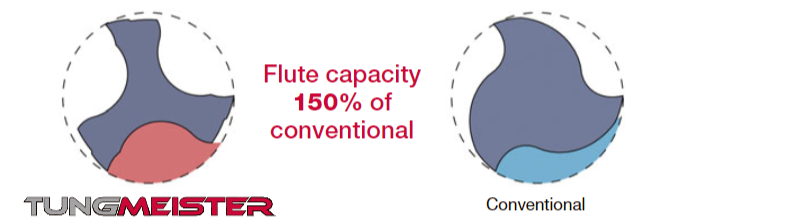
Beim Bohren ist das Werkzeug vom Werkstück umgeben, wodurch der verfügbare Raum für die Abfuhr der erzeugten Späne besonders wichtig wird.
VVFH verwendet große Spanräume und bietet
150 % des Spanraumvolumens des konventionellen Designs
(Quelle: interne Produktdokumentation).
Diese Struktur reduziert die Spanansammlung beim Bohren und erleichtert einen reibungslosen Übergang zur nachfolgenden seitlichen Vorschubbearbeitung.
Dieses große Spanraumvolumen kommt nicht nur dem Bohren zugute, sondern
trägt auch erheblich zur verbesserten Spanabfuhr beim Nutenfräsen bei.
Bei Nutenfräsen, wie der Wellen-Nutbearbeitung, greift der gesamte Werkzeugdurchmesser in den Schnitt ein, wodurch gleichzeitig ein großes Spanvolumen entsteht.
Ein größeres Spanraumvolumen erschwert die Spanansammlung in den Taschen und verhindert eine Erhöhung der Schnittlast durch Spänerecycling.
Dies ermöglicht
eine durchweg stabile Bearbeitung vom Bohren bis zum Nutenfräsen.
Merkmal 3: Ratterfestigkeit mit variabler Drallsteigung
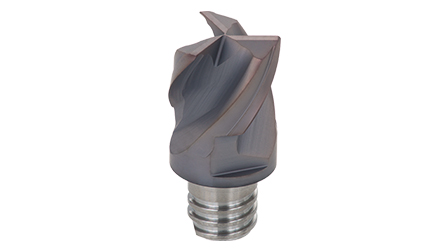
Beim seitlichen Nutenfräsen greift der gesamte Werkzeugdurchmesser in den Schnitt ein, was zu hohen Schnittlasten und einer größeren Neigung zu Vibrationen führt.
VVFH verwendet ein Design mit variabler Drallsteigung.
Seine Spanabfuhrleistung und Ratterfestigkeit unterstützen Werkzeugwege, die von der Bohr- zur seitlichen Vorschubbearbeitung beim Nuten- und Taschenfräsen übergehen.
DREI TECHNOLOGIEN
Drei zentrierende Schneiden × großes Spanraumvolumen × variable Drallsteigung
Diese drei Technologien wirken zusammen, um einem Werkzeug die Durchführung der zwei unterschiedlichen Bearbeitungsvorgänge Bohren und Nutenfräsen zu ermöglichen.
4. Auswahl des richtigen Schafts zur Maximierung der VVFH-Leistung
Bei der Wellen-Nutbearbeitung ist es wichtig, nicht nur den geeigneten VVFH-Kopf auszuwählen, sondern auch eine ausreichende Steifigkeit der gesamten Werkzeugbaugruppe, einschließlich des Schafts, sicherzustellen.
Beim Nutenfräsen und schulterfräsen werden radiale Lasten auf das Werkzeug ausgeübt.
Grundsätzlich sollte die Werkzeugbaugruppe
so kurz und so dick wie möglich sein.
VSSD Hochsteifer Schaft
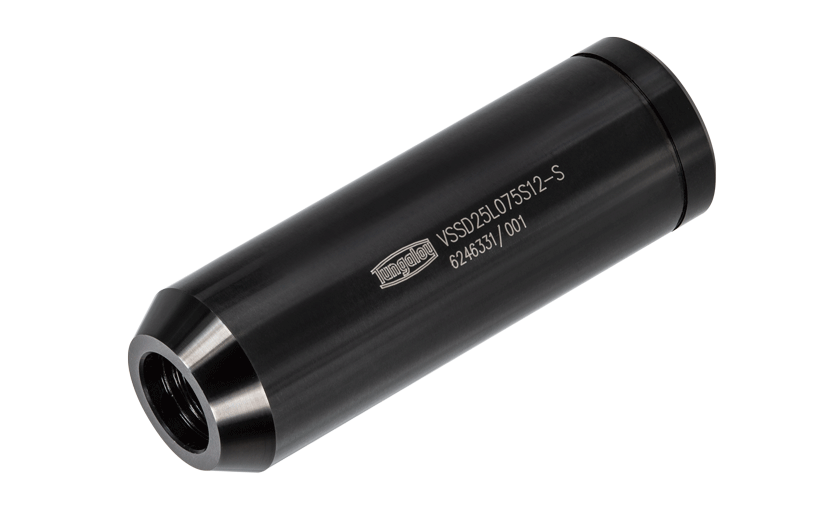
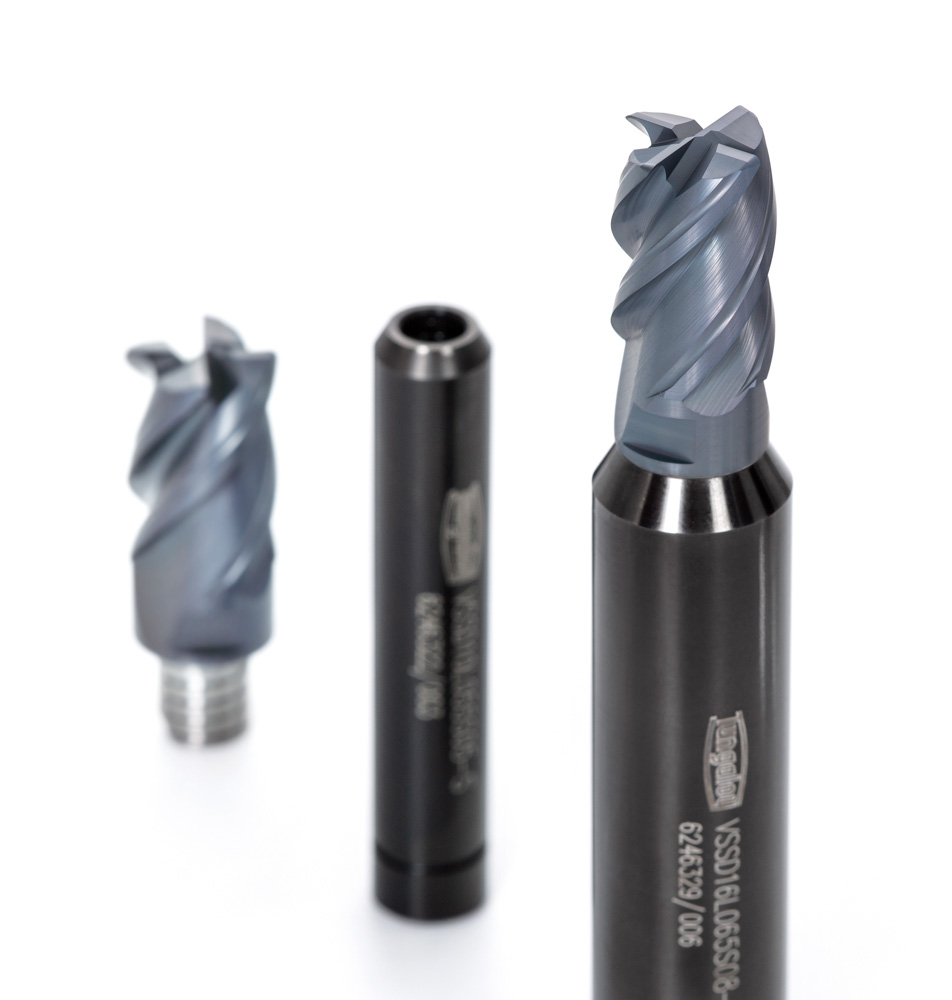
VSSD verwendet einen geraden Schaft, dessen Durchmesser größer ist als das Kopfverbindungsgewinde, wodurch die Steifigkeit der gesamten Werkzeugbaugruppe erhöht wird.
Er reduziert die Werkzeugauslenkung bei Anwendungen mit hohen radialen Lasten, wie dem Nutenfräsen von Wellennuten und der Bearbeitung langer Nuten.
In einem internen Nutenfrästest zeigte er
ratterfreie Bearbeitung bei bis zu dreifacher Schnitttiefe des zum Vergleich verwendeten Vollhartmetallfräsers.
Anwendungen, bei denen VSSD effektiv ist:
- Nutenfräsen von Wellennuten
- Bearbeitung langer Nuten
- Hochlastbearbeitung von Materialien wie SCM-Stahl
- Anwendungen mit Rattern oder Werkzeugauslenkung
- Anwendungen mit instabilen Abmessungen während der Umfangs-Schulterfertigbearbeitung
VER Integrierter ER-Spannzangenschaft
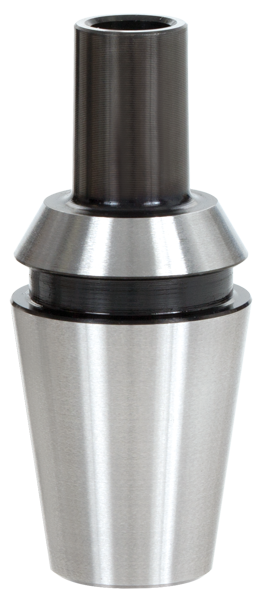
Dieser Schaft ist effektiv in Umgebungen, die maschinenseitige ER-Spannzangen verwenden, einschließlich Drehmaschinen, Multitasking-Maschinen und Langdrehautomaten.
Sein integriertes ER-Spannzangen-kompatibles Design verkürzt den Werkzeugüberhang.
Es hilft, Auslenkung und Rattern in Umgebungen zu unterdrücken, in denen die Steifigkeit schwer aufrechtzuerhalten ist, wie z. B. bei angetriebenen Werkzeugeinheiten und kompakten Maschinen.
Kompatibel mit ER11, ER16, ER20 und ER25.
Richtlinien zur Schaftauswahl
| Kurzer Überhang ist an einer Drehmaschine oder Multitasking-Maschine erforderlich | VER integrierter Spannzangenschaft |
|---|---|
| Höhere Steifigkeit ist gegen radiale Lasten beim Nutenfräsen erforderlich | VSSD hochsteifer Schaft |
| Es gibt keine Interferenzen und ein Schaft mit größerem Durchmesser kann verwendet werden | Priorisieren Sie die kürzeste und dickste mögliche Konfiguration |
5. Kundenanwendungsbeispiele
Die folgenden Kundenanwendungsbeispiele demonstrieren die Fähigkeiten von VVFH.
Sehen Sie, wie VVFH Verbesserungen in
Prozessintegration, Standzeit und Bearbeitungsstabilität lieferte.
Fall 1
SCM440 EV-Motorwelle: Sechsmal mehr Komponenten durch Umstellung von einem HSS-Schaftfräser
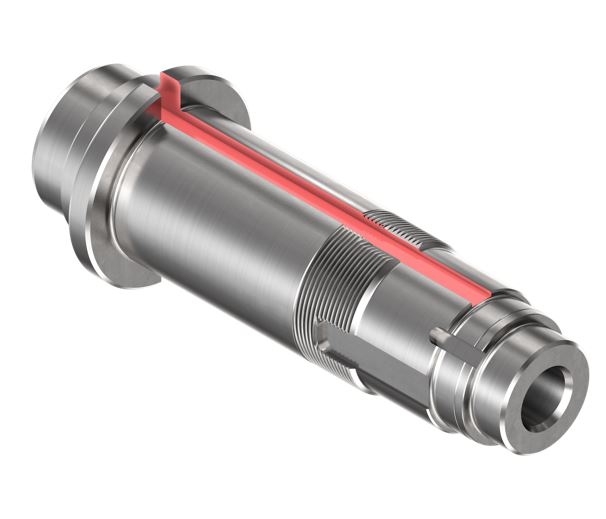
Anwendungsdetails
- Komponente: Motorwelle für EV- und HEV-Antriebssysteme
- Werkstückmaterial: SCM440, 27–35 HRC
- Maschine: Drehmaschine / externe kühlmittelzufuhr
- Operation: Nutenfräsen mit einer Nutbreite von 10 mm, Nutlänge von 400 mm und Tiefe von 4,5 mm
Herausforderungen
- Der vorhandene HSS-Schaftfräser hatte eine kurze Standzeit und musste nach der Bearbeitung von fünf Komponenten ersetzt werden
- Der Ausfallmodus war Schneidenbruch, was einen Bedarf an längerer Standzeit schuf
- Die 400 mm Nutlänge führte zu einem langen Bearbeitungsweg
Vergleich der Schnittbedingungen
| Konventioneller HSS-Schaftfräser | VVFH + VSSD | |
|---|---|---|
| Werkzeug und Schaft | ø8 HSS-Schaftfräser, 2 Schneiden | VVFH0800S03R04S05 VSSD10L055S05-S |
| Kopfmaterial und sorte | Beschichtetes HSS | Hartmetall AH715 |
| schnittgeschwindigkeit Vc | 23 m/min | 23 m/min |
| Schnitttiefe ap | 4,5 mm | 4,5 mm |
| Vorschubgeschwindigkeit | 45 mm/min | 45 mm/min |
| Auskragungslänge | 20 mm | 20 mm |
| Bearbeitete Komponenten pro Kopf | 5 Komponenten | 30 Komponenten, 6-mal mehr |
| Ausfallmodus | Schneidenbruch | Freiflächenverschleiß |
| Oberflächenqualität | Äquivalent zum konventionellen Werkzeug | Gut |
| Werkzeugstabilität | Äquivalent zum konventionellen Werkzeug | Gut |
POINT
Hartmetallkonstruktion und ein hochsteifer Schaft änderten den Ausfallmodus von Bruch zu stabilem Verschleiß
Der HSS-Schaftfräser wurde durch einen Hartmetall-AH715-VVFH-Kopf ersetzt, wobei die gleiche schnittgeschwindigkeit, Schnitttiefe und Vorschubgeschwindigkeit beibehalten wurden.
Es wurde auch ein VSSD-Hochsteifschaft verwendet.
Als Ergebnis
änderte sich der Ausfallmodus von plötzlichem Schneidenbruch zu stabilem Freiflächenverschleiß,
und die Anzahl der bearbeiteten Komponenten stieg von fünf auf 30.
Auch die Oberflächenqualität verbesserte sich.
Fall 2
SCM420/430 Wellennut: Reduzierung von drei Prozessen auf zwei und von drei Werkzeugen auf eines
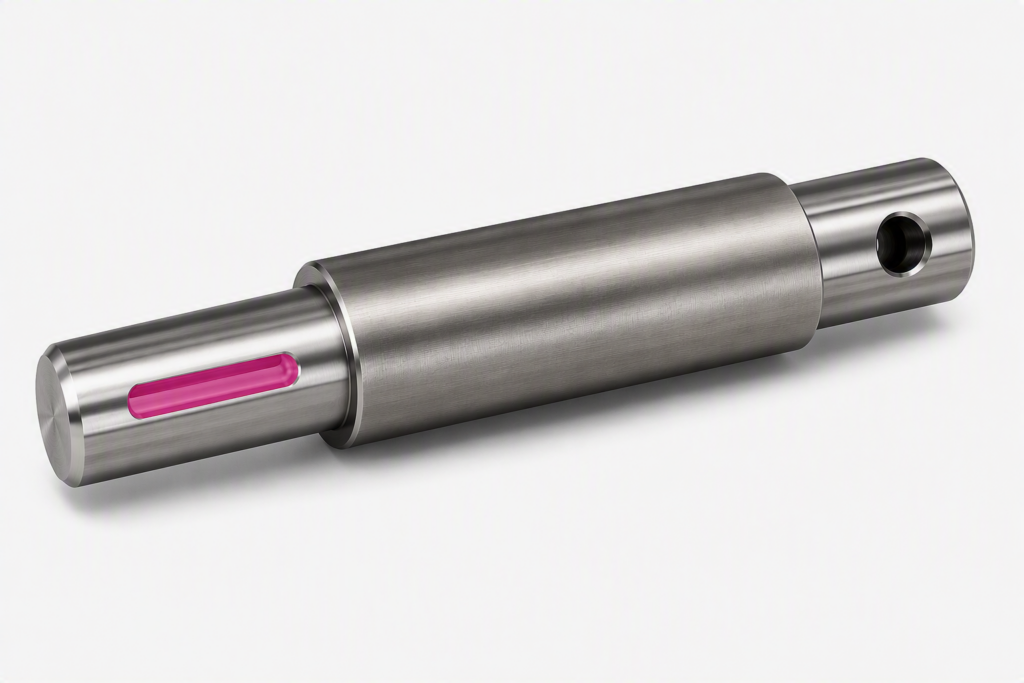
Anwendungsdetails
- Komponente: Welle, grobe Nutenbearbeitung
- Werkstückmaterial: SCM420 / SCM430
- Maschine: Drehzentrum mit angetriebener Spindel
- Nutbreite: 8 / 10 / 12 / 16 mm
Herausforderungen bei der konventionellen Drei-Prozess-Methode
- 1. Pilotbohrung bohren mit einem Flachbohrer
- 2. Grobe Nutenfräsen mit einem vierschneidigen Schruppschaftfräser
- 3. Umfangsfertigbearbeitung mit einem vierschneidigen Schlichtschaftfräser
- Drei Werkzeuge waren erforderlich, was zu einem erheblichen Arbeitsaufwand für Werkzeugwechsel und Werkzeugmanagement führte
VVFH-Bearbeitungsbedingungen
- Bohren: Vc = 60 m/min, fz = 0,03 mm/Z
- Seitliche Nutenfräsen: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/Z
- Gute Ergebnisse sowohl beim Bohren als auch bei der seitlichen Vorschubbearbeitung
Verbesserungsergebnisse
| Konventionell | VVFH + VSSD | |
|---|---|---|
| Werkzeug und Schaft | ø9 Schruppschaftfräser, 4 Schneiden | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| zahnvorschub fz | 0,05 mm/Z | 0,07 mm/Z |
| Auskragungslänge | 20 mm | 15 mm |
| Materialabtragrate | 22,28 cm³/min | 23,4 cm³/min |
| Anzahl der Prozesse | 3 Prozesse | 2 Prozesse, Schruppen + Schlichten |
| Anzahl der benötigten Werkzeuge | 3 Werkzeuge | 1 Werkzeug |
| Oberflächenqualität | Mangelhaft | Gut |
| Werkzeugstabilität | — | Gut |
POINT
Bohren und Schruppbearbeitung in einem einzigen VVFH-Werkzeug konsolidiert
Unter Beibehaltung des Umfangs-Schlichtprozesses
wurden der Flachbohrer und der Schruppschaftfräser in einem einzigen VVFH-Werkzeug konsolidiert.
Die Anzahl der Prozesse wurde von drei auf zwei reduziert, und die Anzahl der benötigten Werkzeuge wurde von drei auf eines reduziert.
Der Überhang wurde ebenfalls von 20 mm auf 15 mm verkürzt, was einen höheren Vorschub bei gleichzeitiger Verbesserung der Oberflächenqualität ermöglichte.
Fall 3
S45C Wellennut: Ein-Prozess-Bearbeitung und längere Standzeit gleichzeitig erreicht
Anwendungsdetails
- Komponente: Welle für einen Dieselmotor
- Werkstückmaterial: S45C
- Maschine: Drehmaschine mit angetriebener Werkzeugspindel / externe kühlmittelzufuhr
- Operation: ø8 Nutenfräsen, 5 mm Schnitttiefe und 58 mm Bearbeitungslänge
Herausforderung
- Die konventionelle Methode bestand aus zwei Prozessen: Pilotbohrung bohren mit einem ø8-Bohrer, gefolgt von Nutenfräsen mit einem ø8-Schaftfräser eines Wettbewerbers
- Eine höhere Produktivität durch Prozessintegration war erforderlich
Vergleich der Schnittbedingungen
| Konventionelles Wettbewerber-Werkzeug | VVFH + VSSD | |
|---|---|---|
| Werkzeug und Schaft | ø8 Schaftfräser, 4 Schneiden | VVFH0800S03R04S05 VSSD10L055S05-S |
| Sorte | AlCrN | AH715 |
| schnittgeschwindigkeit Vc | 60 m/min | 60 m/min |
| Schnitttiefe ap | 5 mm | 5 mm |
| zahnvorschub fz | 0,01 mm/Z | 0,03 mm/Z |
| Vorschubgeschwindigkeit | 95 mm/min | 215 mm/min |
| Bearbeitete Werkstücke pro Kopf | 126 Werkstücke | 160 Werkstücke |
| Materialabtragrate | 3,82 cm³/min | 8,59 cm³/min |
| Anzahl der Prozesse | 2 Prozesse, Bohren + Nutenfräsen | Konsolidiert zu 1 Prozess |
| Oberflächenqualität | Gut | Gut |
POINT
Optimieren Sie den Vorschub, anstatt ihn einfach zu reduzieren
VVFH wurde mit seiner Bohrleistung vorgeschlagen, um die Prozesse zu integrieren.
Anfänglich trat Schneidenbruch auf, als mit dem gleichen geringen Vorschub wie beim Werkzeug des Wettbewerbers bearbeitet wurde.
Jedoch durch
Optimierung des Vorschubs auf den empfohlenen Wert von fz = 0,03 mm/Z,
erhöhte sich die Anzahl der bearbeiteten Werkstücke von 126 auf 160.
Die Materialabtragrate hat sich mehr als verdoppelt, was
sowohl Prozessintegration als auch längere Standzeit
ermöglichte und zu einem erfolgreichen Werkzeugwechsel führte.
Was die drei Fälle gemeinsam haben
Überprüfen Sie den Prozess, den Schaft und die Schnittbedingungen gemeinsam, anstatt nur das Werkzeug zu ersetzen
In allen drei Fällen wurde der vorhandene Schaftfräser nicht einfach durch VVFH ersetzt.
Die Ergebnisse wurden durch die Kombination eines
Materialwechsels von HSS zu Hartmetall,
verbesserter Werkzeugsteifigkeit mit einem VSSD-Hochsteifschaft,
kürzeren Werkzeugüberhangs,
und
für VVFH geeigneter Vorschubbedingungen erzielt.
Zusammen ermöglichten diese Maßnahmen sowohl die Prozessintegration als auch eine längere Standzeit.
6. Verwenden Sie unterschiedliche Bedingungen für Bohren, Nutenfräsen und Umfangsfertigbearbeitung
VVFH kann mehrere Bearbeitungsvorgänge mit einem einzigen Werkzeug durchführen, dies bedeutet jedoch nicht, dass jeder Vorgang die gleichen Schnittbedingungen verwenden sollte.
Es ist wichtig, für jeden Bearbeitungsvorgang geeignete Bedingungen festzulegen.
bohren
- schnittgeschwindigkeit beim Bohren
- Z-Achsen-Vorschub
- Bohrtiefe
- Ob Tieflochbohren erforderlich ist
- kühlmittelzufuhr
- Spanabfuhrbedingungen
Nutenfräsen
- Zahnvorschub
- Axiale Schnitttiefe
- Nutbreite
- Bearbeitungslänge
- Spanabfuhrbedingungen
- Rattern oder ungewöhnliche Geräusche
- Werkzeugschadenbedingung
Umfangs-Schulterfertigbearbeitung
- Umfangs-Schlichtzugabe
- Radiale Schnitttiefe
- Zahnvorschub
- Nutbreite
- Schulterabmessungen
- Erforderlicher Eckenradius
- Zustand der bearbeiteten Oberfläche
WICHTIG
Stellen Sie optimale Bedingungen für jeden Bearbeitungsvorgang ein
Die Richtung und Größe der auf das Werkzeug wirkenden Last unterscheiden sich zwischen Bohren, Nutenfräsen und Umfangsfertigbearbeitung.
Die VVFH-Leistung kann maximiert werden, indem
die Schnittbedingungen für jeden Vorgang individuell eingestellt werden.
Zusammenfassung: VVFH verändert den konventionellen Ansatz zur Wellen-Nutbearbeitung
Dieser Artikel stellte die Herausforderungen der Wellen-Nutbearbeitung und die Lösungen von TungMeister VVFH vor.
Die wichtigsten Punkte sind unten zusammengefasst.
- Die Wellen-Nutbearbeitung stellt ein Dilemma zwischen „Anzahl der Werkzeuge und Werkzeugweglänge“ dar:
Ramping, Bohr- und Schaftfräsbearbeitung sowie wiederholtes Flachschneiden haben jeweils Vor- und Nachteile. - VVFH verbindet Bohren, Nutenfräsen und Umfangsfertigbearbeitung mit einem einzigen Werkzeug:
Drei zentrierende Schneiden ermöglichen den direkten Z-Achsen-Eintritt, gefolgt von seitlichem Vorschub. - Drei Technologien ermöglichen eine stabile Bearbeitung:
drei zentrierende Schneiden, 150 % Spanraumvolumen und variable Drallsteigung. - Die Schaftauswahl beeinflusst die Leistung direkt:
Wählen Sie je nach anwendung zwischen dem VSSD-Hochsteifschaft und dem integrierten ER-Spannzangenschaft. - Optimieren Sie die Schnittbedingungen für jeden Bearbeitungsvorgang:
Legen Sie individuelle Bedingungen für Bohren, Nutenfräsen und Umfangsfertigbearbeitung fest. - In Kundenanwendungen bewährt:
Die Ergebnisse umfassen eine Reduzierung der Bearbeitungszeit um 69 %, reduziertes Rattern, weniger Werkzeuge und weniger Werkzeugwechsel. - Das Wechselkopfdesign reduziert die Betriebskosten:
der Schaft kann wiederverwendet werden.
Wenn Sie Ihren Wellen-Nutbearbeitungsprozess verbessern möchten, laden wir Sie ein, VVFH auszuprobieren.