


Förenkla spårkilbearbetning på axlar med TungMeister VVFH
En smartare process från drilling till perifer finbearbetning
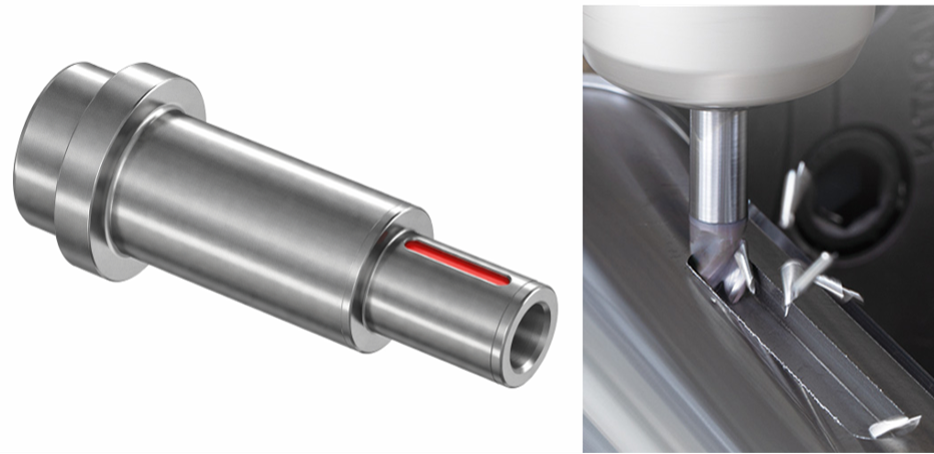
För spårkilbearbetning på axlar omfattar vanliga metoder rampning med en pinnfräs eller att borra ett styrhål innan spåret bearbetas med en pinnfräs.
Men är den bearbetningsmetoden verkligen optimal?
Rampning kräver ofta en lång verktygsbana. Att använda separata borrar och pinnfräsar minskar belastningen på varje verktyg, men ökar antalet verktyg och verktygsbyten.
Det multifunktionella TungMeister-huvudet VVFH är ett
trespårigt fyrskärigt pinnfräsverktyg med förbättrad drilling-förmåga.
Det kan borra direkt vid startpositionen, förflytta sig lateralt för att bearbeta spårets insida och därefter gå vidare till hörnfräsning för perifer finbearbetning.
Med andra ord är VVFH inte bara en “pinnfräs som kan borra”. Det är ett
verktyg utformat för att på ett heltäckande sätt ompröva processen, verktygsvalet och verktygsbanan som används vid spårkilbearbetning på axlar.
Vad du kommer att lära dig i denna artikel
- Varför spårkilbearbetning på axlar tenderar att kräva fler processer och verktyg
- Hur VVFH kopplar samman drilling, slot milling och perifer finbearbetning
- Teknologier som stödjer VVFH:s prestanda vid drilling och slot milling
- Hur du väljer mellan en skaft med hög styvhet och en integrerad ER-spännhylsskaft
- Exempel på kund-application som visar processintegration, längre verktygslivslängd och stabil bearbetning
- Bearbetningsförhållanden att kontrollera när du överväger VVFH
- Sammanfattning
1. Har konventionella processer för spårkilbearbetning på axlar blivit en självklar norm?
För spårkilar på axlar, särskilt fickformer med stängt ändläge, kan verktyget inte gå in från sidan.
Därför har metoden som används för att nå det erforderliga bearbetningsdjupet stor påverkan på bearbetningstiden och antalet verktyg som krävs.
Följande tre metoder används ofta.
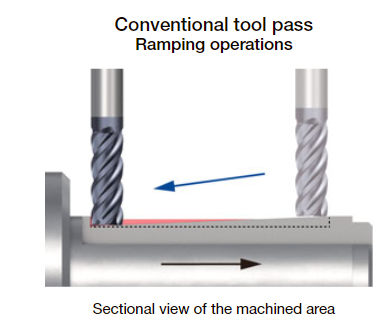
Metod 1: Rampning med en pinnfräs
Pinnfräsen går in i arbetsstycket i en vinkel och skär gradvis ned till det angivna djupet.
Därefter förflyttar den sig lateralt för att bearbeta spårets insida, följt av hörnfräsning runt periferin för finbearbetning.
Även om denna metod begränsar antalet verktygsbyten kräver den tillräcklig instickslängd för att nå bearbetningsdjupet.
För djupa spår blir rampningsbanan längre och kan förhindra att bearbetningstiden minskas.
Metod 2: Upprepade grunda snitt och laterala feed-rörelser
Det axiella skärdjupet ställs in till ett lågt värde och spårets insida bearbetas genom upprepade snitt i Z-axeln och laterala feed-rörelser.
Även om detta gör det enklare att minska belastningen på verktyget ökar det antalet passeringar.
När perifer finbearbetning också ingår tenderar den bearbetningstid som krävs per spårkil att bli längre.
Metod 3: Borra ett styrhål och bearbeta spåret med en pinnfräs
En borr används för att skapa ett styrhål till det erforderliga bearbetningsdjupet.
Därefter byts verktyget till en pinnfräs, som bearbetar spårets insida och utför hörnfräsning runt periferin för finbearbetning.
Denna metod minskar både rampningssträckan och insticksbelastningen på pinnfräsen, men den medför följande utmaningar.
- Både en styrhålsborr och en pinnfräs krävs
- Verktygsbyten krävs
- Fler verktygsfickor och driven-tool-enheter krävs
- Verktygsoffset och hantering av verktygslivslängd krävs för varje verktyg
- Verktygslager och inställningsarbete ökar
DILEMMA
Att minska antalet verktyg ökar verktygsbanans längd, medan en kortare verktygsbana ökar antalet verktyg
VVFH löser denna avvägning.
2. VVFH kopplar samman drilling med perifer finbearbetning
VVFH är en trespårig fyrskärig pinnfräs med centrumskärande eggar som möjliggör drilling.
Den kan borra direkt i Z-riktningen vid bearbetningens startposition.
Efter att ha nått det angivna djupet kan den förflytta sig lateralt för att bearbeta spårets insida.
Därefter kan den gå vidare direkt till hörnfräsning runt spårkilens periferi för finbearbetning.
Jämförelse av bearbetningsmetoder
Konventionell rampningsmetod
→
Lateral feed inne i spåret
→
Perifer shoulder-finbearbetning
Konventionell metod med borr och pinnfräs
→
Verktygsbyte
→
Spårbearbetning med pinnfräs
→
Perifer shoulder-finbearbetning
Bearbetning med VVFH
→
Lateral spårbearbetning
→
Perifer shoulder-finbearbetning
PUNKT
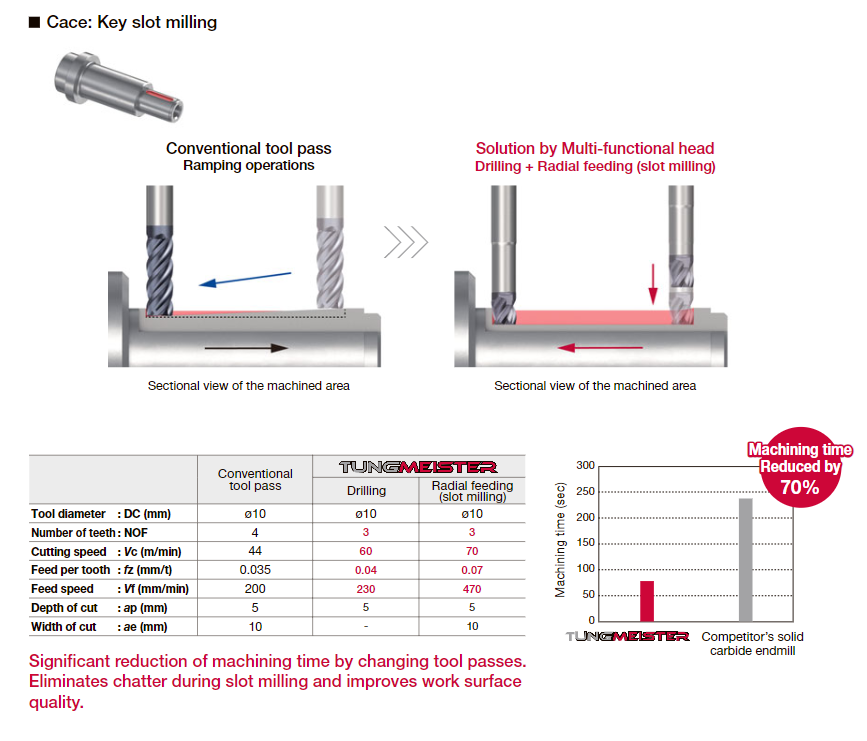
VVFH är ett verktyg som förändrar verktygsbanan för spårkilbearbetning
VVFH:s värde är inte begränsat till att lägga till drilling-förmåga till en konventionell pinnfräs.
Dess största fördel är möjligheten att ersätta en process baserad på rampning eller flera verktyg med en
kontinuerlig bearbetningsmetod som består av drilling, lateral feed och perifer finbearbetning.
Exempel på förbättring av bearbetningstid
Spårkilbearbetning på en S45C-axel
Konventionell rampning:
240 sekunder
→ Med VVFH:
75 sekunder
(källa: intern dokumentation)
3. Tre teknologier som stödjer stabil VVFH-bearbetning
Drilling och spårbearbetning skiljer sig åt både vad gäller riktningen på den belastning som appliceras på verktyget och de förhållanden under vilka chips evakueras.
VVFH integrerar teknologier som gör det möjligt att utföra dessa olika bearbetningsoperationer med ett enda verktyg.
Funktion 1: Tre centrumskärande eggar för drilling
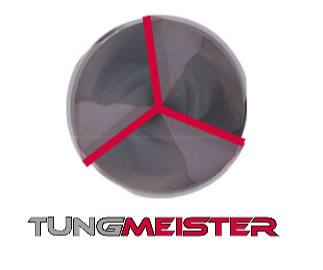
VVFH har tre centrumskärande eggar.
Vid drilling arbetar alla tre skäreggar i ingrepp, vilket fördelar belastningen över skäreggarna.
Eftersom skäreggarna förblir funktionella i verktygets centrum kan VVFH gå in direkt i Z-riktningen från bearbetningens startposition och därefter övergå till lateral feed.
Funktion 2: 150 % flute-volym jämfört med den konventionella designen
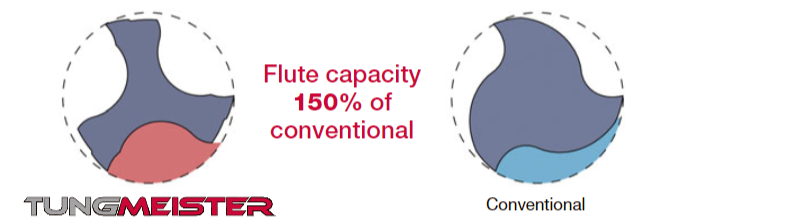
Vid drilling omges verktyget av arbetsstycket, vilket gör det tillgängliga utrymmet för att evakuera genererade chips särskilt viktigt.
VVFH använder stora chip pockets och ger
150 % av flute-volymen jämfört med den konventionella designen
(källa: intern produktdokumentation).
Denna struktur minskar chip-ansamling vid drilling och underlättar en smidig övergång till efterföljande bearbetning med lateral feed.
Den stora flute-volymen gynnar inte bara drilling utan
bidrar även i hög grad till förbättrad chip evacuation vid fullspårsbearbetning.
Vid fullspårsoperationer såsom spårkilbearbetning är hela verktygsdiametern i ingrepp, vilket samtidigt genererar en stor mängd chips.
Större flute-volym gör det svårare för chips att ansamlas i pockets och förhindrar ökningar i skärbelastning som orsakas av att chips skärs om.
Detta möjliggör
konsekvent stabil bearbetning från drilling till spårbearbetning.
Funktion 3: Motstånd mot vibrationer med variabel lead-geometry
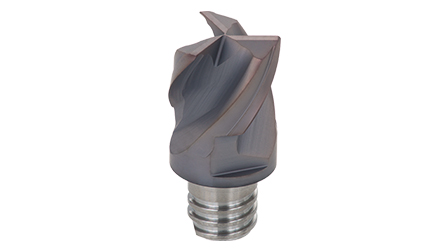
Vid lateral spårbearbetning är hela verktygsdiametern i ingrepp, vilket ger höga skärbelastningar och en större tendens till att vibrationer uppstår.
VVFH använder en design med variabel lead.
Dess prestanda för chip evacuation och motstånd mot vibrationer stödjer verktygsbanor som övergår från drilling till lateral feed vid spårkil- och pocket-bearbetning.
TRE TEKNOLOGIER
Tre centrumskärande eggar × Stor flute-volym × Variabel lead
Dessa tre teknologier samverkar för att göra det möjligt för ett verktyg att utföra de två olika bearbetningsoperationerna drilling och slot milling.
4. Välj rätt skaft för att maximera VVFH-prestanda
Vid spårkilbearbetning på axlar är det viktigt att inte bara välja rätt VVFH-huvud utan också att säkerställa tillräcklig styvhet i hela verktygsuppsättningen, inklusive skaftet.
Vid fullspårsbearbetning och perifer shoulder-fräsning appliceras radiella belastningar på verktyget.
Som grundprincip bör verktygsuppsättningen vara
så kort och så tjock som möjligt.
VSSD skaft med hög styvhet
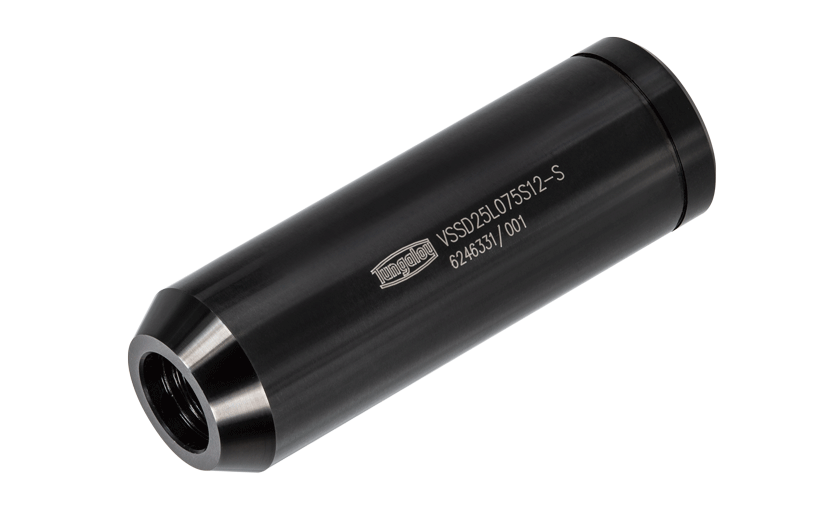
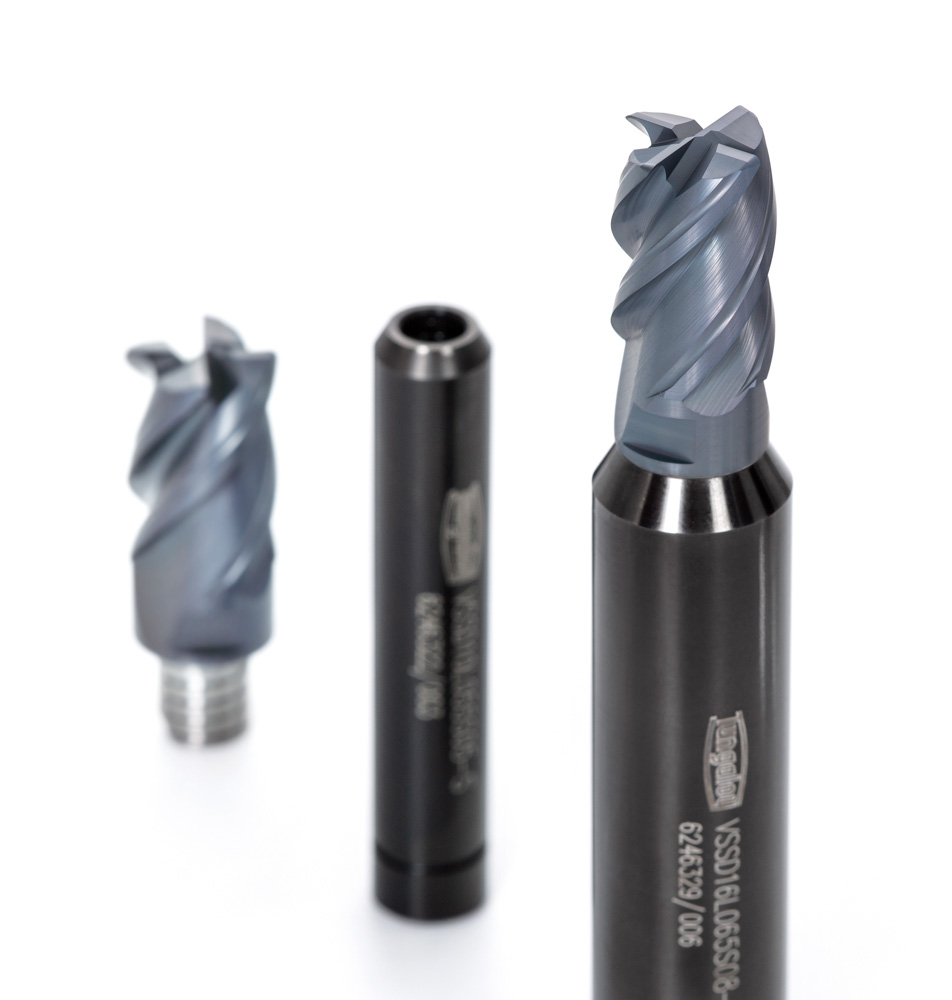
VSSD använder ett rakt skaft som har större diameter än gängan för huvudanslutningen, vilket ökar styvheten i hela verktygsuppsättningen.
Det minskar verktygsavböjning i applikationer med höga radiella belastningar, såsom fullspårs spårkilbearbetning och bearbetning av långa spår.
I ett internt test för spårbearbetning visade det
vibrationsfri bearbetning med upp till tre gånger skärdjupet jämfört med den solida pinnfräs som användes som referens.
Applikationer där VSSD är effektivt:
- Fullspårs spårkilbearbetning
- Bearbetning av långa spår
- Högbelastningsbearbetning av material såsom SCM-stål
- Applikationer där vibrationer eller verktygsavböjning uppstår
- Applikationer med instabila mått vid perifer shoulder-finbearbetning
VER integrerad ER-spännhylsskaft
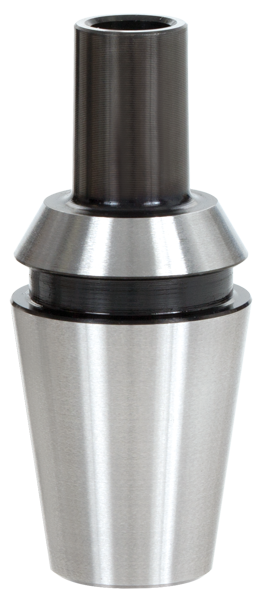
Detta skaft är effektivt i miljöer som använder ER-spännhylsor på maskinsidan, inklusive svarvar, multitasking-maskiner och schweiziska automatsvarvar.
Dess integrerade ER-spännhylskompatibla design förkortar verktygsutsticket.
Det hjälper till att dämpa avböjning och vibrationer i miljöer där styvhet är svår att upprätthålla, såsom driven-tool-enheter och kompakta maskiner.
Kompatibel med ER11, ER16, ER20 och ER25.
Riktlinjer för val av skaft
| Kort utstick krävs på en svarv eller multitasking-maskin | VER integrerad spännhylsskaft |
|---|---|
| Större styvhet krävs mot radiella belastningar vid spårbearbetning | VSSD skaft med hög styvhet |
| Det finns ingen interferens och ett skaft med större diameter kan användas | Prioritera den kortaste och tjockaste möjliga konfigurationen |
5. Exempel på kund-application
Följande exempel på kund-application visar VVFH:s kapacitet.
Se hur VVFH gav förbättringar inom
processintegration, verktygslivslängd och bearbetningsstabilitet.
Fall 1
SCM440 EV-motoraxel: Sex gånger fler komponenter genom att byta från en HSS-pinnfräs
Application-detaljer
- Komponent: Motoraxel för EV- och HEV-drivsystem
- Arbetsstycksmaterial: SCM440, 27–35 HRC
- Maskin: Svarv / external coolant-tillförsel
- Operation: Spårkilbearbetning med spårbredd 10 mm, spårlängd 400 mm och djup 4,5 mm
Utmaningar
- Den befintliga HSS-pinnfräsen hade kort verktygslivslängd och behövde bytas efter bearbetning av fem komponenter
- Felmoden var brott i skäreggen, vilket skapade ett behov av längre verktygslivslängd
- Spårlängden 400 mm resulterade i en lång bearbetningssträcka
Jämförelse av skärdata
| Konventionell HSS-pinnfräs | VVFH + VSSD | |
|---|---|---|
| Verktyg och skaft | ø8 HSS-pinnfräs, 2 spår | VVFH0800S03R04S05 VSSD10L055S05-S |
| Huvudmaterial och grade | Belagd HSS | Hårdmetall AH715 |
| cutting speed Vc | 23 m/min | 23 m/min |
| Skärdjup ap | 4,5 mm | 4,5 mm |
| feed rate | 45 mm/min | 45 mm/min |
| Utskjut | 20 mm | 20 mm |
| Komponenter bearbetade per huvud | 5 komponenter | 30 komponenter, 6 gånger fler |
| Felmod | Brott i skäreggen | Flankslitage |
| Ytfinish | Motsvarande det konventionella verktyget | Bra |
| Verktygsstabilitet | Motsvarande det konventionella verktyget | Bra |
PUNKT
Hårdmetallkonstruktion och ett skaft med hög styvhet ändrade felmoden från brott till stabilt slitage
HSS-pinnfräsen ersattes med ett hårdmetallhuvud VVFH i AH715, samtidigt som samma cutting speed, skärdjup och feed rate bibehölls.
Ett VSSD skaft med hög styvhet användes också.
Som resultat
ändrades felmoden från plötsligt brott i skäreggen till stabilt flankslitage,
och antalet bearbetade komponenter ökade från fem till 30.
Ytkvaliteten förbättrades också.
Fall 2
SCM420/430 spårkil på axel: Reducerat från tre processer till två och från tre verktyg till ett
Application-detaljer
- Komponent: Axel, grov spårkilbearbetning
- Arbetsstycksmaterial: SCM420 / SCM430
- Maskin: Svarvcenter med driven spindel
- Spårkilbredd: 8 / 10 / 12 / 16 mm
Utmaningar med den konventionella metoden med tre processer
- 1. Styrhålsborrning med en flatborr
- 2. Grov spårbearbetning med en fyrspårig grovbearbetningspinnfräs
- 3. Perifer finbearbetning med en fyrspårig finbearbetningspinnfräs
- Tre verktyg krävdes, vilket medförde en betydande arbetsbelastning för verktygsbyten och verktygshantering
VVFH-bearbetningsförhållanden
- Drilling: Vc = 60 m/min, fz = 0,03 mm/z
- Lateral spårbearbetning: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Goda resultat vid både drilling och bearbetning med lateral feed
Förbättringsresultat
| Konventionell | VVFH + VSSD | |
|---|---|---|
| Verktyg och skaft | ø9 grovbearbetningspinnfräs, 4 spår | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| feed per tooth fz | 0,05 mm/z | 0,07 mm/z |
| Utskjut | 20 mm | 15 mm |
| Materialavverkningshastighet | 22,28 cm³/min | 23,4 cm³/min |
| Antal processer | 3 processer | 2 processer, grovbearbetning + finbearbetning |
| Antal verktyg som krävs | 3 verktyg | 1 verktyg |
| Ytfinish | Sämre | Bra |
| Verktygsstabilitet | — | Bra |
PUNKT
Drilling och grovbearbetning konsoliderades till ett enda VVFH-verktyg
Samtidigt som processen för perifer finbearbetning behölls
konsoliderades flatborren och grovbearbetningspinnfräsen till ett enda VVFH-verktyg.
Antalet processer minskades från tre till två, och antalet verktyg som krävdes minskades från tre till ett.
Utsticket förkortades också från 20 mm till 15 mm, vilket möjliggjorde högre feed samtidigt som ytkvaliteten förbättrades.
Fall 3
S45C spårkil på axel: Enprocessbearbetning och längre verktygslivslängd uppnåddes samtidigt
Application-detaljer
- Komponent: Axel för en dieselmotor
- Arbetsstycksmaterial: S45C
- Maskin: Svarv med driven-tool-spindel / external coolant-tillförsel
- Operation: ø8 spårkilbearbetning, 5 mm skärdjup och 58 mm bearbetningslängd
Utmaning
- Den konventionella metoden bestod av två processer: starthålsborrning med en ø8-borr, följt av spårbearbetning med en konkurrents ø8-pinnfräs
- Högre produktivitet genom processintegration krävdes
Jämförelse av skärdata
| Konventionellt konkurrensverktyg | VVFH + VSSD | |
|---|---|---|
| Verktyg och skaft | ø8 pinnfräs, 4 spår | VVFH0800S03R04S05 VSSD10L055S05-S |
| Grade | AlCrN | AH715 |
| cutting speed Vc | 60 m/min | 60 m/min |
| Skärdjup ap | 5 mm | 5 mm |
| feed per tooth fz | 0,01 mm/z | 0,03 mm/z |
| feed rate | 95 mm/min | 215 mm/min |
| Arbetsstycken bearbetade per huvud | 126 arbetsstycken | 160 arbetsstycken |
| Materialavverkningshastighet | 3,82 cm³/min | 8,59 cm³/min |
| Antal processer | 2 processer, drilling + slot milling | Konsoliderat till 1 process |
| Ytfinish | Bra | Bra |
PUNKT
Optimera feed i stället för att bara sänka den
VVFH, med sin drilling-förmåga, föreslogs för att integrera processerna.
Skäreggs-chipping uppstod initialt vid bearbetning med samma låga feed som användes för konkurrensverktyget.
Men genom att
optimera feed till det rekommenderade värdet fz = 0,03 mm/z,
ökade antalet bearbetade arbetsstycken från 126 till 160.
Materialavverkningshastigheten mer än fördubblades, vilket möjliggjorde
både processintegration och längre verktygslivslängd
och resulterade i ett lyckat verktygsbyte.
Vad de tre fallen har gemensamt
Se över process, skaft och skärförhållanden tillsammans i stället för att bara byta verktyg
I samtliga tre fall ersattes inte den befintliga pinnfräsen bara med VVFH.
Resultaten uppnåddes genom att kombinera en
materialändring från HSS till hårdmetall,
förbättrad verktygsstyvhet med ett VSSD skaft med hög styvhet,
kortare verktygsutstick,
och
feed-förhållanden som är lämpliga för VVFH.
Tillsammans gjorde dessa åtgärder det möjligt att uppnå både processintegration och längre verktygslivslängd.
6. Använd olika förhållanden för drilling, spårbearbetning och perifer finbearbetning
VVFH kan utföra flera bearbetningsoperationer med ett enda verktyg, men det innebär inte att varje operation ska använda samma skärförhållanden.
Det är viktigt att ställa in lämpliga förhållanden för varje bearbetningsoperation.
Drilling
- cutting speed vid drilling
- Z-axelns feed
- Borrdjup
- Om peck feeding krävs
- coolant-tillförsel
- Förhållanden för chip evacuation
Spårbearbetning
- Feed per tooth
- Axiellt skärdjup
- Spårbredd
- Bearbetningslängd
- Förhållanden för chip evacuation
- Vibrationer eller onormalt ljud
- Verktygsskadegrad
Perifer shoulder-finbearbetning
- Bearbetningsmån för perifer finbearbetning
- Radiellt skärdjup
- Feed per tooth
- Spårkilbredd
- shoulder-mått
- Krav på corner radius
- Tillstånd på den bearbetade ytan
VIKTIGT
Ställ in optimala förhållanden för varje bearbetningsoperation
Riktningen och storleken på den belastning som appliceras på verktyget skiljer sig mellan drilling, spårbearbetning och perifer finbearbetning.
VVFH-prestanda kan maximeras genom att
ställa in skärförhållanden individuellt för varje operation.
Sammanfattning: VVFH förändrar den konventionella metoden för spårkilbearbetning på axlar
Den här artikeln presenterade utmaningarna med spårkilbearbetning på axlar och de lösningar som TungMeister VVFH erbjuder.
Huvudpunkterna sammanfattas nedan.
- Spårkilbearbetning på axlar innebär ett dilemma mellan “antal verktyg och verktygsbanans längd”:
rampning, bearbetning med borr och pinnfräs samt upprepade grunda snitt har alla för- och nackdelar. - VVFH kopplar samman drilling, slot milling och perifer finbearbetning med ett enda verktyg:
tre centrumskärande eggar möjliggör direkt instick i Z-axeln följt av lateral feed. - Tre teknologier möjliggör stabil bearbetning:
tre centrumskärande eggar, 150 % flute-volym och variabel lead-geometry. - Val av skaft påverkar prestandan direkt:
välj mellan VSSD skaft med hög styvhet och VER integrerad spännhylsskaft beroende på application. - Optimera skärförhållanden för varje bearbetningsoperation:
ställ in individuella förhållanden för drilling, slot milling och perifer finbearbetning. - Verifierat i kund-application:
resultaten inkluderar 69 % kortare bearbetningstid, minskade vibrationer, färre verktyg och färre verktygsbyten. - Utbytbar huvuddesign minskar driftkostnaderna:
skaftet kan återanvändas.
Om du vill förbättra din process för spårkilbearbetning på axlar inbjuder vi dig att prova VVFH.