



Simplifica el mecanizado de chaveteros en ejes con TungMeister VVFH
Un proceso más inteligente, desde el barrenado hasta el acabado periférico
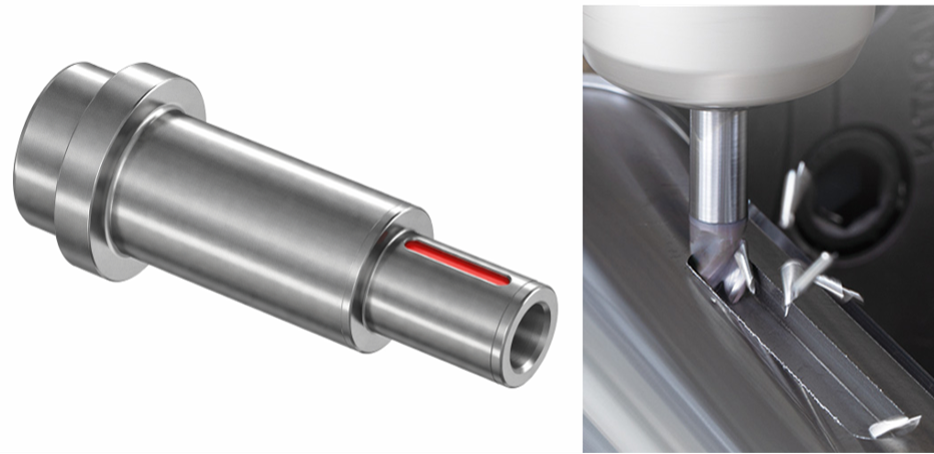
Para el mecanizado de chaveteros en ejes, los métodos comunes incluyen el fresado en rampa con una fresa de extremo o el barrenado de un agujero piloto antes de mecanizar la ranura con una fresa de extremo.
Pero, ¿es realmente óptimo este método de mecanizado?
El fresado en rampa suele requerir una trayectoria de herramienta larga. El uso de brocas y fresas de extremo por separado reduce la carga sobre cada herramienta, pero aumenta el número de herramientas y de cambios de herramienta.
El cabezal multifuncional TungMeister VVFH es una
fresa de extremo cuadrada de tres filos con capacidad de barrenado mejorada.
Puede barrenar directamente en la posición inicial, desplazarse lateralmente para mecanizar el interior de la ranura y, posteriormente, realizar un fresado de escuadra para el acabado periférico.
En otras palabras, VVFH no es simplemente una “fresa de extremo que puede barrenar”. Es una
herramienta diseñada para replantear de manera integral el proceso, el herramental y la trayectoria de herramienta utilizados para el mecanizado de chaveteros en ejes.
Lo que aprenderás en este artículo
- Por qué el mecanizado de ranuras en las flechas tiende a requerir más procesos y herramientas
- Cómo VVFH integra el barrenado, el fresado de ranuras y el acabado periférico
- Tecnologías que respaldan el desempeño de VVFH en barrenado y fresado de ranuras
- Cómo elegir entre un mango de alta rigidez y un mango con boquilla ER integrada
- Ejemplos de aplicaciones de clientes que demuestran la integración de procesos, una mayor vida útil de la herramienta y un mecanizado estable
- Condiciones de mecanizado que deben verificarse al considerar VVFH
- Resumen
1. ¿Se han convertido los procesos convencionales de mecanizado de chaveteros en ejes en la norma incuestionable?
Para los chaveteros en ejes, particularmente aquellos con formas de cavidad de extremo cerrado, la herramienta no puede entrar lateralmente.
Por lo tanto, el método utilizado para alcanzar la profundidad de mecanizado requerida tiene un impacto significativo en el tiempo de mecanizado y en el número de herramientas necesarias.
A continuación, se presentan los tres métodos comúnmente utilizados.
Método 1: Fresado en rampa con una fresa de extremo
La fresa de extremo entra en la pieza de trabajo en ángulo y realiza un corte gradual hasta alcanzar la profundidad especificada.
Posteriormente, se desplaza lateralmente para mecanizar el interior de la ranura, seguido de un fresado de escuadra alrededor de la periferia para el acabado.
Aunque este método limita el número de cambios de herramienta, requiere una distancia de entrada suficiente para alcanzar la profundidad de mecanizado.
En ranuras profundas, la trayectoria de fresado en rampa se vuelve más larga y puede impedir reducir el tiempo de mecanizado.
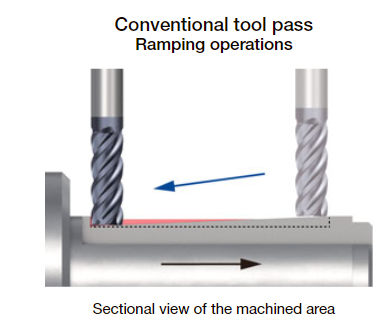
Método 2: Cortes poco profundos repetidos y movimientos de avance lateral
La profundidad de corte axial se establece en un valor pequeño y el interior de la ranura se mecaniza mediante cortes repetidos en el eje Z y movimientos de avance lateral.
Aunque esto facilita la reducción de la carga sobre la herramienta, aumenta el número de pasadas.
Cuando también se incluye el acabado periférico, el tiempo de mecanizado requerido para cada chavetero tiende a ser mayor.
Método 3: Barrenado de un agujero piloto y mecanizado de la ranura con una fresa de extremo
Se utiliza una broca para crear un agujero piloto hasta alcanzar la profundidad de mecanizado requerida.
Posteriormente, se cambia la herramienta por una fresa de extremo, que mecaniza el interior de la ranura y realiza el fresado de escuadra alrededor de la periferia para el acabado.
Este método reduce tanto la distancia de fresado en rampa como la carga de entrada sobre la fresa de extremo, pero genera los siguientes desafíos:
- Se requieren tanto una broca para el agujero piloto como una fresa de extremo
- Se requieren cambios de herramienta
- Se requieren más posiciones de herramienta y unidades de herramienta motorizada
- Se requieren ajustes de offset y gestión de vida útil para cada herramienta
- Aumentan el inventario de herramientas y el trabajo de preparación
DILEMA
Reducir el número de herramientas aumenta la longitud de la trayectoria de herramienta, mientras que acortar la trayectoria de herramienta aumenta el número de herramientas.
VVFH resuelve esta disyuntiva.
2. VVFH integra el barrenado con el acabado periférico
VVFH es una fresa de extremo cuadrada de tres filos con filos de corte al centro que permiten realizar barrenado.
Puede barrenar directamente en la dirección Z en la posición inicial del mecanizado.
Después de alcanzar la profundidad especificada, puede desplazarse lateralmente para mecanizar el interior de la ranura.
A continuación, puede proceder directamente al fresado de escuadra alrededor de la periferia del chavetero para realizar el acabado.
Comparación de métodos de mecanizado
Método convencional de fresado en rampa
→
Avance lateral dentro de la ranura
→
Acabado periférico mediante fresado de escuadra
Método convencional de barrenado y fresado de extremo
→
Cambio de herramienta
→
Mecanizado de la ranura con fresa de extremo
→
Acabado periférico mediante fresado de escuadra
Mecanizado con VVFH
→
Mecanizado lateral de la ranura
→
Acabado periférico mediante fresado de escuadra
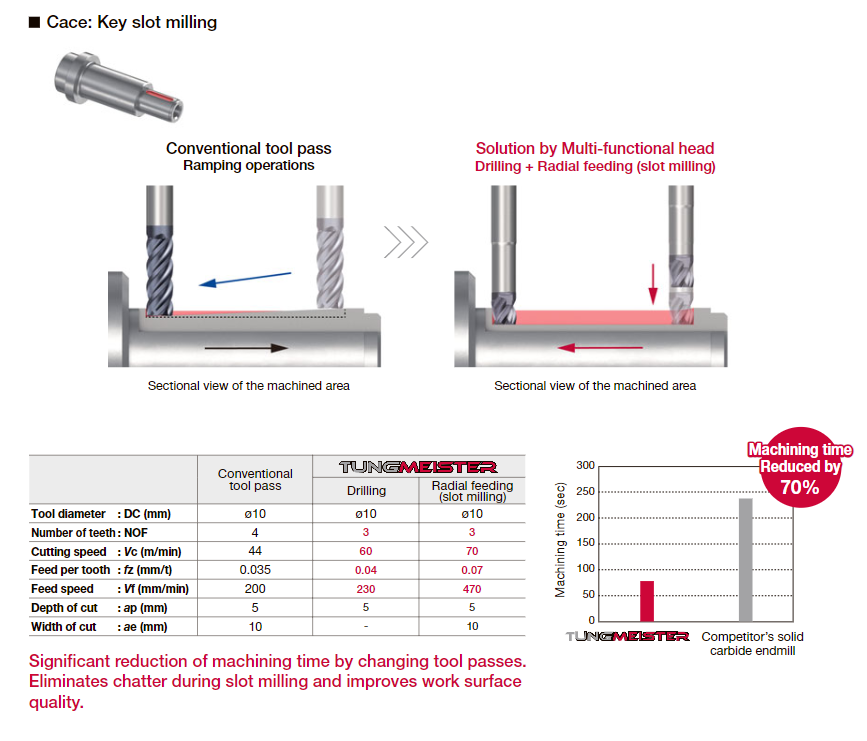
PUNTO CLAVE
VVFH es una herramienta que transforma la trayectoria de mecanizado de chaveteros
El valor de VVFH no se limita a añadir capacidad de barrenado a una fresa de extremo convencional.
Su mayor ventaja es la capacidad de sustituir un proceso basado en fresado en rampa o en múltiples herramientas por un
método de mecanizado continuo que consiste en barrenado, avance lateral y acabado periférico.
Ejemplo de mejora del tiempo de mecanizado
Mecanizado de un chavetero en un eje de S45C
Fresado en rampa convencional:
240 segundos
→ Con VVFH:
75 segundos
(fuente: documentación internal)
3. Tres tecnologías que respaldan un mecanizado estable con VVFH
El barrenado y el mecanizado de ranuras difieren tanto en la dirección de la carga aplicada a la herramienta como en las condiciones de evacuación de viruta.
VVFH incorpora tecnologías que permiten realizar estas diferentes operaciones de mecanizado con una sola herramienta.
Característica 1: Tres filos de corte al centro para barrenado
VVFH cuenta con tres filos de corte al centro
Durante el barrenado, los tres filos de corte participan en el corte, distribuyendo la carga entre los filos de corte.
Debido a que los filos de corte permanecen funcionales en el centro de la herramienta, VVFH puede entrar directamente en la dirección Z desde la posición inicial de mecanizado y posteriormente realizar la transición al avance lateral.
Característica 2: 150 % de volumen de canales en comparación con el diseño convencional
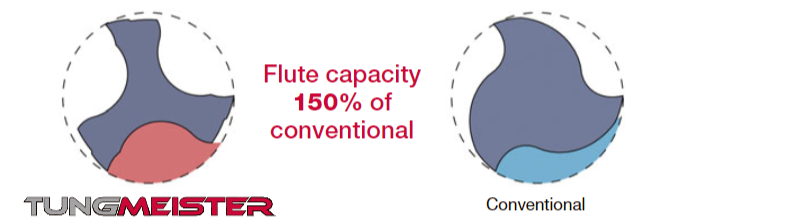
Durante el barrenado, la herramienta está rodeada por la pieza de trabajo, por lo que el espacio disponible para evacuar las virutas generadas es particularmente importante.
VVFH utiliza amplios espacios para viruta y proporciona
150 % del volumen de canales del diseño convencional
(fuente: documentación interna del producto).
Esta estructura reduce la acumulación de viruta durante el barrenado y facilita una transición fluida hacia el posterior mecanizado con avance lateral.
Este gran volumen de canales no solo beneficia al barrenado, sino que también
contribuye significativamente a mejorar la evacuación de viruta durante el mecanizado de ranuras completas.
En operaciones de ranura completa, como el mecanizado de chaveteros, todo el diámetro de la herramienta está involucrado en el corte, generando un gran volumen de viruta de manera simultánea.
Un mayor volumen de canales dificulta la acumulación de viruta dentro de los espacios para viruta y evita incrementos en la carga de corte provocados por el recorte de virutas.
Esto permite un
mecanizado consistentemente estable desde el barrenado hasta el mecanizado de ranuras.
Característica 3: Resistencia a la vibración con geometría de hélice variable
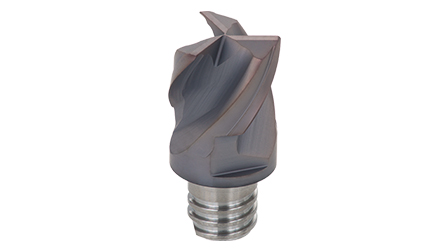
Durante el mecanizado lateral de ranuras, todo el diámetro de la herramienta está involucrado en el corte, lo que genera altas cargas de corte y una mayor tendencia a que se produzcan vibraciones.
VVFH emplea un diseño de hélice variable.
Su desempeño en evacuación de viruta y resistencia a la vibración permiten utilizar trayectorias de herramienta que realizan la transición del barrenado al avance lateral en el mecanizado de chaveteros y cavidades.
TRES TECNOLOGÍAS
Tres filos de corte al centro × Gran volumen de canales × Hélice variable
Estas tres tecnologías trabajan en conjunto para permitir que una sola herramienta realice las dos diferentes operaciones de mecanizado: barrenado y mecanizado de ranuras.
4. Selección del mango adecuado para maximizar el desempeño de VVFH
En el mecanizado de chaveteros en ejes, es importante no solo seleccionar el cabezal VVFH adecuado, sino también garantizar suficiente rigidez en todo el conjunto de la herramienta, incluido el mango
Durante el mecanizado de ranuras completas y el fresado de escuadra periférico, se aplican cargas radiales a la herramienta.
Como principio básico, el conjunto de la herramienta debe ser
lo más corto y grueso posible.
Mango de alta rigidez VSSD
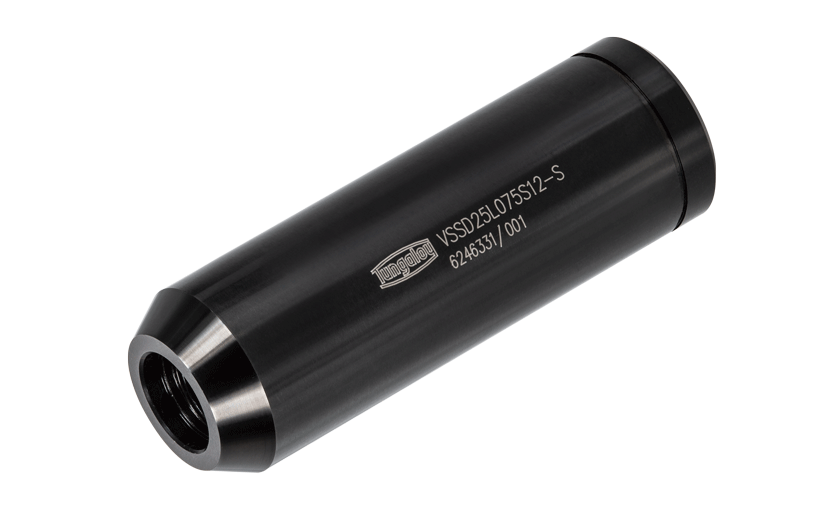
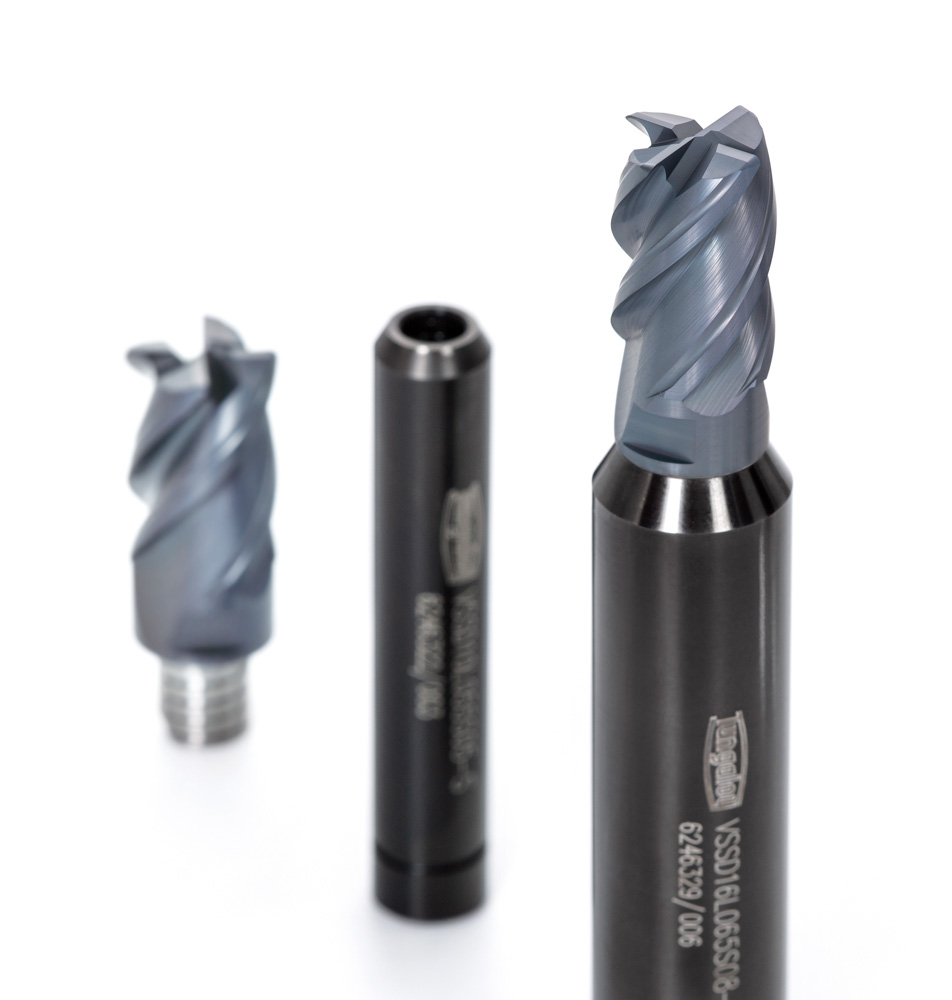
VSSD utiliza un mango recto con un diámetro mayor que la rosca de conexión del cabezal, lo que aumenta la rigidez de todo el conjunto de la herramienta.
Reduce la deflexión de la herramienta en aplicaciones sujetas a altas cargas radiales, como el mecanizado de chaveteros en ranura completa y el mecanizado de ranuras largas.
En una prueba de mecanizado de ranuras internas, demostró
mecanizado sin vibraciones con hasta tres veces la profundidad de corte de la fresa de extremo de carburo sólido utilizada para comparación.
Aplicaciones en las que VSSD es eficaz:
- Mecanizado de chaveteros en ranura completa
- Mecanizado de ranuras largas
- Mecanizado de alta carga de materiales como acero SCM
- Aplicaciones que presentan vibraciones o deflexión de la herramienta
- Aplicaciones con dimensiones inestables durante el fresado de escuadra periférico
Mango con boquilla ER integrada VER
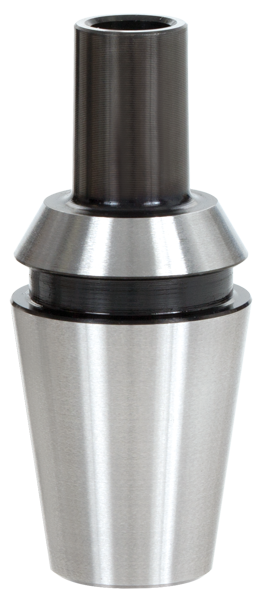
Este mango es eficaz en entornos que utilizan boquillas ER del lado de la máquina, incluidos tornos, máquinas multitarea y tornos automáticos tipo suizo.
Su diseño integrado compatible con boquillas ER reduce el voladizo de la herramienta.
Ayuda a reducir la deflexión y las vibraciones en entornos donde es difícil mantener la rigidez, como unidades de herramienta motorizada y máquinas compactas.
Compatible con ER11, ER16, ER20 y ER25.
Guía para la selección del mango
| Se requiere un voladizo corto en un torno o máquina multitarea | Mango con boquilla integrada VER |
|---|---|
| Se requiere mayor rigidez frente a cargas radiales durante el mecanizado de ranuras | Mango de alta rigidez VSSD |
| No existe interferencia y se puede utilizar un mango de mayor diámetro | Priorizar la configuración más corta y gruesa posible |
5. Ejemplos de aplicaciones de clientes
Los siguientes ejemplos de aplicaciones de clientes demuestran las capacidades de VVFH.
Conoce cómo VVFH logró mejoras en la
integración de procesos, la vida útil de la herramienta y la estabilidad del mecanizado.
Caso 1
Eje de motor para vehículos eléctricos de SCM440: seis veces más componentes al cambiar de una fresa de extremo HSS
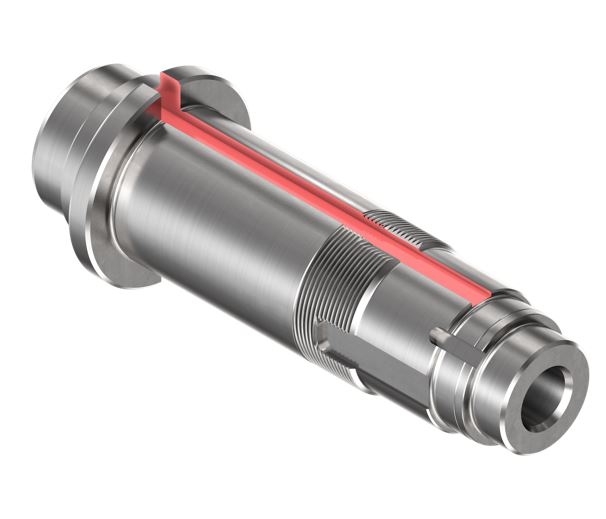
Detalles de la application
- Componente: Eje de motor para sistemas de transmisión de vehículos eléctricos (EV) e híbridos (HEV)
- Material de la pieza de trabajo: SCM440, 27–35 HRC
- Máquina: Torno / suministro de refrigerante externo
- Operación: Mecanizado de chavetero con un ancho de ranura de 10 mm, una longitud de ranura de 400 mm y una profundidad de 4.5 mm
Desafíos
- La fresa de extremo HSS existente tenía una vida útil corta y requería reemplazo después de mecanizar cinco componentes.
- El modo de falla era la fractura del filo de corte, por lo que se requería una mayor vida útil de la herramienta.
- La longitud de ranura de 400 mm generaba una larga distancia de mecanizado.
Comparación de condiciones de corte
| Fresa de extremo HSS convencional | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de extremo HSS ø8, 2 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Material y grado del cabezal | HSS recubierto | Carburo AH715 |
| Velocidad de corte Vc | 23 m/min | 23 m/min |
| Profundidad de corte ap | 4.5 mm | 4.5 mm |
| Avance | 45 mm/min | 45 mm/min |
| Voladizo | 20 mm | 20 mm |
| Componentes mecanizados por cabezal | 5 componentes | 30 componentes, 6 veces más |
| Modo de falla | Fractura del filo de corte | Desgaste del flanco |
| Calidad de la superficie | Equivalente a la herramienta convencional | Buena |
| Estabilidad de la herramienta | Equivalente a la herramienta convencional | Buena |
PUNTO CLAVE
La construcción de carburo y un mango de alta rigidez cambiaron el modo de falla de fractura a desgaste estable
La fresa de extremo HSS se reemplazó con un cabezal VVFH de carburo AH715 manteniendo la misma velocidad de corte, profundidad de corte y avance.
También se utilizó un mango de alta rigidez VSSD.
Como resultado,
el modo de falla cambió de fractura repentina del filo de corte a desgaste estable del flanco,
y el número de componentes mecanizados aumentó de cinco a 30.
La calidad de la superficie también mejoró.
Caso 2
Chavetero de eje SCM420/430: Reducido de tres procesos a dos y de tres herramientas a una
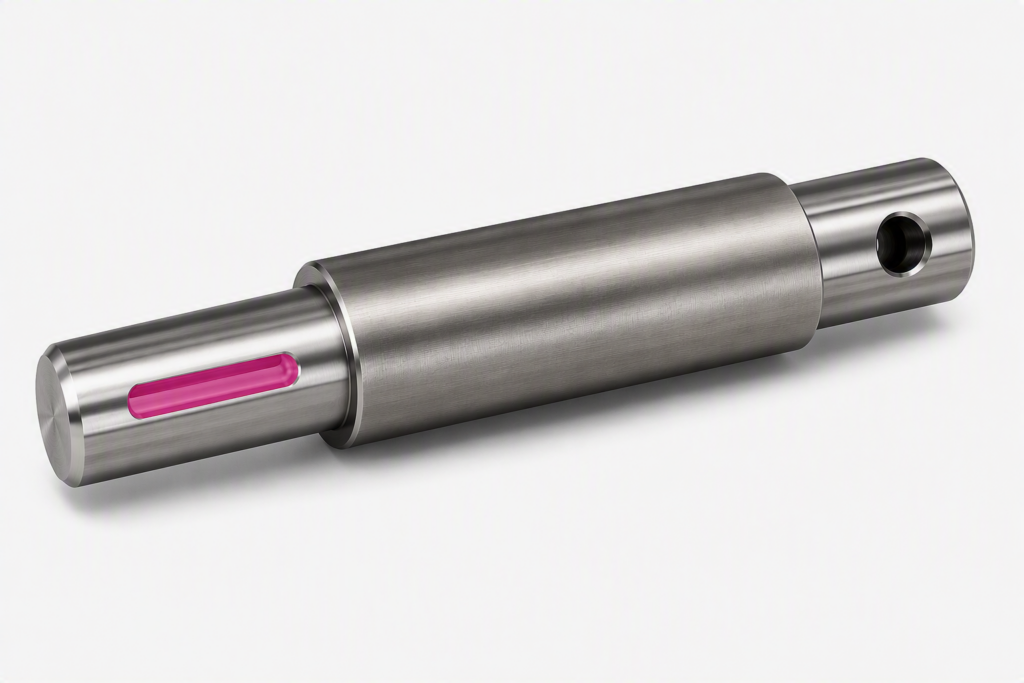
Detalles de la application
- Componente: Eje, mecanizado de chavetero en bruto
- Material de la pieza de trabajo: SCM420 / SCM430
- Máquina: Centro de torneado con husillo motorizado
- Ancho de chavetero: 8 / 10 / 12 / 16 mm
Desafíos con el método convencional de tres procesos
- 1. Drilling de orificio piloto con una broca plana
- 2. Mecanizado de slot en bruto con una fresa de extremo de desbaste de cuatro flutes
- 3. Acabado periférico con una fresa de extremo de acabado de cuatro flutes
- Se requerían tres herramientas, lo que resultaba en una considerable carga de trabajo de cambio y gestión de herramientas
Condiciones de mecanizado con VVFH
- Drilling: Vc = 60 m/min, fz = 0.03 mm/t
- Mecanizado lateral de slot: ap = 3.5 mm, Vc = 100 m/min, fz = 0.07 mm/t
- Buenos resultados tanto en drilling como en mecanizado de avance lateral
Resultados de mejora
| Convencional | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de desbaste ø9, 4 flutes | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Avance por diente fz | 0.05 mm/t | 0.07 mm/t |
| Voladizo | 20 mm | 15 mm |
| Tasa de remoción de material | 22.28 cm³/min | 23.4 cm³/min |
| Número de procesos | 3 procesos | 2 procesos, desbaste + acabado |
| Número de herramientas requeridas | 3 herramientas | 1 herramienta |
| Calidad de la superficie | Inferior | Buena |
| Estabilidad de la herramienta | — | Buena |
PUNTO CLAVE
Drilling y mecanizado en bruto consolidados en una única herramienta VVFH
Mientras se mantenía el proceso de acabado periférico,
la broca plana y la fresa de desbaste se consolidaron en una única herramienta VVFH.
El número de procesos se redujo de tres a dos, y el número de herramientas requeridas se redujo de tres a una.
El voladizo también se acortó de 20 mm a 15 mm, lo que permitió un avance mayor al tiempo que mejoraba la calidad de la superficie.
Caso 3
Chavetero de eje S45C: Mecanizado de un solo proceso y mayor vida útil de la herramienta logrados simultáneamente
Detalles de la application
- Componente: Eje para un motor diésel
- Material de la pieza de trabajo: S45C
- Máquina: Torno con husillo motorizado / suministro de external coolant
- Operación: Mecanizado de chavetero ø8, 5 mm de profundidad de corte y 58 mm de longitud de mecanizado
Desafío
- El método convencional consistía en dos procesos: drilling de orificio piloto con una broca ø8, seguido de mecanizado de slot con una fresa de extremo ø8 de la competencia
- Se requería una mayor productividad mediante la integración de procesos
Comparación de condiciones de corte
| Herramienta convencional de la competencia | VVFH + VSSD | |
|---|---|---|
| Herramienta y mango | Fresa de extremo ø8, 4 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Grado | AlCrN | AH715 |
| Velocidad de corte Vc | 60 m/min | 60 m/min |
| Profundidad de corte ap | 5 mm | 5 mm |
| Avance por diente fz | 0.01 mm/t | 0.03 mm/t |
| Avance | 95 mm/min | 215 mm/min |
| Piezas mecanizadas por cabezal | 126 piezas | 160 piezas |
| Tasa de remoción de material | 3.82 cm³/min | 8.59 cm³/min |
| Número de procesos | 2 procesos, drilling + mecanizado de slot | Consolidado en 1 proceso |
| Calidad de la superficie | Buena | Buena |
PUNTO CLAVE
Optimizar el avance en lugar de simplemente reducirlo
VVFH, con su capacidad de drilling, se propuso para integrar los procesos.
Inicialmente se produjo chipping del filo de corte al mecanizar con el mismo avance bajo utilizado para la herramienta de la competencia.
Sin embargo, al
optimizar el avance al valor recomendado de fz = 0.03 mm/t,
el número de piezas mecanizadas aumentó de 126 a 160.
La tasa de remoción de material se duplicó con creces, lo que permitió
tanto la integración de procesos como una mayor vida útil de la herramienta
y resultó en un cambio exitoso de herramienta.
Lo que los tres casos tienen en común
Revisar el proceso, el mango y las condiciones de corte juntos en lugar de simplemente reemplazar la herramienta
En los tres casos, la fresa de extremo existente no fue simplemente reemplazada por VVFH.
Los resultados se lograron combinando un
cambio de material de HSS a carburo,
una rigidez mejorada de la herramienta con un mango de alta rigidez VSSD,
un voladizo de herramienta más corto,
y
condiciones de avance adecuadas para VVFH.
Juntas, estas medidas permitieron tanto la integración de procesos como una mayor vida útil de la herramienta.
6. Utilice diferentes condiciones para drilling, mecanizado de slot y acabado periférico
VVFH puede realizar múltiples operaciones de mecanizado con una sola herramienta, pero esto no significa que cada operación deba usar las mismas condiciones de corte.
Es importante establecer condiciones adecuadas para cada operación de mecanizado.
Barrenado
- Velocidad de corte durante el drilling
- Avance en el eje Z
- Profundidad de drilling
- Si se requiere avance por picoteo
- Suministro de coolant
- Condiciones de chip evacuation
Mecanizado de slot
- Avance por diente
- Profundidad de corte axial
- Ancho de slot
- Longitud de mecanizado
- Condiciones de chip evacuation
- Vibración o ruido anormal
- Condición de daño de la herramienta
Acabado periférico de shoulder
- Margen de acabado periférico
- Profundidad de corte radial
- Avance por diente
- Ancho de chavetero
- Dimensiones del shoulder
- corner radius requerido
- Condición de la superficie mecanizada
IMPORTANTE
Establezca condiciones óptimas para cada operación de mecanizado
La dirección y magnitud de la carga aplicada a la herramienta difieren entre drilling, mecanizado de slot y acabado periférico.
El rendimiento de VVFH se puede maximizar
estableciendo las condiciones de corte individualmente para cada operación.
Resumen: VVFH cambia el enfoque convencional del mecanizado de chaveteros de eje
Este artículo presentó los desafíos del mecanizado de chaveteros de eje y las soluciones proporcionadas por TungMeister VVFH.
Los puntos clave se resumen a continuación.
- El mecanizado de chaveteros de eje presenta un dilema de “número de herramientas versus longitud de trayectoria de herramienta”:
el rampado, el mecanizado con broca y fresa de extremo, y el corte superficial repetido tienen ventajas y desventajas. - VVFH conecta el drilling, el mecanizado de slot y el acabado periférico con una sola herramienta:
tres filos de corte centrales permiten la entrada directa en el eje Z seguida de avance lateral. - Tres tecnologías permiten un mecanizado estable:
tres filos de corte centrales, 150% de volumen de flute y geometry de hélice variable. - La selección del mango afecta directamente el rendimiento:
elija entre el mango de alta rigidez VSSD y el mango de pinza integrado VER según la application. - Optimice las condiciones de corte para cada operación de mecanizado:
establezca condiciones individuales para drilling, mecanizado de slot y acabado periférico. - Probado en applications de clientes:
los resultados incluyen una reducción del 69% en el tiempo de mecanizado, vibración reducida, menos herramientas y menos cambios de herramienta. - El diseño de cabezal reemplazable reduce los costos operativos:
el mango se puede reutilizar.
Si busca mejorar su proceso de mecanizado de chaveteros de eje, lo invitamos a probar VVFH.