


เพิ่มความสะดวกในการกัดร่องลิ่มบนเพลาด้วย TungMeister VVFH
กระบวนการที่ชาญฉลาดยิ่งขึ้น ตั้งแต่การเจาะรูไปจนถึงการเก็บผิวละเอียดรอบนอก
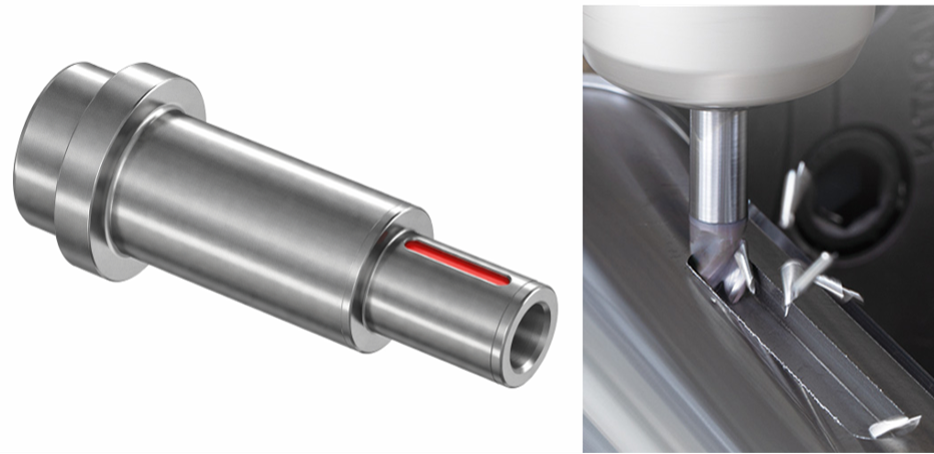
สำหรับการกัดร่องลิ่มบนเพลา วิธีการทั่วไป ได้แก่ การเดินกัดแบบลาดเอียง (ramping) ด้วยเอ็นมิล หรือการเจาะรูนำร่องก่อนที่จะกัดร่องด้วยเอ็นมิล
แต่วิธีการตัดเฉือนนั้นเหมาะสมที่สุดแล้วจริงหรือ?
การเดินกัดแบบลาดเอียงมักต้องใช้เส้นทางเดินเครื่องมือที่ยาว การใช้สว่านและเอ็นมิลแยกกันช่วยลดภาระของเครื่องมือแต่ละชิ้น แต่จะเพิ่มจำนวนเครื่องมือและการเปลี่ยนเครื่องมือ
หัวเครื่องมืออเนกประสงค์ TungMeister VVFH คือ
เอ็นมิลสแควร์แบบสามฟลุตที่มีความสามารถในการเจาะรูที่เพิ่มขึ้น
สามารถเจาะรูได้โดยตรงที่ตำแหน่งเริ่มต้น เคลื่อนที่ไปด้านข้างเพื่อกัดภายในร่อง จากนั้นจึงดำเนินการกัดบ่าฉากเพื่อเก็บผิวละเอียดรอบนอก
กล่าวอีกนัยหนึ่ง VVFH ไม่ใช่แค่ “เอ็นมิลที่เจาะรูได้” เท่านั้น แต่มันคือ
เครื่องมือที่ออกแบบมาเพื่อคิดทบทวนกระบวนการ การเลือกเครื่องมือ และเส้นทางเดินเครื่องมือที่ใช้สำหรับการกัดร่องลิ่มบนเพลาอย่างครอบคลุม
สิ่งที่คุณจะได้เรียนรู้ในบทความนี้
- ทำไมการกัดร่องลิ่มบนเพลามักต้องใช้กระบวนการและเครื่องมือมากขึ้น
- VVFH เชื่อมโยงการเจาะรู งานกัดเซาะร่อง และการเก็บผิวละเอียดรอบนอกเข้าด้วยกันอย่างไร
- เทคโนโลยีที่สนับสนุนประสิทธิภาพการเจาะรูและการกัดเซาะร่องของ VVFH
- วิธีเลือกระหว่างด้ามจับความแข็งเกร็งสูงและด้ามจับคอลเล็ต ER แบบรวมในตัว
- ตัวอย่างการใช้งานของลูกค้าที่แสดงให้เห็นถึงการรวมกระบวนการ อายุการใช้งานเครื่องมือที่ยาวนานขึ้น และการตัดเฉือนที่เสถียร
- เงื่อนไขการตัดเฉือนที่ควรตรวจสอบเมื่อพิจารณาใช้ VVFH
- สรุป
1. กระบวนการกัดร่องลิ่มบนเพลาแบบเดิมกลายเป็นมาตรฐานที่ไม่มีใครตั้งคำถามไปแล้วหรือไม่?
สำหรับร่องลิ่มบนเพลา โดยเฉพาะรูปทรงพ็อคเก็ตแบบปิด เครื่องมือไม่สามารถเข้าจากด้านข้างได้
ดังนั้น วิธีการที่ใช้เพื่อให้ได้ความลึกในการตัดเฉือนที่ต้องการจึงมีผลกระทบอย่างมากต่อเวลาในการตัดเฉือนและจำนวนเครื่องมือที่ต้องใช้
โดยทั่วไปจะใช้สามวิธีดังต่อไปนี้
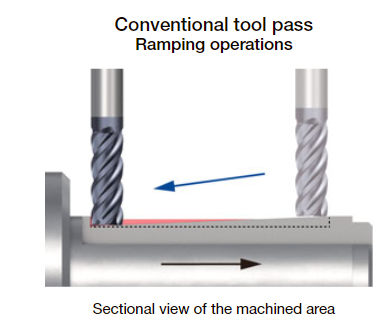
วิธีที่ 1: การเดินกัดแบบลาดเอียง (Ramping) ด้วยเอ็นมิล
เอ็นมิลจะเข้าสู่ชิ้นงานในมุมเฉียงและค่อยๆ ตัดลงไปจนถึงความลึกที่กำหนด
จากนั้นจะเคลื่อนที่ไปด้านข้างเพื่อกัดภายในร่อง ตามด้วยการกัดบ่าฉากรอบนอกเพื่อเก็บผิวละเอียด
แม้ว่าวิธีนี้จะจำกัดจำนวนการเปลี่ยนเครื่องมือ แต่ก็ต้องใช้ระยะทางในการเข้างานที่เพียงพอเพื่อให้ถึงความลึกในการตัดเฉือน
สำหรับร่องลึก เส้นทางเดินแบบลาดเอียงจะยาวขึ้นและอาจขัดขวางการลดเวลาในการตัดเฉือน
วิธีที่ 2: การตัดตื้นซ้ำๆ และการเคลื่อนที่ป้อนด้านข้าง
ความลึกในการตัดตามแนวแกนจะถูกตั้งค่าไว้ที่ค่าต่ำ และภายในร่องจะถูกตัดเฉือนผ่านการตัดตามแนวแกน Z ซ้ำๆ และการเคลื่อนที่ป้อนด้านข้าง
แม้ว่าวิธีนี้จะช่วยลดภาระของเครื่องมือได้ง่ายขึ้น แต่ก็เพิ่มจำนวนรอบในการเดินเครื่องมือ
เมื่อรวมการเก็บผิวละเอียดรอบนอกเข้าไปด้วย เวลาในการตัดเฉือนที่ต้องการสำหรับแต่ละร่องลิ่มมักจะยาวนานขึ้น
วิธีที่ 3: การเจาะรูนำร่องและการกัดร่องด้วยเอ็นมิล
ใช้สว่านเพื่อสร้างรูนำร่องตามความลึกในการตัดเฉือนที่ต้องการ
จากนั้นจึงเปลี่ยนเครื่องมือเป็นเอ็นมิล ซึ่งจะกัดภายในร่องและทำการกัดบ่าฉากรอบนอกเพื่อเก็บผิวละเอียด
วิธีนี้ช่วยลดทั้งระยะทางลาดเอียงและภาระในการเข้างานของเอ็นมิล แต่ก็สร้างความท้าทายดังต่อไปนี้
- ต้องใช้ทั้งสว่านเจาะรูนำร่องและเอ็นมิล
- ต้องมีการเปลี่ยนเครื่องมือ
- ต้องใช้ช่องเก็บเครื่องมือและชุดหัวจับเครื่องมือหมุน (driven-tool units) มากขึ้น
- ต้องมีการจัดการค่าชดเชยเครื่องมือ (tool offset) และอายุการใช้งานเครื่องมือสำหรับเครื่องมือแต่ละชิ้น
- สต็อกเครื่องมือและงานตั้งค่าเพิ่มขึ้น
ภาวะกลืนไม่เข้าคายไม่ออก
การลดจำนวนเครื่องมือจะเพิ่มความยาวเส้นทางเดินเครื่องมือ ในขณะที่การย่นเส้นทางเดินเครื่องมือจะเพิ่มจำนวนเครื่องมือ
VVFH ช่วยแก้ปัญหาการแลกเปลี่ยนที่ต้องเสียอย่างใดอย่างหนึ่งนี้ได้
2. VVFH เชื่อมโยงการเจาะรูไปจนถึงการเก็บผิวละเอียดรอบนอก
VVFH คือเอ็นมิลสแควร์แบบสามฟลุตที่มีคมตัดตรงกลางซึ่งช่วยให้สามารถเจาะรูได้
สามารถเจาะได้โดยตรงในทิศทาง Z ที่ตำแหน่งเริ่มต้นการตัดเฉือน
หลังจากถึงความลึกที่กำหนดแล้ว สามารถเคลื่อนที่ไปด้านข้างเพื่อกัดภายในร่องได้
จากนั้นสามารถดำเนินการกัดบ่าฉากรอบร่องลิ่มเพื่อเก็บผิวละเอียดได้โดยตรง
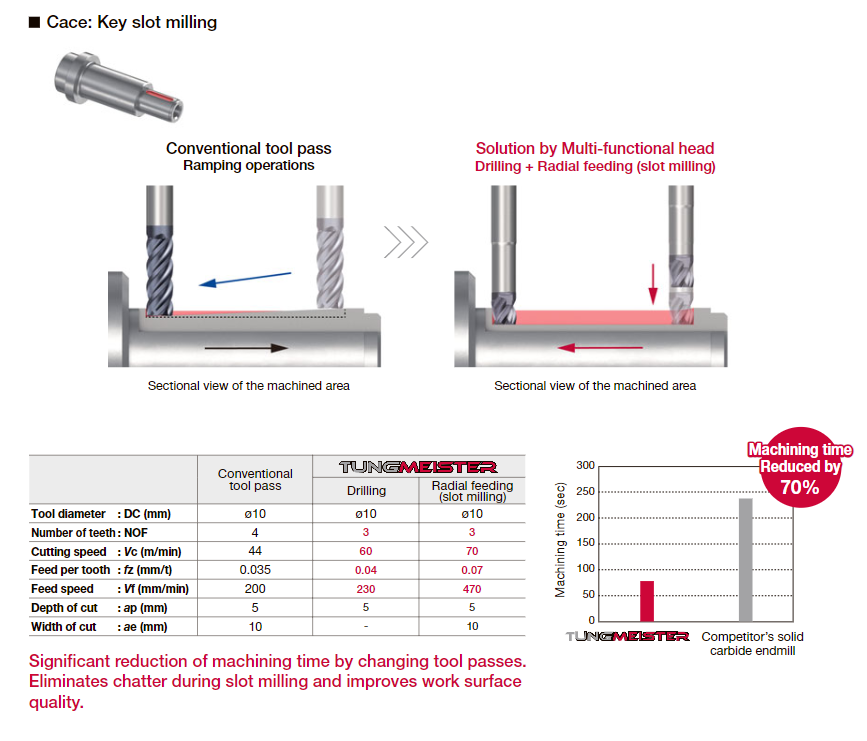
การเปรียบเทียบวิธีการตัดเฉือน
วิธีการเดินกัดแบบลาดเอียง (Ramping) แบบเดิม
→
การป้อนด้านข้างภายในร่อง
→
การเก็บผิวละเอียดบ่าฉากรอบนอก
วิธีการใช้สว่านและเอ็นมิลแบบเดิม
→
การเปลี่ยนเครื่องมือ
→
การกัดร่องด้วยเอ็นมิล
→
การเก็บผิวละเอียดบ่าฉากรอบนอก
การตัดเฉือนด้วย VVFH
→
การกัดร่องด้านข้าง
→
การเก็บผิวละเอียดบ่าฉากรอบนอก
ประเด็นสำคัญ
VVFH คือเครื่องมือที่เปลี่ยนเส้นทางเดินเครื่องมือสำหรับร่องลิ่ม
คุณค่าของ VVFH ไม่ได้จำกัดอยู่เพียงการเพิ่มความสามารถในการเจาะให้กับเอ็นมิลแบบเดิมเท่านั้น
ข้อได้เปรียบที่ใหญ่ที่สุดคือความสามารถในการแทนที่กระบวนการที่ใช้การเดินลาดเอียงหรือเครื่องมือหลายชิ้นด้วย
วิธีการตัดเฉือนแบบต่อเนื่องที่ประกอบด้วยการเจาะ การป้อนด้านข้าง และการเก็บผิวละเอียดรอบนอก
ตัวอย่างการปรับปรุงเวลาในการตัดเฉือน
การกัดร่องลิ่มบนเพลา S45C
การเดินลาดเอียงแบบเดิม:
240 วินาที
→ ด้วย VVFH:
75 วินาที
(ที่มา: เอกสารภายใน)
3. สามเทคโนโลยีที่สนับสนุนการตัดเฉือนด้วย VVFH ที่เสถียร
การเจาะและการกัดร่องมีความแตกต่างกันทั้งในด้านทิศทางของภาระที่กระทำต่อเครื่องมือและเงื่อนไขในการกำจัดเศษ
VVFH รวมเทคโนโลยีที่ช่วยให้การตัดเฉือนที่แตกต่างกันเหล่านี้สามารถทำได้ด้วยเครื่องมือเพียงชิ้นเดียว
คุณลักษณะที่ 1: คมตัดตรงกลางสามคมสำหรับการเจาะ
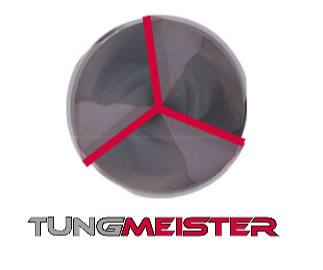
VVFH มีคมตัดตรงกลางสามคม
ในระหว่างการเจาะ คมตัดทั้งสามจะเข้าทำหน้าที่ตัดเฉือน ช่วยกระจายภาระไปยังคมตัดต่างๆ
เนื่องจากคมตัดยังคงทำงานได้ที่จุดศูนย์กลางของเครื่องมือ VVFH จึงสามารถเข้างานได้โดยตรงในทิศทาง Z จากตำแหน่งเริ่มต้นการตัดเฉือน แล้วจึงเปลี่ยนเป็นการป้อนด้านข้าง
คุณลักษณะที่ 2: ปริมาตรฟลุต 150% เมื่อเทียบกับการออกแบบเดิม
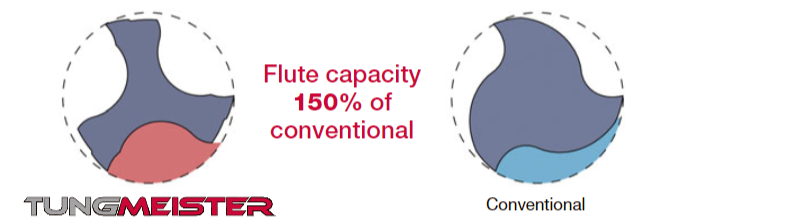
ในระหว่างการเจาะ เครื่องมือจะถูกล้อมรอบด้วยชิ้นงาน ทำให้พื้นที่ว่างสำหรับกำจัดเศษที่เกิดขึ้นมีความสำคัญเป็นพิเศษ
VVFH ใช้พ็อคเก็ตเก็บเศษขนาดใหญ่และให้
ปริมาตรฟลุต 150% ของการออกแบบเดิม
(ที่มา: เอกสารผลิตภัณฑ์ภายใน)
โครงสร้างนี้ช่วยลดการสะสมของเศษในระหว่างการเจาะ และช่วยให้การเปลี่ยนไปสู่การกัดป้อนด้านข้างในภายหลังเป็นไปอย่างราบรื่น
ปริมาตรฟลุตขนาดใหญ่นี้ไม่เพียงแต่เป็นประโยชน์ต่อการเจาะเท่านั้น แต่ยัง
ช่วยปรับปรุงการกำจัดเศษในระหว่างการกัดร่องเต็มหน้า (full-slot) ได้อย่างมาก
ในการทำงานแบบเต็มหน้า เช่น การกัดร่องลิ่ม เส้นผ่านศูนย์กลางเครื่องมือทั้งหมดจะเข้าทำหน้าที่ตัดเฉือน ทำให้เกิดเศษจำนวนมากพร้อมกัน
ปริมาตรฟลุตที่มากขึ้นทำให้เศษสะสมภายในพ็อคเก็ตได้ยากขึ้น และป้องกันการเพิ่มขึ้นของภาระการตัดที่เกิดจากการตัดเศษซ้ำ
สิ่งนี้ช่วยให้
การตัดเฉือนมีความเสถียรอย่างสม่ำเสมอตั้งแต่การเจาะไปจนถึงการกัดร่อง
คุณลักษณะที่ 3: การต้านทานการสั่นสะท้านด้วยรูปทรงมุมเกลียวแบบไม่คงที่ (Variable Lead Geometry)
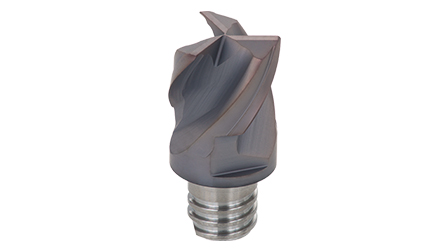
ในระหว่างการกัดร่องด้านข้าง เส้นผ่านศูนย์กลางเครื่องมือทั้งหมดจะเข้าทำหน้าที่ตัดเฉือน ส่งผลให้มีภาระการตัดสูงและมีแนวโน้มที่จะเกิดการสั่นสะเทือนได้มากขึ้น
VVFH ใช้การออกแบบมุมเกลียวแบบไม่คงที่ (variable-lead)
ประสิทธิภาพการกำจัดเศษและการต้านทานการสั่นสะท้านช่วยสนับสนุนเส้นทางเดินเครื่องมือที่เปลี่ยนจากการเจาะเป็นการป้อนด้านข้างในการกัดร่องลิ่มและพ็อคเก็ต
สามเทคโนโลยี
คมตัดตรงกลางสามคม × ปริมาตรฟลุตขนาดใหญ่ × มุมเกลียวแบบไม่คงที่
เทคโนโลยีทั้งสามนี้ทำงานร่วมกันเพื่อให้เครื่องมือชิ้นเดียวสามารถดำเนินการตัดเฉือนที่แตกต่างกันสองแบบคือการเจาะและการกัดร่อง
4. การเลือกด้ามจับที่เหมาะสมเพื่อเพิ่มประสิทธิภาพสูงสุดของ VVFH
ในการกัดร่องลิ่มบนเพลา สิ่งสำคัญไม่เพียงแต่ต้องเลือกหัว VVFH ที่เหมาะสมเท่านั้น แต่ยังต้องแน่ใจว่ามีความแข็งเกร็งเพียงพอตลอดทั้งชุดเครื่องมือ รวมถึงด้ามจับด้วย
ในระหว่างการกัดร่องเต็มหน้าและการกัดบ่าฉากรอบนอก ภาระในแนวรัศมีจะกระทำต่อเครื่องมือ
ตามหลักการพื้นฐาน ชุดเครื่องมือควรจะ
สั้นที่สุดและหนาที่สุดเท่าที่จะเป็นไปได้
ด้ามจับความแข็งเกร็งสูง VSSD
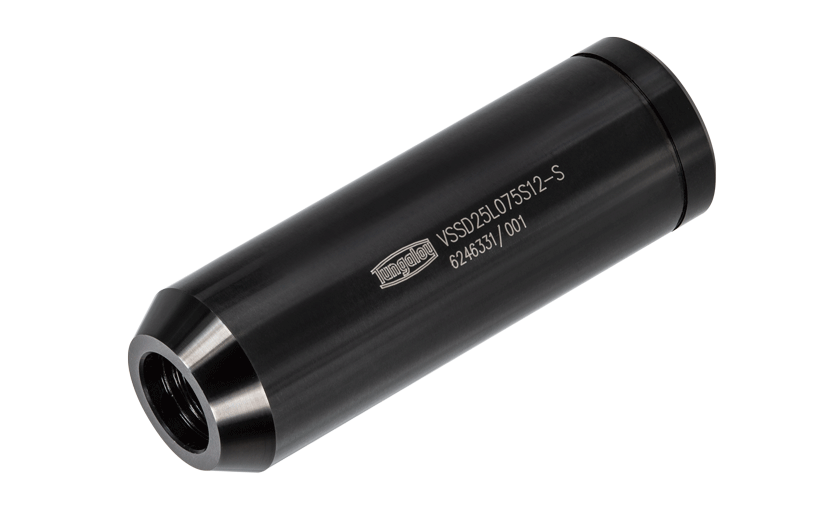
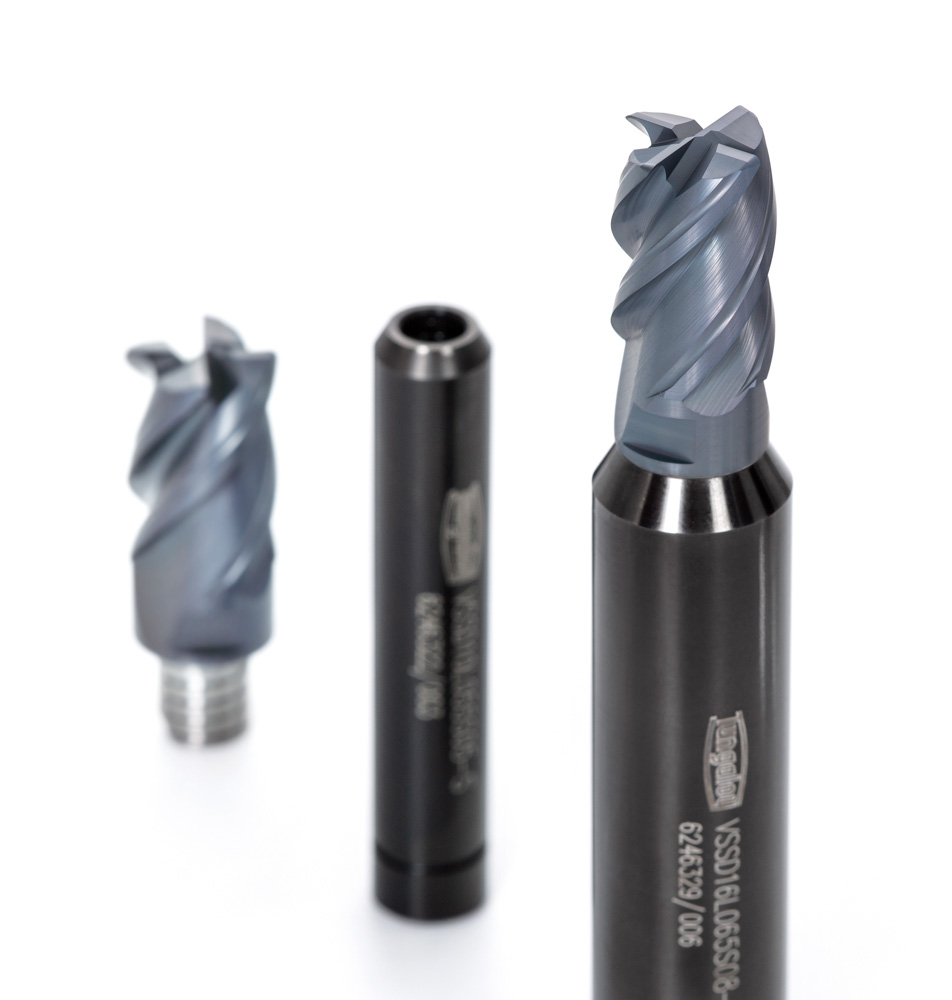
VSSD ใช้ด้ามจับแบบตรงที่มีเส้นผ่านศูนย์กลางใหญ่กว่าเกลียวเชื่อมต่อหัวเครื่องมือ ซึ่งช่วยเพิ่มความแข็งเกร็งของชุดเครื่องมือทั้งหมด
ช่วยลดการเบี่ยงเบนของเครื่องมือในการใช้งานที่ต้องรับภาระในแนวรัศมีสูง เช่น การกัดร่องลิ่มเต็มหน้าและการกัดร่องยาว
ในการทดสอบการกัดร่องภายใน พบว่าสามารถ
ตัดเฉือนได้โดยไม่มีการสั่นสะท้านที่ความลึกในการตัดสูงสุดถึงสามเท่าของเอ็นมิลโซลิดที่ใช้ในการเปรียบเทียบ
การใช้งานที่ VSSD มีประสิทธิภาพ:
- การกัดร่องลิ่มเต็มหน้า
- การกัดร่องยาว
- การตัดเฉือนวัสดุที่รับภาระสูง เช่น เหล็ก SCM
- การใช้งานที่มีการสั่นสะท้านหรือการเบี่ยงเบนของเครื่องมือ
- การใช้งานที่มีขนาดไม่คงที่ในระหว่างการเก็บผิวละเอียดบ่าฉากรอบนอก
ด้ามจับคอลเล็ต ER แบบรวมในตัว VER
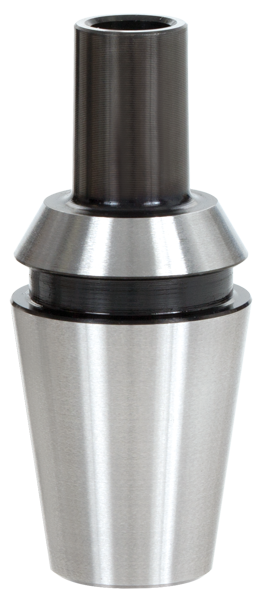
ด้ามจับนี้มีประสิทธิภาพในสภาพแวดล้อมที่ใช้คอลเล็ต ER ฝั่งเครื่องจักร รวมถึงเครื่องกลึง เครื่องมัลติทาสกิ้ง และเครื่องกลึงอัตโนมัติแบบสวิส (Swiss-type)
การออกแบบที่รองรับคอลเล็ต ER แบบรวมในตัวช่วยย่นระยะยื่นของเครื่องมือ
ช่วยยับยั้งการเบี่ยงเบนและการสั่นสะท้านในสภาพแวดล้อมที่รักษาความแข็งเกร็งได้ยาก เช่น ชุดหัวจับเครื่องมือหมุนและเครื่องจักรขนาดกะทัดรัด
รองรับ ER11, ER16, ER20 และ ER25
แนวทางการเลือกด้ามจับ
| ต้องการระยะยื่นสั้นบนเครื่องกลึงหรือเครื่องมัลติทาสกิ้ง | ด้ามจับคอลเล็ตแบบรวมในตัว VER |
|---|---|
| ต้องการความแข็งเกร็งมากขึ้นต่อภาระในแนวรัศมีระหว่างการกัดร่อง | ด้ามจับความแข็งเกร็งสูง VSSD |
| ไม่มีการรบกวนและสามารถใช้ด้ามจับที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้นได้ | ให้ความสำคัญกับการกำหนดค่าที่สั้นที่สุดและหนาที่สุดเท่าที่จะเป็นไปได้ |
5. ตัวอย่างการใช้งานของลูกค้า
ตัวอย่างการใช้งานของลูกค้าต่อไปนี้แสดงให้เห็นถึงความสามารถของ VVFH
ดูว่า VVFH ช่วยปรับปรุงในด้านใดบ้าง
การรวมกระบวนการ อายุการใช้งานเครื่องมือ และความเสถียรในการตัดเฉือน
กรณีที่ 1
เพลามอเตอร์ EV วัสดุ SCM440: ผลิตชิ้นส่วนได้มากขึ้นหกเท่าโดยการเปลี่ยนจากเอ็นมิล HSS
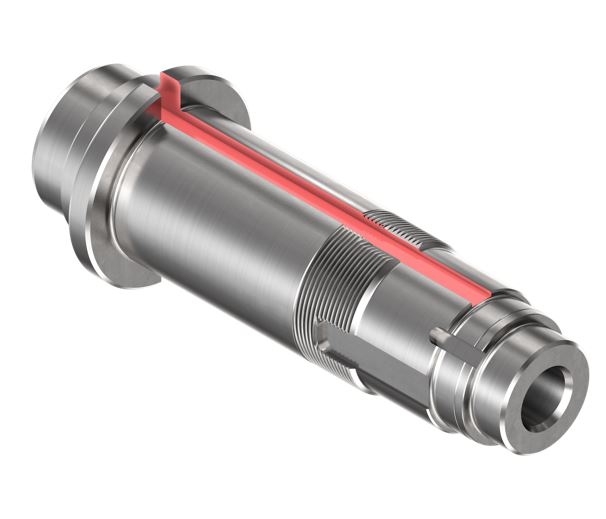
รายละเอียดการใช้งาน
- ชิ้นส่วน: เพลามอเตอร์สำหรับระบบขับเคลื่อน EV และ HEV
- วัสดุชิ้นงาน: SCM440, 27–35 HRC
- เครื่องจักร: เครื่องกลึง / ระบบจ่ายน้ำหล่อเย็นภายนอก
- การทำงาน: การกัดร่องลิ่มที่มีความกว้างร่อง 10 มม. ความยาวร่อง 400 มม. และความลึก 4.5 มม.
ความท้าทาย
- เอ็นมิล HSS เดิมมีอายุการใช้งานสั้นและต้องเปลี่ยนหลังจากตัดเฉือน ห้าชิ้นส่วน
- รูปแบบความเสียหายคือคมตัดแตกหัก ทำให้จำเป็นต้องมีอายุการใช้งานเครื่องมือที่ยาวนานขึ้น
- ความยาวร่อง 400 มม. ส่งผลให้มีระยะทางการตัดเฉือนที่ยาว
การเปรียบเทียบเงื่อนไขการตัด
| เอ็นมิล HSS แบบเดิม | VVFH + VSSD | |
|---|---|---|
| เครื่องมือและด้ามจับ | เอ็นมิล HSS ø8, 2 ฟลุต | VVFH0800S03R04S05 VSSD10L055S05-S |
| วัสดุหัวเครื่องมือและเกรด | HSS เคลือบผิว | คาร์ไบด์ AH715 |
| ความเร็วตัด Vc | 23 ม./นาที | 23 ม./นาที |
| ความลึกในการตัด ap | 4.5 มม. | 4.5 มม. |
| อัตราป้อน | 45 มม./นาที | 45 มม./นาที |
| การยื่น | 20 มม. | 20 มม. |
| จำนวนชิ้นส่วนที่ตัดเฉือนได้ต่อหัว | 5 ชิ้นส่วน | 30 ชิ้นส่วน, มากขึ้น 6 เท่า |
| รูปแบบความเสียหาย | คมตัดแตกหัก | การสึกหรอที่ด้านหลบ (Flank wear) |
| คุณภาพผิวงาน | เทียบเท่ากับเครื่องมือแบบเดิม | ดี |
| ความเสถียรของเครื่องมือ | เทียบเท่ากับเครื่องมือแบบเดิม | ดี |
ประเด็นสำคัญ
โครงสร้างคาร์ไบด์และด้ามจับความแข็งเกร็งสูงช่วยเปลี่ยนรูปแบบความเสียหายจากการแตกหักเป็นการสึกหรอที่เสถียร
เอ็นมิล HSS ถูกแทนที่ด้วยหัว VVFH คาร์ไบด์ AH715 โดยยังคงความเร็วตัด ความลึกในการตัด และอัตราป้อนเท่าเดิม
มีการใช้ด้ามจับความแข็งเกร็งสูง VSSD ด้วย
ผลลัพธ์ที่ได้คือ
รูปแบบความเสียหายเปลี่ยนจากการแตกหักของคมตัดอย่างกะทันหันเป็นการสึกหรอที่ด้านหลบอย่างเสถียร
และจำนวนชิ้นส่วนที่ตัดเฉือนได้เพิ่มขึ้นจากห้าเป็น 30 ชิ้น
คุณภาพพื้นผิวก็ดีขึ้นด้วย
กรณีที่ 2
ร่องลิ่มบนเพลา SCM420/430: ลดจากสามกระบวนการเหลือสอง และจากสามเครื่องมือเหลือหนึ่ง
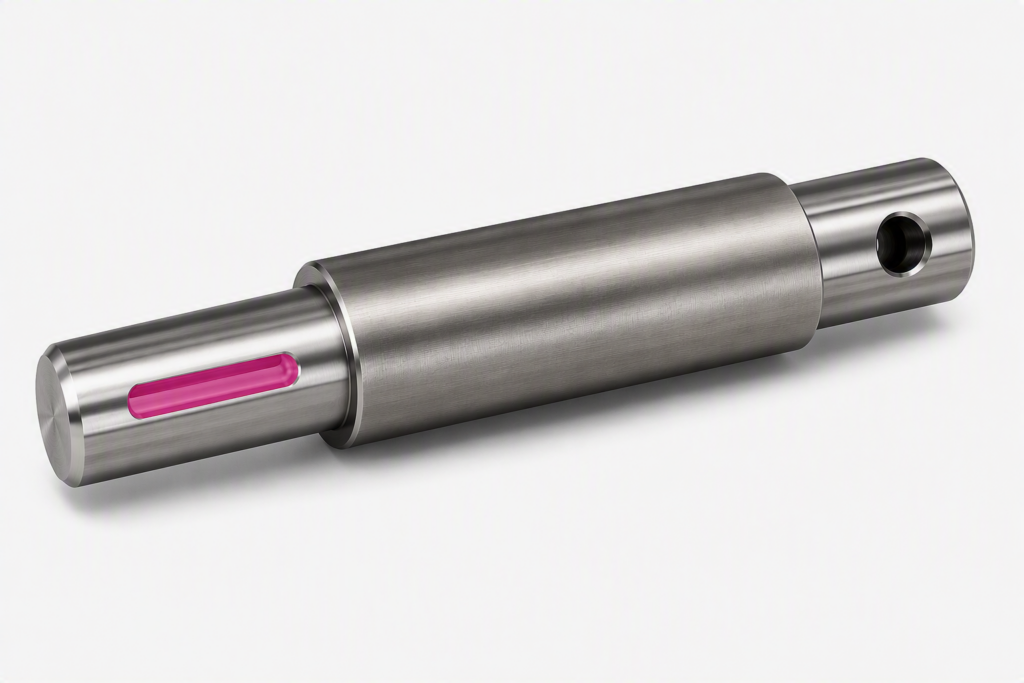
รายละเอียดการใช้งาน
- ชิ้นส่วน: เพลา, การกัดร่องลิ่มหยาบ
- วัสดุชิ้นงาน: SCM420 / SCM430
- เครื่องจักร: เทิร์นนิ่งเซ็นเตอร์พร้อมสปินเดิลขับเคลื่อนเครื่องมือ
- ความกว้างร่องลิ่ม: 8 / 10 / 12 / 16 มม.
ความท้าทายของวิธีการแบบสามกระบวนการเดิม
- 1. การเจาะรูนำร่องด้วยสว่านปากแบน
- 2. การกัดร่องหยาบด้วยเอ็นมิลกัดหยาบสี่ฟลุต
- 3. การเก็บผิวละเอียดรอบนอกด้วยเอ็นมิลเก็บผิวละเอียดสี่ฟลุต
- ต้องใช้เครื่องมือสามชิ้น ส่งผลให้มีภาระงานในการเปลี่ยนเครื่องมือและการจัดการเครื่องมือจำนวนมาก
เงื่อนไขการตัดเฉือนของ VVFH
- การเจาะ: Vc = 60 ม./นาที, fz = 0.03 มม./ฟัน
- การกัดร่องด้านข้าง: ap = 3.5 มม., Vc = 100 ม./นาที, fz = 0.07 มม./ฟัน
- ผลลัพธ์ที่ดีทั้งในการเจาะและการกัดป้อนด้านข้าง
ผลลัพธ์การปรับปรุง
| แบบเดิม | VVFH + VSSD | |
|---|---|---|
| เครื่องมือและด้ามจับ | เอ็นมิลกัดหยาบ ø9, 4 ฟลุต | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| อัตราป้อนต่อฟัน fz | 0.05 มม./ฟัน | 0.07 มม./ฟัน |
| การยื่น | 20 มม. | 15 มม. |
| อัตราการขจัดเนื้อวัสดุ | 22.28 ซม.³/นาที | 23.4 ซม.³/นาที |
| จำนวนกระบวนการ | 3 กระบวนการ | 2 กระบวนการ, กัดหยาบ + เก็บผิวละเอียด |
| จำนวนเครื่องมือที่ต้องใช้ | 3 ชิ้น | 1 ชิ้น |
| คุณภาพผิวงาน | ด้อยกว่า | ดี |
| ความเสถียรของเครื่องมือ | — | ดี |
ประเด็นสำคัญ
การเจาะและการกัดหยาบถูกรวมเข้าเป็นเครื่องมือ VVFH เพียงชิ้นเดียว
ในขณะที่ยังคงกระบวนการเก็บผิวละเอียดรอบนอกไว้
สว่านปากแบนและเอ็นมิลกัดหยาบถูกรวมเข้าเป็นเครื่องมือ VVFH เพียงชิ้นเดียว
จำนวนกระบวนการลดลงจากสามเหลือสอง และจำนวนเครื่องมือที่ต้องการลดลงจากสามเหลือหนึ่ง
ระยะยื่นยังถูกย่นจาก 20 มม. เหลือ 15 มม. ช่วยให้ป้อนงานได้สูงขึ้นในขณะที่ปรับปรุงคุณภาพพื้นผิว
กรณีที่ 3
ร่องลิ่มบนเพลา S45C: บรรลุการตัดเฉือนกระบวนการเดียวและอายุการใช้งานเครื่องมือที่ยาวนานขึ้นพร้อมกัน
รายละเอียดการใช้งาน
- ชิ้นส่วน: เพลาสำหรับเครื่องยนต์ดีเซล
- วัสดุชิ้นงาน: S45C
- เครื่องจักร: เครื่องกลึงพร้อมสปินเดิลขับเคลื่อนเครื่องมือ / ระบบจ่ายน้ำหล่อเย็นภายนอก
- การทำงาน: การกัดร่องลิ่ม ø8, ความลึกในการตัด 5 มม. และความยาวการตัดเฉือน 58 มม.
ความท้าทาย
- วิธีการแบบเดิมประกอบด้วยสองกระบวนการ: การเจาะรูนำร่องด้วยสว่าน ø8 ตามด้วยการกัดร่องด้วยเอ็นมิล ø8 ของคู่แข่ง
- ต้องการผลิตภาพที่สูงขึ้นผ่านการรวมกระบวนการ
การเปรียบเทียบเงื่อนไขการตัด
| เครื่องมือคู่แข่งแบบเดิม | VVFH + VSSD | |
|---|---|---|
| เครื่องมือและด้ามจับ | เอ็นมิล ø8, 4 ฟลุต | VVFH0800S03R04S05 VSSD10L055S05-S |
| เกรด | AlCrN | AH715 |
| ความเร็วตัด Vc | 60 ม./นาที | 60 ม./นาที |
| ความลึกในการตัด ap | 5 มม. | 5 มม. |
| อัตราป้อนต่อฟัน fz | 0.01 มม./ฟัน | 0.03 มม./ฟัน |
| อัตราป้อน | 95 มม./นาที | 215 มม./นาที |
| ชิ้นงานที่ตัดเฉือนได้ต่อหัว | 126 ชิ้นงาน | 160 ชิ้นงาน |
| อัตราการขจัดเนื้อวัสดุ | 3.82 ซม.³/นาที | 8.59 ซม.³/นาที |
| จำนวนกระบวนการ | 2 กระบวนการ, การเจาะ + การกัดร่อง | รวมเหลือ 1 กระบวนการ |
| คุณภาพผิวงาน | ดี | ดี |
ประเด็นสำคัญ
เพิ่มประสิทธิภาพการป้อนแทนที่จะเพียงแค่ลดลง
VVFH ซึ่งมีความสามารถในการเจาะรู ได้ถูกนำเสนอเพื่อรวมกระบวนการเข้าด้วยกัน
ในตอนแรกเกิดการบิ่นของคมตัดเมื่อตัดเฉือนที่อัตราป้อนต่ำแบบเดียวกับที่ใช้กับเครื่องมือของคู่แข่ง
อย่างไรก็ตาม โดยการ
ปรับอัตราป้อนให้เหมาะสมเป็นค่าที่แนะนำคือ fz = 0.03 มม./ฟัน
จำนวนชิ้นงานที่ตัดเฉือนได้เพิ่มขึ้นจาก 126 เป็น 160 ชิ้น
อัตราการขจัดเนื้อวัสดุเพิ่มขึ้นมากกว่าสองเท่า ช่วยให้
ทั้งการรวมกระบวนการและอายุการใช้งานเครื่องมือที่ยาวนานขึ้น
และส่งผลให้การเปลี่ยนเครื่องมือประสบความสำเร็จ
สิ่งที่ทั้งสามกรณีมีเหมือนกัน
ทบทวนกระบวนการ ด้ามจับ และเงื่อนไขการตัดไปพร้อมกัน แทนที่จะเพียงแค่เปลี่ยนเครื่องมือ
ในทั้งสามกรณี ไม่ใช่เพียงแค่การเปลี่ยนเอ็นมิลเดิมเป็น VVFH เท่านั้น
แต่ผลลัพธ์ที่ได้เกิดจากการผสมผสานระหว่าง
การเปลี่ยนวัสดุจาก HSS เป็นคาร์ไบด์,
การเพิ่มความแข็งเกร็งของเครื่องมือด้วยด้าม VSSD ที่มีความแข็งเกร็งสูง,
ระยะยื่นของเครื่องมือที่สั้นลง,
และ
เงื่อนไขอัตราป้อนที่เหมาะสมสำหรับ VVFH
มาตรการเหล่านี้ร่วมกันช่วยให้สามารถรวมกระบวนการทำงานและยืดอายุการใช้งานของเครื่องมือให้ยาวนานขึ้น
6. ใช้เงื่อนไขที่แตกต่างกันสำหรับการเจาะรู การกัดร่อง และการเก็บละเอียดที่ผิวรอบนอก
VVFH สามารถทำงานแมชชีนนิ่งได้หลายประเภทด้วยเครื่องมือเพียงชิ้นเดียว แต่นั่นไม่ได้หมายความว่าทุกการทำงานควรใช้เงื่อนไขการตัดเดียวกัน
สิ่งสำคัญคือต้องกำหนดเงื่อนไขที่เหมาะสมสำหรับการทำงานแมชชีนนิ่งแต่ละประเภท
เจาะรู
- ความเร็วตัดระหว่างการเจาะรู
- อัตราป้อนในแนวแกน Z
- ความลึกในการเจาะ
- ความจำเป็นในการเจาะแบบคายเศษ (Peck feeding)
- การจ่ายระบบหล่อเย็น
- เงื่อนไขการคายเศษ
การกัดร่อง
- อัตราป้อนต่อฟัน
- ความลึกในการตัดตามแนวแกน
- ความกว้างของร่อง
- ความยาวในการแมชชีนนิ่ง
- เงื่อนไขการคายเศษ
- การสั่นสะท้านหรือเสียงผิดปกติ
- สภาพความเสียหายของเครื่องมือ
การเก็บละเอียดบ่างานที่ผิวรอบนอก
- ค่าเผื่อสำหรับการเก็บละเอียดที่ผิวรอบนอก
- ความลึกในการตัดตามแนวรัศมี
- อัตราป้อนต่อฟัน
- ความกว้างของร่องลิ่ม
- ขนาดของบ่างาน
- รัศมีมุมที่ต้องการ
- สภาพของผิวงานที่ผ่านการแมชชีนนิ่ง
ข้อควรระวัง
กำหนดเงื่อนไขที่เหมาะสมที่สุดสำหรับการทำงานแมชชีนนิ่งแต่ละประเภท
ทิศทางและขนาดของแรงที่กระทำต่อเครื่องมือจะแตกต่างกันไประหว่างการเจาะรู การกัดร่อง และการเก็บละเอียดที่ผิวรอบนอก
ประสิทธิภาพของ VVFH จะสูงสุดได้โดย
การกำหนดเงื่อนไขการตัดแยกตามแต่ละการทำงาน
สรุป: VVFH เปลี่ยนแนวทางดั้งเดิมในการกัดร่องลิ่มบนเพลา
บทความนี้ได้แนะนำความท้าทายของการกัดร่องลิ่มบนเพลาและโซลูชันจาก TungMeister VVFH
ประเด็นสำคัญสรุปได้ดังนี้
- การกัดร่องลิ่มบนเพลาเผชิญกับปัญหาเลือกระหว่าง “จำนวนเครื่องมือเทียบกับความยาวของทางเดินเครื่องมือ”:
การกัดแบบลาดเอียง (Ramping), การเจาะแล้วตามด้วยการกัดเอ็นมิล และการกัดตื้นซ้ำๆ ต่างก็มีข้อดีและข้อเสียแตกต่างกันไป - VVFH เชื่อมโยงการเจาะรู การกัดร่อง และการเก็บละเอียดที่ผิวรอบนอกด้วยเครื่องมือเพียงชิ้นเดียว:
คมตัดตรงกลางสามคมช่วยให้สามารถเจาะเข้าในแนวแกน Z ได้โดยตรงแล้วตามด้วยการป้อนในแนวราบ - สามเทคโนโลยีที่ช่วยให้การแมชชีนนิ่งมีความเสถียร:
คมตัดตรงกลางสามคม, ปริมาตรฟลุตเพิ่มขึ้น 150% และรูปทรงเกลียวแบบไม่คงที่ (Variable lead geometry) - การเลือกด้ามมีผลโดยตรงต่อประสิทธิภาพ:
เลือกระหว่างด้าม VSSD ที่มีความแข็งเกร็งสูงและด้ามคอลเล็ตแบบรวม VER ตามวัสดุและการใช้งาน - เพิ่มประสิทธิภาพเงื่อนไขการตัดสำหรับการทำงานแมชชีนนิ่งแต่ละประเภท:
กำหนดเงื่อนไขแยกกันสำหรับการเจาะรู การกัดร่อง และการเก็บละเอียดที่ผิวรอบนอก - พิสูจน์แล้วจากการใช้งานจริงของลูกค้า:
ผลลัพธ์รวมถึงการลดเวลาแมชชีนนิ่งลง 69%, ลดการสั่นสะท้าน, ใช้เครื่องมือน้อยลง และลดจำนวนครั้งในการเปลี่ยนเครื่องมือ - การออกแบบแบบเปลี่ยนหัวได้ช่วยลดต้นทุนการดำเนินงาน:
สามารถนำด้ามกลับมาใช้ใหม่ได้
หากคุณกำลังมองหาวิธีปรับปรุงกระบวนการกัดร่องลิ่มบนเพลา เราขอเชิญให้คุณลองใช้ VVFH