


使用 TungMeister VVFH 简化轴类键槽加工
从钻削到周边精加工的更智能工艺
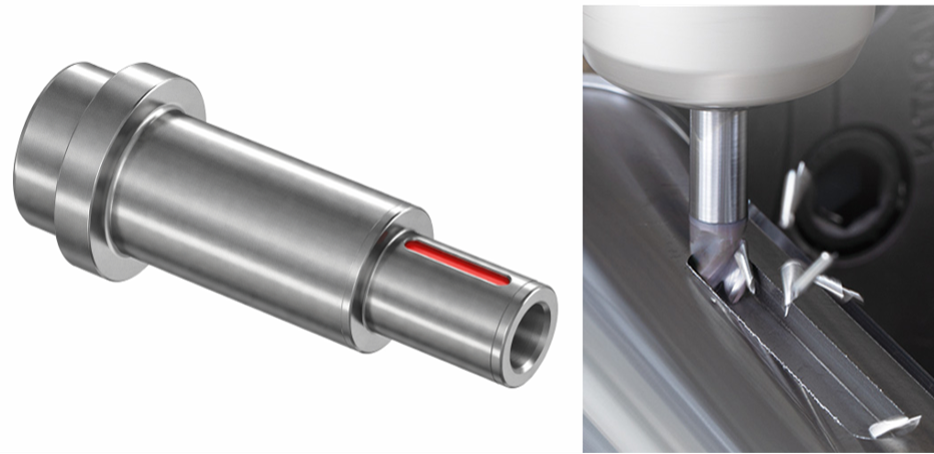
对于轴类键槽加工,常用方法包括使用立铣刀进行斜插加工,或在用立铣刀加工槽之前先钻削引导孔。
但这种加工方法真的是最优的吗?
斜插加工通常需要较长的刀具路径。 使用独立的钻头和立铣刀虽然减轻了每把刀具的负载,但增加了刀具数量和换刀次数。
TungMeister 多功能 VVFH 刀头是一款
具有增强钻削能力的三刃方肩立铣刀。
它可以在起始位置直接钻削,然后横向移动以加工槽内部,接着进行方肩铣削以完成周边精加工。
换句话说,VVFH 不仅仅是一款“可以钻削的立铣刀”。 它是一款
旨在全面重新思考轴类键槽加工所用工艺、刀具和刀轨的工具。
1. 传统的轴类键槽加工工艺是否已成为不容置疑的常态?
对于轴类键槽,特别是封闭式 pocket 形状,刀具无法从侧面进入。
因此,达到所需加工深度所使用的方法对加工时间和所需刀具数量有重大影响。
以下三种方法是常用的。
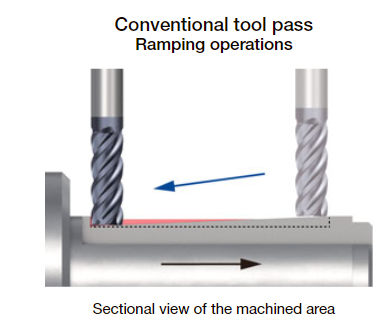
方法 1:使用立铣刀进行斜插加工
立铣刀以一定角度进入工件,并逐渐切削至指定深度。
然后横向移动以加工槽内部,随后在周边进行方肩铣削以进行精加工。
虽然这种方法限制了换刀次数,但它需要足够的切入距离才能达到加工深度。
对于深槽,斜插路径会变长,可能会阻碍加工时间的缩短。
方法 2:重复浅切削和横向进给运动
轴向切深 ap 设置为较小值,通过重复的 Z 轴切削和横向进给运动加工槽内部。
虽然这更容易减轻刀具负载,但增加了走刀次数。
当还包括周边精加工时,每个键槽所需的加工时间往往会变长。
方法 3:钻削引导孔并用立铣刀加工槽
使用钻头创建达到所需加工深度的引导孔。
然后将刀具更换为立铣刀,加工槽内部并在周边进行方肩铣削以进行精加工。
这种方法减少了斜插距离和立铣刀的切入负载,但它带来了以下挑战。
- 同时需要引导孔钻头和立铣刀
- 需要换刀
- 需要更多的刀位和动力刀座
- 需要为每把刀具进行刀偏和刀具寿命管理
- 刀具库存和设置工作增加
两难境地
减少刀具数量会增加刀轨长度,而缩短刀轨则会增加刀具数量
VVFH 解决了这一权衡问题。
2. VVFH 连接钻削与周边精加工
VVFH 是一款具有中心切削刃的三刃方肩立铣刀,可实现钻削。
它可以在加工起始位置直接沿 Z 方向钻削。
达到指定深度后,它可以横向移动以加工槽内部。
然后它可以直接在键槽周边进行方肩铣削以进行精加工。
加工方法比较
传统斜插加工方法
→
槽内横向进给
→
周边方肩精加工
传统钻头加立铣刀方法
→
换刀
→
立铣刀槽加工
→
周边方肩精加工
使用 VVFH 加工
→
横向槽加工
→
周边方肩精加工
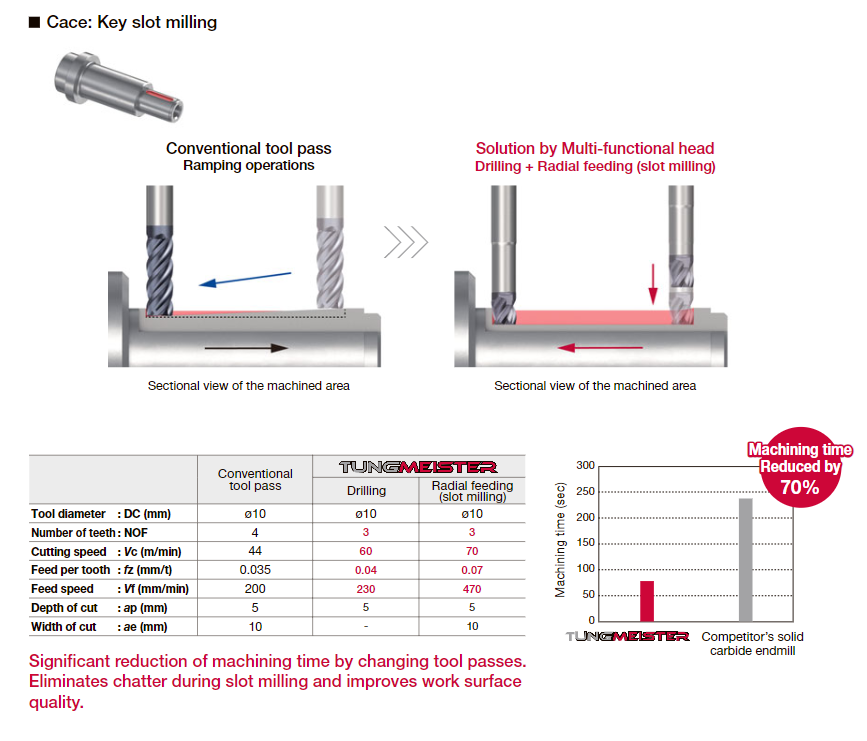
要点
VVFH 是改变键槽刀轨的工具
VVFH 的价值不仅限于为传统立铣刀增加钻削能力。
其最大的优势在于能够将基于斜插或多把刀具的工艺替换为
由钻削、横向进给和周边精加工组成的连续加工方法。
加工时间改进示例
S45C 轴上的键槽加工
传统斜插加工:
240 秒
→ 使用 VVFH:
75 秒
(来源:内部文档)
3. 支持稳定 VVFH 加工的三项技术
钻削和槽加工在施加到刀具上的负载方向以及 chip evacuation 条件方面均有所不同。
VVFH 结合了能够使用单把刀具执行这些不同加工操作的技术。
特点 1:用于钻削的三个中心切削刃
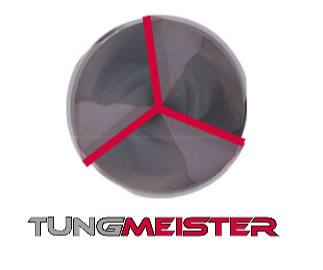
VVFH 具有三个中心切削刃。
在钻削过程中,所有三个切削刃都参与切削,将负载分散到各个切削刃上。
由于切削刃在刀具中心保持功能,VVFH 可以从加工起始位置直接沿 Z 方向进入,然后过渡到横向进给。
特点 2:与传统设计相比,容屑槽空间增加 150%
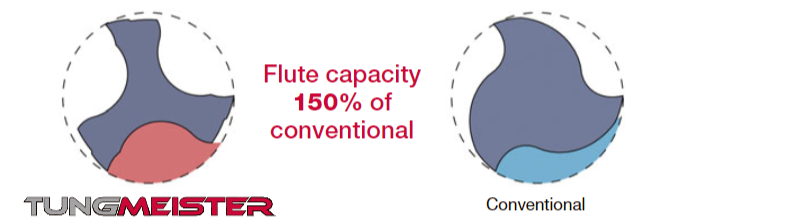
在钻削过程中,刀具被工件包围,使得排出产生的切屑的可用空间尤为重要。
VVFH 使用大型容屑槽并提供
传统设计 150% 的容屑槽空间
(来源:内部产品文档)。
这种结构减少了钻削过程中的切屑堆积,并促进了向后续横向进给加工的平稳过渡。
这种巨大的容屑槽空间不仅有利于钻削,而且
对改善全槽加工期间的 chip evacuation 贡献巨大。
在键槽加工等全槽作业中,整个刀具直径都参与切削,同时产生大量切屑。
更大的容屑槽空间使切屑更难在槽内堆积,并防止因切屑二次切削而导致的切削负载增加。
这实现了
从钻削到槽加工始终稳定的加工。
特点 3:具有不等螺旋升角 geometry 的抗振性
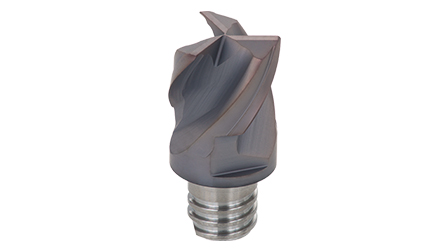
在横向槽加工过程中,整个刀具直径都参与切削,导致切削负载较高,且更容易发生振动。
VVFH 采用不等螺旋升角设计。
其 chip evacuation 性能和抗振性支持在键槽和 pocket 加工中从钻削过渡到横向进给的刀轨。
三项技术
三个中心切削刃 × 大容屑槽空间 × 不等螺旋升角
这三项技术共同作用,使一把刀具能够执行钻削和槽加工这两种不同的加工操作。
4. 选择合适的接杆以最大限度地发挥 VVFH 性能
在轴类键槽加工中,不仅要选择合适的 VVFH 刀头,还要确保包括接杆在内的整个刀具组件具有足够的刚性。
在全槽加工和周边方肩铣削过程中,径向负载会施加到刀具上。
作为基本原则,刀具组件应
尽可能短且厚。
VSSD 高刚性接杆
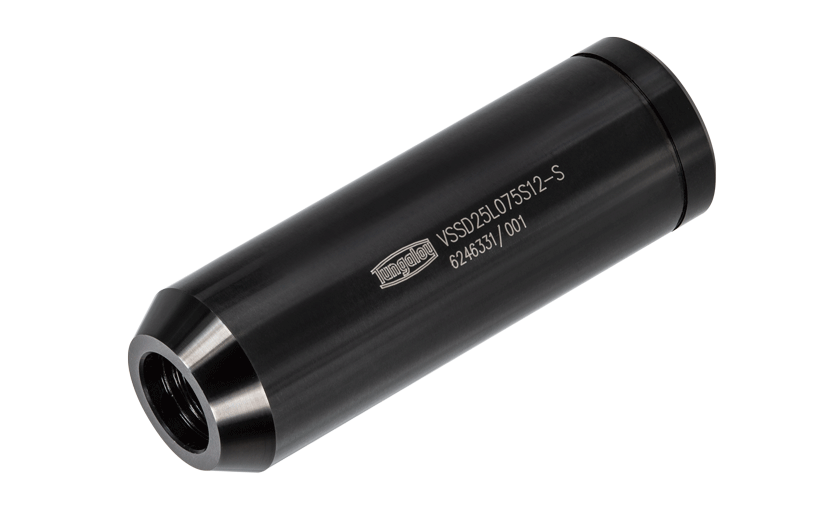
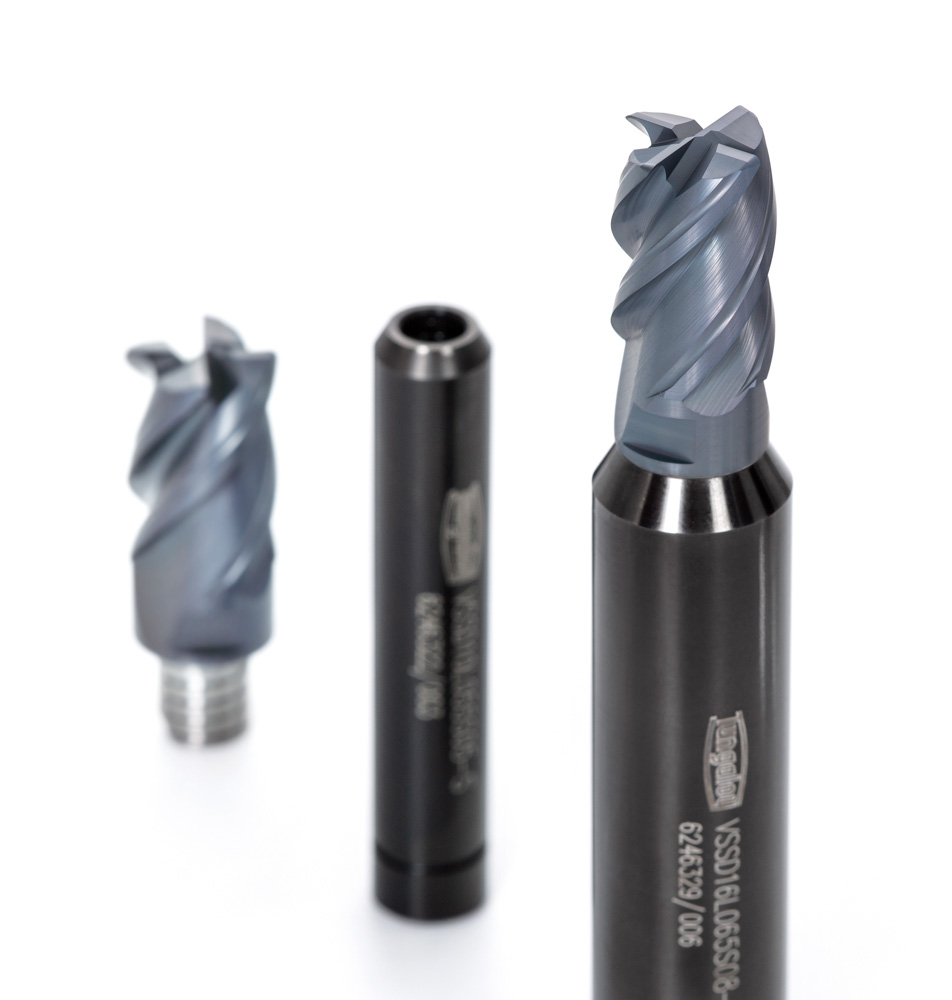
VSSD 使用直径大于刀头连接螺纹的直柄,增加了整个刀具组件的刚性。
它减少了在承受高径向负载的应用中的刀具偏摆,例如全槽键槽加工和长槽加工。
在内部槽加工测试中,它展示了
在高达对比用整体硬质合金立铣刀切深三倍的情况下实现无振动加工。
VSSD 有效的应用场景:
- 全槽键槽加工
- 长槽加工
- SCM 钢等材料的高负载加工
- 出现振动或刀具偏摆的应用
- 周边方肩精加工期间尺寸不稳定的应用
VER 整体式 ER 夹头接杆
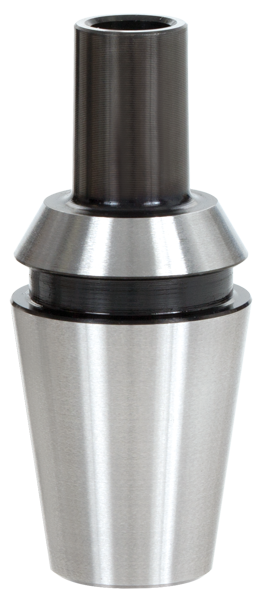
该接杆在机床侧使用 ER 夹头的环境中非常有效,包括车床、复合加工机和瑞士型自动车床。
其整体式 ER 夹头兼容设计缩短了刀具悬伸。
它有助于在难以维持刚性的环境中抑制偏摆和振动,例如动力刀座和小型机床。
兼容 ER11、ER16、ER20 和 ER25。
接杆选择指南
| 车床或复合加工机上需要短悬伸 | VER 整体式夹头接杆 |
|---|---|
| 槽加工期间需要更大的径向负载刚性 | VSSD 高刚性接杆 |
| 没有干涉且可以使用更大直径的接杆 | 优先选择尽可能短且厚的配置 |
5. 客户应用案例
以下客户应用案例展示了 VVFH 的能力。
了解 VVFH 如何在以下方面带来改进:
工艺集成、刀具寿命和加工稳定性。
案例 1
SCM440 EV 电机轴:通过从高速钢立铣刀切换,加工零件数量增加六倍
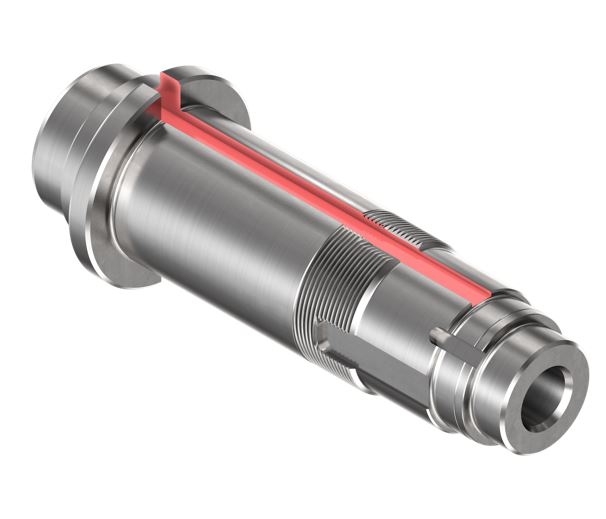
应用详情
- 零件:用于 EV 和 HEV 驱动系统的电机轴
- 工件材料:SCM440,27–35 HRC
- 机床:车床 / 外冷供应
- 操作:键槽加工,槽宽 10 mm,槽长 400 mm,深度 4.5 mm
挑战
- 现有的高速钢立铣刀寿命短,加工 五个零件 后就需要更换
- 失效模式为切削刃断裂,需要更长的刀具寿命
- 400 mm 的槽长导致加工距离很长
切削条件比较
| 传统高速钢立铣刀 | VVFH + VSSD | |
|---|---|---|
| 刀具和接杆 | ø8 高速钢立铣刀,2 刃 | VVFH0800S03R04S05 VSSD10L055S05-S |
| 刀头材料和材质 | 涂层高速钢 | 硬质合金 AH715 |
| 切削速度 Vc | 23 m/min | 23 m/min |
| 切深 ap | 4.5 mm | 4.5 mm |
| 进给量 | 45 mm/min | 45 mm/min |
| 悬伸 | 20 mm | 20 mm |
| 每个刀头加工的零件数 | 5 个零件 | 30 个零件,增加 6 倍 |
| 失效模式 | 切削刃断裂 | 后刀面磨损 |
| 表面质量 | 与传统刀具相当 | 良好 |
| 刀具稳定性 | 与传统刀具相当 | 良好 |
要点
硬质合金结构和高刚性接杆将失效模式从断裂转变为稳定磨损
在保持相同的切削速度、切深和进给率的情况下,高速钢立铣刀被更换为硬质合金 AH715 VVFH 刀头。
同时还使用了 VSSD 高刚性接杆。
结果,
失效模式从突然的切削刃断裂转变为稳定的后刀面磨损,
加工零件数量从 5 个增加到 30 个。
表面质量也得到了改善。
案例 2
SCM420/430 轴类键槽:从三道工序减少到两道,从三把刀具减少到一把
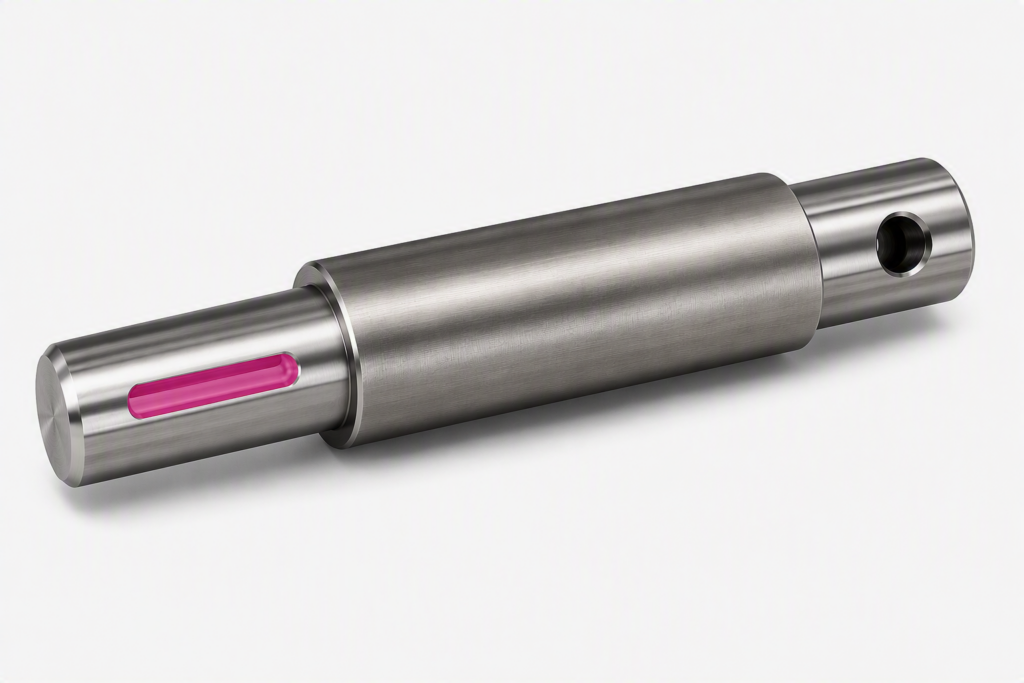
应用详情
- 零件:轴,键槽粗加工
- 工件材料:SCM420 / SCM430
- 机床:带动力主轴的车削中心
- 键槽宽度:8 / 10 / 12 / 16 mm
传统三工序方法的挑战
- 1. 使用平底钻钻削引导孔
- 2. 使用四刃粗加工立铣刀进行粗槽加工
- 3. 使用四刃精加工立铣刀进行周边精加工
- 需要三把刀具,导致繁重的换刀和刀具管理工作量
VVFH 加工条件
- 钻削:Vc = 60 m/min, fz = 0.03 mm/z
- 横向槽加工:ap = 3.5 mm, Vc = 100 m/min, fz = 0.07 mm/z
- 在钻削和横向进给加工中均取得良好效果
改进结果
| 传统方式 | VVFH + VSSD | |
|---|---|---|
| 刀具和接杆 | ø9 粗加工立铣刀,4 刃 | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| 每齿进给量 fz | 0.05 mm/z | 0.07 mm/z |
| 悬伸 | 20 mm | 15 mm |
| 金属去除率 | 22.28 cm³/min | 23.4 cm³/min |
| 工序数量 | 3 道工序 | 2 道工序,粗加工 + 精加工 |
| 所需刀具数量 | 3 把刀具 | 1 把刀具 |
| 表面质量 | 较差 | 良好 |
| 刀具稳定性 | — | 良好 |
要点
钻削和粗加工合并为单把 VVFH 刀具
在保留周边精加工工艺的同时,
平底钻和粗加工立铣刀被合并为单把 VVFH 刀具。
工序数量从三道减少到两道,所需刀具数量从三把减少到一把。
悬伸也从 20 mm 缩短到 15 mm,在提高表面质量的同时实现了更高的进给。
案例 3
S45C 轴类键槽:同时实现单工序加工和更长刀具寿命
应用详情
- 零件:柴油发动机轴
- 工件材料:S45C
- 机床:带动力刀具主轴的车床 / 外冷供应
- 操作:ø8 键槽加工,5 mm 切深,58 mm 加工长度
挑战
- 传统方法由两道工序组成:使用 ø8 钻头钻削引导孔,然后使用竞争对手的 ø8 立铣刀进行槽加工
- 需要通过工艺集成提高生产率
切削条件比较
| 传统竞争对手刀具 | VVFH + VSSD | |
|---|---|---|
| 刀具和接杆 | ø8 立铣刀,4 刃 | VVFH0800S03R04S05 VSSD10L055S05-S |
| 材质 | AlCrN | AH715 |
| 切削速度 Vc | 60 m/min | 60 m/min |
| 切深 ap | 5 mm | 5 mm |
| 每齿进给量 fz | 0.01 mm/z | 0.03 mm/z |
| 进给量 | 95 mm/min | 215 mm/min |
| 每个刀头加工的工件数 | 126 个工件 | 160 个工件 |
| 金属去除率 | 3.82 cm³/min | 8.59 cm³/min |
| 工序数量 | 2 道工序,钻削 + 槽加工 | 合并为 1 道工序 |
| 表面质量 | 良好 | 良好 |
要点
优化进给量而非简单地降低进给量
提出了具有钻削能力的 VVFH 来集成工艺。
最初以与竞争对手刀具相同的低进给量加工时,出现了切削刃崩刃。
然而,通过
将进给量优化至推荐值 fz = 0.03 mm/z,
加工工件数量从 126 个增加到 160 个。
金属去除率提高了一倍以上,实现了
工艺集成和更长的刀具寿命
并成功实现了刀具更换。
这三个案例的共同点
共同审查工艺、接杆和切削条件,而非简单地更换刀具
在所有三个案例中,现有的立铣刀并非简单地更换为 VVFH。
这些结果是通过结合以下措施实现的:
材料从高速钢改为硬质合金,
使用 VSSD 高刚性接杆提高刀具刚性,
缩短刀具悬伸,
以及
适合 VVFH 的进给条件。
这些措施共同实现了工艺集成和更长的刀具寿命。
6. 为钻削、槽加工和周边精加工使用不同的条件
VVFH 可以使用单把刀具执行多种加工操作,但这并不意味着每种操作都应使用相同的切削条件。
为每种加工操作设置合适的条件非常重要。
钻削
- 钻削期间的切削速度
- Z 轴进给
- 钻削深度
- 是否需要啄钻进给
- 冷却液供应
- Chip-evacuation 条件
槽加工
- 每齿进给量
- 轴向切深
- 槽宽
- 加工长度
- Chip-evacuation 条件
- 振动或异常噪音
- 刀具损坏情况
周边方肩精加工
- 周边精加工余量
- 径向切深
- 每齿进给量
- 键槽宽度
- 方肩尺寸
- 所需的 corner radius
- 已加工表面的状况
重要提示
为每种加工操作设置最佳条件
施加到刀具上的负载方向和大小在钻削、槽加工和周边精加工之间有所不同。
VVFH 的性能可以通过以下方式最大化:
为每种操作单独设置切削条件。
总结:VVFH 改变了传统的轴类键槽加工方法
本文介绍了轴类键槽加工的挑战以及 TungMeister VVFH 提供的解决方案。
关键点总结如下。
- 轴类键槽加工面临“刀具数量与刀轨长度”的两难境地:
斜插加工、钻头加立铣刀加工和重复浅切削各有优缺点。 - VVFH 使用单把刀具连接钻削、槽加工和周边精加工:
三个中心切削刃可实现直接 Z 轴切入,随后进行横向进给。 - 三项技术实现稳定加工:
三个中心切削刃、150% 容屑槽空间和不等螺旋升角 geometry。 - 接杆选择直接影响性能:
根据应用在 VSSD 高刚性接杆和 VER 整体式夹头接杆之间进行选择。 - 优化每种加工操作的切削条件:
为钻削、槽加工和周边精加工设置单独的条件。 - 在客户应用中得到证实:
结果包括加工时间减少 69%、振动减少、刀具减少以及换刀次数减少。 - 可换头设计降低运行成本:
接杆可以重复使用。
如果您希望改进轴类键槽加工工艺,我们诚邀您试用 VVFH。