


Egyszerűsítse a tengelyhorony-megmunkálást a TungMeister VVFH-val
Intelligensebb folyamat a fúrástól a kerületi simításig
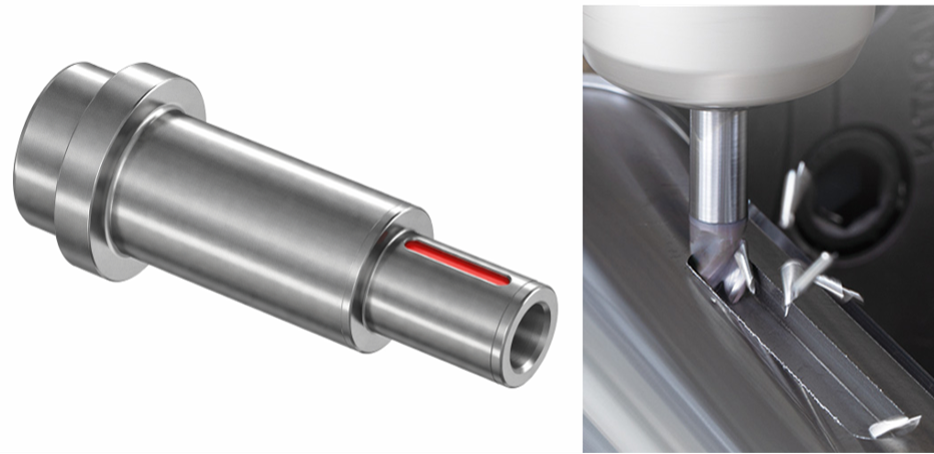
A tengelyhorony-megmunkáláshoz gyakori módszerek közé tartozik a rámpázás egy maróval, vagy egy vezetőfurat fúrása, mielőtt a hornyot maróval megmunkálnák.
De vajon ez a megmunkálási módszer valóban optimális?
A rámpázás gyakran hosszú szerszámpályát igényel. A különálló fúrók és marók használata csökkenti az egyes szerszámok terhelését, de növeli a szerszámok és a szerszámcserék számát.
A TungMeister multifunkcionális VVFH fej egy
háromélű, négyzetes homlokmaró, továbbfejlesztett fúrási képességgel.
Közvetlenül fúrhat a kezdőpozícióban, oldalirányban mozogva megmunkálhatja a horony belsejét, majd sarokmarással végezheti a kerületi simítást.
Más szóval, a VVFH nem egyszerűen egy „fúrni is képes maró”. Ez egy
olyan szerszám, amelyet a tengelyhorony-megmunkáláshoz használt folyamat, szerszámozás és szerszámpálya átfogó újragondolására terveztek.
Amit megtudhat ebből a cikkből
- Miért igényel a tengelyhorony-megmunkálás általában több folyamatot és szerszámot?
- Hogyan köti össze a VVFH a fúrást, a horonymarást és a kerületi simítást?
- A VVFH fúrási és horonymarási teljesítményét támogató technológiák
- Hogyan válasszunk a nagy merevségű szár és az integrált ER befogópatronos szár között?
- Vásárlói alkalmazási példák a folyamatintegráció, a hosszabb szerszámélettartam és a stabil megmunkálás bemutatására
- Megmunkálási feltételek, amelyeket ellenőrizni kell a VVFH mérlegelésekor
- Összefoglalás
1. A hagyományos tengelyhorony-megmunkálási folyamatok megkérdőjelezhetetlen normává váltak?
A tengelyhornyoknál, különösen a zárt végű zsebformáknál, a szerszám nem tud oldalról behatolni.
Ezért a szükséges megmunkálási mélység elérésére használt módszer jelentős hatással van a megmunkálási időre és a szükséges szerszámok számára.
Az alábbi három módszer a leggyakrabban használt.
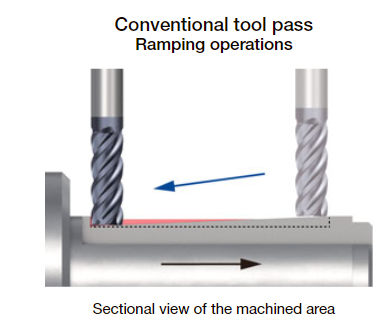
1. módszer: Rámpázás maróval
A maró szögben hatol be a munkadarabba, és fokozatosan vágja le a megadott mélységig.
Ezután oldalirányban mozogva megmunkálja a horony belsejét, majd sarokmarással simítja a kerületet.
Bár ez a módszer korlátozza a szerszámcserék számát, elegendő behatolási távolságot igényel a megmunkálási mélység eléréséhez.
Mély hornyok esetén a rámpázási út hosszabbá válik, és megakadályozhatja a megmunkálási idő csökkentését.
2. módszer: Ismételt sekély vágások és oldalirányú előtolási mozgások
Az axiális fogásmélység kis értékre van beállítva, és a horony belsejét ismételt Z-tengely menti vágásokkal és oldalirányú előtolási mozgásokkal munkálják meg.
Bár ez megkönnyíti a szerszám terhelésének csökkentését, növeli a fogások számát.
Ha a kerületi simítás is szerepel, az egyes hornyok megmunkálásához szükséges idő általában hosszabbá válik.
3. módszer: Vezetőfurat fúrása és a horony megmunkálása maróval
Fúrót használnak a szükséges megmunkálási mélységű vezetőfurat elkészítéséhez.
Ezután a szerszámot maróra cserélik, amely megmunkálja a horony belsejét, és sarokmarással simítja a kerületet.
Ez a módszer csökkenti a rámpázási távolságot és a maró behatolási terhelését is, de a következő kihívásokat veti fel.
- Vezetőfurat-fúró és maró is szükséges
- Szerszámcserék szükségesek
- Több szerszámhely és hajtott szerszámegység szükséges
- Minden szerszámhoz szerszámeltolás és szerszámélettartam-kezelés szükséges
- A szerszámkészlet és a beállítási munka növekszik
DILEMMA
A szerszámok számának csökkentése növeli a szerszámpálya hosszát, míg a szerszámpálya rövidítése növeli a szerszámok számát
Az VVFH feloldja ezt a kompromisszumot.
2. A VVFH összeköti a fúrást a kerületi simítással
A VVFH egy háromélű, négyzetes homlokmaró, központi vágóélekkel, amelyek lehetővé teszik a fúrást.
Közvetlenül fúrhat Z irányban a megmunkálás kezdőpozíciójában.
A megadott mélység elérése után oldalirányban mozogva megmunkálhatja a horony belsejét.
Ezután közvetlenül folytathatja a sarokmarást a horony kerülete mentén a simításhoz.
Megmunkálási módszerek összehasonlítása
Hagyományos rámpázási módszer
→
Oldalirányú előtolás a horony belsejében
→
Kerületi saroksimítás
Hagyományos fúró- és marómódszer
→
Szerszámcsere
→
Maróval történő horonymarás
→
Kerületi saroksimítás
Megmunkálás VVFH-val
→
Oldalirányú horonymarás
→
Kerületi saroksimítás
PONT
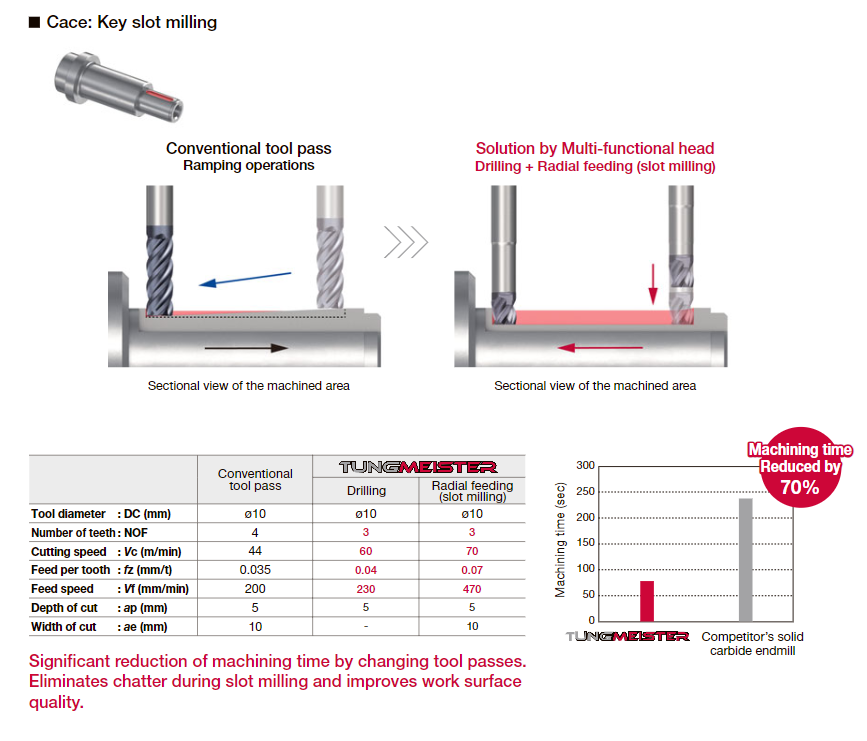
A VVFH egy olyan szerszám, amely átalakítja a horony szerszámpályáját
A VVFH értéke nem korlátozódik arra, hogy fúrási képességet ad egy hagyományos maróhoz.
Legnagyobb előnye, hogy a rámpázáson vagy több szerszámon alapuló folyamatot felválthatja egy
folyamatos megmunkálási módszerrel, amely fúrásból, oldalirányú előtolásból és kerületi simításból áll.
Megmunkálási idő javulási példa
Horonymarás S45C tengelyen
Hagyományos rámpázás:
240 másodperc
→ VVFH-val:
75 másodperc
(forrás: belső dokumentáció)
3. Három technológia a stabil VVFH megmunkálás támogatására
A fúrás és a horonymarás különbözik mind a szerszámra ható terhelés irányában, mind a forgács elvezetésének körülményeiben.
A VVFH olyan technológiákat tartalmaz, amelyek lehetővé teszik ezen különböző megmunkálási műveletek egyetlen szerszámmal történő elvégzését.
1. jellemző: Három központi vágóél a fúráshoz
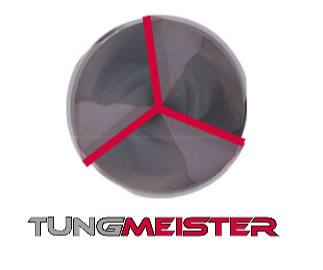
A VVFH három központi vágóéllel rendelkezik.
Fúrás közben mindhárom vágóél részt vesz a vágásban, elosztva a terhelést a vágóélek között.
Mivel a vágóélek a szerszám közepén is működőképesek maradnak, a VVFH közvetlenül Z irányban hatolhat be a megmunkálás kezdőpozíciójából, majd átválthat oldalirányú előtolásra.
2. jellemző: 150%-os horony térfogat a hagyományos kialakításhoz képest
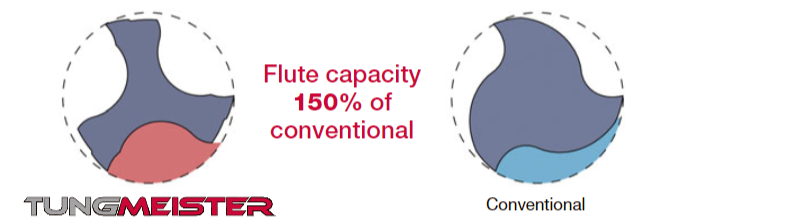
Fúrás közben a szerszámot a munkadarab veszi körül, ami különösen fontossá teszi a keletkező forgács elvezetésére rendelkezésre álló helyet.
A VVFH nagy forgácszsebeket használ, és biztosítja a
hagyományos kialakítás horony térfogatának 150%-át
(forrás: belső termékdokumentáció).
Ez a szerkezet csökkenti a forgács felhalmozódását fúrás közben, és megkönnyíti a zökkenőmentes átmenetet a későbbi oldalirányú előtolásos megmunkálásra.
Ez a nagy horony térfogat nemcsak a fúrásnak kedvez, hanem
jelentősen hozzájárul a forgács elvezetésének javításához a teljes horonymarás során.
Teljes horonymarási műveletek, például horonymarás során a szerszám teljes átmérője részt vesz a vágásban, nagy mennyiségű forgácsot termelve egyszerre.
A nagyobb horony térfogat megnehezíti a forgács felhalmozódását a zsebekben, és megakadályozza a forgács újravágása által okozott vágóerő növekedését.
Ez lehetővé teszi a
folyamatosan stabil megmunkálást a fúrástól a horonymarásig.
3. jellemző: Rezgésállóság változó emelkedésű geometriával
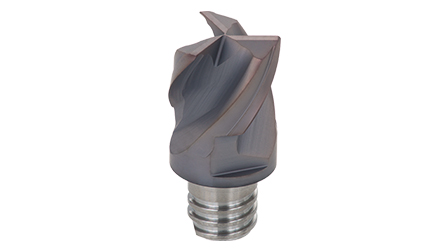
Oldalirányú horonymarás során a szerszám teljes átmérője részt vesz a vágásban, ami nagy vágóerőket és nagyobb rezgési hajlamot eredményez.
A VVFH változó emelkedésű kialakítást alkalmaz.
Forgács elvezetési teljesítménye és rezgésállósága támogatja azokat a szerszámpályákat, amelyek a fúrásból oldalirányú előtolásba mennek át horony- és zsebmarás során.
HÁROM TECHNOLÓGIA
Három központi vágóél × Nagy horony térfogat × Változó emelkedés
Ez a három technológia együtt teszi lehetővé, hogy egyetlen szerszám végezze el a fúrás és a horonymarás két különböző megmunkálási műveletét.
4. A megfelelő szár kiválasztása a VVFH teljesítményének maximalizálásához
A tengelyhorony-megmunkálásnál fontos nemcsak a megfelelő VVFH fej kiválasztása, hanem az is, hogy elegendő merevség legyen biztosítva a teljes szerszámösszeállításban, beleértve a szárat is.
Teljes horonymarás és kerületi sarokmarás során radiális terhelések hatnak a szerszámra.
Alapelvként a szerszámösszeállításnak a
lehető legrövidebbnek és legvastagabbnak kell lennie.
VSSD nagy merevségű szár
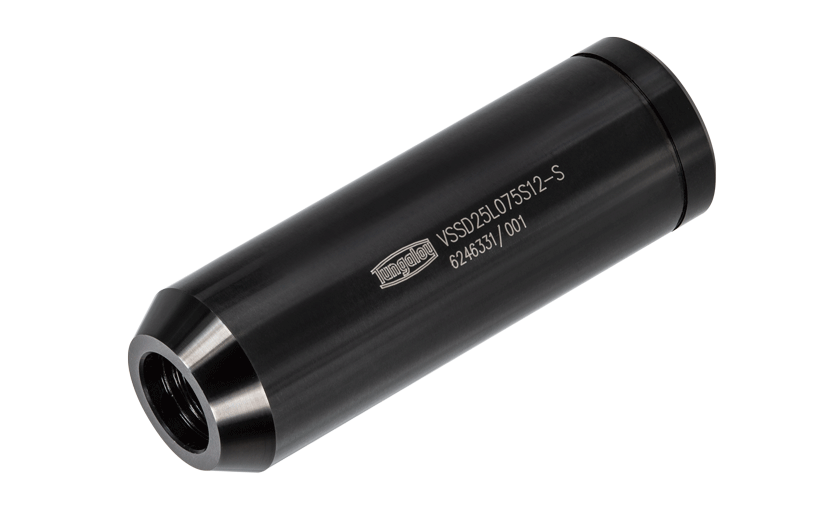
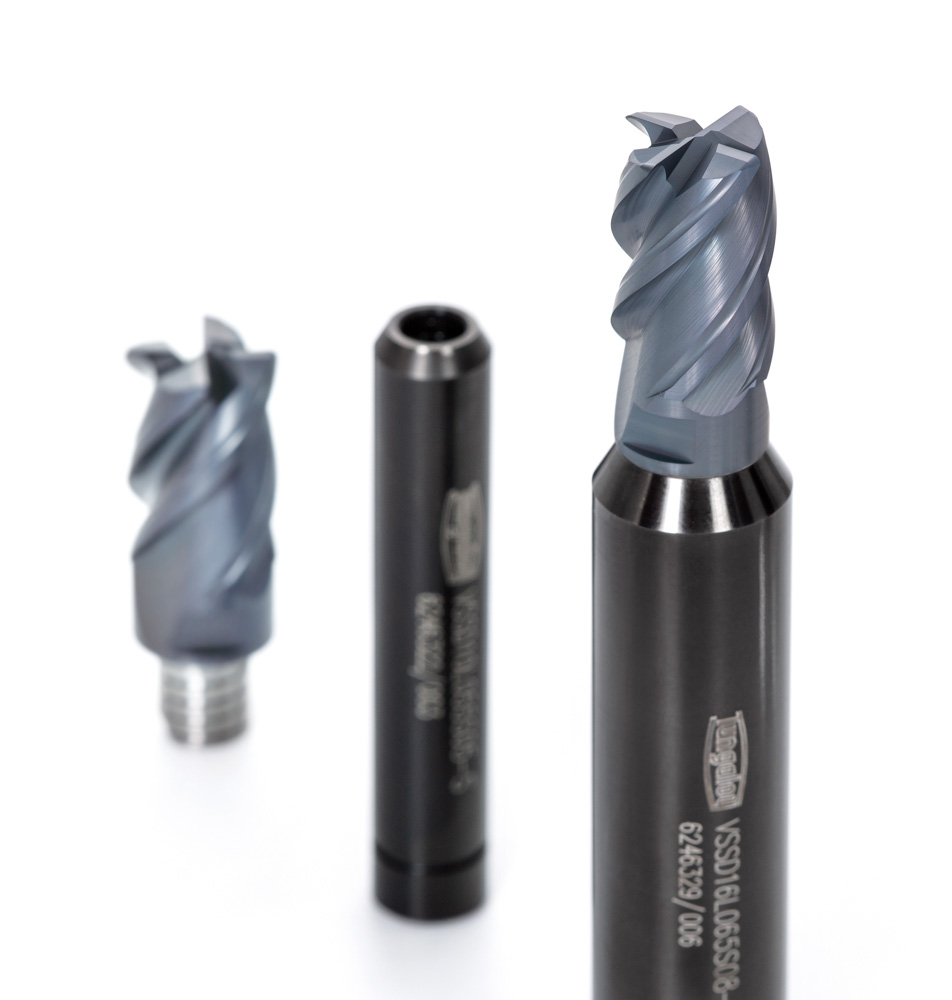
A VSSD egy egyenes szárat használ, amelynek átmérője nagyobb, mint a fej csatlakozómenetének átmérője, növelve a teljes szerszámösszeállítás merevségét.
Csökkenti a szerszám elhajlását olyan alkalmazásokban, ahol nagy radiális terhelések lépnek fel, mint például a teljes horony marása és a hosszú hornyok megmunkálása.
Egy belső horonymarási tesztben
rezgésmentes megmunkálást mutatott be a összehasonlításra használt tömör maró fogásmélységének akár háromszorosánál is.
Alkalmazások, ahol a VSSD hatékony:
- Teljes horonymarás
- Hosszú hornyok megmunkálása
- Nagy terhelésű megmunkálás olyan anyagoknál, mint az SCM acél
- Rezgést vagy szerszámelhajlást tapasztaló alkalmazások
- Instabil méretekkel járó alkalmazások kerületi saroksimítás során
VER integrált ER befogópatronos szár
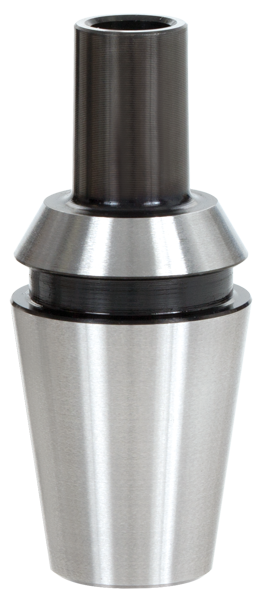
Ez a szár hatékony olyan környezetekben, amelyek gépi oldali ER befogópatronokat használnak, beleértve az esztergagépeket, többfunkciós gépeket és a svájci típusú automata esztergagépeket.
Integrált ER befogópatron-kompatibilis kialakítása lerövidíti a szerszám kinyúlását.
Segít elnyomni az elhajlást és a rezgést olyan környezetekben, ahol a merevséget nehéz fenntartani, mint például a hajtott szerszámegységek és a kompakt gépek.
Kompatibilis az ER11, ER16, ER20 és ER25 típusokkal.
Szár kiválasztási irányelvek
| Rövid kinyúlás szükséges esztergagépen vagy többfunkciós gépen | VER integrált befogópatronos szár |
|---|---|
| Nagyobb merevség szükséges radiális terhelések ellen horonymarás során | VSSD nagy merevségű szár |
| Nincs interferencia, és nagyobb átmérőjű szár használható | Prioritás a lehető legrövidebb és legvastagabb konfiguráció |
5. Vásárlói alkalmazási példák
Az alábbi vásárlói alkalmazási példák bemutatják a VVFH képességeit.
Nézze meg, hogyan hozott javulást a VVFH a
folyamatintegrációban, a szerszámélettartamban és a megmunkálási stabilitásban.
1. eset
SCM440 EV motor tengely: Hatszor több alkatrész HSS maróról való átállással
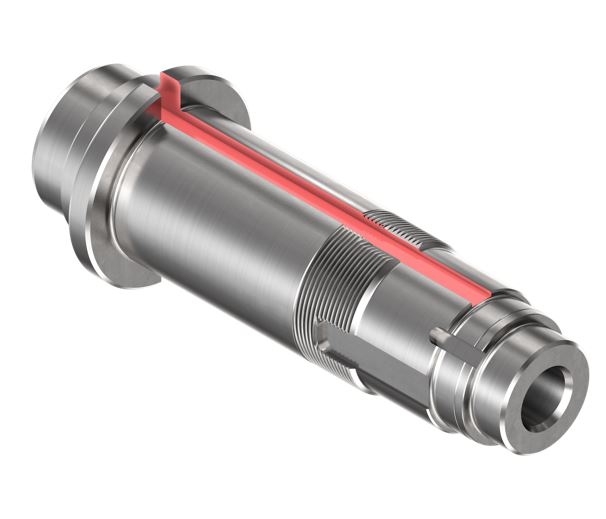
Alkalmazási részletek
- Alkatrész: Motor tengely EV és HEV hajtásrendszerekhez
- Munkadarab anyaga: SCM440, 27–35 HRC
- Gép: Esztergagép / külső hűtés
- Művelet: Horonymarás 10 mm horonyszélességgel, 400 mm horonyhosszal és 4,5 mm mélységgel
Kihívások
- A meglévő HSS maró rövid szerszámélettartammal rendelkezett, és öt alkatrész megmunkálása után cserére szorult
- A meghibásodási mód a vágóél törése volt, ami hosszabb szerszámélettartamot igényelt
- A 400 mm-es horonyhossz hosszú megmunkálási távolságot eredményezett
Forgácsolási feltételek összehasonlítása
| Hagyományos HSS maró | VVFH + VSSD | |
|---|---|---|
| Szerszám és szár | ø8 HSS maró, 2 él | VVFH0800S03R04S05 VSSD10L055S05-S |
| Fej anyaga és minősége | Bevonatos HSS | Keményfém AH715 |
| Vágósebesség Vc | 23 m/min | 23 m/min |
| Fogásmélység ap | 4,5 mm | 4,5 mm |
| Előtolási sebesség | 45 mm/min | 45 mm/min |
| Kinyúlás | 20 mm | 20 mm |
| Megmunkált alkatrészek száma fejenként | 5 alkatrész | 30 alkatrész, 6-szor több |
| Meghibásodási mód | Vágóél törése | Homlokkopás |
| Felületminőség | A hagyományos szerszámmal egyenértékű | Jó |
| Szerszámstabilitás | A hagyományos szerszámmal egyenértékű | Jó |
PONT
A keményfém konstrukció és a nagy merevségű szár a törésről stabil kopásra változtatta a meghibásodási módot
A HSS marót keményfém AH715 VVFH fejre cserélték, fenntartva ugyanazt a vágósebességet, fogásmélységet és előtolási sebességet.
VSSD nagy merevségű szárat is használtak.
Ennek eredményeként
a meghibásodási mód hirtelen vágóél törésről stabil homlokkopásra változott,
és a megmunkált alkatrészek száma ötről 30-ra nőtt.
A felületi minőség is javult.
2. eset
SCM420/430 tengelyhorony: Három folyamatról kettőre, három szerszámról egyre csökkentve
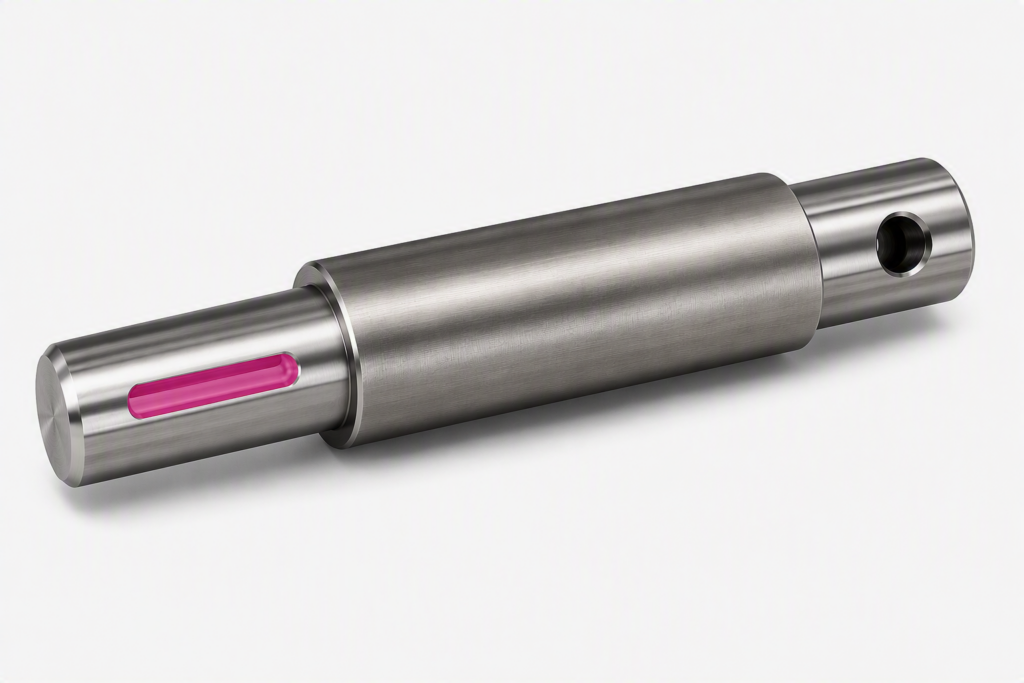
Alkalmazási részletek
- Alkatrész: Tengely, durva horonymarás
- Munkadarab anyaga: SCM420 / SCM430
- Gép: Esztergaközpont hajtott orsóval
- Horonyszélesség: 8 / 10 / 12 / 16 mm
Kihívások a hagyományos háromlépéses módszerrel
- 1. Vezetőfurat fúrása lapos fúróval
- 2. Durva horonymarás négyélű durvító maróval
- 3. Kerületi simítás négyélű simító maróval
- Három szerszámra volt szükség, ami jelentős szerszámcsere és szerszámkezelési terhelést eredményezett
VVFH megmunkálási feltételek
- Fúrás: Vc = 60 m/min, fz = 0,03 mm/z
- Oldalirányú horonymarás: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Jó eredmények mind a fúrásban, mind az oldalirányú előtolásos megmunkálásban
Javulási eredmények
| Hagyományos | VVFH + VSSD | |
|---|---|---|
| Szerszám és szár | ø9 durvító maró, 4 él | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Fogankénti előtolás fz | 0,05 mm/z | 0,07 mm/z |
| Kinyúlás | 20 mm | 15 mm |
| Anyageltávolítási sebesség | 22,28 cm³/min | 23,4 cm³/min |
| Folyamatok száma | 3 folyamat | 2 folyamat, durvítás + simítás |
| Szükséges szerszámok száma | 3 szerszám | 1 szerszám |
| Felületminőség | Alacsonyabb | Jó |
| Szerszámstabilitás | — | Jó |
PONT
A fúrás és a durva megmunkálás egyetlen VVFH szerszámba konszolidálva
Miközben a kerületi simítási folyamat megmaradt,
a lapos fúrót és a durvító marót egyetlen VVFH szerszámba vonták össze.
A folyamatok száma háromról kettőre, a szükséges szerszámok száma pedig háromról egyre csökkent.
A kinyúlás is lerövidült 20 mm-ről 15 mm-re, ami nagyobb előtolást tett lehetővé, miközben javult a felületi minőség.
3. eset
S45C tengelyhorony: Egyfolyamatos megmunkálás és hosszabb szerszámélettartam egyidejűleg
Alkalmazási részletek
- Alkatrész: Tengely dízelmotorhoz
- Munkadarab anyaga: S45C
- Gép: Esztergagép hajtott orsóval / külső hűtés
- Művelet: ø8 horonymarás, 5 mm fogásmélység és 58 mm megmunkálási hossz
Kihívás
- A hagyományos módszer két folyamatból állt: vezetőfurat fúrása egy ø8 fúróval, majd horonymarás egy versenytárs ø8 marójával
- Nagyobb termelékenységre volt szükség a folyamatintegráció révén
Forgácsolási feltételek összehasonlítása
| Hagyományos versenytárs szerszám | VVFH + VSSD | |
|---|---|---|
| Szerszám és szár | ø8 maró, 4 él | VVFH0800S03R04S05 VSSD10L055S05-S |
| Minőségek | AlCrN | AH715 |
| Vágósebesség Vc | 60 m/min | 60 m/min |
| Fogásmélység ap | 5 mm | 5 mm |
| Fogankénti előtolás fz | 0,01 mm/z | 0,03 mm/z |
| Előtolási sebesség | 95 mm/min | 215 mm/min |
| Megmunkált munkadarabok száma fejenként | 126 munkadarab | 160 munkadarab |
| Anyageltávolítási sebesség | 3,82 cm³/min | 8,59 cm³/min |
| Folyamatok száma | 2 folyamat, fúrás + horonymarás | Egy folyamatba konszolidálva |
| Felületminőség | Jó | Jó |
PONT
Optimalizálja az előtolást ahelyett, hogy egyszerűen csökkentené
A VVFH-t, fúrási képességével, a folyamatok integrálására javasolták.
Kezdetben vágóél törés lépett fel, amikor a versenytárs szerszámához használt alacsony előtolással munkálták meg.
Azonban az
előtolás optimalizálásával az ajánlott fz = 0,03 mm/z értékre,
a megmunkált munkadarabok száma 126-ról 160-ra nőtt.
Az anyageltávolítási sebesség több mint kétszeresére nőtt, lehetővé téve
mind a folyamatintegrációt, mind a hosszabb szerszámélettartamot
és sikeres szerszámcserét eredményezett.
Mi a közös a három esetben?
Tekintse át a folyamatot, a szárat és a vágási feltételeket együtt, ahelyett, hogy egyszerűen lecserélné a szerszámot
Mindhárom esetben a meglévő marót nem egyszerűen VVFH-ra cserélték.
Az eredményeket a következő kombinációjával érték el:
anyagváltás HSS-ről keményfémre,
javult szerszámmerevség VSSD nagy merevségű szárral,
rövidebb szerszámkinyúlás,
és
a VVFH-hoz megfelelő előtolási feltételek.
Ezek az intézkedések együtt tették lehetővé mind a folyamatintegrációt, mind a hosszabb szerszámélettartamot.
6. Különböző feltételek használata fúráshoz, horonymaráshoz és kerületi simításhoz
A VVFH több megmunkálási műveletet is képes elvégezni egyetlen szerszámmal, de ez nem jelenti azt, hogy minden művelethez ugyanazokat a vágási feltételeket kell használni.
Fontos, hogy minden megmunkálási művelethez megfelelő feltételeket állítsunk be.
Fúrás
- Vágósebesség fúrás közben
- Z-tengely előtolás
- Fúrási mélység
- Szükséges-e szakaszos előtolás
- Hűtésellátás
- Forgács elvezetési feltételek
Horonymarás
- Fogankénti előtolás
- Axiális fogásmélység
- Horonyszélesség
- Megmunkálási hossz
- Forgács elvezetési feltételek
- Rezgés vagy rendellenes zaj
- Szerszámkárosodás állapota
Kerületi saroksimítás
- Kerületi simítási ráhagyás
- Radiális fogásmélység
- Fogankénti előtolás
- Horonyszélesség
- Sarokméretek
- Szükséges sarokrádiusz
- A megmunkált felület állapota
FONTOS
Állítson be optimális feltételeket minden megmunkálási művelethez
A szerszámra ható terhelés iránya és nagysága eltérő a fúrás, a horonymarás és a kerületi simítás között.
A VVFH teljesítménye maximalizálható azáltal, hogy
minden művelethez egyedileg állítjuk be a vágási feltételeket.
Összefoglalás: A VVFH megváltoztatja a tengelyhorony-megmunkálás hagyományos megközelítését
Ez a cikk bemutatta a tengelyhorony-megmunkálás kihívásait és a TungMeister VVFH által nyújtott megoldásokat.
A kulcsfontosságú pontok az alábbiakban vannak összefoglalva.
- A tengelyhorony-megmunkálás „szerszámok száma kontra szerszámpálya hossza” dilemmát vet fel:
a rámpázás, a fúró- és marómegmunkálás, valamint az ismételt sekély vágás mindegyike előnyökkel és hátrányokkal jár. - A VVFH egyetlen szerszámmal köti össze a fúrást, a horonymarást és a kerületi simítást:
három központi vágóél teszi lehetővé a közvetlen Z-tengely menti behatolást, majd az oldalirányú előtolást. - Három technológia teszi lehetővé a stabil megmunkálást:
három központi vágóél, 150%-os horony térfogat és változó emelkedésű geometria. - A szár kiválasztása közvetlenül befolyásolja a teljesítményt:
válasszon a VSSD nagy merevségű szár és a VER integrált befogópatronos szár között az alkalmazásnak megfelelően. - Optimalizálja a vágási feltételeket minden megmunkálási művelethez:
állítson be egyedi feltételeket a fúráshoz, a horonymaráshoz és a kerületi simításhoz. - Bevált vásárlói alkalmazásokban:
az eredmények közé tartozik a megmunkálási idő 69%-os csökkenése, a csökkentett rezgés, kevesebb szerszám és kevesebb szerszámcsere. - A cserélhető fejű kialakítás csökkenti az üzemeltetési költségeket:
a szár újra felhasználható.
Ha javítani szeretné a tengelyhorony-megmunkálási folyamatát, meghívjuk, hogy próbálja ki a VVFH-t.