


Simplifier l’usinage des rainures de clavette d’arbre avec TungMeister VVFH
Un processus plus intelligent, du perçage à la finition périphérique
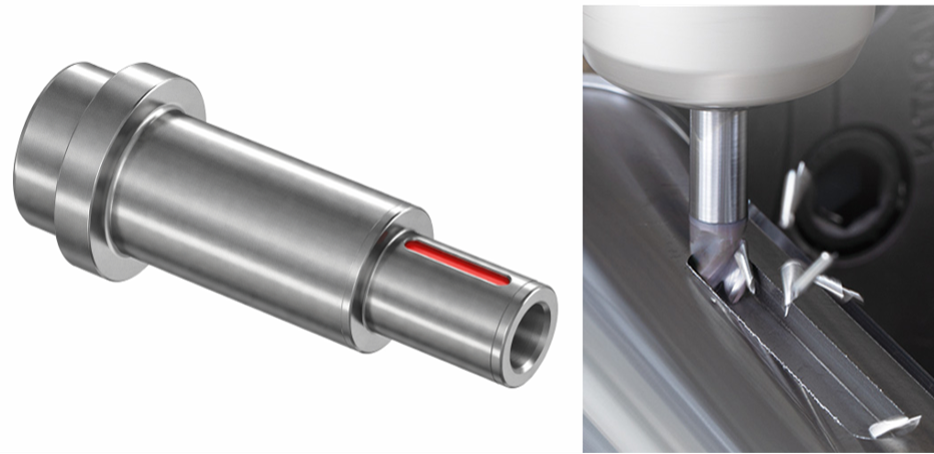
Pour l’usinage des rainures de clavette d’arbre, les méthodes courantes incluent le ramping avec une fraise en bout ou le perçage d’un trou pilote avant d’usiner la rainure avec une fraise en bout.
Mais cette méthode d’usinage est-elle vraiment optimale ?
Le ramping nécessite souvent une longue trajectoire d’outil. L’utilisation de forets et de fraises en bout séparés réduit la charge sur chaque outil, mais augmente le nombre d’outils et de changements d’outil.
La tête multifonctionnelle TungMeister VVFH est une
fraise en bout carrée à trois flutes avec une capacité de perçage améliorée.
Elle peut percer directement à la position de départ, se déplacer latéralement pour usiner l’intérieur de la rainure, puis procéder au shoulder milling pour la finition périphérique.
En d’autres termes, la VVFH n’est pas simplement une « fraise en bout qui peut percer ». C’est un
outil conçu pour repenser de manière exhaustive le processus, l’outillage et la trajectoire d’outil utilisés pour l’usinage des rainures de clavette d’arbre.
Ce que vous apprendrez dans cet article
- Pourquoi l’usinage des rainures de clavette d’arbre a tendance à nécessiter plus de processus et d’outils
- Comment la VVFH connecte le perçage, le slot milling et la finition périphérique
- Technologies qui soutiennent les performances de perçage et de slot milling de la VVFH
- Comment choisir entre une queue à haute rigidité et une queue à pince ER intégrée
- Exemples d’applications clients démontrant l’intégration des processus, une durée de vie d’outil plus longue et un usinage stable
- Conditions d’usinage à vérifier lors de l’examen de la VVFH
- Résumé
1. Les processus conventionnels d’usinage des rainures de clavette d’arbre sont-ils devenus la norme incontestée ?
Pour les rainures de clavette d’arbre, en particulier les formes de pocket fermées, l’outil ne peut pas entrer par le côté.
Par conséquent, la méthode utilisée pour atteindre la profondeur d’usinage requise a un impact significatif sur le temps d’usinage et le nombre d’outils nécessaires.
Les trois méthodes suivantes sont couramment utilisées.
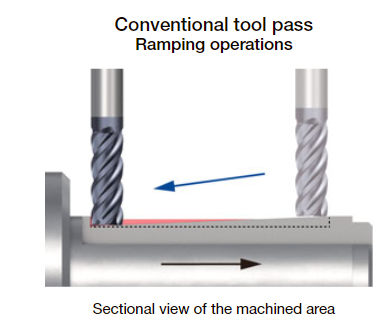
Méthode 1 : Ramping avec une fraise en bout
La fraise en bout entre dans la pièce à usiner sous un angle et coupe progressivement jusqu’à la profondeur spécifiée.
Elle se déplace ensuite latéralement pour usiner l’intérieur de la rainure, suivi d’un shoulder milling autour de la périphérie pour la finition.
Bien que cette méthode limite le nombre de changements d’outil, elle nécessite une distance d’entrée suffisante pour atteindre la profondeur d’usinage.
Pour les rainures profondes, la trajectoire de ramping devient plus longue et peut empêcher les réductions du temps d’usinage.
Méthode 2 : Coupes peu profondes répétées et mouvements d’avance latérale
La profondeur de coupe axiale est réglée sur une petite valeur, et l’intérieur de la rainure est usiné par des coupes répétées sur l’axe Z et des mouvements d’avance latérale.
Bien que cela facilite la réduction de la charge sur l’outil, cela augmente le nombre de passes.
Lorsque la finition périphérique est également incluse, le temps d’usinage requis pour chaque rainure de clavette a tendance à s’allonger.
Méthode 3 : Perçage d’un trou pilote et usinage de la rainure avec une fraise en bout
Un foret est utilisé pour créer un trou pilote jusqu’à la profondeur d’usinage requise.
L’outil est ensuite changé pour une fraise en bout, qui usine l’intérieur de la rainure et effectue un shoulder milling autour de la périphérie pour la finition.
Cette méthode réduit à la fois la distance de ramping et la charge d’entrée sur la fraise en bout, mais elle crée les défis suivants.
- Un foret pour trou pilote et une fraise en bout sont nécessaires
- Des changements d’outil sont nécessaires
- Plus de pockets d’outils et d’unités d’outils entraînés sont nécessaires
- La compensation d’outil et la gestion de la durée de vie de l’outil sont requises pour chaque outil
- L’inventaire d’outils et le travail de configuration augmentent
DILEMME
Réduire le nombre d’outils augmente la longueur de la trajectoire d’outil, tandis que raccourcir la trajectoire d’outil augmente le nombre d’outils
La VVFH résout ce compromis.
2. La VVFH connecte le perçage à la finition périphérique
La VVFH est une fraise en bout carrée à trois flutes avec des arêtes de coupe centrales qui permettent le perçage.
Elle peut percer directement dans la direction Z à la position de départ de l’usinage.
Après avoir atteint la profondeur spécifiée, elle peut se déplacer latéralement pour usiner l’intérieur de la rainure.
Elle peut ensuite procéder directement au shoulder milling autour de la périphérie de la rainure de clavette pour la finition.
Comparaison des méthodes d’usinage
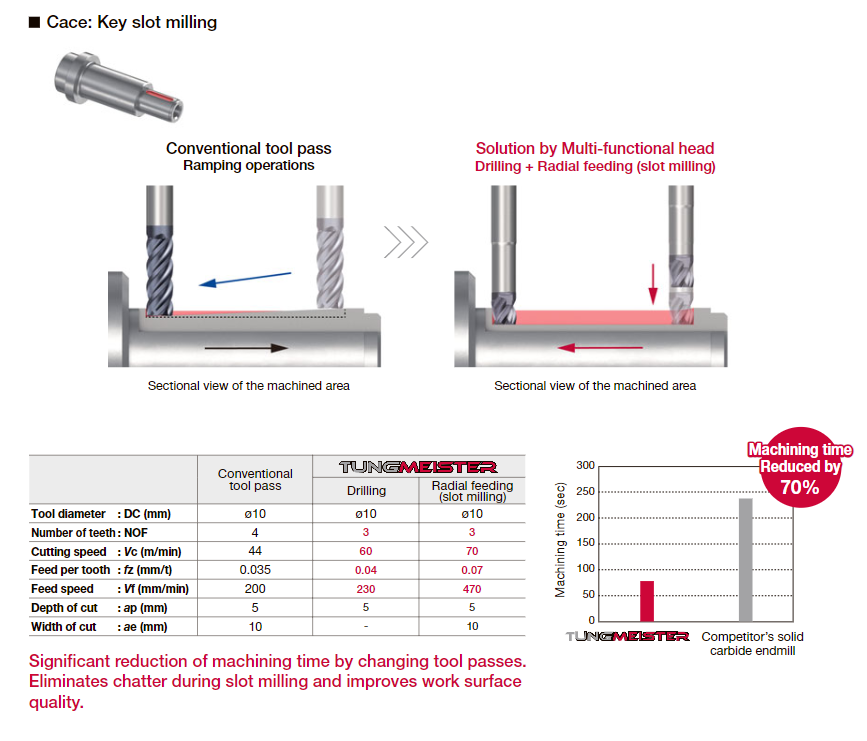
Méthode de ramping conventionnelle
→
Avance latérale à l’intérieur de la rainure
→
Finition périphérique shoulder
Méthode conventionnelle foret-fraise en bout
→
Changement d’outil
→
Usinage de rainure à la fraise en bout
→
Finition périphérique shoulder
Usinage avec VVFH
→
Usinage latéral de rainure
→
Finition périphérique shoulder
POINT CLÉ
La VVFH est un outil qui transforme la trajectoire d’outil de rainure de clavette
La valeur de la VVFH ne se limite pas à ajouter une capacité de perçage à une fraise en bout conventionnelle.
Son plus grand avantage est la capacité de remplacer un processus basé sur le ramping ou plusieurs outils par une
méthode d’usinage continue consistant en le perçage, l’avance latérale et la finition périphérique.
Exemple d’amélioration du temps d’usinage
Usinage de rainure de clavette sur un arbre S45C
Ramping conventionnel :
240 secondes
→ Avec VVFH :
75 secondes
(source : documentation interne)
3. Trois technologies soutenant l’usinage stable de la VVFH
Le perçage et le slot milling diffèrent à la fois par la direction de la charge appliquée à l’outil et par les conditions d’évacuation des copeaux.
La VVFH intègre des technologies qui permettent d’effectuer ces différentes opérations d’usinage avec un seul outil.
Caractéristique 1 : Trois arêtes de coupe centrales pour le perçage
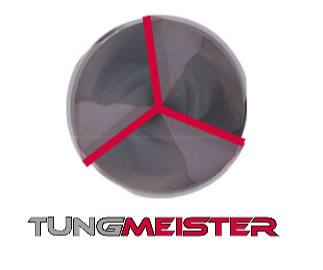
La VVFH est dotée de trois arêtes de coupe centrales.
Pendant le perçage, les trois arêtes de coupe s’engagent dans la coupe, répartissant la charge sur les arêtes de coupe.
Étant donné que les arêtes de coupe restent fonctionnelles au centre de l’outil, la VVFH peut entrer directement dans la direction Z depuis la position de départ de l’usinage, puis passer à l’avance latérale.
Caractéristique 2 : Volume de flute 150 % supérieur à la conception conventionnelle
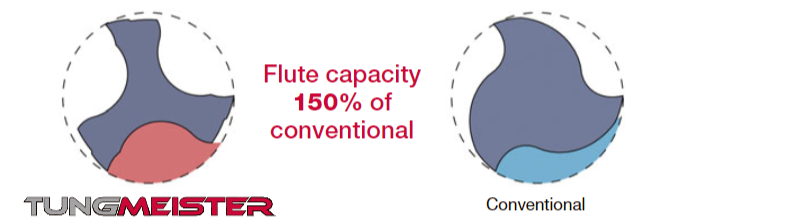
Pendant le perçage, l’outil est entouré par la pièce à usiner, ce qui rend l’espace disponible pour l’évacuation des copeaux générés particulièrement important.
La VVFH utilise de grandes poches à copeaux et offre
150 % du volume de flute de la conception conventionnelle
(source : documentation interne du produit).
Cette structure réduit l’accumulation de copeaux pendant le perçage et facilite une transition en douceur vers l’usinage d’avance latérale ultérieur.
Ce grand volume de flute ne bénéficie pas seulement au perçage, mais
contribue également de manière significative à l’amélioration de l’évacuation des copeaux pendant l’usinage de rainure pleine.
Dans les opérations de rainure pleine, telles que l’usinage de rainures de clavette, le diamètre entier de l’outil est engagé dans la coupe, produisant simultanément un grand volume de copeaux.
Un plus grand volume de flute rend plus difficile l’accumulation de copeaux à l’intérieur des poches et empêche l’augmentation de la charge de coupe causée par le recoupage des copeaux.
Cela permet un
usinage constamment stable du perçage à l’usinage de rainure.
Caractéristique 3 : Résistance au broutage avec une géométrie à pas variable
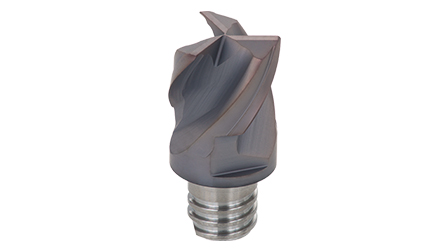
Pendant le slot milling latéral, le diamètre entier de l’outil est engagé dans la coupe, ce qui entraîne des charges de coupe élevées et une plus grande tendance au broutage.
La VVFH utilise une conception à pas variable.
Ses performances d’évacuation des copeaux et sa résistance au broutage soutiennent les trajectoires d’outil qui passent du perçage à l’avance latérale dans l’usinage de rainures de clavette et de pockets.
TROIS TECHNOLOGIES
Trois arêtes de coupe centrales × Grand volume de flute × Pas variable
Ces trois technologies fonctionnent ensemble pour permettre à un seul outil d’effectuer les deux opérations d’usinage différentes que sont le perçage et le slot milling.
4. Sélection de la bonne queue pour maximiser les performances de la VVFH
Dans l’usinage des rainures de clavette d’arbre, il est important non seulement de sélectionner la tête VVFH appropriée, mais aussi d’assurer une rigidité suffisante de l’ensemble de l’assemblage d’outil, y compris la queue.
Pendant l’usinage de rainure pleine et le shoulder milling périphérique, des charges radiales sont appliquées à l’outil.
En principe, l’assemblage d’outil doit être
aussi court et aussi épais que possible.
Queue à haute rigidité VSSD
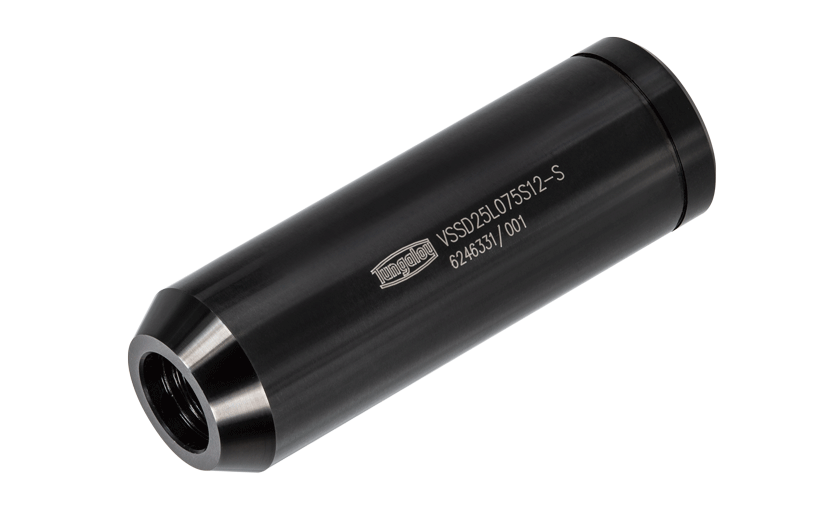
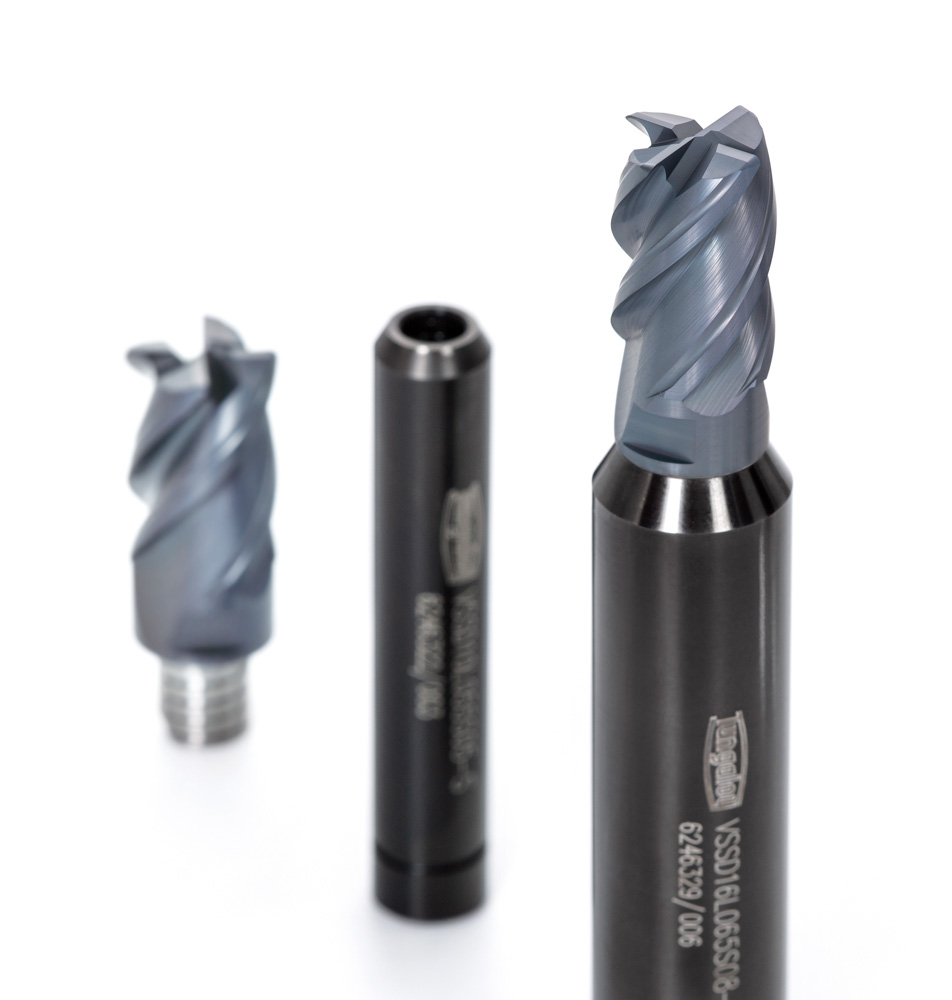
Le VSSD utilise une queue droite dont le diamètre est supérieur au filetage de connexion de la tête, augmentant la rigidité de l’ensemble de l’assemblage d’outil.
Il réduit la déflexion de l’outil dans les applications soumises à des charges radiales élevées, telles que l’usinage de rainures de clavette pleine et l’usinage de longues rainures.
Lors d’un test d’usinage de rainure interne, il a démontré un
usinage sans broutage jusqu’à trois fois la profondeur de coupe de la fraise en bout solide utilisée pour comparaison.
Applications où le VSSD est efficace :
- Usinage de rainure de clavette pleine
- Usinage de longues rainures
- Usinage à forte charge de matériaux tels que l’acier SCM
- Applications subissant du broutage ou une déflexion d’outil
- Applications avec des dimensions instables pendant la finition périphérique shoulder
Queue à pince ER intégrée VER
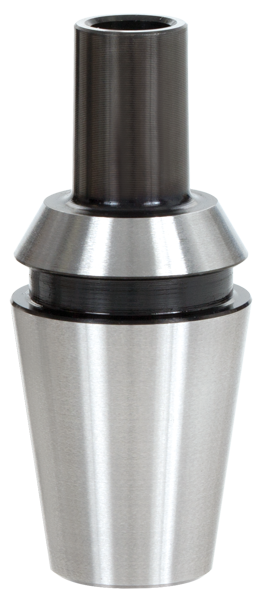
Cette queue est efficace dans les environnements qui utilisent des pinces ER côté machine, y compris les tours, les machines multitâches et les tours automatiques de type suisse.
Sa conception intégrée compatible avec les pinces ER raccourcit le porte-à-faux de l’outil.
Elle aide à supprimer la déflexion et le broutage dans les environnements où la rigidité est difficile à maintenir, tels que les unités d’outils entraînés et les machines compactes.
Compatible avec ER11, ER16, ER20 et ER25.
Directives de sélection de la queue
| Un porte-à-faux court est requis sur un tour ou une machine multitâche | Queue à pince intégrée VER |
|---|---|
| Une plus grande rigidité est requise contre les charges radiales pendant le slot milling | Queue à haute rigidité VSSD |
| Il n’y a pas d’interférence et une queue de plus grand diamètre peut être utilisée | Prioriser la configuration la plus courte et la plus épaisse possible |
5. Exemples d’applications clients
Les exemples d’applications clients suivants démontrent les capacités de la VVFH.
Découvrez comment la VVFH a apporté des améliorations en matière d’
intégration des processus, de durée de vie de l’outil et de stabilité d’usinage.
Cas 1
Arbre de moteur EV en SCM440 : Six fois plus de composants en passant d’une fraise en bout HSS
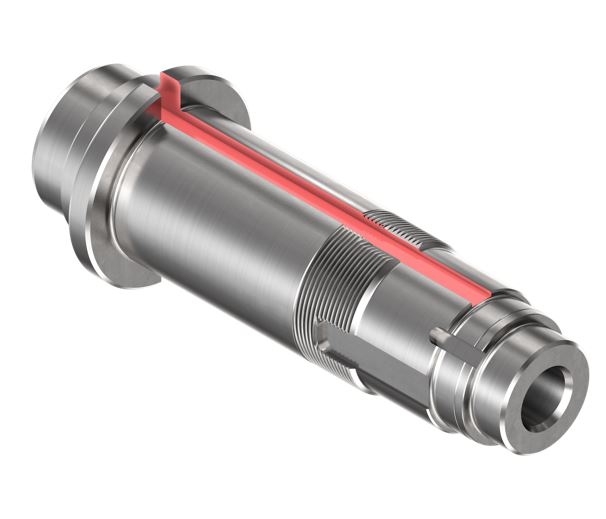
Détails de l’application
- Composant : Arbre moteur pour systèmes d’entraînement EV et HEV
- Matériau de la pièce : SCM440, 27–35 HRC
- Machine : Tour / alimentation en liquide de refroidissement externe
- Opération : Usinage de rainure de clavette avec une largeur de rainure de 10 mm, une longueur de rainure de 400 mm et une profondeur de 4,5 mm
Défis
- La fraise en bout HSS existante avait une courte durée de vie et nécessitait un remplacement après l’usinage de cinq composants
- Le mode de défaillance était la fracture de l’arête de coupe, créant un besoin d’une durée de vie d’outil plus longue
- La longueur de rainure de 400 mm a entraîné une longue distance d’usinage
Comparaison des conditions de coupe
| Fraise en bout HSS conventionnelle | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise en bout HSS ø8, 2 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Matériau et nuance de la tête | HSS revêtu | Carbure AH715 |
| Vitesse de coupe Vc | 23 m/min | 23 m/min |
| Profondeur de coupe ap | 4,5 mm | 4,5 mm |
| Vitesse d’avance | 45 mm/min | 45 mm/min |
| Porte-à-faux | 20 mm | 20 mm |
| Composants usinés par tête | 5 composants | 30 composants, 6 fois plus |
| Mode de défaillance | Fracture de l’arête de coupe | Usure en dépouille |
| Qualité de surface | Équivalent à l’outil conventionnel | Bonne |
| Stabilité de l’outil | Équivalent à l’outil conventionnel | Bonne |
POINT CLÉ
La construction en carbure et une queue à haute rigidité ont changé le mode de défaillance de la fracture à l’usure stable
La fraise en bout HSS a été remplacée par une tête VVFH en carbure AH715 tout en maintenant la même vitesse de coupe, profondeur de coupe et vitesse d’avance.
Une queue à haute rigidité VSSD a également été utilisée.
En conséquence,
le mode de défaillance est passé de la fracture soudaine de l’arête de coupe à l’usure stable en dépouille,
et le nombre de composants usinés est passé de cinq à 30.
La qualité de surface s’est également améliorée.
Cas 2
Rainure de clavette d’arbre SCM420/430 : Réduction de trois à deux processus et de trois à un outil
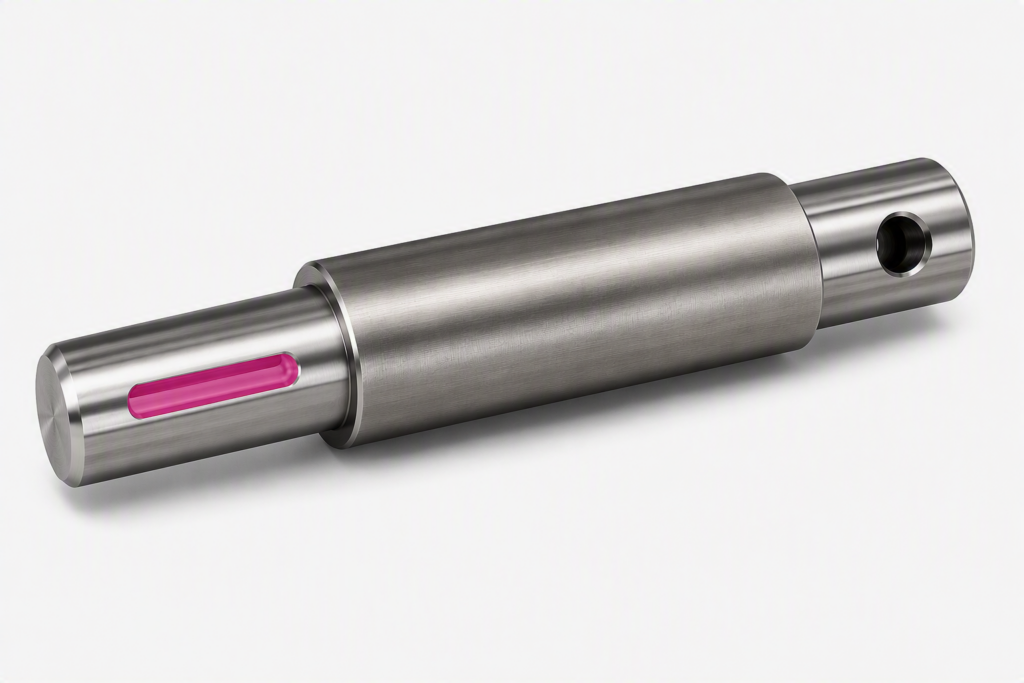
Détails de l’application
- Composant : Arbre, usinage de rainure de clavette d’ébauche
- Matériau de la pièce : SCM420 / SCM430
- Machine : Centre de tournage avec broche entraînée
- Largeur de rainure de clavette : 8 / 10 / 12 / 16 mm
Défis avec la méthode conventionnelle à trois processus
- 1. Perçage de trou pilote avec un foret plat
- 2. Usinage de rainure d’ébauche avec une fraise en bout d’ébauche à quatre flutes
- 3. Finition périphérique avec une fraise en bout de finition à quatre flutes
- Trois outils étaient nécessaires, ce qui entraînait une charge de travail considérable pour le changement et la gestion des outils
Conditions d’usinage VVFH
- Perçage : Vc = 60 m/min, fz = 0,03 mm/z
- Usinage latéral de rainure : ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Bons résultats en perçage et en usinage d’avance latérale
Résultats d’amélioration
| Conventionnel | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise en bout d’ébauche ø9, 4 flutes | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| feed per tooth fz | 0,05 mm/z | 0,07 mm/z |
| Porte-à-faux | 20 mm | 15 mm |
| Taux d’enlèvement de matière | 22,28 cm³/min | 23,4 cm³/min |
| Nombre de processus | 3 processus | 2 processus, ébauche + finition |
| Nombre d’outils requis | 3 outils | 1 outil |
| Qualité de surface | Inférieur | Bonne |
| Stabilité de l’outil | — | Bonne |
POINT CLÉ
Perçage et usinage d’ébauche consolidés en un seul outil VVFH
Tout en conservant le processus de finition périphérique,
le foret plat et la fraise en bout d’ébauche ont été consolidés en un seul outil VVFH.
Le nombre de processus a été réduit de trois à deux, et le nombre d’outils requis a été réduit de trois à un.
Le porte-à-faux a également été raccourci de 20 mm à 15 mm, permettant une avance plus élevée tout en améliorant la qualité de surface.
Cas 3
Rainure de clavette d’arbre S45C : Usinage en un seul processus et durée de vie d’outil plus longue atteints simultanément
Détails de l’application
- Composant : Arbre pour moteur diesel
- Matériau de la pièce : S45C
- Machine : Tour avec broche d’outil entraînée / alimentation en liquide de refroidissement externe
- Opération : Usinage de rainure de clavette ø8, profondeur de coupe de 5 mm et longueur d’usinage de 58 mm
Défi
- La méthode conventionnelle consistait en deux processus : perçage de trou pilote avec un foret ø8, suivi d’un slot milling avec une fraise en bout ø8 d’un concurrent
- Une productivité plus élevée grâce à l’intégration des processus était requise
Comparaison des conditions de coupe
| Outil concurrent conventionnel | VVFH + VSSD | |
|---|---|---|
| Outil et queue | Fraise en bout ø8, 4 flutes | VVFH0800S03R04S05 VSSD10L055S05-S |
| Nuances | AlCrN | AH715 |
| Vitesse de coupe Vc | 60 m/min | 60 m/min |
| Profondeur de coupe ap | 5 mm | 5 mm |
| feed per tooth fz | 0,01 mm/z | 0,03 mm/z |
| Vitesse d’avance | 95 mm/min | 215 mm/min |
| Pièces usinées par tête | 126 pièces | 160 pièces |
| Taux d’enlèvement de matière | 3,82 cm³/min | 8,59 cm³/min |
| Nombre de processus | 2 processus, perçage + slot milling | Consolidé en 1 processus |
| Qualité de surface | Bonne | Bonne |
POINT CLÉ
Optimiser l’avance plutôt que de simplement la réduire
La VVFH, avec sa capacité de perçage, a été proposée pour intégrer les processus.
Un écaillage de l’arête de coupe s’est initialement produit lors de l’usinage avec la même faible avance utilisée pour l’outil du concurrent.
Cependant, en
optimisant l’avance à la valeur recommandée de fz = 0,03 mm/z,
le nombre de pièces usinées est passé de 126 à 160.
Le taux d’enlèvement de matière a plus que doublé, permettant
à la fois l’intégration des processus et une durée de vie d’outil plus longue
et aboutissant à un changement d’outil réussi.
Ce que les trois cas ont en commun
Examiner le processus, la queue et les conditions de coupe ensemble plutôt que de simplement remplacer l’outil
Dans les trois cas, la fraise en bout existante n’a pas été simplement remplacée par la VVFH.
Les résultats ont été obtenus en combinant un
changement de matériau du HSS au carbure,
une rigidité d’outil améliorée avec une queue à haute rigidité VSSD,
un porte-à-faux d’outil plus court,
et des
conditions d’avance adaptées à la VVFH.
Ensemble, ces mesures ont permis à la fois l’intégration des processus et une durée de vie d’outil plus longue.
6. Utiliser des conditions différentes pour le perçage, le slot milling et la finition périphérique
La VVFH peut effectuer plusieurs opérations d’usinage avec un seul outil, mais cela ne signifie pas que chaque opération doit utiliser les mêmes conditions de coupe.
Il est important de définir des conditions appropriées pour chaque opération d’usinage.
Drilling
- Vitesse de coupe pendant le perçage
- Avance sur l’axe Z
- Profondeur de perçage
- Nécessité d’une avance par à-coups
- Alimentation en liquide de refroidissement
- Conditions d’évacuation des copeaux
Slot Milling
- Avance par dent
- Profondeur de coupe axiale
- Largeur de rainure
- Longueur d’usinage
- Conditions d’évacuation des copeaux
- Broutage ou bruit anormal
- État d’endommagement de l’outil
Finition périphérique shoulder
- Surépaisseur de finition périphérique
- Profondeur de coupe radiale
- Avance par dent
- Largeur de rainure de clavette
- Dimensions du shoulder
- corner radius requis
- État de la surface usinée
IMPORTANT
Définir des conditions optimales pour chaque opération d’usinage
La direction et l’amplitude de la charge appliquée à l’outil diffèrent entre le perçage, le slot milling et la finition périphérique.
Les performances de la VVFH peuvent être maximisées en
définissant individuellement les conditions de coupe pour chaque opération.
Résumé : La VVFH change l’approche conventionnelle de l’usinage des rainures de clavette d’arbre
Cet article a présenté les défis de l’usinage des rainures de clavette d’arbre et les solutions apportées par le TungMeister VVFH.
Les points clés sont résumés ci-dessous.
- L’usinage des rainures de clavette d’arbre présente un dilemme « nombre d’outils versus longueur de trajectoire d’outil » :
le ramping, l’usinage foret-fraise en bout et la coupe peu profonde répétée ont chacun des avantages et des inconvénients. - La VVFH connecte le perçage, le slot milling et la finition périphérique avec un seul outil :
trois arêtes de coupe centrales permettent une entrée directe sur l’axe Z suivie d’une avance latérale. - Trois technologies permettent un usinage stable :
trois arêtes de coupe centrales, 150 % de volume de flute et une géométrie à pas variable. - La sélection de la queue affecte directement les performances :
choisir entre la queue à haute rigidité VSSD et la queue à pince intégrée VER selon l’application. - Optimiser les conditions de coupe pour chaque opération d’usinage :
définir des conditions individuelles pour le perçage, le slot milling et la finition périphérique. - Prouvé dans les applications clients :
les résultats incluent une réduction de 69 % du temps d’usinage, une réduction du broutage, moins d’outils et moins de changements d’outil. - La conception à tête interchangeable réduit les coûts d’exploitation :
la queue peut être réutilisée.
Si vous cherchez à améliorer votre processus d’usinage des rainures de clavette d’arbre, nous vous invitons à essayer la VVFH.