


연삭 비용 절감 계산기
연삭 비용 절감 계산기
이 계산기는 현재의 연삭 공정에서 CBN/세라믹 공구로의 전환을 고려할 때 사용할 수 있습니다.
다음 필드에 값을 입력하면 CBN/세라믹 공구로 전환할 때 기대되는 비용 절감액을 계산할 수 있습니다.
각 필드에는 대표값이 미리 채워져 있으나, 귀하의 상황에 맞게 수정하여 결과를 확인해 보시기 바랍니다.
-
단위
*필수 입력 항목시뮬레이션 결과
CBN 인서트 사용 시
세라믹 인서트 사용 시
연간 절감액
0연간 USD 절감률
0% 부품당 절감액
0부품당 USD (연삭 비용)
0부품당 USD (터닝 비용)
0부품당 USD 리드 타임 단축
0시간/년 실제 가공 시간 단축
0부품당 초 연삭 시 평균 가공 시간
0부품당 초 터닝 시 평균 가공 시간
0부품당 초 절감된 시간으로 생산 가능한 부품 수
0개/년 권장 재질 및 표준 절삭 조건
권장 feed f (mm/rev):
application 피삭재 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 
인코넬 718 등 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 티타늄 합금 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 application 피삭재 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 
주철 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 구상흑연주철 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 application Grade 가공물 상태 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 
BM05M 연속 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 연속 100 - 230 0.05 - 0.5 0.05 - 0.3 경단속 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 단속 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 강단속 50 - 150 0.05 - 0.3 0.05 - 0.2 application Grade 가공물 상태 절삭 속도 Vc (m/min) feed f (mm/rev)
BX360 연속 80 - 150 0.03 - 0.08 경단속 50 - 120 0.03 - 0.08 application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 소결합금 일반 소결합금 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 소결 고경도 합금 10 - 180 0.05 - 0.3 0.01 - 0.2 application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 니켈 기반 내열합금 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 코발트 기반 내열합금 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 application 가공물 재질 워크 상태 절삭유 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 회주철 연속 건식 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 연속, 경단속 건식 LX21 400 - 800 0.5 - 2 0.1 - 0.4 연속, 단속 건식, 습식 FX105 300 - 600 0.5 - 4 0.2 - 0.6 원심주조 주철 연속 건식 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 application 가공물 재질 워크 상태 절삭유 Grade cutting speed Vc (m/min) 절입 깊이 ap (mm) feed f (mm/rev) Hardened steel 연속 습식 LX10 50 - 150 0.05 - 2 0.05 - 0.2 참고 및 면책 조항
- 시뮬레이션 결과는 실제 효과를 보장하지 않습니다. 실제 효과는 개별 상황에 따라 다를 수 있으니 주의하시기 바랍니다.
-
단위
*필수 입력 항목통화 단위 피삭재
application 피삭재 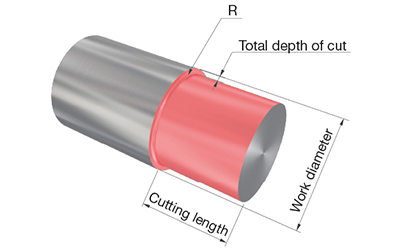
워크 직경 가공 길이 총 절입 깊이 corner radius 단속 조건 피삭재 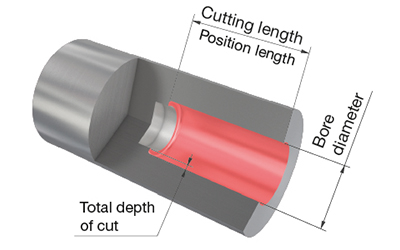
보어 직경 가공 길이 총 절입 깊이 corner radius 단속 조건 피삭재 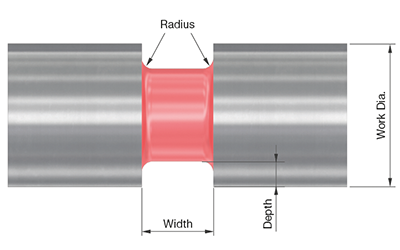
워크 직경 홈 가공 깊이 홈 가공 폭 corner radius 단속 조건 피삭재 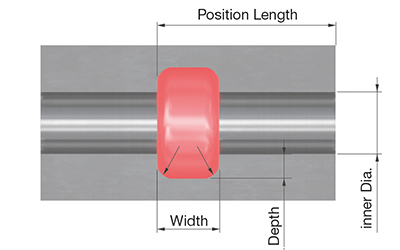
내경 홈 깊이 홈 폭 corner radius 위치 길이 단속 조건 피삭재 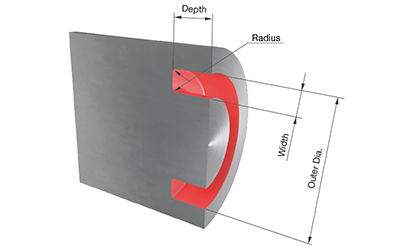
워크 직경 외경 홈 폭 홈 깊이 corner radius 단속 조건 목표 표면 거칠기 부품 생산 수량
연간 부품 생산 수량 현재 연삭 공정 입력 항목
기계 비용 연삭 숫돌 비용 연삭 숫돌 수명 소모품 비용(절삭유, 드레싱 공구 등) 작업자 시간당 임금 평균 가공 시간 워크 교환 시간 터닝으로 전환 시 입력 항목
기계 비용 소모품 비용(절삭유 등) 작업자 시간당 임금 워크 교환 시간 기타 입력 항목
우선순위 로딩 중시뮬레이션 결과
CBN 인서트 사용 시
세라믹 인서트 사용 시
연간 절감액
0연간 USD 절감률
0% 부품당 절감액
0부품당 USD (연삭 비용)
0부품당 USD (터닝 비용)
0부품당 USD 리드 타임 단축
0시간/년 실제 가공 시간 단축
0부품당 초 연삭 시 평균 가공 시간
0부품당 초 터닝 시 평균 가공 시간
0부품당 초 절감된 시간으로 생산 가능한 부품 수
0개/년 권장 재질 및 표준 절삭 조건
권장 feed f (mm/rev):
application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 인코넬 718 등 BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 티타늄 합금 BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 주철 BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 구상 흑연 주철 BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 application Grade 가공물 상태 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev)
BM05M 연속 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 연속 100 - 230 0.05 - 0.5 0.05 - 0.3 경단속 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 단속 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F 중단속 50 - 150 0.05 - 0.3 0.05 - 0.2 application Grade 가공물 상태 절삭 속도 Vc (m/min) feed f (mm/rev)
BX360 연속 80 - 150 0.03 - 0.08 경단속 50 - 120 0.03 - 0.08 application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 소결 합금 일반 소결 합금 BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 소결 경화 합금 10 - 180 0.05 - 0.3 0.01 - 0.2 application 가공물 재질 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) Ni 기반 초합금 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Co 기반 초합금 TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 application 가공물 재질 공작물 조건 절삭유 Grade 절삭 속도 Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) 회주철 연속 건식 TZ120 400 - 850 0.5 - 2 0.1 - 0.3 연속, 경단속 건식 LX21 400 - 800 0.5 - 2 0.1 - 0.4 연속, 단속 건식, 습식 FX105 300 - 600 0.5 - 4 0.2 - 0.6 원심 주철 연속 건식 TZ120 150 - 400 0.5 - 2 0.1 - 0.3 application Grade 가공물 재질 공작물 조건 절삭유 cutting speed Vc (m/min) 절삭 깊이 ap (mm) feed f (mm/rev) Hardened steel 연속 습식 LX10 50 - 150 0.05 - 2 0.05 - 0.2 기타 권장 공구
tool holder: tool holder 설명 인서트: 인서트 설명 참고 및 면책 조항
- 시뮬레이션 결과는 실제 효과를 보장하지 않습니다. 실제 효과는 개별 상황에 따라 달라질 수 있음을 유의하시기 바랍니다.
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
자료
 Tungaloy APP
 TUNG NaviTool recommendations for your specific needs
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplore Tungaloy’s TSR for custom machining insights with easy search
 Technical GuidesAccess Tungaloy’s technical guides for valuable insights, references, and resources.
 MatrixTool management system
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?