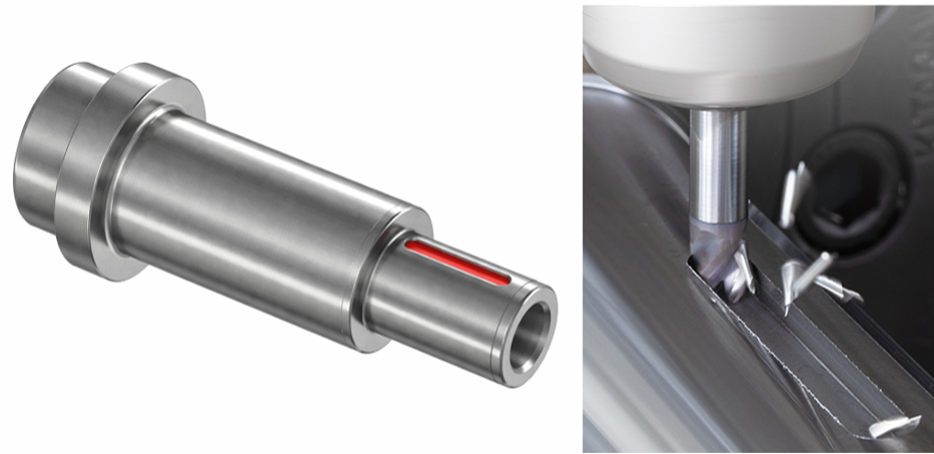
14 9月 シャフトキー溝を、もっと速く、もっとシンプルに ~ TungMeister VVFHヘッドで穴あけから外周仕上げまで
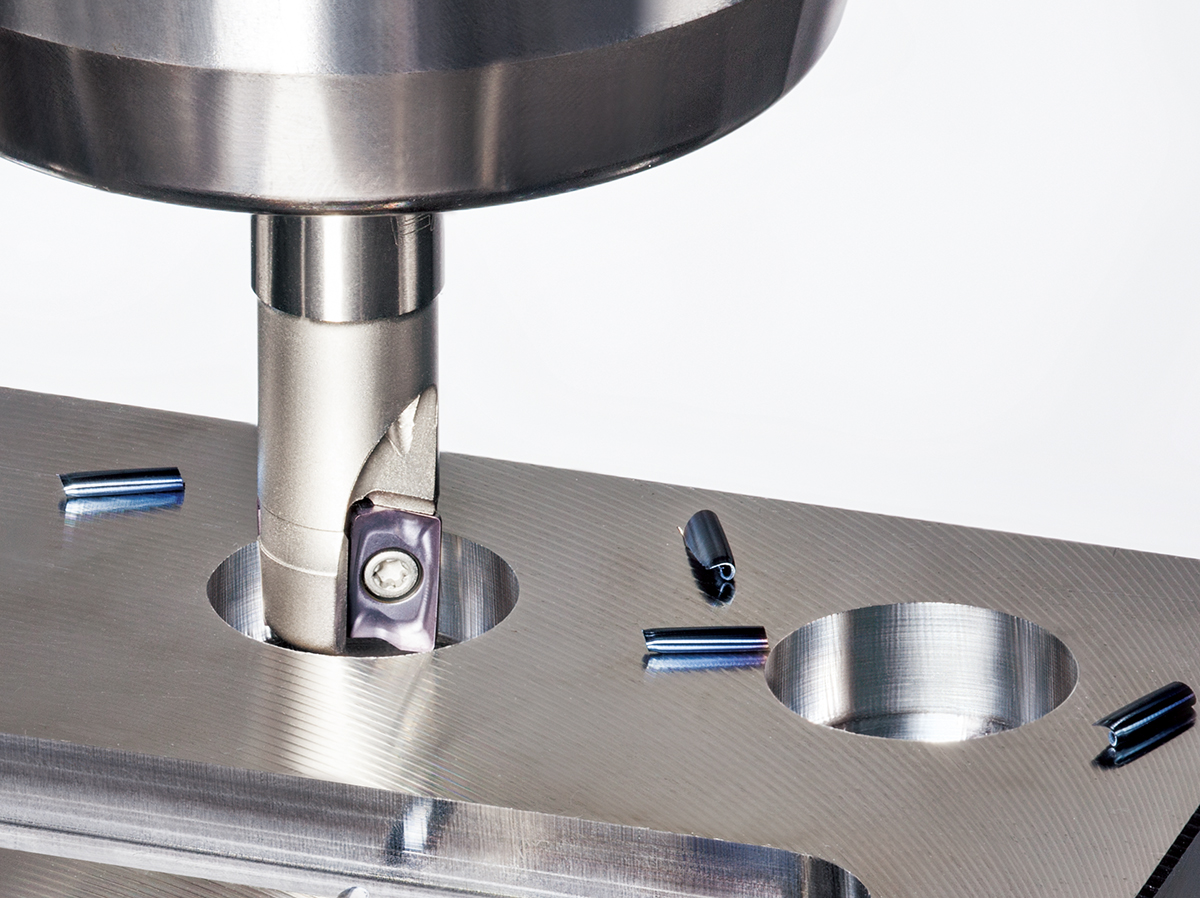
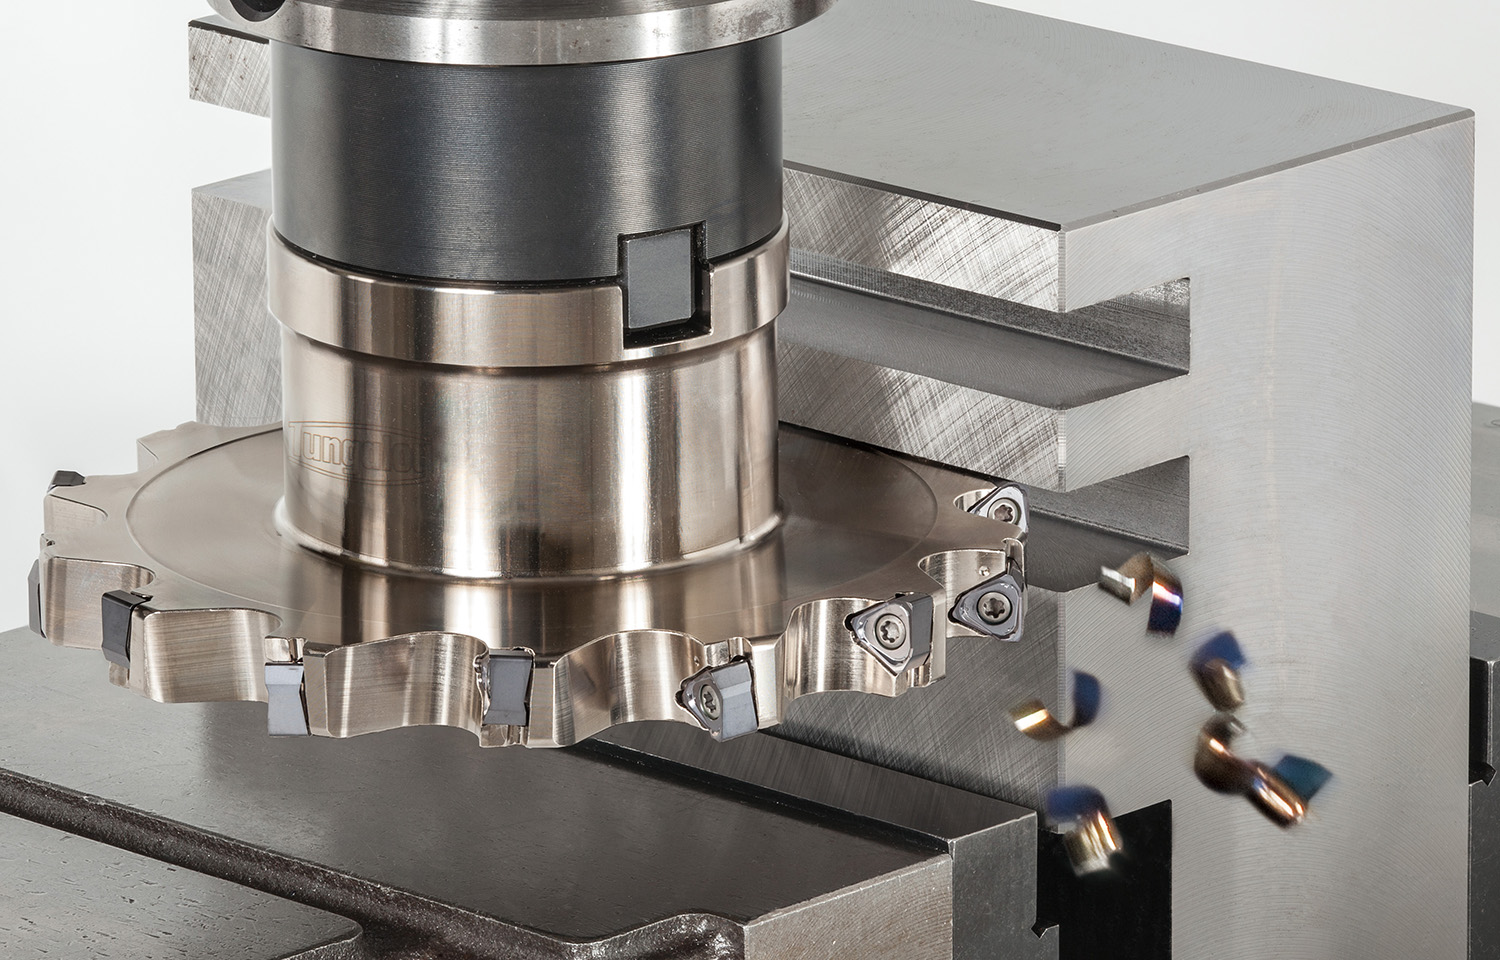
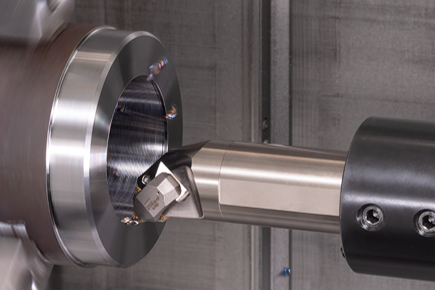
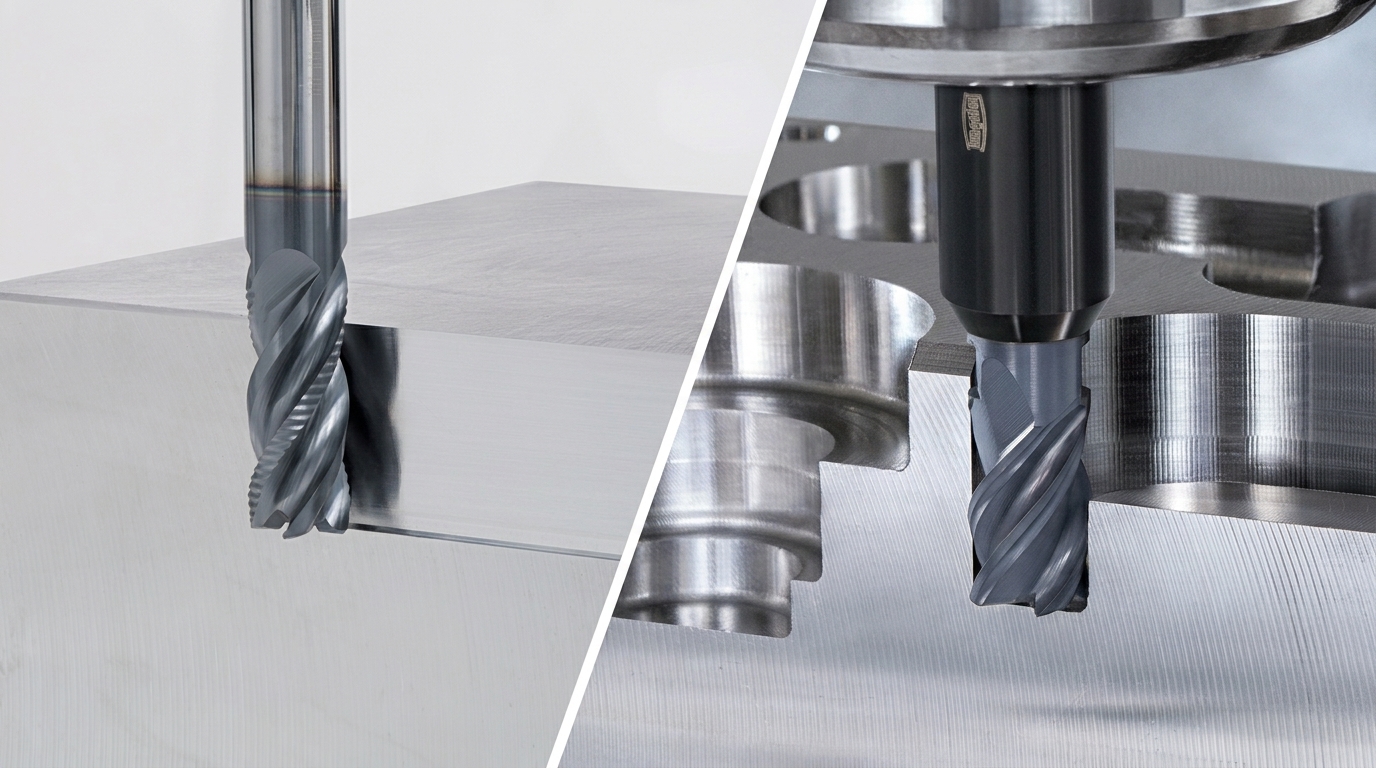
[vc_row css_animation="" row_type="row" use_row_as_full_screen_section="no" type="full_width" angled_section="no" text_align="left" background_image_as_pattern="without_pattern"][vc_column][vc_separator type="normal"][/vc_column][/vc_row][vc_row css_animation="" row_type="row" use_row_as_full_screen_section="no" type="full_width" angled_section="no" text_align="left" background_image_as_pattern="without_pattern"][vc_column][vc_column_text css=""] シャフトキー溝を、もっと速く、もっとシンプルに TungMeister VVFHで穴あけから外周仕上げまで シャフトのキー溝加工では、エンドミルによるランピング加工や、ドリルで下穴をあけてからエンドミルで溝を加工する方法が広く使われています。 しかし、その加工方法は本当に最適でしょうか。 ランピング加工ではツールパスが長くなりがち。ドリルとエンドミルを使い分ければ負荷は減りますが、工具本数と工具交換が増加します。 TungMeisterの多機能ヘッド VVFH は、穴あけ性能を高めた3枚刃スクエアエンドミル。加工開始位置で穴あけを行い、そのまま横送りで溝内部を加工し、外周の肩削り仕上げへ展開できます。 つまりVVFHは、単に「穴をあけられるエンドミル」ではありません。シャフトキー溝の工程・工具・ツールパスをまとめて見直すための工具です。 この記事でわかること シャフトキー溝加工で工程や工具が増えやすい理由 VVFHで穴あけから溝加工、外周仕上げまでをつなぐ考え方 VVFHの穴あけ性能と溝加工性能を支える技術 高剛性シャンクとERコレット一体型シャンクの使い分け 工程集約・工具寿命・加工安定性を改善したユーザー加工事例 VVFHの適用を検討する際に確認したい加工条件 まとめ 1. シャフトキー溝加工、その工程が「当たり前」になっていませんか? シャフトのキー溝、特に端部が閉じたポケット形状では、工具を横方向から進入させることができません。 そのため、加工深さまでどのように進入するかが、加工時間や使用工具数を左右します。 一般的な加工方法は、主に次の3つです。 方法1:エンドミルでランピング加工する エンドミルを斜め方向に進入させ、徐々に所定の深さまで切り込みます。その後、横送りで溝内部を加工し、最後に外周を肩削りして仕上げます。 工具交換を抑えられる一方、加工深さまで到達するための進入距離が必要です。溝が深い場合にはランピングパスが長くなり、加工時間短縮の妨げになることがあります。 方法2:少量ずつ切り込み、横送りを繰り返す 軸方向切込みを小さく設定し、Z方向への切込みと横送りを繰り返して溝内部を加工します。 工具にかかる負荷は抑えやすいものの、パス回数が多くなります。その後の外周仕上げも含めると、キー溝1か所当たりの加工時間が長くなりがちです。 方法3:ドリルで下穴をあけ、エンドミルで溝加工する ドリルで加工深さまで下穴をあけた後、エンドミルへ交換して溝内部を加工し、外周を肩削りして仕上げます。 ランピング距離やエンドミルの進入負荷を減らせますが、次のような課題が生じます。 下穴用ドリルとエンドミルが必要 工具交換が発生する 使用する工具ポットや回転工具ユニットが増える 各工具の補正と寿命管理が必要 工具在庫と段取り作業が増える ジレンマ 工具本数を減らすとツールパスが長くなり、ツールパスを短くすると工具本数が増える このトレードオフを解消するのが VVFH です。 2. 穴あけから外周仕上げまでをつなぐVVFH VVFHは、穴あけ加工に対応する中心切れ刃を備えた3枚刃スクエアエンドミルです。加工開始位置でZ方向に穴あけし、所定の深さに到達した後、そのまま横方向へ送って溝内部を加工できます。さらに、キー溝の外周を肩削りして仕上げる工程へつなげられます。 加工方式の比較 従来のランピング方式 ランピング進入 → 溝内部の横送り → 外周の肩削り仕上げ 従来のドリル併用方式 ドリルによる下穴加工 → 工具交換 → エンドミル溝加工 → 外周の肩削り仕上げ VVFHによる加工方式 VVFH穴あけ → 横送り溝加工 → 外周肩削り仕上げ POINT VVFHは、キー溝のツールパスを変えるための工具 VVFHの価値は、一般的なエンドミルに穴あけ機能を加えたことだけではありません。 ランピングや複数工具を前提とした工程から、穴あけ、横送り、外周仕上げへ連続する加工方法に変更できることが最大の特長です。 加工時間の改善例 S45Cシャフト キー溝加工 従来のランピング加工:240秒 → VVFH採用:75秒(社内資料より) 3. VVFHの安定加工を支える3つの技術 穴あけと溝加工は、工具にかかる負荷の方向も、切りくずの排出状態も異なります。 VVFHには、この異なる加工形態を1本で行うための技術が組み込まれています。 特長1:穴あけ時に機能する中心3枚刃 VVFHは中心3枚刃仕様です。穴あけ時に3枚の切れ刃が切削に関与し、刃先負荷を分散しながら加工します。 中心部まで切れ刃が機能することで、加工開始位置からZ方向へ直接進入し、その後の横送りへ移行できます。 特長2:従来比150%のフルート容積 穴あけ加工では、工具周囲がワークに囲まれるため、生成された切りくずを排出する空間が重要です。 VVFHは広い切りくずポケットを採用し、フルート容積を従来比150%(社内製品資料より)。穴あけ時に発生する切りくずの滞留を抑え、その後の横送りへつなげやすい構造となっています。 この大フルート容積は穴あけだけでなく、溝加工(全幅加工)時の切りくず排出性向上にも大きく貢献します。キー溝のような全幅溝加工では工具径全体が切削に関与するため、多量の切りくずが同時に発生します。フルート容積が大きいほど切りくずがポケット内に滞留しにくく、切りくずの噛みこみによる負荷上昇を防ぎます。これにより、穴あけから溝加工まで一貫して安定した加工を実現します。 特長3:不等リードによる耐びびり性 横送りによる溝加工では、工具径全体が切削に関与するため、切削負荷が大きく振動が発生しやすい加工です。 VVFHは不等リード仕様を採用。切りくず排出性と耐びびり性を備え、キー溝やポケット加工における穴あけから横送りへのツールパスに対応します。 3つの技術 中心3枚刃 × 大フルート容積 × 不等リード 穴あけと溝加工という異なる加工形態を1本で実現するために、これら3つの技術が相互に機能しています。 4. VVFHの性能を引き出すシャンク選定 シャフトキー溝加工では、VVFHヘッドの選定だけでなく、シャンクを含めた工具全体の剛性が重要です。 溝の全幅加工と外周の肩削り加工では、工具に径方向の負荷がかかります。工具構成の基本は、できるだけ短く、できるだけ太くすることです。 高剛性シャンク...