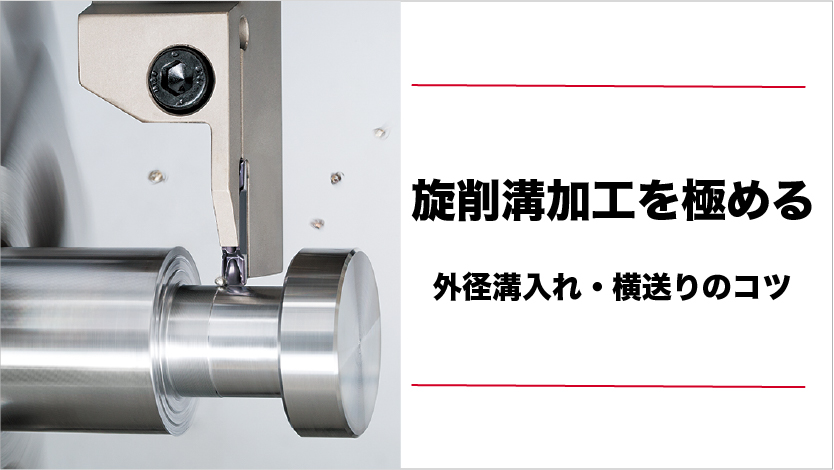
26 7月 旋削溝加工を極める! - 外径溝入れ・横送り加工のコツ –
[vc_row css_animation="" row_type="row" use_row_as_full_screen_section="no" type="full_width" angled_section="no" text_align="left" background_image_as_pattern="without_pattern" z_index="" el_id="read-cnt-area"][vc_column][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation=""][vc_column_inner][vc_empty_space][vc_column_text] 本記事のポイント 工具選定のポイントがわかる 溝幅精度に影響を与える事項がわかる 横送り加工のコツがわかる [/vc_column_text][vc_separator type="transparent" el_class="spacing-75" thickness="0" up="75"][/vc_column_inner][/vc_row_inner][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation=""][vc_column_inner][vc_column_text] 目次 外径溝入れ・横送り加工用工具の選定 溝幅の精度 横送り加工 取り付けと切込み目安 ツールパスの注意点(溝入れ+横送り) ツールパスの注意点(隅Rの加工) ツールパスの注意点(抜け際のリングばり) [/vc_column_text][/vc_column_inner][/vc_row_inner][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation="" el_id="01"][vc_column_inner][vc_column_text] 外径溝入れ・横送り加工用工具の選定 [/vc_column_text][vc_empty_space][vc_column_text][/vc_column_text][vc_column_text]外径溝入れの工具選定はクランプオン式の溝入れ工具が第一選択になります。 クランプオン式溝入れ工具の特長は溝入れと横送りのどちらも加工も可能で、工具集約ができる点にあります。 その他にも、深溝の場合は切りくず処理性が高いセルフクランプ式、ワーク剛性が低い場合はスクリュークランプ式といったように加工用途に適合した工具を選定してください。[/vc_column_text][vc_empty_space height="50px"][vc_column_text] [/vc_column_text][/vc_column_inner][/vc_row_inner][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation="" el_id="02"][vc_column_inner][vc_column_text] 溝幅の精度 [/vc_column_text][vc_empty_space][vc_column_text][/vc_column_text][vc_column_text]インサートは主にプレス後にコーティングを施した型押品と研削を行った研削品に分類されます。 研削品のほうが加工精度が高く、加工物の精度によってインサートの使い分けを行います。 また、ワークの突き出し量やインサートの溝幅も加工精度に影響を及ぼします。 突き出しが長い場合、切削力によって被削材がたわみやすく、溝幅はシャープエッジ、もしくはコーナRが小さいほうが小さい切削抵抗で加工が可能です。[/vc_column_text][vc_empty_space][vc_column_text] [/vc_column_text][/vc_column_inner][/vc_row_inner][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation="" el_id="03"][vc_column_inner][vc_column_text] 横送り加工 [/vc_column_text][vc_empty_space][vc_column_text]溝入れ工具での横送り加工は、溝幅に対して溝深さが浅い場合などに工具集約や加工時間の短縮などのメリットがあります。 一方で、工具やツールパスの面で注意点が多く、使用時に気を付ける点を説明します。[/vc_column_text][vc_empty_space][vc_column_text] [/vc_column_text][vc_empty_space height="50px"][/vc_column_inner][/vc_row_inner][vc_row_inner row_type="row" type="full_width" text_align="left" css_animation=""][vc_column_inner][vc_column_text] 取り付けと切込み目安 [/vc_column_text][vc_empty_space][vc_column_text][/vc_column_text][vc_column_text]横送り加工は工具がたわんだ際に生じる隙間角(α)によって、抵抗を減らすことで加工が可能になります。 横送りの安定性を保つために、最小切込みがインサートのコーナR(rƐ)より大きい値、最大切込みは溝幅(W)の80%程度の値を切込みの目安として設定してください。[/vc_column_text][vc_empty_space height="50px"][vc_column_text] [/vc_column_text][vc_empty_space height="50px"][/vc_column_inner][/vc_row_inner][vc_row_inner...