


Calculadora de reducción de costes de rectificado
Calculadora de reducción de costes de rectificado
Esta calculadora se puede utilizar al considerar cambiar de su proceso de rectificado actual a un acabado con herramientas de CBN/cerámica.
Introduciendo valores en los siguientes campos, puede calcular los ahorros de costes que obtendría al cambiar a herramientas de CBN/cerámica.
Los valores representativos están preestablecidos en cada campo, pero modifíquelos según su situación y compruebe los resultados.
-
Unidad
*campos obligatoriosResultados de la simulación
Al usar plaquitas de CBN
Al usar plaquitas de cerámica
Cantidad de reducción anual
0USD por año Tasa de reducción
0% Cantidad de reducción por pieza
0USD por pieza (Coste de rectificado)
0USD por pieza (Coste de torneado)
0USD por pieza Reducción del plazo de entrega
0horas por año Reducción del tiempo de procesamiento real
0segundos por pieza Tiempo medio de procesamiento durante el rectificado
0segundos por pieza Tiempo medio de procesamiento durante el torneado
0segundos por pieza Número de piezas que se pueden producir con el tiempo de ahorro
0piezas por año Materiales recomendados y condiciones de corte estándar
avance recomendado f (mm/rev):
aplicación Material de la pieza Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) 
Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Aleación de titanio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 aplicación Material de la pieza Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) 
Fundición BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Fundición nodular BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 aplicación Calidades Estado de la pieza Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) 
BM05M Continuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Interrupción ligera 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrumpido 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Interrupción fuerte 50 - 150 0,05 - 0,3 0,05 - 0,2 aplicación Calidades Estado de la pieza Velocidad de corte Vc (m/min) avance f (mm/rev)
BX360 Continuo 80 - 150 0,03 - 0,08 Interrupción ligera 50 - 120 0,03 - 0,08 aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Aleación sinterizada Aleación sinterizada general BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Aleación sinterizada endurecida 10 - 180 0,05 - 0,3 0,01 - 0,2 aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Superaleaciones de base Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superaleaciones de base Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 aplicación Materiales de la pieza de trabajo Condición de la pieza Refrigerante Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Hierro fundido gris Continuo Seco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continuo, Interrupción ligera Seco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continuo, Interrumpido Seco, Húmedo FX105 300 - 600 0,5 - 4 0,2 - 0,6 Fundición centrífuga Continuo Seco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 aplicación Materiales de la pieza de trabajo Condición de la pieza Refrigerante Calidades velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Hardened steel Continuo Húmedo LX10 50 - 150 0,05 - 2 0,05 - 0,2 Notas y exenciones de responsabilidad
- Los resultados de la simulación no garantizan los efectos reales. Tenga en cuenta que los efectos reales pueden variar según las circunstancias individuales.
-
Unidad
*campos obligatoriosMoneda Unidad Pieza de trabajo
aplicación Material de la pieza 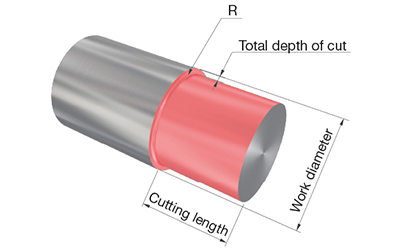
Diámetro de la pieza Longitud de corte Profundidad total de corte corner radius Condición de interrupción Material de la pieza 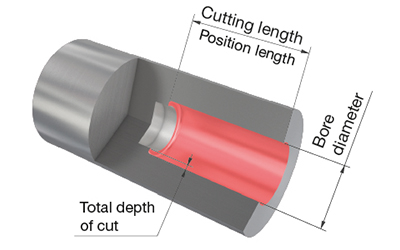
Diámetro del agujero Longitud de corte Profundidad total de corte corner radius Condición de interrupción Material de la pieza 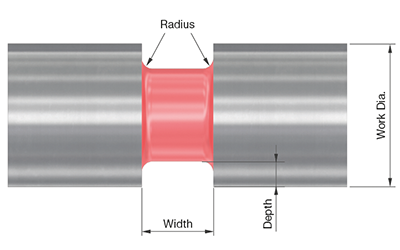
Diámetro de la pieza Profundidad de ranurado Ancho de ranurado corner radius Condición de interrupción Material de la pieza 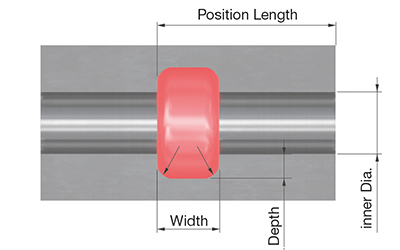
Diámetro interior Profundidad de ranura Ancho de ranura corner radius Longitud de posición Condición de interrupción Material de la pieza 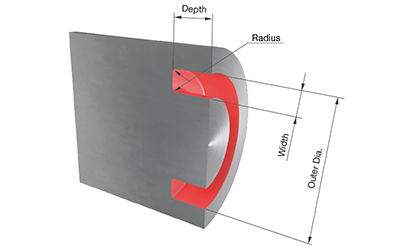
Diámetro de la pieza Diámetro exterior Ancho de ranura Profundidad de ranura corner radius Condición de interrupción Rugosidad superficial objetivo Cantidad de producción de piezas
Cantidad de producción anual de piezas Elementos de entrada del proceso de rectificado actual
Coste de la máquina Coste de la muela Vida útil de la muela Coste de consumibles(refrigerante, herramientas de rectificado, etc.) Salario por hora de un operario Tiempo medio de procesamiento Tiempo de cambio de pieza Elementos de entrada al cambiar a torneado
Coste de la máquina Coste de consumibles(refrigerante, etc.) Salario por hora de un operario Tiempo de cambio de pieza Otros elementos de entrada
Prioridad CargandoResultados de la simulación
Al usar plaquitas de CBN
Al usar plaquitas de cerámica
Cantidad de reducción anual
0USD por año Tasa de reducción
0% Cantidad de reducción por pieza
0USD por pieza (Coste de rectificado)
0USD por pieza (Coste de torneado)
0USD por pieza Reducción del plazo de entrega
0horas por año Reducción del tiempo de procesamiento real
0segundos por pieza Tiempo medio de procesamiento durante el rectificado
0segundos por pieza Tiempo medio de procesamiento durante el torneado
0segundos por pieza Número de piezas que se pueden producir con el tiempo de ahorro
0piezas por año Materiales recomendados y condiciones de corte estándar
avance recomendado f (mm/rev):
aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Inconel 718, etc. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Aleación de titanio BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Fundición BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Fundición nodular BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 aplicación Calidades Estado de la pieza Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev)
BM05M Continuo 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Continuo 100 - 230 0,05 - 0,5 0,05 - 0,3 Interrupción ligera 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Interrumpido 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Interrupción fuerte 50 - 150 0,05 - 0,3 0,05 - 0,2 aplicación Calidades Estado de la pieza Velocidad de corte Vc (m/min) avance f (mm/rev)
BX360 Continuo 80 - 150 0,03 - 0,08 Interrupción ligera 50 - 120 0,03 - 0,08 aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Aleación sinterizada Aleación sinterizada general BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Aleación sinterizada endurecida 10 - 180 0,05 - 0,3 0,01 - 0,2 aplicación Materiales de la pieza de trabajo Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Superaleaciones de base Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superaleaciones de base Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 aplicación Materiales de la pieza de trabajo Condición de la pieza Refrigerante Calidades Velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Hierro fundido gris Continuo Seco TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Continuo, Interrupción ligera Seco LX21 400 - 800 0,5 - 2 0,1 - 0,4 Continuo, Interrumpido Seco, Húmedo FX105 300 - 600 0,5 - 4 0,2 - 0,6 Fundición centrífuga Continuo Seco TZ120 150 - 400 0,5 - 2 0,1 - 0,3 aplicación Calidades Materiales de la pieza de trabajo Condición de la pieza Refrigerante velocidad de corte Vc (m/min) Profundidad de corte ap (mm) avance f (mm/rev) Hardened steel Continuo Húmedo LX10 50 - 150 0,05 - 2 0,05 - 0,2 Otras herramientas recomendadas
Portaherramientas: descripción del portaherramientas Plaquitas: descripción de la plaquita Notas y exenciones de responsabilidad
- Los resultados de la simulación no garantizan los efectos reales. Tenga en cuenta que los efectos reales pueden variar según las circunstancias individuales.
Industrias |
|
Industrias Más información |
e-Catalog |
|
Catalogo
Electronico Más información |
Recursos
 Tungaloy APP
 TUNG NaviRecomendaciones de herramientas según necesidades específicas
 Machine Power Calculator
 Turning Insert Selection Guide
 Informes de Éxito de TungaloyExplore la plataform TSR de Tungaloy para obtener información sobre casos específicos de mecanizado con una búsqueda sencilla.
 Guías técnicasAcceda a las guías técnicas de Tungaloy para obtener información valiosa, referencias y recursos.
 MatrixSistema de almacenamiento de stock
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portal¿Qué fresa de alto avance es la más adecuada para su aplicación?