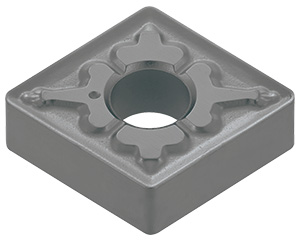
日本磐城 – 2026 年 10 月 – 泰珂洛股份有限公司(社长:木下聪,总部:福岛县磐城市)扩展了其 NS9530 金属陶瓷材质刀片,新增 20 款 -TM 断屑槽选项。 新刀片提供五种刀片形状(CNMG、DNMG、TNMG、VNMG 和 WNMG),每种均提供标准版和高性价比的 ISO-EcoTurn 版本。 当需要更高的抗崩刃性和抗破损性时,-TM 断屑槽是 -TS 断屑槽的绝佳替代方案,后者是泰珂洛在半精加工至中等切削应用中的首选。 -TM 也适用于轻微的 interrupted cutting。
挑战与趋势
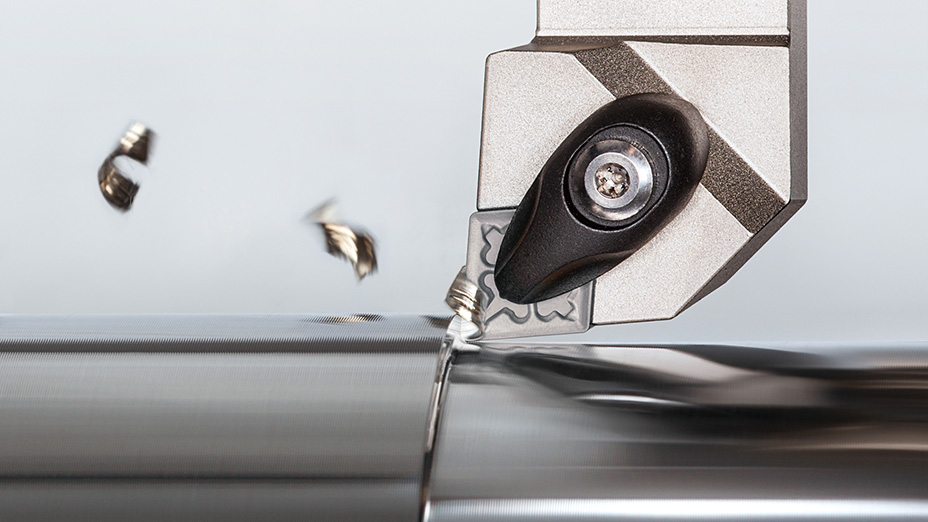
在钢材车削中,半精加工至中等切削阶段是平衡质量与生产率的关键阶段。 特别是在汽车零部件和通用机械零件(如轴和齿轮)的车削加工中,频繁的崩刃和刀具破损会导致加工不稳定,并对产品的成品表面产生不利影响。 此外,即使在中低切削速度下,也需要稳定的表面光洁度和长刀具寿命,这对用户来说是一个重大挑战。 为了满足这些要求,针对切削类型(包括断续强度)以及加工条件进行优化的刀具设计至关重要,市场对能够提供稳定加工性能的刀具需求正在日益增长。
产品概述
NS9530 金属陶瓷材质通过泰珂洛最新的表面处理技术结合了硬度和韧性,提供卓越的抗崩刃性和耐磨性。 通过最大限度地减少表面不平整并显著减少积屑瘤的形成,它有助于改善表面光洁度。 NS9530 适用于从连续切削到 interrupted cutting 的广泛应用,能够实现出色的表面质量和稳定的加工性能。
优势与特点
■NS9530
特点 1:通过光滑、坚韧的表面层实现卓越的抗崩刃性和耐磨性
– 从刀片表面到基体的优化成分和晶粒尺寸分布,提供了硬度和韧性的出色平衡。
– 刀片表面的断裂韧性比传统材质高出 25%。
特点 2:凭借专利表面技术实现卓越的表面光洁度和稳定的刀具寿命
– 显著减少刀片表面的不规则性,最大限度地减少积屑瘤的形成。
– 提供更高的耐磨性和光亮、高质量的表面光洁度。
特点 3:通过使用金属陶瓷实现更稳定的刀具成本
– 与硬质合金材质相比,受钨价格波动的影响更小。
■TM 断屑槽
特点 1:抗崩刃性优先时,半精加工至中等切削应用的替代选择
– 非常适合使用 -TS 断屑槽可能出现崩刃问题的工序,也适用于轻微的 interrupted cutting。
– 减少切削刃崩刃和破损,有助于实现稳定的加工性能。
特点 2:针对高进给加工优化的强韧切削刃和 3D geometry
– 非常适合锻钢部件及类似工件的高效率加工。
特点 3:提供 ISO-EcoTurn 版本
– 有助于降低刀具成本并减少材料消耗。
切削性能
■ 表面质量对比
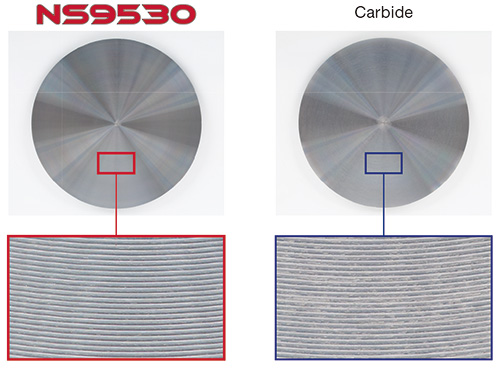
| 刀片 | CNMG120408-TM |
| 工件 | S45C / C45 |
| 切深 | Vc = 150 m/min |
| 进给量 | f = 0.15 mm/rev |
| 切削深度 | ap = 1 mm |
| 加工工序 | 连续切削 |
| 冷却方式 | 湿式 |
与硬质合金刀片相比,NS9530 提供更优越的光泽表面光洁度。