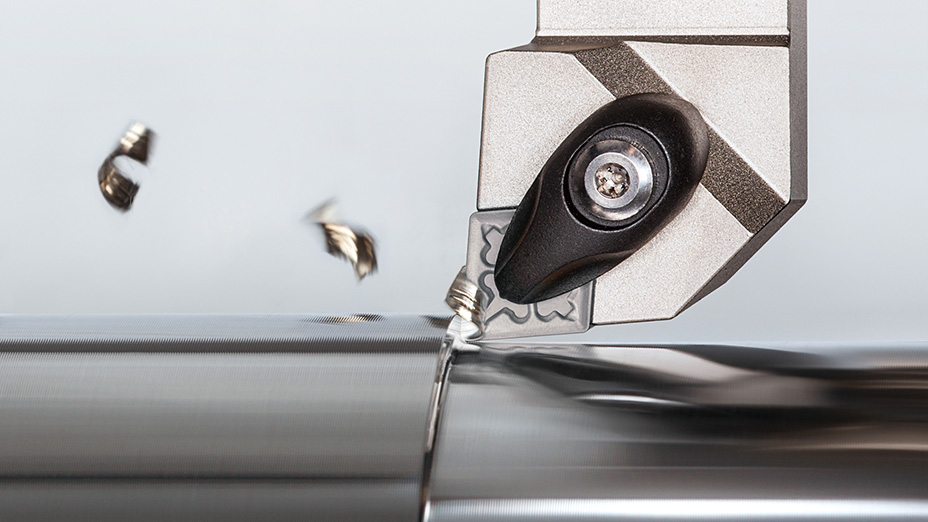
日本磐城-2026 年 10 月-Tungaloy Corporation(總裁:木下聰,總部:福島縣磐城市)已將 NS9530 金屬陶瓷材質刀片擴充新增 20 種 -TM 斷屑槽選項。 新刀片提供五種刀片形狀(CNMG、DNMG、TNMG、VNMG 與 WNMG),各形狀皆提供標準版與兼具成本效益的 ISO-EcoTurn 版本。 當需要更高的崩刃與破損抗性時,-TM 斷屑槽可作為 -TS 斷屑槽(Tungaloy 針對半精加工至中切削等應用的首選)的優異替代方案。 -TM 亦適用於輕度斷續切削。
挑戰與趨勢
在鋼材車削中,半精加工至中切削階段是關鍵製程,需要在品質與生產力之間取得平衡。 尤其在汽車零件以及軸、齒輪等一般機械零組件的車削加工中,頻繁的崩刃與刀具破損會導致加工不穩定,並對產品的成品表面造成不良影響。 此外,即使在低至中等切削速度下,也必須兼顧穩定的表面粗糙度與長刀具壽命,這對使用者而言是一大課題。 為滿足上述需求,必須具備符合切削型態(包含斷續程度)與加工條件的刀具設計,市場對可提供穩定加工性能的刀具需求亦持續攀升。
產品概述
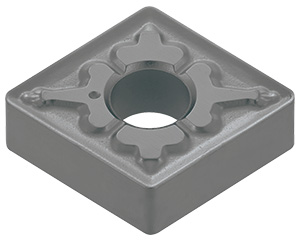
NS9530 金屬陶瓷材質透過 Tungaloy 最新表面處理技術兼具硬度與韌性,展現卓越的崩刃性與耐磨耗性。 藉由將表面不規則性降至最低並大幅抑制積屑瘤生成,有助於提升表面品質。 NS9530 適用於從連續切削到斷續切削的廣泛應用,可獲得優異的表面品質與穩定的加工性能。
優點和特點
■NS9530
特點 1:透過平滑且高韌性的表層,實現卓越的崩刃性與耐磨耗性
– 從刀片表面至基材的成分與晶粒尺寸分布經最佳化設計,兼顧硬度與韌性的理想平衡。
– 與傳統材質相比,刀片表面的破壞韌性提升 25%。
特點 2:專有表面技術帶來更佳表面品質與穩定刀具壽命
– 大幅降低刀片表面不規則性,將積屑瘤生成降至最低。
– 提升耐磨耗性,並可獲得明亮且高品質的表面粗糙度。
特點 3:採用金屬陶瓷,提升刀具成本的穩定性
– 相較於硬質合金材質,較不易受鎢價波動影響。
■TM 斷屑槽
特點 1:當崩刃性為優先考量時,半精加工至中切削應用的替代選擇
– 適用於使用 -TS 斷屑槽時容易發生崩刃的加工,亦適用於輕度斷續切削。
– 降低刃口崩裂與破損,有助於實現穩定加工性能。
特點 2:高進給加工最佳化的高韌性切削刃與 3D 斷屑槽 geometry
– 特別適合鍛造鋼零件等工件的高效率加工。
特點 3:提供 ISO-EcoTurn 版本
– 有助於降低刀具成本並減少材料消耗。
切削性能
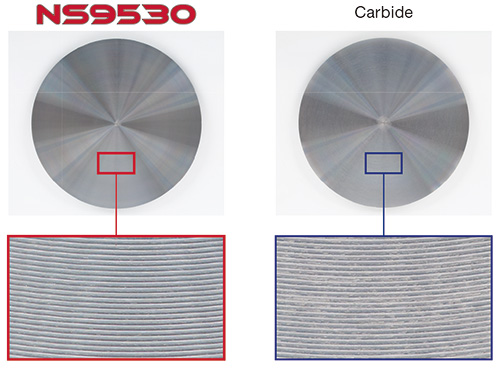
■ 表面品質比較
| 刀片 | CNMG120408-TM |
| 工件 | S45C / C45 |
| 切深 | Vc = 150 m/min |
| 進給量 | f = 0.15 mm/rev |
| 切削深度 | ap = 1 mm |
| 加工製程 | 連續切削 |
| 冷卻方式 | 濕式 |
與硬質合金刀片相比,NS9530 可獲得更優異的光澤表面粗糙度。