


Калькулятор снижения затрат на шлифование
Калькулятор снижения затрат на шлифование
Этот калькулятор можно использовать при рассмотрении перехода от текущего процесса шлифования к чистовой обработке инструментами CBN/керамическими инструментами.
Введя значения в следующие поля, вы можете рассчитать ожидаемую экономию затрат при переходе на инструменты CBN/керамические инструменты.
В каждом поле предварительно заполнены репрезентативные значения, но, пожалуйста, измените их в соответствии с вашей ситуацией и проверьте результаты.
-
Единица
*обязательные поляРезультаты моделирования
При использовании пластин CBN
При использовании керамических пластин
Годовая сумма сокращения
0USD в год Коэффициент сокращения
0% Сумма сокращения на деталь
0USD на деталь (Стоимость шлифования)
0USD на деталь (Стоимость turning)
0USD на деталь Сокращение времени выполнения заказа
0часов в год Сокращение фактического времени обработки
0секунд на деталь Среднее время обработки при шлифовании
0секунд на деталь Среднее время обработки при turning
0секунд на деталь Количество деталей, которые могут быть произведены за счет сэкономленного времени
0деталей в год Рекомендуемые материалы и стандартные условия резания
Рекомендуемая feed f (mm/rev):
application Материал заготовки Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) 
Инконель 718 и т. д. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Титановый сплав BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Материал заготовки Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) 
Чугун BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ковкий чугун BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Марка сплава Состояние заготовки Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) 
BM05M Непрерывная 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Непрерывная 100 - 230 0,05 - 0,5 0,05 - 0,3 Легкая прерывистая 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Прерывистая 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Сильно прерывистая 50 - 150 0,05 - 0,3 0,05 - 0,2 application Марка сплава Состояние заготовки Скорость резания Vc (m/min) feed f (mm/rev)
BX360 Непрерывная 80 - 150 0,03 - 0,08 Легкая прерывистая 50 - 120 0,03 - 0,08 application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Спеченный сплав Общий спеченный сплав BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Спеченный закаленный сплав 10 - 180 0,05 - 0,3 0,01 - 0,2 application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Суперсплавы на основе Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Суперсплавы на основе Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 application Материалы заготовок Состояние заготовки Охлаждение Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Серый чугун Непрерывная Сухой TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Непрерывная, Легкая прерывистая Сухой LX21 400 - 800 0,5 - 2 0,1 - 0,4 Непрерывная, Прерывистая Сухая, Мокрая FX105 300 - 600 0,5 - 4 0,2 - 0,6 Центробежный чугун Непрерывная Сухой TZ120 150 - 400 0,5 - 2 0,1 - 0,3 application Материалы заготовок Состояние заготовки Охлаждение Марка сплава cutting speed Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Hardened steel Непрерывная Влажный LX10 50 - 150 0,05 - 2 0,05 - 0,2 Примечания и отказ от ответственности
- Результаты моделирования не гарантируют фактических эффектов. Обратите внимание, что фактические эффекты могут варьироваться в зависимости от индивидуальных обстоятельств.
-
Единица
*обязательные поляВалюта Единица Заготовка
application Материал заготовки 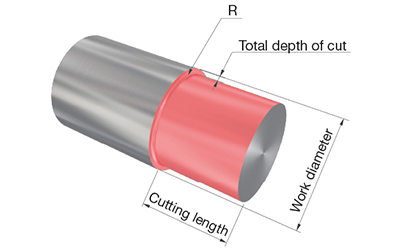
Диаметр заготовки Длина резания Общая глубина резания corner radius Условие прерывания Материал заготовки 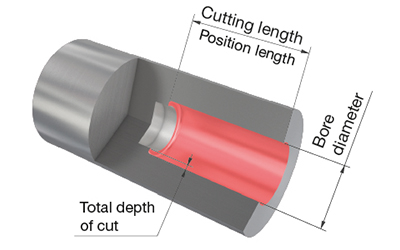
Диаметр отверстия Длина резания Общая глубина резания corner radius Условие прерывания Материал заготовки 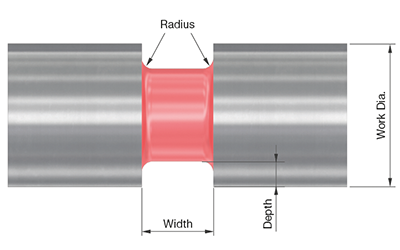
Диаметр заготовки Глубина hарезания канавок Ширина hарезания канавок corner radius Условие прерывания Материал заготовки 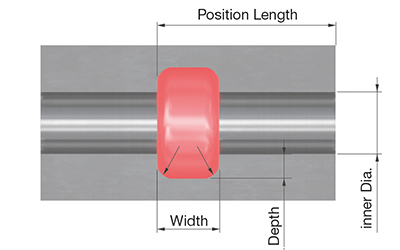
Внутренний диаметр Глубина канавки Ширина канавки corner radius Длина позиции Условие прерывания Материал заготовки 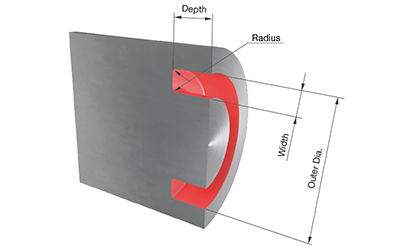
Диаметр заготовки Внешний диаметр Ширина канавки Глубина канавки corner radius Условие прерывания Требуемая шероховатость поверхности Количество производимых деталей
Годовое количество производимых деталей Входные данные текущего процесса шлифования
Стоимость станка Стоимость шлифовального круга Срок службы шлифовального круга Стоимость расходных материалов(Охлаждение, Инструменты для правки и т. д.) Почасовая оплата оператора Среднее время обработки Время смены заготовки Входные данные при переходе на turning
Стоимость станка Стоимость расходных материалов(Охлаждение и т. д.) Почасовая оплата оператора Время смены заготовки Другие входные данные
Приоритет ЗагрузкаРезультаты моделирования
При использовании пластин CBN
При использовании керамических пластин
Годовая сумма сокращения
0USD в год Коэффициент сокращения
0% Сумма сокращения на деталь
0USD на деталь (Стоимость шлифования)
0USD на деталь (Стоимость turning)
0USD на деталь Сокращение времени выполнения заказа
0часов в год Сокращение фактического времени обработки
0секунд на деталь Среднее время обработки при шлифовании
0секунд на деталь Среднее время обработки при turning
0секунд на деталь Количество деталей, которые могут быть произведены за счет сэкономленного времени
0деталей в год Рекомендуемые материалы и стандартные условия резания
Рекомендуемая feed f (mm/rev):
application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Инконель 718 и т. д. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Титановый сплав BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Чугун BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Ковкий чугун BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Марка сплава Состояние заготовки Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev)
BM05M Непрерывная 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Непрерывная 100 - 230 0,05 - 0,5 0,05 - 0,3 Легкая прерывистая 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Прерывистая 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Сильно прерывистая 50 - 150 0,05 - 0,3 0,05 - 0,2 application Марка сплава Состояние заготовки Скорость резания Vc (m/min) feed f (mm/rev)
BX360 Непрерывная 80 - 150 0,03 - 0,08 Легкая прерывистая 50 - 120 0,03 - 0,08 application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Спеченный сплав Общий спеченный сплав BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Спеченный закаленный сплав 10 - 180 0,05 - 0,3 0,01 - 0,2 application Материалы заготовок Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Суперсплавы на основе Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Суперсплавы на основе Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 application Материалы заготовок Состояние заготовки Охлаждение Марка сплава Скорость резания Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Серый чугун Непрерывная Сухой TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Непрерывная, Легкая прерывистая Сухой LX21 400 - 800 0,5 - 2 0,1 - 0,4 Непрерывная, Прерывистая Сухая, Мокрая FX105 300 - 600 0,5 - 4 0,2 - 0,6 Центробежный чугун Непрерывная Сухой TZ120 150 - 400 0,5 - 2 0,1 - 0,3 application Марка сплава Материалы заготовок Состояние заготовки Охлаждение cutting speed Vc (m/min) Глубина резания ap (mm) feed f (mm/rev) Hardened steel Непрерывная Влажный LX10 50 - 150 0,05 - 2 0,05 - 0,2 Другие рекомендуемые tool holder
tool holder: описание tool holder пластины: описание пластины Примечания и отказ от ответственности
- Результаты моделирования не гарантируют фактических эффектов. Обратите внимание, что фактические эффекты могут варьироваться в зависимости от индивидуальных обстоятельств.
Industries |
|
ПРИМЕНЕНИЕ Учить больше |
e-Catalog |
|
Электронный
каталог Учить больше |
Resources
 Tungaloy APP
 TUNG NaviTool recommendations for your specific needs
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplore Tungaloy’s TSR for custom machining insights with easy search
 Technical GuidesAccess Tungaloy’s technical guides for valuable insights, references, and resources.
 MatrixTool management system
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?