



Machos rentables y de alto rendimiento para roscado fiable
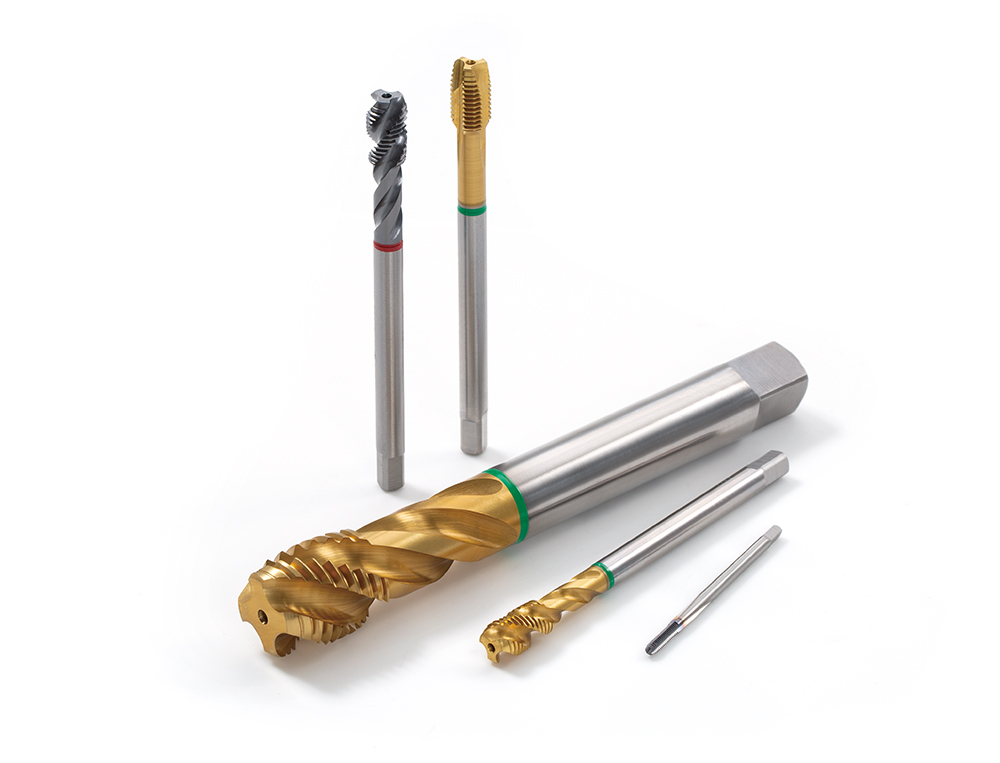
Machos HSS de alta calidad para una amplia gama de materiales
Aplicaciones y características
Aplicaciones
Características
1. El anillo de color en la caña ayuda a identificar fácilmente el material de pieza recomendado para el macho.
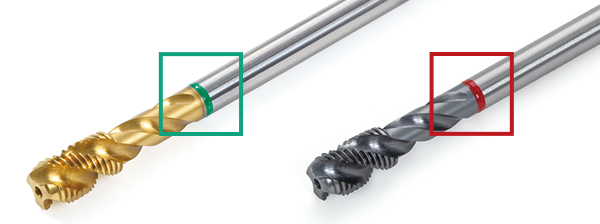
- M – Aplicación multimaterial
- W – Acero con buena maquinabilidad Rm<750 N/mm2
- S – Acero inoxidable
- H – Acero endurecido y aleaciones de alta temp./super aleaciones Rm>750 N/mm2
- G – Fundición gris
- N – Acero de baja aleación Rm<600 N/mm2
- A – Aluminio y aleaciones de aluminio
- F – Cualquier material con al menos 8~10% de alargamiento
- Y – Aleaciones de níquel
Machos y calidades
Machos
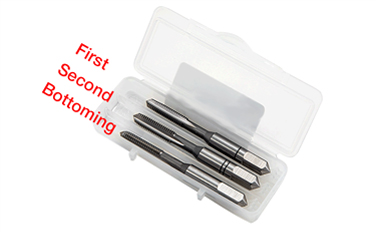
Macho de punta
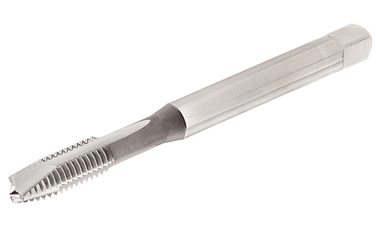
TP-**
- M – Rosca métrica ISO de paso grueso
- MF – Rosca métrica ISO de paso fino
- UNC – Rosca unificada ISO de paso grueso
- UNF – Rosca fina unificada
Macho helicoidal
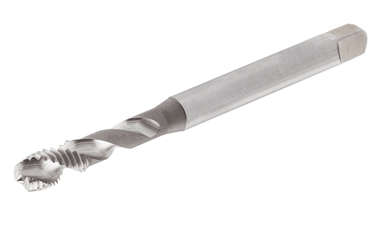
TS-**
- M – Rosca métrica ISO de paso grueso
- MF – Rosca métrica ISO de paso fino
- UNC – Rosca unificada ISO de paso grueso
- UNF – Rosca fina unificada
Macho recto
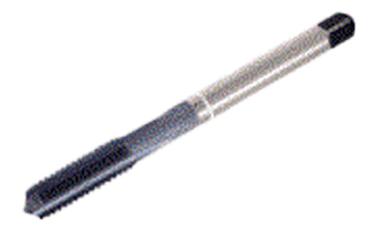
TT-**
- M – Rosca métrica ISO de paso grueso
- MF – Rosca métrica ISO de paso fino
Macho de conformar
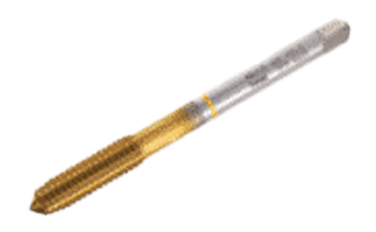
TF-**
- M – Rosca métrica ISO de paso grueso
- MF – Rosca métrica ISO de paso fino
Calidades
HB070

- El templado al vapor es un recubrimiento de óxido de Fe3O4 que reduce la fricción entre la herramienta y la pieza y evita la soldadura en frío.
NB070


- Tratamiento superficial recomendado para mecanizar materiales duros resistentes al desgaste/abrasivos como fundición gris, aleaciones de aluminio con alto porcentaje de silicio (más del 10%).
PB070


- El recubrimiento TiN tiene una dureza de aproximadamente 2.300 HV y es resistente a temperaturas de hasta aproximadamente 600 °C. Es un excelente recubrimiento de color dorado para aplicaciones generales.
GB070
- El TiCN sustituye al TiN cuando las condiciones requieren que el recubrimiento tenga una dureza y tenacidad diferentes. El TiCN aporta ventajas al mecanizar aceros muy difíciles o cortar orificios interrumpidos. El recubrimiento TiCN tiene una dureza de aprox. 3.000 HV, pero solo es resistente a temperaturas de hasta aprox. 400 °C. Esto significa que el TiCN necesita una refrigeración excelente para una larga vida útil.
DB070

- Con su alta resistencia al desgaste y ligera adhesión en metales no ferrosos, el recubrimiento DLC (carbono tipo diamante) es perfectamente recomendado para cortar aluminio y aleaciones de aluminio.
AB070
- Este es un recubrimiento especial para mecanizar materiales abrasivos como: fundición gris, aleaciones de aluminio con silicio, plásticos reforzados con fibra, etc., o mecanizado a altas temperaturas, es decir, con refrigeración insuficiente, o altas velocidades ≥ 600 m/min.
El TiAIN tiene una dureza de aprox. 3.000 HV y es resistente a temperaturas de hasta aprox. 800 °C. Clave de código de designación de machos
Ejemplos prácticos
código de color del macho
T T – M 10 X1.5 – D N E G – (Grade)
-
Tap
-
Tap Style:
- H – Hand Tap
- F – Formed Tap
- P – Point Tap
- S – Spiral Tap
- T – Straight Tap
-
Thread standard:
- M – ISO metric coarse thread
- MF – ISO metric fi ne thread
- UNC – Unifi ed coarse thread
- UNF – Unifi ed fi ne thread
-
Diameter
-
Pitch
-
Standard:
- D – DIN
- J – JIS
- A – ANSI
-
Coolant hole
- C – With
- N – Without
-
Chamfer lead
- A Form a (chamfer lead 5-6 threads)
- B Form b (with gun-nose and chamfer lead 4-5 threads)
- C Form c (chamfer lead 2-3 threads)
- D Form d (chamfer lead 4-5 threads)
- E Form e (chamfer lead 1.5-2 threads)
- F Form f (chamfer lead 1-1.5 threads)
- G 1-3 for Hand Tap set
-
Tap Color codes
- M – Multi-material application
- W – Steel with good machinability Rm<750 N/mm2
- S – Stainless steel
- H – Hardened steel and high temp./super alloys Rm>750 N/mm2
- G – Grey cast iron
- N – Low alloy steel Rm<600 N/mm2
- A – Aluminum and aluminum alloys
- F – Any material with at least 8~10% elongation
- Y – Nickel alloys
-
Grade
Substrate HSS HSSE PM Surface treatment TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – Without surface treatment B080 For Hand Taps B070 – Nitriding – NB070 NB060 Stream tempered – HB070 HB060
Guía de selección de machos de roscar y recomendaciones de velocidad de corte
| Tipo de agujero | N.º | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| material de la herramienta | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| tratamiento superficial/recubrimiento | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| mano y ángulo de la flauta | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| plomo según DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Tipo de agujero | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Material Resistencia a la tracción |
Material | Condición | [N/mm²] Viruta |
Dureza HB | acero de baja aleación y acero fundido | Coolant | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | |||||||||||||
| 1 | acero no aleado y acero fundido, acero de corte libre | <0.25% C | recocido | 420 | 125 | Ext. Largo | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | recocido | 650 | 190 | Medio | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% C | templado y revenido | 850 | 250 | Largo | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | recocido | 750 | 220 | Largo | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | (menos del 5% de elementos de aleación) A – aceite de corte |
templado y revenido | 930 | 275 | Largo | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | Largo | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | Largo | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | acero de alta aleación, acero de fundición y acero para herramientas | recocido | 680 | 200 | Largo | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | templado y revenido | 1100 | 325 | Largo | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | acero inoxidable y acero fundido | ferrítico/martensítico | 680 | 200 | Medio | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | martensítico | 820 | 240 | Largo | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | acero inoxidable y acero fundido | austenítico, dúplex | 600 | 180 | Largo | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | fundición gris (gg) | ferrítico / perlítico | 180 | Ext. corta | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | perlítico / martensítico | 260 | Ext. corta | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | fundición nodular (ggg) | ferrítico | 160 | Corto | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | perlítico | 250 | Ext. corta | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | fundición maleable | ferrítico | 130 | Corto | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | perlítico | 230 | Corto | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | aleaciones forjadas de aluminio | no endurecible | 60 | Medio | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | endurecer | 100 | Medio | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | aleaciones de aluminio | ≤12% Si | no endurecible | 75 | Corto | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | endurecer | 90 | Corto | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% Si | alta temperatura | 130 | Corto | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | aleaciones de cobre | >1% Pb | corte libre | 110 | Med/Corto | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | latón | 90 | Largo | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | cobre electrolítico | 100 | Largo | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | no metálico | duroplásticos, plásticos de fibra | 70 Orilla D | Corto | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | aleaciones de alta temperatura | A base de Fe | recocido | 200 | Largo | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | endurecido | 280 | Largo | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | A base de Ni o Co | recocido | 250 | Largo | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | endurecido | 350 | Largo | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | escayola | 320 | Largo | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | aleaciones de titanio | puro | 400 | 190 | Med/Corto | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | aleaciones alfa+beta, templadas | 1050 | 310 | Med/Corto | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| T – aceite X – aceite o emulsión Z – en seco o emulsión Recomendado |
●● Adecuado código de color del macho |
|||||||||||||||||||||||||||||||
| Tipo de agujero | N.º | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| material de la herramienta | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| tratamiento superficial/recubrimiento | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| mano y ángulo de la flauta | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| plomo según DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Tipo de agujero | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Material Resistencia a la tracción |
Material | Condición | [ksi] Viruta |
Dureza HB | acero de baja aleación y acero fundido | Coolant | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | acero no aleado y acero fundido, acero de corte libre | <0.25% C | recocido | 61 | 125 | Ext. Largo | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0.25% C | recocido | 94 | 190 | Medio | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0.55% C | templado y revenido | 123 | 250 | Largo | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0.55% C | recocido | 109 | 220 | Largo | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | (menos del 5% de elementos de aleación) A – aceite de corte |
templado y revenido | 135 | 275 | Largo | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | Largo | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | Largo | A | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | acero de alta aleación, acero de fundición y acero para herramientas | recocido | 99 | 200 | Largo | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | templado y revenido | 160 | 325 | Largo | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | acero inoxidable y acero fundido | ferrítico/martensítico | 99 | 200 | Medio | A | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | martensítico | 119 | 240 | Largo | A | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | acero inoxidable y acero fundido | austenítico, dúplex | 87 | 180 | Largo | A | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | fundición gris (gg) | ferrítico / perlítico | 180 | Ext. corta | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | perlítico / martensítico | 260 | Ext. corta | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | fundición nodular (ggg) | ferrítico | 160 | Corto | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | perlítico | 250 | Ext. corta | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | fundición maleable | ferrítico | 130 | Corto | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | perlítico | 230 | Corto | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | aleaciones forjadas de aluminio | no endurecible | 60 | Medio | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | endurecer | 100 | Medio | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | aleaciones de aluminio | ≤12% Si | no endurecible | 75 | Corto | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | endurecer | 90 | Corto | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12% Si | alta temperatura | 130 | Corto | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | aleaciones de cobre | >1% Pb | corte libre | 110 | Med/Corto | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | latón | 90 | Largo | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | cobre electrolítico | 100 | Largo | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | no metálico | duroplásticos, plásticos de fibra | 70 Orilla D | Corto | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | aleaciones de alta temperatura | A base de Fe | recocido | 200 | Largo | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | endurecido | 280 | Largo | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | A base de Ni o Co | recocido | 250 | Largo | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | endurecido | 350 | Largo | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | escayola | 320 | Largo | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | aleaciones de titanio | puro | 58 | 190 | Med/Corto | A | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | aleaciones alfa+beta, templadas | 152 | 310 | Med/Corto | A | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| T – aceite X – aceite o emulsión Z – en seco o emulsión Recomendado |
●● Adecuado 567-G |
|||||||||||||||||||||||||||||||
Para más información sobre este producto, visite nuestro e-catálog online o descargue el informe del producto:
Industrias |
|
Industrias Más información |
e-Catalog |
|
Catalogo
Electronico Más información |
Recursos
 Tungaloy APP
 TUNG NaviRecomendaciones de herramientas según necesidades específicas
 Machine Power Calculator
 Turning Insert Selection Guide
 Informes de Éxito de TungaloyExplore la plataform TSR de Tungaloy para obtener información sobre casos específicos de mecanizado con una búsqueda sencilla.
 Guías técnicasAcceda a las guías técnicas de Tungaloy para obtener información valiosa, referencias y recursos.
 MatrixSistema de almacenamiento de stock
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portal¿Qué fresa de alto avance es la más adecuada para su aplicación?