



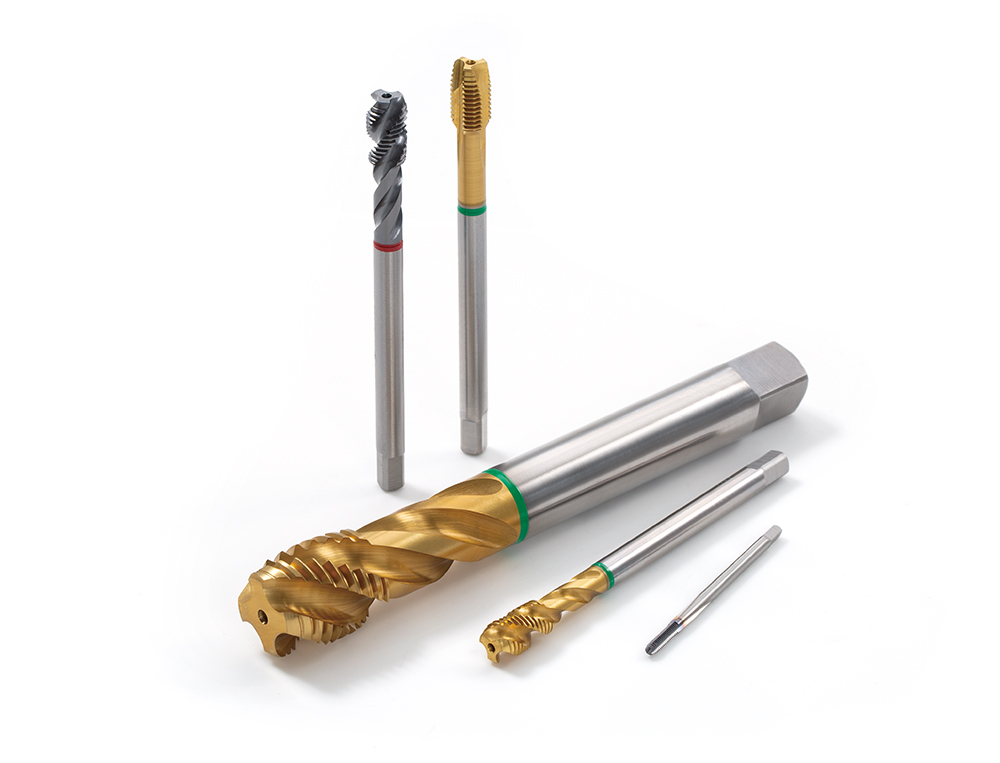
Ekonomiczne, wysokowydajne gwintowniki do niezawodnego gwintowania
Wysokiej jakości gwintowniki HSS do szerokiej gamy materiałów
Zastosowania i cechy
Zastosowania
Cechy
1. Kolorowy pierścień na chwycie pomaga łatwo zidentyfikować zalecany materiał obrabiany dla gwintownika.
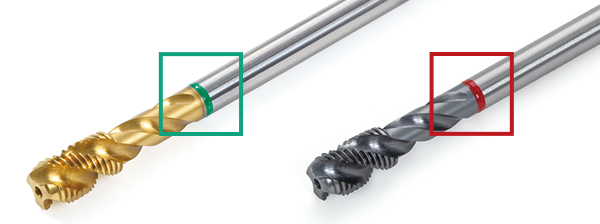
- M – Zastosowanie do wielu materiałów
- W – Stal o dobrej skrawalności Rm<750 N/mm2
- S – Stal nierdzewna
- H – Stal hartowana i stopy wysokotemperaturowe/superstopy Rm>750 N/mm2
- G – Żeliwo szare
- N – Stal niskostopowa Rm<600 N/mm2
- A – Aluminium i stopy aluminium
- F – Dowolny materiał o wydłużeniu co najmniej 8~10%.
- Y – Stopy niklu
Gwintowniki i gatunki
Gwintowniki
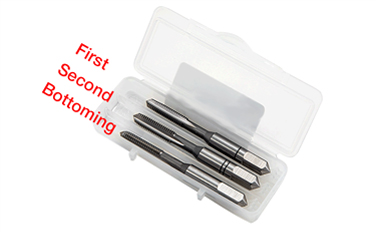
Gwintownik maszynowy
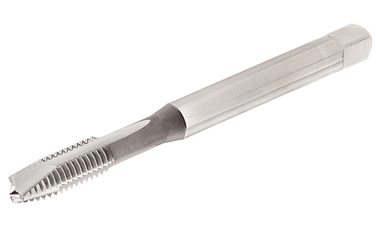
TP-**
- M – Gwint metryczny ISO zwykły
- MF – Gwint metryczny ISO drobnozwojny
- UNC – Gwint zunifikowany ISO zwykły
- UNF – zunifikowany gwint drobnozwojny
Gwintownik spiralny
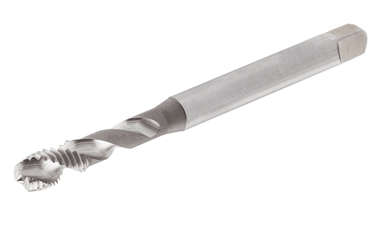
TS-**
- M – Gwint metryczny ISO zwykły
- MF – Gwint metryczny ISO drobnozwojny
- UNC – Gwint zunifikowany ISO zwykły
- UNF – zunifikowany gwint drobnozwojny
Gwintownik prosty
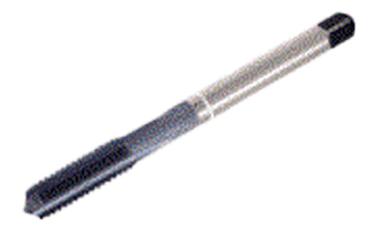
TT-**
- M – Gwint metryczny ISO zwykły
- MF – Gwint metryczny ISO drobnozwojny
Gwintownik formujący
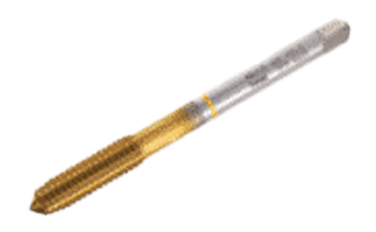
TF-**
- M – Gwint metryczny ISO zwykły
- MF – Gwint metryczny ISO drobnozwojny
Gatunki
HB070

- Odpuszczana parą jest powłoka tlenku Fe3O4, która zmniejsza tarcie między narzędziem a obrabianym przedmiotem i zapobiega spawaniu na zimno.
NB070


- Zalecana obróbka powierzchniowa do obróbki twardych, ściernych materiałów, takich jak żeliwo szare, stopy aluminium z wysoką zawartością krzemu (ponad 10%).
PB070


- Powłoka TiN ma twardość około 2300 HV i jest odporna na temperaturę do około 600°C. Jest to doskonała powłoka w kolorze złotym do zastosowań ogólnych.
GB070
- TiCN zastępuje TiN, gdy warunki wymagają, aby powłoka miała inną twardość i wytrzymałość. TiCN zapewnia przewagę w obróbce bardzo trudnych stali lub przerywanych otworów. Powłoka TiCN ma twardość około 3000 HV, ale jest odporna na temperaturę tylko do około 400°. Oznacza to, że TiCN wymaga doskonałego chłodzenia dla długiej żywotności.
DB070

- Dzięki wysokiej odporności na zużycie i niewielkiej adhezji do metali nieżelaznych, powłoka DLC (Diamond-like carbon) jest doskonale zalecana do cięcia aluminium i stopów aluminium.
AB070
- Jest to specjalna powłoka do obróbki materiałów ściernych, takich jak: żeliwo szare, stopy aluminium z krzemem, wzmocnione włóknem
tworzywa sztuczne itp., lub obróbki w wysokich temperaturach, co oznacza z niewystarczającym chłodzeniem lub przy wysokich prędkościach ≥ 600 m/min. TiAlN ma twardość około 3000 HV i jest odporny na temperaturę do około 800°.
Praktyczne przykłady
Klucz kodów oznaczeń gwintowników
T T – M 10 X1.5 – D N E G – (Grade)
-
Tap
-
Tap Style:
- H – Hand Tap
- F – Formed Tap
- P – Point Tap
- S – Spiral Tap
- T – Straight Tap
-
Thread standard:
- M – ISO metric coarse thread
- MF – ISO metric fi ne thread
- UNC – Unifi ed coarse thread
- UNF – Unifi ed fi ne thread
-
Diameter
-
Pitch
-
Standard:
- D – DIN
- J – JIS
- A – ANSI
-
Coolant hole
- C – With
- N – Without
-
Chamfer lead
- A Form a (chamfer lead 5-6 threads)
- B Form b (with gun-nose and chamfer lead 4-5 threads)
- C Form c (chamfer lead 2-3 threads)
- D Form d (chamfer lead 4-5 threads)
- E Form e (chamfer lead 1.5-2 threads)
- F Form f (chamfer lead 1-1.5 threads)
- G 1-3 for Hand Tap set
-
Tap Color codes
- M – Multi-material application
- W – Steel with good machinability Rm<750 N/mm2
- S – Stainless steel
- H – Hardened steel and high temp./super alloys Rm>750 N/mm2
- G – Grey cast iron
- N – Low alloy steel Rm<600 N/mm2
- A – Aluminum and aluminum alloys
- F – Any material with at least 8~10% elongation
- Y – Nickel alloys
-
Grade
Substrate HSS HSSE PM Surface treatment TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – Without surface treatment B080 For Hand Taps B070 – Nitriding – NB070 NB060 Stream tempered – HB070 HB060
Przewodnik doboru gwintowników i zalecenia dotyczące prędkości skrawania
| Typ otworu | Kod koloru gwintownika | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| materiał narzędzia | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| obróbka powierzchni/powlekanie | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| Ręka i kąt fletu | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| ołów zgodnie z normą DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Typ otworu | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Materiał Nr |
Materiał | Stan | Wytrzymałość na rozciąganie [N/mm²] |
Twardość HB | Wiór | Chłodziwo | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | |||||||||||||
| 1 | stal niestopowa i staliwo, stal do swobodnego cięcia | <0.25% C | wyżarzony | 420 | 125 | Ext. Long | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | wyżarzony | 650 | 190 | Średni | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% C | Hartowane i odpuszczane | 850 | 250 | Długi | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | wyżarzony | 750 | 220 | Długi | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | stal niskostopowa i odlewana (mniej niż 5% pierwiastków stopowych) |
Hartowane i odpuszczane | 930 | 275 | Długi | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | Długi | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | Długi | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | stal wysokostopowa, staliwo i stal narzędziowa | wyżarzony | 680 | 200 | Długi | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | Hartowane i odpuszczane | 1100 | 325 | Długi | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | stal nierdzewna i odlew stalowy | ferrytyczny/martenzytyczny | 680 | 200 | Średni | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | martenzytyczny | 820 | 240 | Długi | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | stal nierdzewna i odlew stalowy | austenityczny, duplex | 600 | 180 | Długi | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | żeliwo szare (gg) | ferrytyczny / perlityczny | 180 | Ext. Short | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | perlityczny / martenzytyczny | 260 | Ext. Short | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | żeliwo sferoidalne (ggg) | ferrytyczny | 160 | Krótki | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | perlit | 250 | Ext. Short | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | żeliwo ciągliwe | ferrytyczny | 130 | Krótki | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | perlit | 230 | Krótki | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | stopy kute z aluminium | nieutwardzalny | 60 | Średni | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | utwardzalny | 100 | Średni | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | stopy odlewane z aluminium | ≤12% Si | nieutwardzalny | 75 | Krótki | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | utwardzalny | 90 | Krótki | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% Si | wysoka temperatura | 130 | Krótki | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | stopy miedzi | >1% Pb | swobodne cięcie | 110 | Średni/krótki | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | mosiądz | 90 | Długi | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | miedź elektrolityczna | 100 | Długi | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | niemetaliczny | duroplasty, tworzywa włókniste | 70 Shore D | Krótki | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | stopy wysokotemperaturowe | Na bazie Fe | wyżarzony | 200 | Długi | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | utwardzony | 280 | Długi | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | Na bazie Ni lub Co | wyżarzony | 250 | Długi | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | utwardzony | 350 | Długi | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | obsada | 320 | Długi | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | stopy tytanu | czysty | 400 | 190 | Średni/krótki | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | Stopy alfa+beta, hartowane | 1050 | 310 | Średni/krótki | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A – olej do cięcia T – olej X – olej lub emulsja Z – na sucho lub emulsja |
● Zalecane ●● Odpowiednie |
|||||||||||||||||||||||||||||||
| Typ otworu | Kod koloru gwintownika | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| materiał narzędzia | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| obróbka powierzchni/powlekanie | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| Ręka i kąt fletu | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| ołów zgodnie z normą DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Typ otworu | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Materiał Nr |
Materiał | Stan | Wytrzymałość na rozciąganie [ksi] |
Twardość HB | Wiór | Chłodziwo | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | stal niestopowa i staliwo, stal do swobodnego cięcia | <0.25% C | wyżarzony | 61 | 125 | Ext. Long | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0.25% C | wyżarzony | 94 | 190 | Średni | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0.55% C | Hartowane i odpuszczane | 123 | 250 | Długi | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0.55% C | wyżarzony | 109 | 220 | Długi | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | stal niskostopowa i odlewana (mniej niż 5% pierwiastków stopowych) |
Hartowane i odpuszczane | 135 | 275 | Długi | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | Długi | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | Długi | A | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | stal wysokostopowa, staliwo i stal narzędziowa | wyżarzony | 99 | 200 | Długi | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | Hartowane i odpuszczane | 160 | 325 | Długi | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | stal nierdzewna i odlew stalowy | ferrytyczny/martenzytyczny | 99 | 200 | Średni | A | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | martenzytyczny | 119 | 240 | Długi | A | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | stal nierdzewna i odlew stalowy | austenityczny, duplex | 87 | 180 | Długi | A | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | żeliwo szare (gg) | ferrytyczny / perlityczny | 180 | Ext. Short | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | perlityczny / martenzytyczny | 260 | Ext. Short | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | żeliwo sferoidalne (ggg) | ferrytyczny | 160 | Krótki | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | perlit | 250 | Ext. Short | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | żeliwo ciągliwe | ferrytyczny | 130 | Krótki | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | perlit | 230 | Krótki | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | stopy kute z aluminium | nieutwardzalny | 60 | Średni | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | utwardzalny | 100 | Średni | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | stopy odlewane z aluminium | ≤12% Si | nieutwardzalny | 75 | Krótki | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | utwardzalny | 90 | Krótki | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12% Si | wysoka temperatura | 130 | Krótki | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | stopy miedzi | >1% Pb | swobodne cięcie | 110 | Średni/krótki | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | mosiądz | 90 | Długi | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | miedź elektrolityczna | 100 | Długi | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | niemetaliczny | duroplasty, tworzywa włókniste | 70 Shore D | Krótki | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | stopy wysokotemperaturowe | Na bazie Fe | wyżarzony | 200 | Długi | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | utwardzony | 280 | Długi | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | Na bazie Ni lub Co | wyżarzony | 250 | Długi | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | utwardzony | 350 | Długi | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | obsada | 320 | Długi | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | stopy tytanu | czysty | 58 | 190 | Średni/krótki | A | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | Stopy alfa+beta, hartowane | 152 | 310 | Średni/krótki | A | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| A – olej do cięcia T – olej X – olej lub emulsja Z – na sucho lub emulsja |
● Zalecane ●● Odpowiednie |
|||||||||||||||||||||||||||||||
Aby uzyskać więcej informacji o tym produkcie, odwiedź nasz e-katalog online lub pobierz raport produktu:
Metryczny
Aplikacje i przydatne narzędzia
 Tungaloy APP
 TUNG NaviNawigator do wyboru odpowiedniego narzędzia TUNGALOY
 Kalkulator parametrów
Kalkulator do obliczania parametrów skrawania Przewodnik doboru płytek do toczenia
Przewodnik doboru łamaczy i gatunków do płytek tokarskich Tungaloy Success ReportPrzeglądaj TSR Tungaloy, aby uzyskać informacje o obróbce niestandardowej z łatwym wyszukiwaniem
 Przewodniki techniczneUzyskaj dostęp do przewodników technicznych Tungaloy, aby uzyskać cenne informacje, odniesienia i zasoby.
 MatrixSystem zarządzania narzędziami
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalKtóry frez do dużych posuwów jest odpowiedni do Twojego zastosowania?