



兼具成本效益與高效能的絲錐,提供可靠的螺紋加工
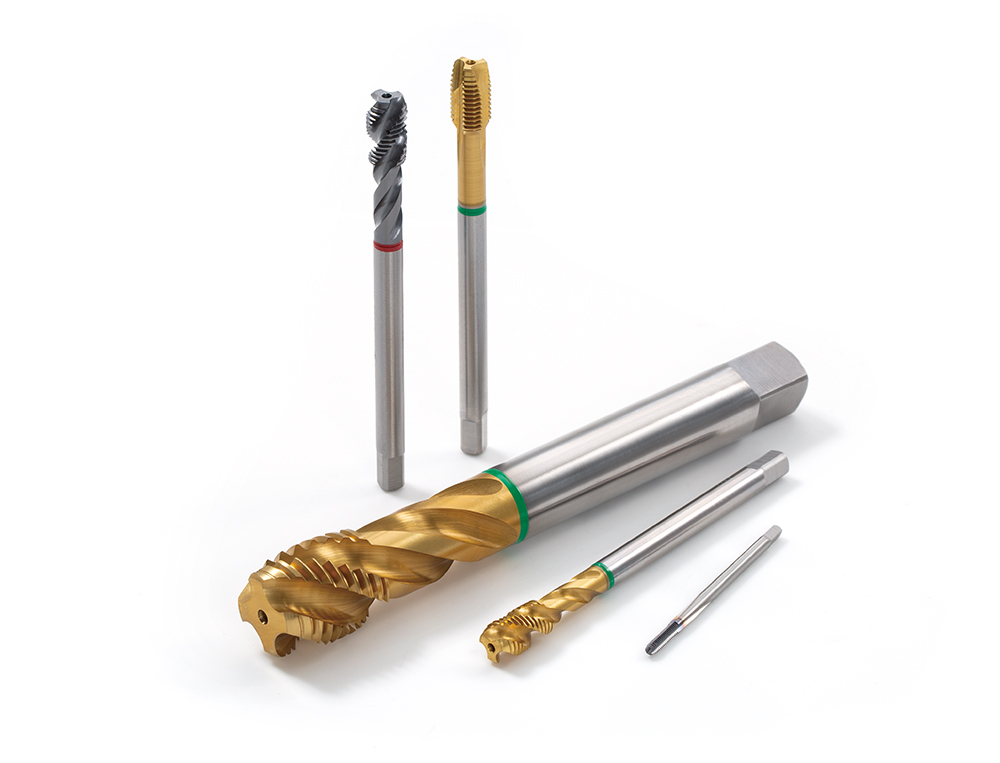
高品質 HSS 絲錐,適用於多種材料
應用與特點
應用
特點
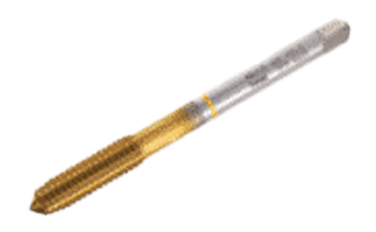
1. 刀柄上的色環可協助您輕鬆辨識絲錐建議的工件材料。
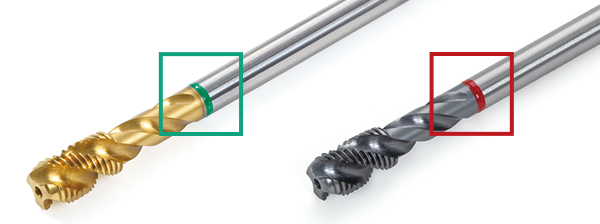
- M-多材料應用
- W-切削性良好的鋼 Rm<750 N/mm2
- S – 不鏽鋼
- H-Hardened steel 與高溫/超合金 Rm>750 N/mm2
- G – 灰口鑄鐵
- N-低合金鋼 Rm<600 N/mm2
- A – 鋁和鋁合金
- F – 伸長率至少為 8~10% 的任何材料
- Y – 鎳合金
絲錐與牌號
絲錐
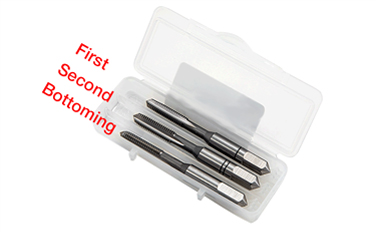
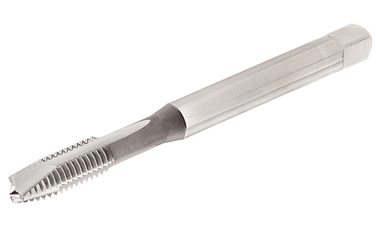
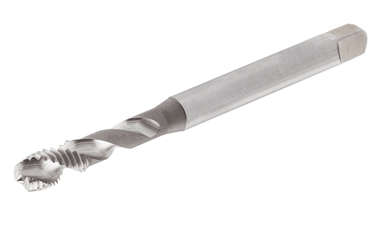
材質
實際案例
絲錐代號對照表
T T – M 10 X1.5 – D N E G – (材质)
-
Tap(丝锥)
-
丝锥类型:
- H – 手用丝锥
- F – 挤压丝锥
- P – 刃倾角丝锥
- S – 螺旋丝锥
- T – 直槽丝锥
-
螺纹标准:
- M – ISO 公制粗牙螺纹
- MF – ISO 公制细牙螺纹
- UNC – 统一标准粗牙螺纹
- UNF – 统一标准细牙螺纹
-
直径
-
螺距
-
标准:
- D – DIN
- J – JIS
- A – ANSI
-
冷却孔
- C – 有
- N – 无
-
导向刃
- A a 形(导向刃5-6牙)
- B b 形(导向刃4-5牙,带刃倾角)
- C c 形(导向刃2-3牙)
- D d 形(导向刃4-5牙)
- E e 形(导向刃1.5-2牙)
- F f 形(导向刃1-1.5牙)
- G 1-3牙(手用丝锥套装)
-
丝锥颜色代码
- M – 通用材料
- W – 具有良好切削性能的钢 Rm<750 N/mm2
- S – 不锈钢
- H – 高硬度钢、高温合金和耐热合金 Rm>750 N/mm2
- G – 铸铁
- N – 低合金钢 Rm<600 N/mm2
- A – 铝与铝合金
- F – 任何延伸率 ≥ 8~10% 的材料
- Y – 镍合金
-
Grade
基体 HSS HSSE PM 表面处理 TiN – PB070 


PB060 
TiCN – GB070 
GB060 TiAlN – AB070 AB060 DLC – DB070 
– 无表面处理 B080 用于手用丝锥 B070 – 渗氮 – NB070 NB060 蒸汽调质 – HB070 HB060
絲攻選擇指南及切削速度推薦
| 孔類型 | 絲錐色碼 | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| 工具材料 | 高速鋼 | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | |||||||||||||||||||
| 表面處理/塗層 | – | – | 鈦 | 聖 | – | 鈦 | 聖 | 聖 | – | 聖 | 聖 | 鎳 | 鈦 | |||||||||||||||||||
| 長笛指標和角度 | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| 鉛符合 DIN 2197 標準 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| 孔類型 | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| 材料 編號 |
材料 | 條件 | 抗拉強度 [N/mm²] |
硬度 HB | 切屑 | 冷卻方式 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | 米/分鐘 | |||||||||||||
| 1 | 非合金鋼和鑄鋼、易切削鋼 | <0.25% 維生素 C | 退火 | 420 | 125 | 延長型 | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | 退火 | 650 | 190 | 中等 | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% 維生素 C | 淬火和回火 | 850 | 250 | 長 | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | 退火 | 750 | 220 | 長 | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | 低合金鋼與鑄鋼 (合金元素少於 5%) |
淬火和回火 | 930 | 275 | 長 | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | 長 | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | 長 | 一個 | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | 高合金鋼、鑄鋼和工具鋼 | 退火 | 680 | 200 | 長 | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | 淬火和回火 | 1100 | 325 | 長 | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | 不鏽鋼和鑄鋼 | 鐵素體/馬氏體 | 680 | 200 | 中等 | 一個 | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | 馬氏 體 | 820 | 240 | 長 | 一個 | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | 不鏽鋼和鑄鋼 | 奧氏體, 雙相鋼 | 600 | 180 | 長 | 一個 | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | 灰口鑄鐵 (GG) | 鐵素體 / 珠光體 | 180 | Ext. Short | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | 珠光體 / 馬氏體 | 260 | Ext. Short | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | 球墨鑄鐵 (GGG) | 鐵 素 體 | 160 | 短 | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | 珠光體 | 250 | Ext. Short | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | 可鍛鑄鐵 | 鐵 素 體 | 130 | 短 | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | 珠光體 | 230 | 短 | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | 鋁鍛造合金 | 不可強化 | 60 | 中等 | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | Hardenable (硬化) | 100 | 中等 | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | 鑄鋁合金 | ≤12% 矽 | 不可強化 | 75 | 短 | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | Hardenable (硬化) | 90 | 短 | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% 矽 | 高溫 | 130 | 短 | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | 銅合金 | >1% 鉛 | 自由切割 | 110 | 中/短 | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | 黃銅 | 90 | 長 | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | 電解銅 | 100 | 長 | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | 非金屬 | 硬質塑膠, 纖維塑膠 | 70 邵氏 D | 短 | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | 高溫合金 | 鐵基 | 退火 | 200 | 長 | 一個 | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | 硬化 | 280 | 長 | 一個 | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | 鎳基或鈷基 | 退火 | 250 | 長 | 一個 | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | 硬化 | 350 | 長 | 一個 | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | 投 | 320 | 長 | 一個 | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | 鈦合金 | 純 | 400 | 190 | 中/短 | 一個 | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | Alpha+β 合金,硬化 | 1050 | 310 | 中/短 | 一個 | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A-切削油 T-油 X-油或乳化液 Z-乾式或乳化液 |
● 推薦 ●● 適用 |
|||||||||||||||||||||||||||||||
| 孔類型 | 絲錐色碼 | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| 工具材料 | 高速鋼 | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | 高速鋼-E | |||||||||||||||||||
| 表面處理/塗層 | – | – | 鈦 | 聖 | – | 鈦 | 聖 | 聖 | – | 聖 | 聖 | 鎳 | 鈦 | |||||||||||||||||||
| 長笛指標和角度 | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| 鉛符合 DIN 2197 標準 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| 孔類型 | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| 材料 編號 |
材料 | 條件 | 抗拉強度 [ksi] |
硬度 HB | 切屑 | 冷卻方式 | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | 非合金鋼和鑄鋼、易切削鋼 | <0.25% 維生素 C | 退火 | 61 | 125 | 延長型 | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0.25% C | 退火 | 94 | 190 | 中等 | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0.55% 維生素 C | 淬火和回火 | 123 | 250 | 長 | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0.55% C | 退火 | 109 | 220 | 長 | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | 低合金鋼與鑄鋼 (合金元素少於 5%) |
淬火和回火 | 135 | 275 | 長 | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | 長 | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | 長 | 一個 | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | 高合金鋼、鑄鋼和工具鋼 | 退火 | 99 | 200 | 長 | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | 淬火和回火 | 160 | 325 | 長 | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | 不鏽鋼和鑄鋼 | 鐵素體/馬氏體 | 99 | 200 | 中等 | 一個 | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | 馬氏 體 | 119 | 240 | 長 | 一個 | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | 不鏽鋼和鑄鋼 | 奧氏體, 雙相鋼 | 87 | 180 | 長 | 一個 | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | 灰口鑄鐵 (GG) | 鐵素體 / 珠光體 | 180 | Ext. Short | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | 珠光體 / 馬氏體 | 260 | Ext. Short | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | 球墨鑄鐵 (GGG) | 鐵 素 體 | 160 | 短 | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | 珠光體 | 250 | Ext. Short | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | 可鍛鑄鐵 | 鐵 素 體 | 130 | 短 | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | 珠光體 | 230 | 短 | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | 鋁鍛造合金 | 不可強化 | 60 | 中等 | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | Hardenable (硬化) | 100 | 中等 | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | 鑄鋁合金 | ≤12% 矽 | 不可強化 | 75 | 短 | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | Hardenable (硬化) | 90 | 短 | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12% 矽 | 高溫 | 130 | 短 | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | 銅合金 | >1% 鉛 | 自由切割 | 110 | 中/短 | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | 黃銅 | 90 | 長 | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | 電解銅 | 100 | 長 | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | 非金屬 | 硬質塑膠, 纖維塑膠 | 70 邵氏 D | 短 | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | 高溫合金 | 鐵基 | 退火 | 200 | 長 | 一個 | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | 硬化 | 280 | 長 | 一個 | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | 鎳基或鈷基 | 退火 | 250 | 長 | 一個 | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | 硬化 | 350 | 長 | 一個 | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | 投 | 320 | 長 | 一個 | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | 鈦合金 | 純 | 58 | 190 | 中/短 | 一個 | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | Alpha+β 合金,硬化 | 152 | 310 | 中/短 | 一個 | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| A-切削油 T-油 X-油或乳化液 Z-乾式或乳化液 |
● 推薦 ●● 適用 |
|||||||||||||||||||||||||||||||
更多連結
 Tungaloy APP
 TUNG Navi刀具搜尋小幫手
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success Report透過輕鬆搜尋探索 Tungaloy 的 TSR,獲取客製化加工見解
 技術指南請造訪 Tungaloy 的技術指南,獲取寶貴的見解、參考和資源。
 Matrix刀具管理系統
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?