



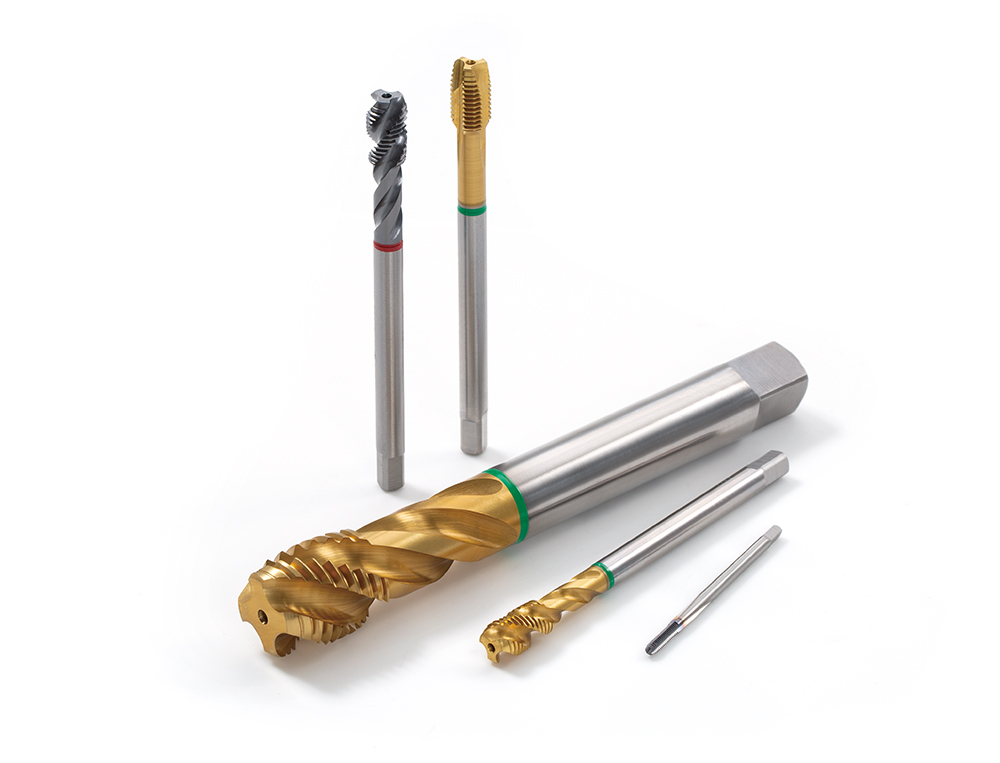
Isplativi, visokoučinkoviti ureznici za pouzdano urezivanje navoja
Visokokvalitetni HSS ureznici za širok raspon materijala
Primjene & značajke
Primjene
Značajke
1. Obojeni prsten na dršci pomaže lako identificirati preporučeni materijal obratka za ureznik.
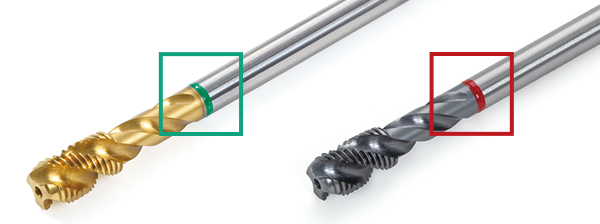
- M – Primjena za više materijala
- W – Čelik dobre obradivosti Rm<750 N/mm2
- S – Nehrđajući čelik
- H – Kaljeni čelik i superlegure/legure za visoke temperature Rm>750 N/mm2
- G – Sivi lijev
- N – Niskolegirani čelik Rm<600 N/mm2
- A – Aluminij i aluminijske legure
- F – Bilo koji materijal s najmanje 8~10% istezanja
- Y – Legure nikla
Ureznici i klase
Ureznici
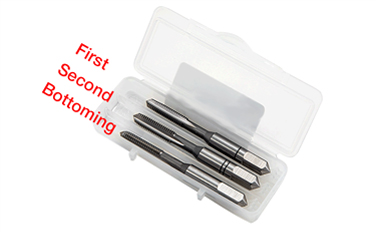
Ureznik s vrhom
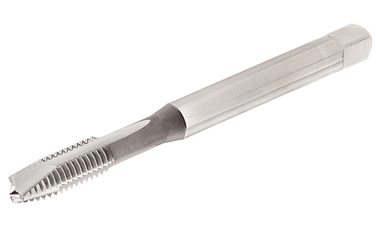
TP-**
- M – ISO metrički grubi navoj
- MF – ISO metrički fini navoj
- UNC – ISO unificirani grubi navoj
- UNF – Unificirani fini navoj
Spiralni ureznik
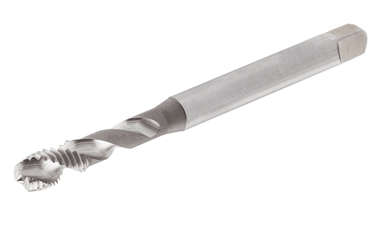
TS-**
- M – ISO metrički grubi navoj
- MF – ISO metrički fini navoj
- UNC – ISO unificirani grubi navoj
- UNF – Unificirani fini navoj
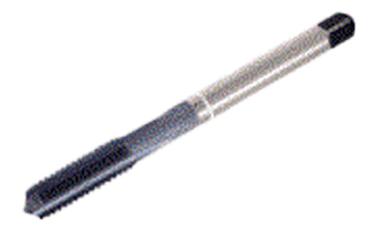
Ureznik za oblikovanje
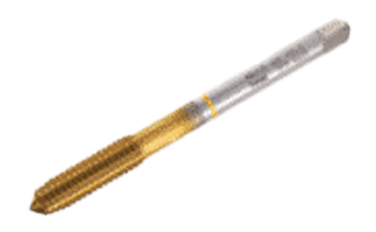
TF-**
- M – ISO metrički grubi navoj
- MF – ISO metrički fini navoj
Geometrije
HB070

- Parni temperirani premaz je Fe3O4 oksidni premaz koji smanjuje trenje između alata i obratka te sprječava hladno zavarivanje.
NB070


- Preporučena površinska obrada za obradu tvrdih/abrazivnih materijala kao što su sivi lijev, aluminijske legure s visokim postotkom silicija (više od 10%).
PB070


- TiN premaz ima tvrdoću od približno 2.300 HV i otporan je na temperature do približno 600°C. Ovo je izvrstan zlatni premaz za opće primjene.
GB070
- TiCN zamjenjuje TiN kada uvjeti zahtijevaju da premaz ima drugačiju tvrdoću i žilavost. TiCN donosi prednost pri obradi vrlo teških čelika ili rezanju isprekidanih provrta. TiCN premaz ima tvrdoću od približno 3.000 HV, ali je otporan na temperature samo do približno 400°C. To znači da TiCN zahtijeva izvrsno hlađenje za dugi vijek trajanja.
DB070

- S visokom otpornošću na habanje i blagim prianjanjem na obojene metale, DLC (Diamond-like carbon) premaz savršeno se preporučuje za rezanje aluminija i aluminijskih legura.
AB070
- Ovo je poseban premaz za obradu abrazivnih materijala kao što su: sivi lijev, aluminijske legure sa silicijem, ojačana vlaknima
plastika itd., ili obradu pri visokim temperaturama, što znači s nedovoljnim hlađenjem ili visokim brzinama ≥ 600 m/min. TiAIN ima tvrdoću od približno 3.000 HV i otporan je na temperature do približno 800°C.
Praktični primjeri
Ključ oznake ureznika
T T – M 10 X1.5 – D N E G – (Grade)
-
Tap
-
Tap Style:
- H – Hand Tap
- F – Formed Tap
- P – Point Tap
- S – Spiral Tap
- T – Straight Tap
-
Thread standard:
- M – ISO metric coarse thread
- MF – ISO metric fi ne thread
- UNC – Unifi ed coarse thread
- UNF – Unifi ed fi ne thread
-
Diameter
-
Pitch
-
Standard:
- D – DIN
- J – JIS
- A – ANSI
-
Coolant hole
- C – With
- N – Without
-
Chamfer lead
- A Form a (chamfer lead 5-6 threads)
- B Form b (with gun-nose and chamfer lead 4-5 threads)
- C Form c (chamfer lead 2-3 threads)
- D Form d (chamfer lead 4-5 threads)
- E Form e (chamfer lead 1.5-2 threads)
- F Form f (chamfer lead 1-1.5 threads)
- G 1-3 for Hand Tap set
-
Tap Color codes
- M – Multi-material application
- W – Steel with good machinability Rm<750 N/mm2
- S – Stainless steel
- H – Hardened steel and high temp./super alloys Rm>750 N/mm2
- G – Grey cast iron
- N – Low alloy steel Rm<600 N/mm2
- A – Aluminum and aluminum alloys
- F – Any material with at least 8~10% elongation
- Y – Nickel alloys
-
Grade
Substrate HSS HSSE PM Surface treatment TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – Without surface treatment B080 For Hand Taps B070 – Nitriding – NB070 NB060 Stream tempered – HB070 HB060
Vodič za odabir ureznica i preporuke za brzinu rezanja
| Vrsta rupe | kod boje ureznika | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| materijal alata | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| površinska obrada/premaz | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| smjer i kut spirale | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| uvod prema DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Vrsta rupe | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Materijal Br. |
Materijal | Stanje | Vlačna čvrstoća [N/mm²] |
Tvrdoća HB | Strugotina | Hlađenje | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | |||||||||||||
| 1 | nelegirani čelik i lijevani čelik, automatni čelik | <0.25% C | žareno | 420 | 125 | Ext. Duga | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | žareno | 650 | 190 | srednje | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% C | kaljeno i popušteno | 850 | 250 | Duga | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | žareno | 750 | 220 | Duga | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | niskolegirani i lijevani čelik (manje od 5% legirnih elemenata) |
kaljeno i popušteno | 930 | 275 | Duga | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | Duga | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | Duga | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | visokolegirani čelik, lijevani čelik i alatni čelik | žareno | 680 | 200 | Duga | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | kaljeno i popušteno | 1100 | 325 | Duga | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | nehrđajući čelik i lijevani čelik | feritni/martenzitni | 680 | 200 | srednje | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | martenzitni | 820 | 240 | Duga | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | nehrđajući čelik i lijevani čelik | austenitni, dupleks | 600 | 180 | Duga | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | sivi lijev (gg) | feritni / perlitni | 180 | Ext. Kratka | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | perlitni / martenzitni | 260 | Ext. Kratka | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | nodularni lijev (ggg) | feritni | 160 | Kratka | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | perlitni | 250 | Ext. Kratka | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | kovani lijev | feritni | 130 | Kratka | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | perlitni | 230 | Kratka | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | aluminijske legure za gnječenje | neotvrdljive | 60 | srednje | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | otvrdljive | 100 | srednje | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | aluminijske legure za lijevanje | ≤12% Si | neotvrdljive | 75 | Kratka | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | otvrdljive | 90 | Kratka | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% Si | visoka temperatura | 130 | Kratka | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | bakrene legure | >1% Pb | automatni | 110 | Srednja/Kratka | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | mjed | 90 | Duga | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | elektrolitski bakar | 100 | Duga | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | nemetalni | duroplastika, vlaknasta plastika | 70 Shore D | Kratka | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | legure za visoke temperature | na bazi Fe | žareno | 200 | Duga | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | kaljeno | 280 | Duga | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | na bazi Ni ili Co | žareno | 250 | Duga | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | kaljeno | 350 | Duga | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | lijevano | 320 | Duga | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | titanove legure | čisto | 400 | 190 | Srednja/Kratka | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | alfa+beta legure, kaljeno | 1050 | 310 | Srednja/Kratka | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A – ulje za rezanje T – ulje X – ulje ili emulzija Z – suho ili emulzija |
● Preporučeno ●● Prikladno |
|||||||||||||||||||||||||||||||
| Vrsta rupe | kod boje ureznika | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| materijal alata | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| površinska obrada/premaz | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| smjer i kut spirale | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| uvod prema DIN 2197 | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Vrsta rupe | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Materijal Br. |
Materijal | Stanje | Vlačna čvrstoća [ksi] |
Tvrdoća HB | Strugotina | Hlađenje | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | nelegirani čelik i lijevani čelik, automatni čelik | <0.25% C | žareno | 61 | 125 | Ext. Duga | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0.25% C | žareno | 94 | 190 | srednje | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0.55% C | kaljeno i popušteno | 123 | 250 | Duga | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0.55% C | žareno | 109 | 220 | Duga | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | niskolegirani i lijevani čelik (manje od 5% legirnih elemenata) |
kaljeno i popušteno | 135 | 275 | Duga | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | Duga | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | Duga | A | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | visokolegirani čelik, lijevani čelik i alatni čelik | žareno | 99 | 200 | Duga | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | kaljeno i popušteno | 160 | 325 | Duga | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | nehrđajući čelik i lijevani čelik | feritni/martenzitni | 99 | 200 | srednje | A | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | martenzitni | 119 | 240 | Duga | A | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | nehrđajući čelik i lijevani čelik | austenitni, dupleks | 87 | 180 | Duga | A | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | sivi lijev (gg) | feritni / perlitni | 180 | Ext. Kratka | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | perlitni / martenzitni | 260 | Ext. Kratka | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | nodularni lijev (ggg) | feritni | 160 | Kratka | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | perlitni | 250 | Ext. Kratka | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | kovani lijev | feritni | 130 | Kratka | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | perlitni | 230 | Kratka | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | aluminijske legure za gnječenje | neotvrdljive | 60 | srednje | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | otvrdljive | 100 | srednje | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | aluminijske legure za lijevanje | ≤12% Si | neotvrdljive | 75 | Kratka | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | otvrdljive | 90 | Kratka | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12% Si | visoka temperatura | 130 | Kratka | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | bakrene legure | >1% Pb | automatni | 110 | Srednja/Kratka | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | mjed | 90 | Duga | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | elektrolitski bakar | 100 | Duga | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | nemetalni | duroplastika, vlaknasta plastika | 70 Shore D | Kratka | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | legure za visoke temperature | na bazi Fe | žareno | 200 | Duga | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | kaljeno | 280 | Duga | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | na bazi Ni ili Co | žareno | 250 | Duga | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | kaljeno | 350 | Duga | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | lijevano | 320 | Duga | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | titanove legure | čisto | 58 | 190 | Srednja/Kratka | A | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | alfa+beta legure, kaljeno | 152 | 310 | Srednja/Kratka | A | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| A – ulje za rezanje T – ulje X – ulje ili emulzija Z – suho ili emulzija |
● Preporučeno ●● Prikladno |
|||||||||||||||||||||||||||||||
Za više informacija o ovom proizvodu, posjetite naš online e-katalog ili preuzmite izvještaj o proizvodu:
e-katalog
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
Aplikacije
 Tungaloy APP
 TUNG NaviPreporuka Alata Za Vaše Posebne Potrebe
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportIstražite Tungaloyev TSR za prilagođene uvide u strojnu obradu uz jednostavno pretraživanje
 Technical GuidesPristupite Tungaloyevim tehničkim vodičima za vrijedne uvide, reference i resurse..
 MatrixSustav Upravljanja Alatom
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?