




Költséghatékony, nagy teljesítményű tapok megbízható menetmegmunkáláshoz
Kiváló minőségű HSS tapok széles anyagválasztékhoz
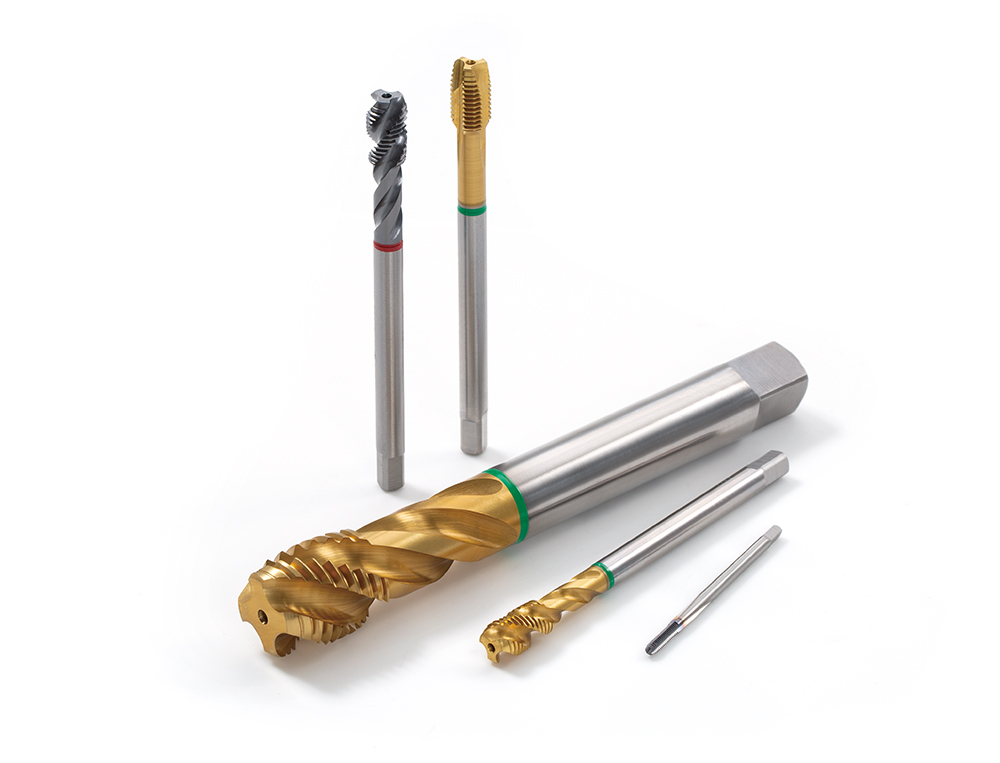
Alkalmazások & Jellemzők
Alkalmazások
Jellemzők
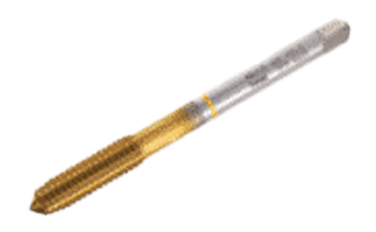
1. A szár színes gyűrűje segít könnyen azonosítani a tap ajánlott munkadarab-anyagát.
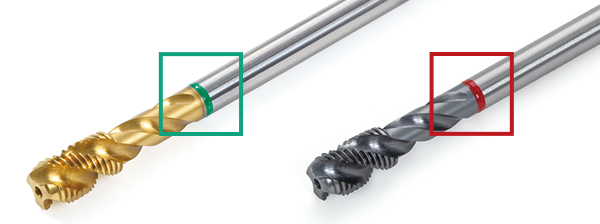
- M – Többanyagú alkalmazás
- W – Jó forgácsolhatóságú acél Rm<750 N/mm2
- S – Rozsdamentes acél
- H – Edzett acél és magas hőmérsékletű/szuperötvözetek Rm>750 N/mm2
- G – Szürke öntöttvas
- N – Gyengén ötvözött acél Rm<600 N/mm2
- A – Alumínium és alumíniumötvözetek
- F – Bármilyen anyag legalább 8~10%-os nyúlással
- Y – Nikkelötvözetek
Tapok és minőségek
Tapok
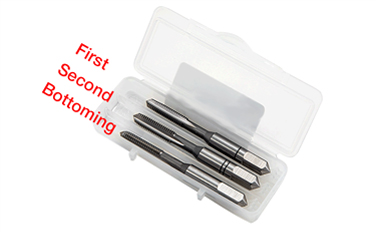
Csúcstap
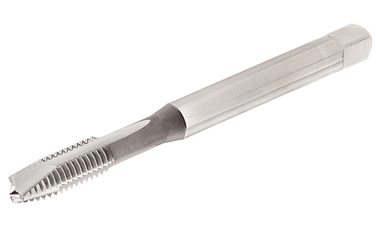
TP-**
- M – ISO metrikus durva menet
- MF – ISO metrikus finom menet
- UNC – ISO Unified durva menet
- UNF – Egyesített finom menetmegmunkálás
Spiráltap
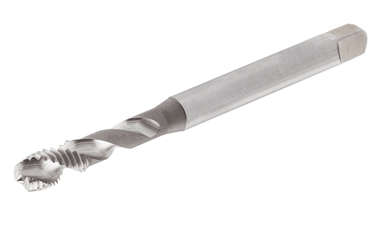
TS-**
- M – ISO metrikus durva menet
- MF – ISO metrikus finom menet
- UNC – ISO Unified durva menet
- UNF – Egyesített finom menetmegmunkálás
Minőségek
HB070

- A gőzzel temperált Fe3O4 oxidbevonat csökkenti a szerszám és a munkadarab közötti súrlódást, és megakadályozza a hideghegesztést.
NB070


- Ajánlott felületkezelés kemény kopó/abrazív anyagok, például szürkeöntvény, nagy szilíciumtartalmú alumíniumötvözetek (több mint 10%) megmunkálásához.
PB070


- A TiN bevonat keménysége körülbelül 2300 HV, és hőállósága körülbelül 600°C-ig terjed. Kiváló arany színű bevonat általános alkalmazásokhoz.
GB070
- A TiCN a TiN helyébe lép, amikor a körülmények eltérő keménységet és szívósságot igényelnek a bevonattól. A TiCN előnyt jelent nagyon nehéz acélok megmunkálásánál vagy megszakított furatok vágásánál. A TiCN bevonat keménysége körülbelül 3000 HV, de csak körülbelül 400°C-ig hőálló. Ez azt jelenti, hogy a TiCN kiváló hűtést igényel a hosszú élettartamhoz.
DB070

- Magas kopásállóságával és a színesfémekhez való csekély tapadásával a DLC (gyémántszerű szén) bevonat tökéletesen ajánlott alumínium és alumíniumötvözetek vágásához.
AB070
- Ez egy speciális bevonat abrazív anyagok megmunkálásához, mint például: szürkeöntvény, szilíciumos alumíniumötvözetek, szálvahősítésű
műanyagok stb., vagy magas hőmérsékleten történő megmunkáláshoz, ami elégtelen hűtést vagy nagy sebességet ≥ 600 m/min jelent. A TiAIN keménysége körülbelül 3000 HV, és hőállósága körülbelül 800°C-ig terjed.
Gyakorlati példák
Tap jelölési kód kulcs
T T – M 10 X1.5 – D N E G – (Grade)
-
Tap
-
Tap Style:
- H – Hand Tap
- F – Formed Tap
- P – Point Tap
- S – Spiral Tap
- T – Straight Tap
-
Thread standard:
- M – ISO metric coarse thread
- MF – ISO metric fi ne thread
- UNC – Unifi ed coarse thread
- UNF – Unifi ed fi ne thread
-
Diameter
-
Pitch
-
Standard:
- D – DIN
- J – JIS
- A – ANSI
-
Coolant hole
- C – With
- N – Without
-
Chamfer lead
- A Form a (chamfer lead 5-6 threads)
- B Form b (with gun-nose and chamfer lead 4-5 threads)
- C Form c (chamfer lead 2-3 threads)
- D Form d (chamfer lead 4-5 threads)
- E Form e (chamfer lead 1.5-2 threads)
- F Form f (chamfer lead 1-1.5 threads)
- G 1-3 for Hand Tap set
-
Tap Color codes
- M – Multi-material application
- W – Steel with good machinability Rm<750 N/mm2
- S – Stainless steel
- H – Hardened steel and high temp./super alloys Rm>750 N/mm2
- G – Grey cast iron
- N – Low alloy steel Rm<600 N/mm2
- A – Aluminum and aluminum alloys
- F – Any material with at least 8~10% elongation
- Y – Nickel alloys
-
Grade
Substrate HSS HSSE PM Surface treatment TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – Without surface treatment B080 For Hand Taps B070 – Nitriding – NB070 NB060 Stream tempered – HB070 HB060
Menetfúró-választási útmutató és vágósebesség-ajánlások
| Lyuk típus | tap színkód | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| szerszám anyaga | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| felületkezelés/bevonat | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| fuvola kéz és szög | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| ólom a DIN 2197 szerint | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Lyuk típus | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Anyag Sz. |
Anyag | Kondíció | Szakítószilárdság [N/mm²] |
Keménység HB | Forgács | Hűtés | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | M/min | |||||||||||||
| 1 | ötvözetlen acél és öntött acél, szabadon vágható acél | <0.25% C | izzított | 420 | 125 | Hosszú | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | izzított | 650 | 190 | Közepes | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% C | edzett és temperált | 850 | 250 | Hosszú | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | izzított | 750 | 220 | Hosszú | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | gyengén ötvözött és öntött acél (kevesebb, mint 5% ötvözőelem) |
edzett és temperált | 930 | 275 | Hosszú | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | Hosszú | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | Hosszú | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | magasan ötvözött acél, öntött acél és szerszámacél | izzított | 680 | 200 | Hosszú | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | edzett és temperált | 1100 | 325 | Hosszú | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | rozsdamentes acél és öntött acél | ferrites/martenzites | 680 | 200 | Közepes | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | martenzites | 820 | 240 | Hosszú | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | rozsdamentes acél és öntött acél | ausztenites, duplex | 600 | 180 | Hosszú | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | szürke öntöttvas (gg) | ferrites / perlitikus | 180 | Ext. rövid | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | perlitikus / martenzites | 260 | Ext. rövid | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | gömbölyű öntöttvas (ggg) | ferrites | 160 | Rövid | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | pearlitic | 250 | Ext. rövid | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | képlékeny öntöttvas | ferrites | 130 | Rövid | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | pearlitic | 230 | Rövid | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | alumínium-hengerműtött ötvözetek | nem edzhető | 60 | Közepes | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | edzhető | 100 | Közepes | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | alumínium-öntvény ötvözetek | ≤12% Si | nem edzhető | 75 | Rövid | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | edzhető | 90 | Rövid | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% Si | magas hőmérséklet | 130 | Rövid | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | rézötvözetek | >1% Pb | szabad vágás | 110 | Med/Rövid | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | sárgaréz | 90 | Hosszú | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | elektrolitikus réz | 100 | Hosszú | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | nem fémes | duroműanyagok, szálas műanyagok | 70 Shore D | Rövid | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | magas hőmérsékletű ötvözetek | Fe-alapú | izzított | 200 | Hosszú | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | edzett | 280 | Hosszú | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | Ni vagy Co alapú | izzított | 250 | Hosszú | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | edzett | 350 | Hosszú | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | öntött | 320 | Hosszú | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | titánötvözetek | tiszta | 400 | 190 | Med/Rövid | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | alfa+béta ötvözetek, edzett | 1050 | 310 | Med/Rövid | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A – vágóolaj T – olaj X – olaj vagy emulzió Z – száraz vagy emulzió |
● Ajánlott ●● Alkalmas |
|||||||||||||||||||||||||||||||
| Lyuk típus | tap színkód | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 |
2 |
3 |
4 |
5 |
||||||||||||||||||||||||||||
| szerszám anyaga | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| felületkezelés/bevonat | – | – | TI | ST | – | TI | ST | ST | – | ST | ST | NI | TI | |||||||||||||||||||
| fuvola kéz és szög | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| ólom a DIN 2197 szerint | 1\2\3 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| Lyuk típus | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| Anyag Sz. |
Anyag | Kondíció | Szakítószilárdság [ksi] |
Keménység HB | Forgács | Hűtés | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | SFM | |||||||||||||
| 1 | ötvözetlen acél és öntött acél, szabadon vágható acél | <0.25% C | izzított | 61 | 125 | Hosszú | T | ● | 35-80 | ●● | 15-150 | ● | 25-80 | ●● | 65-80 | ●● | 50-150 | ● | 25-80 | ●● | 65-80 | ●● | 25-80 | ● | 65-80 | ●● | 65-195 | |||||
| 2 | ≥0.25% C | izzított | 94 | 190 | Közepes | T | ● | 35-65 | ●● | 40-130 | ● | 35-115 | ●● | 60-65 | ●● | 40-130 | ● | 35-115 | ●● | 50-65 | ●● | 35-115 | ●● | 50-65 | ●● | 65-195 | ||||||
| 3 | <0.55% C | edzett és temperált | 123 | 250 | Hosszú | T | ● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 50-80 | ● | 20-40 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 4 | ≥0.55% C | izzított | 109 | 220 | Hosszú | T | ● | 40-60 | ●● | 50-130 | ● | 20-65 | ●● | 40-60 | ●● | 50-130 | ● | 15-35 | ●● | 40-60 | ●● | 40-60 | ●● | 55-180 | ||||||||
| 7 | gyengén ötvözött és öntött acél (kevesebb, mint 5% ötvözőelem) |
edzett és temperált | 135 | 275 | Hosszú | X | ● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 15-80 | ● | 15-35 | ●● | 35-50 | ●● | 35-50 | ●● | |||||||||
| 8 | 145 | 300 | Hosszú | X | ● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 15-80 | ● | 15-35 | ●● | 20-35 | ●● | 20-35 | ●● | |||||||||||
| 9 | 174 | 350 | Hosszú | A | ● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 15-65 | ● | 10-15 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||||
| 10 | magasan ötvözött acél, öntött acél és szerszámacél | izzított | 99 | 200 | Hosszú | X | ● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 65-100 | ● | 25-40 | ●● | 35-50 | ●● | 35-50 | ●● | 35-100 | ||||||||
| 11 | edzett és temperált | 160 | 325 | Hosszú | X | ● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 40-80 | ● | 15-35 | ●● | 25-45 | ●● | 25-45 | ●● | ||||||||||
| 12 | rozsdamentes acél és öntött acél | ferrites/martenzites | 99 | 200 | Közepes | A | ● | 15-30 | ●● | 25-60 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-16 | ●● | 5-35 | ● | 15-30 | ●● | 25-50 | ||||||||
| 13 | martenzites | 119 | 240 | Hosszú | A | ● | 15-20 | ●● | 25-50 | ● | 5-15 | ● | 15-20 | ●● | 5-35 | ● | 5-16 | ● | 5-35 | ● | 15-20 | ●● | ||||||||||
| 14 | rozsdamentes acél és öntött acél | ausztenites, duplex | 87 | 180 | Hosszú | A | ● | 15-30 | ●● | 25-50 | ● | 5-15 | ● | 15-30 | ●● | 5-35 | ● | 5-15 | ● | 5-35 | ● | 15-30 | ●● | |||||||||
| 15 | szürke öntöttvas (gg) | ferrites / perlitikus | 180 | Ext. rövid | X | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-100 | ● | ||||||||||
| 16 | perlitikus / martenzites | 260 | Ext. rövid | X | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-130 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 17 | gömbölyű öntöttvas (ggg) | ferrites | 160 | Rövid | X | ● | 25-40 | ●● | 35-80 | ●● | 70-100 | ● | 25-40 | ● | 35-80 | ● | 70-100 | ● | 25-40 | ●● | 35-130 | ● | ||||||||||
| 18 | pearlitic | 250 | Ext. rövid | X | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-65 | ●● | 70-100 | ● | 25-40 | ●● | 35-100 | ● | |||||||||||
| 19 | képlékeny öntöttvas | ferrites | 130 | Rövid | X | ● | 35-50 | ● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 50-150 | ●● | 45-65 | ● | 35-50 | ●● | 35-150 | ● | ||||||||||
| 20 | pearlitic | 230 | Rövid | X | ● | 35-50 | ● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ●● | 45-65 | ● | 35-50 | ●● | 35-130 | ● | |||||||||||
| 21 | alumínium-hengerműtött ötvözetek | nem edzhető | 60 | Közepes | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | ||||||||||
| 22 | edzhető | 100 | Közepes | T | ● | 80-115 | ● | 165-230 | ● | 40-80 | ●● | 80-115 | ● | 100-195 | ● | 40-80 | ●● | 40-80 | ●● | 80-115 | ●● | |||||||||||
| 23 | alumínium-öntvény ötvözetek | ≤12% Si | nem edzhető | 75 | Rövid | T | ● | 35-50 | ● | 35-130 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||
| 24 | edzhető | 90 | Rövid | T | ● | 35-50 | ● | 35-100 | ● | 35-80 | ●● | 35-50 | ● | 50-130 | ● | 35-80 | ●● | 35-80 | ●● | 35-50 | ●● | |||||||||||
| 25 | >12% Si | magas hőmérséklet | 130 | Rövid | T | ● | 35-50 | ● | 35-100 | ● | 35-65 | ●● | 35-50 | ● | 50-100 | ● | 35-65 | ●● | 35-65 | ●● | 35-50 | ●● | ||||||||||
| 26 | rézötvözetek | >1% Pb | szabad vágás | 110 | Med/Rövid | T | ● | 80-115 | ● | 165-230 | ● | 65-130 | ●● | 80-115 | ● | 100-215 | ● | 65-130 | ●● | 65-130 | ●● | 80-115 | ●● | 55-130 | ||||||||
| 27 | sárgaréz | 90 | Hosszú | T | ● | 50-65 | ● | 15-195 | ● | 45-100 | ●● | 50-65 | ● | 65-150 | ● | 45-100 | ●● | 45-100 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 28 | elektrolitikus réz | 100 | Hosszú | T | ● | 50-65 | ● | 15-80 | ● | 35-55 | ●● | 50-65 | ● | 50-100 | ● | 35-55 | ●● | 35-55 | ●● | 50-65 | ●● | 65-195 | ||||||||||
| 29 | nem fémes | duroműanyagok, szálas műanyagok | 70 Shore D | Rövid | Z | ● | 20-35 | ● | 15-80 | ● | 25-45 | ●● | 20-35 | ● | 35-65 | ● | 20-45 | ●● | 20-45 | ●● | 20-35 | ●● | ||||||||||
| 31 | magas hőmérsékletű ötvözetek | Fe-alapú | izzított | 200 | Hosszú | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | ● | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||
| 32 | edzett | 280 | Hosszú | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 33 | Ni vagy Co alapú | izzított | 250 | Hosszú | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | ||||||||||||||||
| 34 | edzett | 350 | Hosszú | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 35 | öntött | 320 | Hosszú | A | ● | 5-15 | ●● | 15-25 | ● | 5-15 | 10-25 | ●● | 5-15 | 5-15 | ● | |||||||||||||||||
| 36 | titánötvözetek | tiszta | 58 | 190 | Med/Rövid | A | ● | 20-35 | ●● | 20-35 | ●● | 20-35 | 20-35 | ● | ||||||||||||||||||
| 37 | alfa+béta ötvözetek, edzett | 152 | 310 | Med/Rövid | A | ● | 20-35 | ● | 20-35 | ●● | 20-35 | 20-35 | ● | |||||||||||||||||||
| A – vágóolaj T – olaj X – olaj vagy emulzió Z – száraz vagy emulzió |
● Ajánlott ●● Alkalmas |
|||||||||||||||||||||||||||||||
A termékkel kapcsolatos további információkért látogasson el online e-katalógusunkba, vagy töltse le a termékjelentést:
e-katalógus
Metrikus
Online bolt |
|
Online bolt Olvasson tovább |
e-Catalog |
|
Elektronikus katalógus Olvasson tovább |
Linkgyűjtemény
 Tungaloy APP
 TUNG NaviSzerszámjavaslatok az Ön egyedi igényeihez
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportFedezze fel a Tungaloy TSR-jét, hogy egyedi megmunkálási betekintést kaphasson az egyszerű kereséssel
 Műszaki útmutatókHozzáférés a Tungaloy műszaki útmutatóihoz, ahol értékes információkat, referenciákat és forrásokat talál.
 MatrixSzerszámkezelés
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalMelyik nagy előtolású maró megfelelő az Ön alkalmazásához?