




使用用途 & 特長
用途
特徴
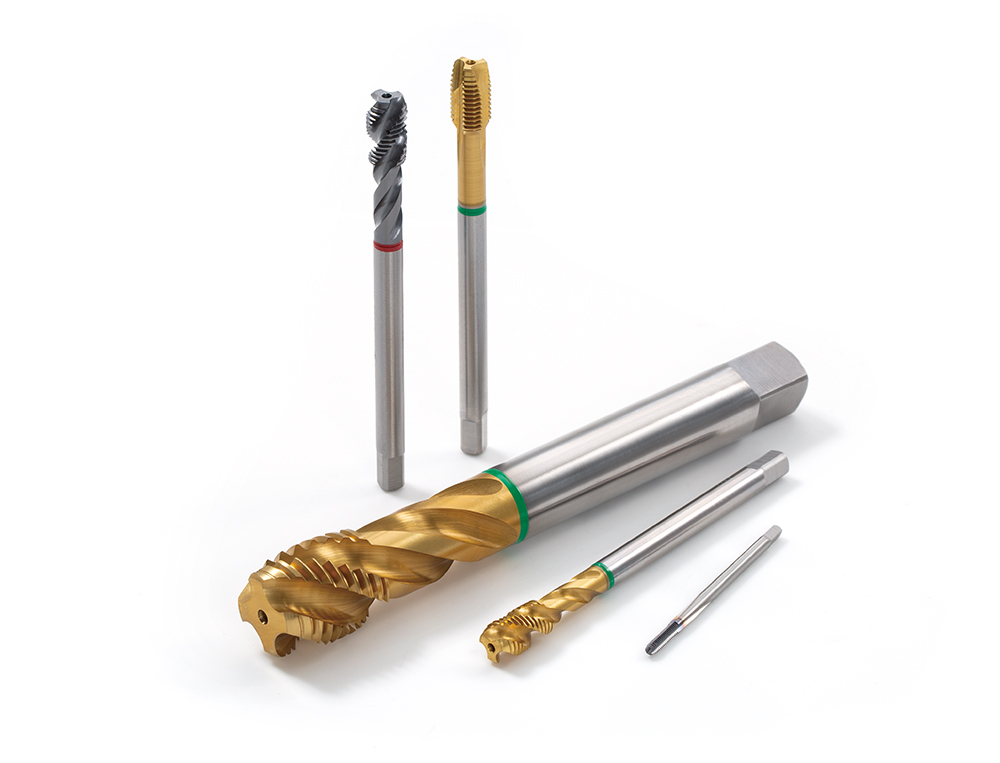
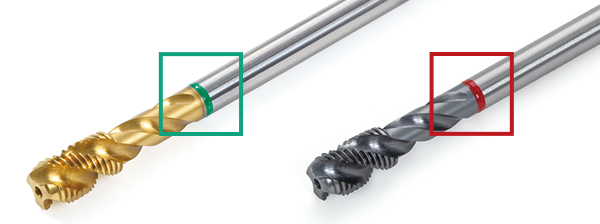
1.シャンクの色付き部により、タップの推奨被削材を容易に識別することができます。
- M– 汎用
- W– 快削鋼用 Rm<750N/mm2
- S– ステンレス鋼用
- H– 焼き入れ鋼および耐熱合金用 Rm>750N/mm2
- G– ねずみ鋳鉄用
- N– 低炭素鋼 Rm<600N/mm2
- A– アルミおよびアルミ合金用
- F– 伸び率 8 ~ 10 % 以上の高展延性材用
- Y– ニッケル合金用
タップと材種
蛇口
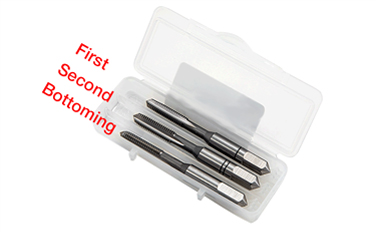
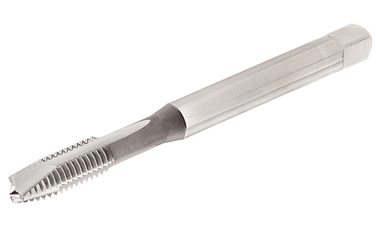
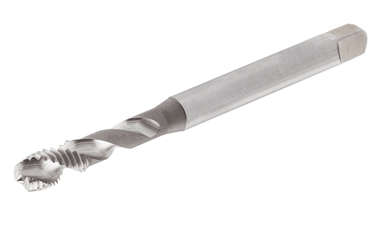
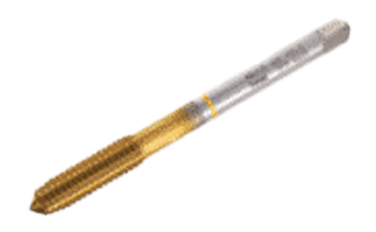
材種
GB070


- TiCN は、被膜に異なる硬度と靭性が要求される場合にTiNの代わりに使用されます。TiCN は、難削鋼の加工や、断続
穴の切削に有効です。TiCN コーティングは約3,000 HV の硬度を有しますが、約400°までの耐熱性しかありません。つまり、TiCN が長寿命であるためには、優れたクーラント処理が必要です。
DB070

- 非鉄金属に対する高い耐摩耗性と耐溶着性により、 DLC(Diamond-Like Carbon) コーティングはアルミニウムおよびアルミニウム合金の切削に最適です。
AB070

- このコーティングは、ねずみ鋳鉄、高シリコン含有量のアルミ合金、繊維強化プラスチックなどの難削材や、冷却が不十分な高温下での加工、または600m/min 以上の高速加工用の特殊コーティングです。TiAIN の硬度は約3,000HV で、耐熱温度は約800°です。
加工事例
タップ型番コードの見方
T T – M 10 X1.5 – D N E G – (Grade)
-
タップ
-
タップの種類:
- H – ハンドタップ
- F – 転造タップ
- P – ポイントタップ
- S – スパイラルタップ
- T – ストレートタップ
-
標準ネジ形状:
- M – ISOメトリック 並目ネジ
- MF – ISOメトリック 細目ネジ
- UNC – ユニファイド 並目ネジ
- UNF – ユニファイド 細目ネジ
-
工具径
-
ピッチ
-
ねじ規格:
- D – DIN
- J – JIS
- A – ANSI
-
クーラント穴
- C – あり
- N – なし
-
食いつき部山数
- A 食いつき部5~6山
- B ガンノーズ付き、食いつき部4~5山
- C 食いつき部2~3山
- D 食いつき部4~5山
- E 食いつき部1~2山
- F 食いつき部1~1.5山
- G 食いつき部1~3山(ハンドタップ用)
-
タップ色コード
- M – 汎用
- W – 快削鋼用 Rm<750 N/mm2
- S – ステンレス鋼用
- H – 焼き入れ鋼および耐熱合金用 Rm>750 N/mm2
- G – ねずみ鋳鉄用
- N – 低炭素鋼 Rm<600 N/mm2
- A – アルミおよびアルミ合金用
- F – 伸び率 8 ~ 10 % 以上の高展延性材用
- Y – ニッケル合金用
-
材種
材質 HSS HSSE 粉末ハイス 表面処理 TiN – PB070 PB060 TiCN – GB070 GB060 TiAlN – AB070 AB060 DLC – DB070 – 表面処理なし B080 ハンドタップのみ B070 – 窒化 – NB070 NB060 水蒸気処理 – HB070 HB060
タップ選定ガイドおよび推奨切削速度
| 穴の形状 | タップの色コード | W | M | M | M | M | M | M | S | H | N | H | G | F | ||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
 1 |
 2 |
 3 |
 4 |
 5 |
||||||||||||||||||||||||||||
| 工具材質 | HSS | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | HSS-E | |||||||||||||||||||
| 表面処理/コーティング | – | – | PVD | 水蒸気処理 | – | PVD | 水蒸気処理 | 水蒸気処理 | – | 水蒸気処理 | 水蒸気処理 | 窒化処理 | PVD | |||||||||||||||||||
| フルートの勝手と角度 | – | – | – | – | R40° | R40° | R40° | – | – | R40° | R40° | – | – | |||||||||||||||||||
| DIN 2197準拠リード | 123 | B | B | B | C | C | C | B | B | C | C | C | C | |||||||||||||||||||
| 穴の形状 | 1-2-3-4-5 | 4-5 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3 | 4-5 | 4-5 | 1-2-3 | 1-2-3 | 1-2-3-4-5 | 1-2-3-4-5 | |||||||||||||||||||
| 材質番号 | 材質 | 特長 | 引張強度 [N/mm²] |
硬度HB | 切りくず長 | クーラント | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | m/min | |||||||||||||
| 1 | 炭素鋼、鋳鋼、快削鋼 | <0.25% C | 焼きなまし | 420 | 125 | 非常に長い | T | ● | 10-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 15-45 | ● | 8-25 | ●● | 20-25 | ●● | 8-25 | ● | 20-25 | ●● | 20-60 | |||||
| 2 | ≥0.25% C | 焼きなまし | 650 | 190 | 中程度 | T | ● | 10-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 12-40 | ● | 10-35 | ●● | 15-20 | ●● | 10-35 | ●● | 15-20 | ●● | 20-60 | ||||||
| 3 | <0.55% C | 焼き入れ焼き戻し | 850 | 250 | 長い | T | ● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 15-25 | ● | 6-12 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 4 | ≥0.55% C | 焼きなまし | 750 | 220 | 長い | T | ● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 15-40 | ● | 6-20 | ●● | 12-18 | ●● | 12-18 | ●● | 17-55 | ||||||||
| 7 | 低合金鋼および鋳鋼 (5%未満の合金元素) |
焼き入れ焼き戻し | 930 | 275 | 長い | X | ● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 5-25 | ● | 4-10 | ●● | 10-15 | ●● | 10-15 | ●● | |||||||||
| 8 | 1000 | 300 | 長い | X | ● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 5-25 | ● | 4-10 | ●● | 6-10 | ●● | 6-10 | ●● | |||||||||||
| 9 | 1200 | 350 | 長い | A | ● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 5-20 | ● | 3-5 | ●● | 3-5 | ●● | 3-5 | ●● | |||||||||||
| 10 | 高合金鋼、鋳鋼、および工具鋼 | 焼きなまし | 680 | 200 | 長い | X | ● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 20-30 | ● | 7-12 | ●● | 10-15 | ●● | 10-15 | ●● | 10-30 | ||||||||
| 11 | 焼き入れ焼き戻し | 1100 | 325 | 長い | X | ● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 12-25 | ● | 5-10 | ●● | 7-13 | ●● | 7-13 | ●● | ||||||||||
| 12 | ステンレス鋼および鋳鋼 | フェライト系/マルテンサイト系 | 680 | 200 | 中程度 | A | ● | 5-9 | ●● | 8-18 | ● | 1-5 | ● | 5-9 | ●● | 2-10 | ● | 1-5 | ●● | 2-10 | ● | 5-9 | ●● | 7-15 | ||||||||
| 13 | マルテンサイト系 | 820 | 240 | 長い | A | ● | 4-6 | ●● | 8-15 | ● | 1-5 | ● | 4-6 | ●● | 2-10 | ● | 1-5 | ● | 2-10 | ● | 4-6 | ●● | ||||||||||
| 14 | ステンレス鋼と鋳鋼オーステナイト | オーステナイト系、二相 | 600 | 180 | 長い | A | ● | 5-9 | ●● | 8-15 | ● | 1-4 | ● | 5-9 | ●● | 2-10 | ● | 1-4 | ● | 2-10 | ● | 5-9 | ●● | |||||||||
| 15 | ねずみ鋳鉄 | フェライト系/パーライト系 | 180 | 非常に短い | X | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-30 | ● | ||||||||||
| 16 | パーライト系/マルテンサイト系 | 260 | 非常に短い | X | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-40 | ●● | 21-31 | ● | 8-12 | ●● | 10-30 | ● | |||||||||||
| 17 | ノジュラ鋳鉄 | フェライト系 | 160 | 短い | X | ● | 8-12 | ●● | 10-25 | ●● | 21-31 | ● | 8-12 | ● | 10-25 | ● | 21-31 | ● | 8-12 | ●● | 10-40 | ● | ||||||||||
| 18 | パーライト系 | 250 | 非常に短い | X | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-20 | ●● | 21-31 | ● | 8-12 | ●● | 10-35 | ● | |||||||||||
| 19 | 可鍛鋳鉄 | フェライト系 | 130 | 短い | X | ● | 10-15 | ● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 15-45 | ●● | 13-20 | ● | 10-15 | ●● | 10-45 | ● | ||||||||||
| 20 | パーライト系 | 230 | 短い | X | ● | 10-15 | ● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ●● | 13-20 | ● | 10-15 | ●● | 10-40 | ● | |||||||||||
| 21 | アルミニウム鍛造合金 | 硬化処理不可 | 60 | 中程度 | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | ||||||||||
| 22 | 硬化処理可 | 100 | 中程度 | T | ● | 25-35 | ● | 50-70 | ● | 12-25 | ●● | 25-35 | ● | 30-60 | ● | 12-25 | ●● | 12-25 | ●● | 25-35 | ●● | |||||||||||
| 23 | アルミニウム鋳造合金 | ≤12% Si | 硬化処理不可 | 75 | 短い | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||
| 24 | 硬化処理可 | 90 | 短い | T | ● | 10-15 | ● | 10-40 | ● | 10-25 | ●● | 10-15 | ● | 15-40 | ● | 10-25 | ●● | 10-25 | ●● | 10-15 | ●● | |||||||||||
| 25 | >12% Si | 耐熱 | 130 | 短い | T | ● | 10-15 | ● | 10-30 | ● | 10-20 | ●● | 10-15 | ● | 15-30 | ● | 10-20 | ●● | 10-20 | ●● | 10-15 | ●● | ||||||||||
| 26 | 銅合金 | >1% Pb | 快削性 | 110 | 中程度/短い | T | ● | 25-35 | ● | 50-70 | ● | 20-40 | ●● | 25-35 | ● | 30-65 | ● | 20-40 | ●● | 20-40 | ●● | 25-35 | ●● | 17-40 | ||||||||
| 27 | 黄銅 | 90 | 長い | T | ● | 15-20 | ● | 5-60 | ● | 13-30 | ●● | 15-20 | ● | 20-45 | ● | 13-30 | ●● | 13-30 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 28 | 電気銅 | 100 | 長い | T | ● | 15-20 | ● | 5-25 | ● | 10-17 | ●● | 15-20 | ● | 15-30 | ● | 10-17 | ●● | 10-17 | ●● | 15-20 | ●● | 20-60 | ||||||||||
| 29 | 非金属 | デュロマー、繊維樹脂 | 70 ショアDスケール | 短い | Z | ● | 6-10 | ● | 5-25 | ● | 6-13 | ●● | 6-10 | ● | 10-20 | ● | 6-13 | ●● | 6-13 | ●● | 6-10 | ●● | ||||||||||
| 31 | 耐熱合金 | 鉄基 | 焼きなまし | 200 | 長い | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | ● | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||
| 32 | 硬化 | 280 | 長い | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 33 | NiまたはCo基 | 焼きなまし | 250 | 長い | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | ||||||||||||||||
| 34 | 硬化 | 350 | 長い | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 35 | 鋳造 | 320 | 長い | A | ● | 2-4 | ●● | 4-8 | ● | 2-4 | 3-7 | ●● | 2-4 | 2-4 | ● | |||||||||||||||||
| 36 | チタン合金 | 純粋 | 400 | 190 | 中程度/短い | A | ● | 6-10 | ●● | 6-10 | ●● | 6-10 | 6-10 | ● | ||||||||||||||||||
| 37 | α+β型、硬化 | 1050 | 310 | 中程度/短い | A | ● | 6-10 | ● | 6-10 | ●● | 6-10 | 6-10 | ● | |||||||||||||||||||
| A – 切削油 T – エマルジョン X – 油またはエマルジョン Z – ドライまたはエマルジョン |
推奨 ●●適切 |
|||||||||||||||||||||||||||||||
オンラインセミナー |
オンラインセミナー 一覧を見る |
e-Catalog |
e-Catalog e-Catalogを見る |
タンガロイのサービス
 Tungaloy アプリ
 タングナビあらゆる工具選定をお手伝いします
 タンガロイ切削計算機
 旋削インサート選択ガイド
 タンガロイ成功事例簡単検索で、最適事例を発見。改善のヒントが得られます
 技術ガイド
技術ガイドにアクセスして、貴重な洞察、参考資料、リソースを入手してください。
 Matrix工具管理システム
 特殊品作図システム特殊品の簡易図面をスピーディーに生成します
 高送り転削加工ポータルお客様の加工に最適な高送りカッタを見つけます