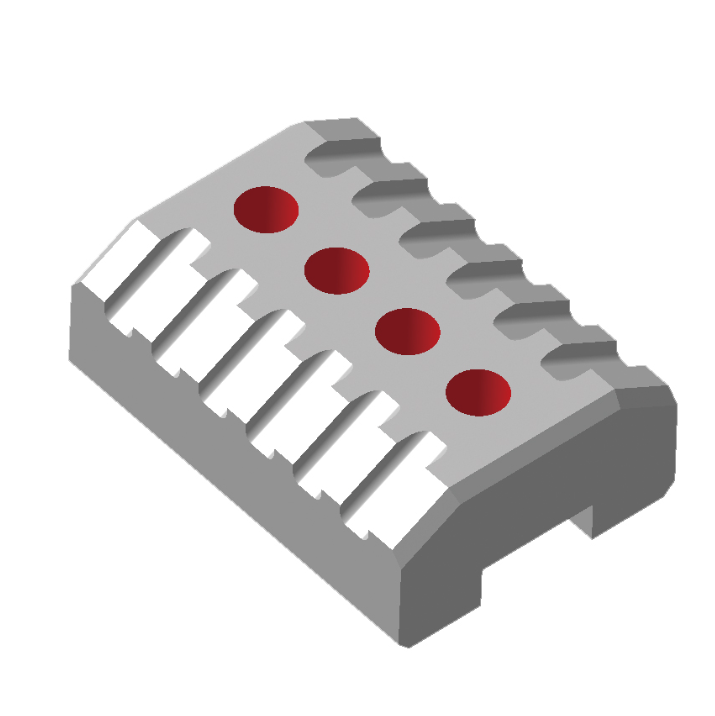
日本磐城 – 2026 年 10 月 – Tungaloy 株式會社(社長:木下聰,總部:福島縣磐城市)擴展了其 DrillMeister 可換頭式鑽削工具系統,在 DMN 鑽頭產品線中加入了 DS2025 DLC 塗層材質,強化了其在 non-ferrous metals 加工領域的陣容。 此項新增有助於實現輕量化組件和半導體零件的高速、高效率加工。
挑戰與趨勢
non-ferrous metals 零件和組件的需求正在增加,特別是用於半導體製造設備、電子電氣組件以及汽車零件。 這些材料的加工面臨著諸如積屑瘤形成和 chip evacuation 困難等挑戰。 對於能減少對昂貴整體硬質合金鑽頭的依賴,同時解決這些加工挑戰的可換頭式鑽削工具的需求也日益增長。
產品概述
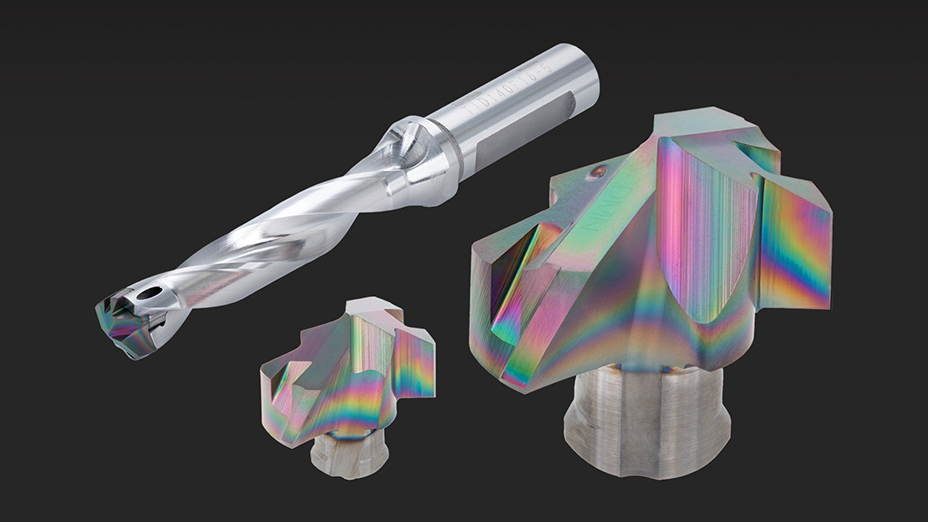
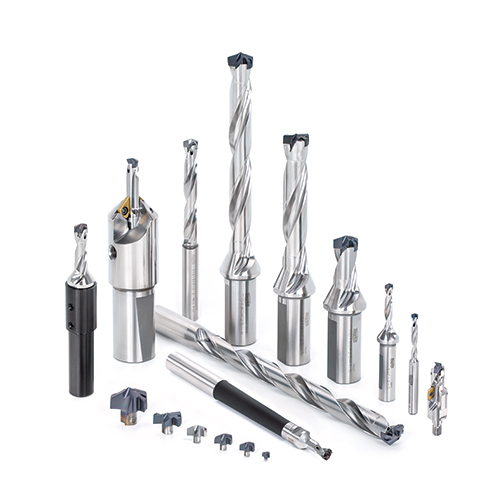
DrillMeister 可換頭式鑽削工具系統採用可更換鑽頭,不僅能透過每次使用相同 geometry 的切削刀尖來實現高重複性的鑽削,還提供廣泛的選項以適應各種孔徑和加工深度。
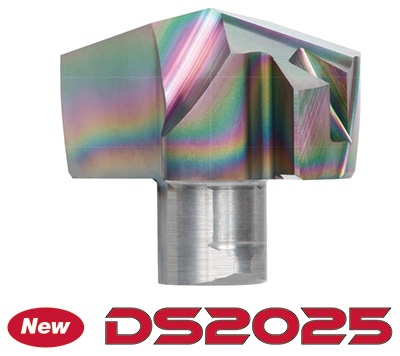
針對 non-ferrous metals 加工新增了 DLC(類鑽碳)塗層材質 DS2025,可實現更高的生產率和更長的工具壽命。
優點和特點
特點 1: 優異的抗積屑瘤性能和長工具壽命
– DS2025 是一種 DLC 塗層材質,在崩刃性與耐磨性之間取得了優異的平衡。
– 顯著減少 non-ferrous metals 加工過程中積屑瘤的形成,在長時間內保持切削刃持續鋒利。
– 有助於延長工具壽命並提高製程穩定性,特別是在加工鋁合金和銅合金等容易產生積屑瘤的材料時。
特點 2:透過優異的 chip control 提高鑽削可靠性
– 減少鑽削時切削刃的摩擦,有助於保持穩定的切屑形狀並促進 chip evacuation 的改善。
– 鑽尖採用鋒利的 edge geometry,提供良好的切削刃完整性,減少切削負荷和熱量產生。
– 這些特點降低了切屑堵塞和工具折斷的風險,實現可靠的鑽削作業。
特點 3:可使用現有的 TID 桿體
– 新鑽頭無需任何修改即可安裝在現有的 TID 桿體上。
– 只需更換鑽頭即可順利過渡到 non-ferrous metals 加工。
切削性能
■ non-ferrous metals 中短小且易於處理的切屑
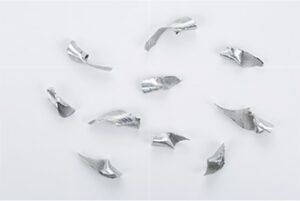
鋁合金 (A5052)
| 工具 | ø14 mm, L/D = 5 |
| 鑽頭刀頭 | DMN140 |
| 材質 | DS2025 |
| 切深 | Vc = 300 m/min |
| 進給量 | f = 0.25 mm/rev |
| 孔深 | H = 30 mm |
| 冷卻方式 | 濕式 |
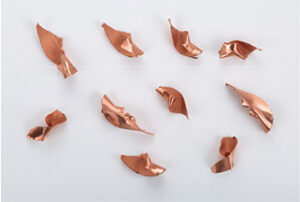
銅 (C1020)
| 工具 | ø14 mm, L/D = 5 |
| 鑽頭刀頭 | DMN140 |
| 材質 | DS2025 |
| 切深 | Vc = 200 m/min |
| 進給量 | f = 0.15 mm/rev |
| 孔深 | H = 30 mm |
| 冷卻方式 | 濕式 |
■ DLC 塗層阻隔材料黏附,保持切削刃鋒利度
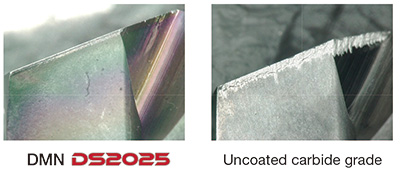
| 工具 | ø10 mm, L/D = 3 |
| 鑽頭刀頭 | DMN100 DS2025 |
| 材質 | 鋁合金壓鑄件 ADC12 |
| 切深 | Vc = 200 m/min |
| 進給量 | f = 0.3 mm/rev (貫穿) |
| 孔深 | H = 30 mm |
| 冷卻方式 | 濕式 |
| 加工時間 | 15 分鐘 |
成功案例
改善的刀具壽命
透過使用可應用於相同工具桿體的專用鑽頭,生產率提高了三倍。
| 產業 | 工程 | |
| 組件 | 電子零件 | |
| 材料 ISO 代碼 |  非鐵金屬 |
|
| 工件材料 | A5052 | |
| 機床(主軸類型) | vertical machining center | |
| 刀具系列 | 孔加工 | |
| 刀具類別 | 鑽削 | |
| 產品名稱 | DrillMeister | |
| TSR 編號 | 5686H |