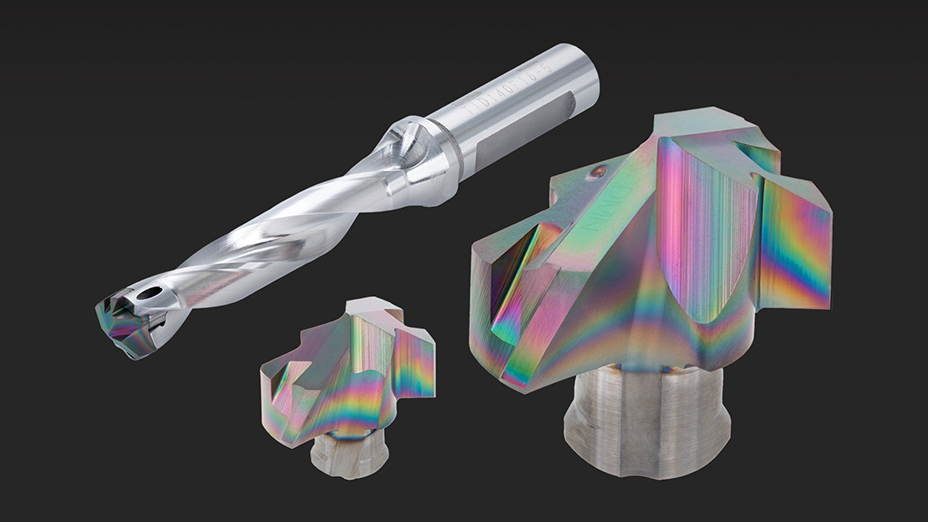
Iwaki, Japan – Oktober 2026 – Die Tungaloy Corporation (Präsident: Satoshi Kinoshita, Hauptsitz: Iwaki City, Präfektur Fukushima) hat ihr DrillMeister Wechselkopf-Bohrsystem durch die Aufnahme der DLC-beschichteten Sorte DS2025 in die DMN-Bohrkopflinie erweitert und damit ihr Angebot für die Bearbeitung von non-ferrous metals gestärkt. Diese Erweiterung trägt zur Hochgeschwindigkeits- und Hocheffizienzbearbeitung von Leichtbaukomponenten und Halbleiterteilen bei.
Herausforderungen und Trends
Die Nachfrage nach Teilen und Komponenten aus non-ferrous metals steigt, insbesondere für den Einsatz in Halbleiterfertigungsanlagen, elektrischen und elektronischen Bauteilen sowie Automobilteilen. Die Bearbeitung dieser Materialien bringt Herausforderungen wie die Aufbauschneidenbildung und Schwierigkeiten bei der chip evacuation mit sich. Zudem wächst die Nachfrage nach Wechselkopf-Bohrwerkzeugen, die die Abhängigkeit von kostspieligen Vollhartmetallbohrern verringern und gleichzeitig diese Bearbeitungsherausforderungen lösen.
Produktübersicht
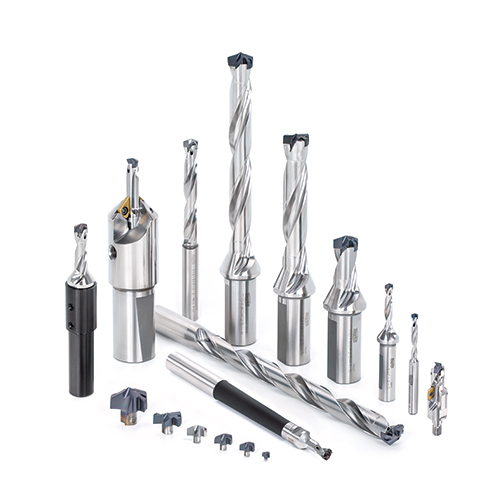
Das DrillMeister Wechselkopf-Bohrsystem mit austauschbaren Bohrköpfen ermöglicht nicht nur hochgradig wiederholbare Bohrungen durch den Einsatz von Schneidplatten mit stets identischer geometry, sondern bietet auch eine breite Palette an Optionen für verschiedene Bohrungsdurchmesser und Bearbeitungstiefen.
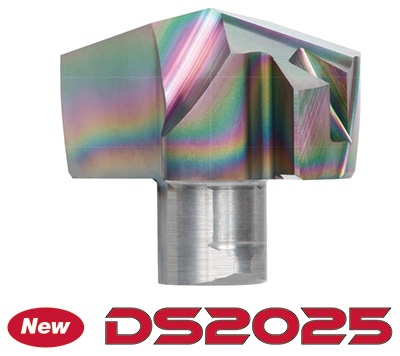
Eine neue DLC-beschichtete (Diamond-Like Carbon) Sorte, DS2025, wurde für die Bearbeitung von non-ferrous metals hinzugefügt, was eine höhere Produktivität und längere Standzeiten ermöglicht.
Vorteile und Eigenschaften
Merkmal 1: Hervorragende Beständigkeit gegen Aufbauschneidenbildung und lange Standzeit
– DS2025, eine DLC-beschichtete Sorte, bietet ein exzellentes Gleichgewicht zwischen chipping-Resistenz und Verschleißfestigkeit.
– Reduziert die Aufbauschneidenbildung bei der Bearbeitung von non-ferrous metals erheblich und behält über einen längeren Zeitraum eine konstant scharfe Schneidkante bei.
– Trägt zu langen Standzeiten und Prozessstabilität bei, insbesondere bei der Bearbeitung von Materialien wie Aluminium- und Kupferlegierungen, die zur Aufbauschneidenbildung neigen.
Merkmal 2: Verbesserte Zuverlässigkeit beim bohren durch exzellente chip control
– Reduziert die Reibung an der Schneidkante während des Bohrvorgangs, was zur Aufrechterhaltung einer stabilen Spanform beiträgt und die chip evacuation verbessert.
– Die Bohrerspitze verfügt über eine scharfkantige edge geometry, die eine gute Kantenintegrität bietet und so die Schnittlast sowie die Wärmeentwicklung reduziert.
– Diese Merkmale verringern das Risiko von Spanstau und Werkzeugbruch, was zuverlässige Bohroperationen ermöglicht.
Merkmal 3: Bestehende TID-Grundkörper können verwendet werden
– Die neuen Bohrköpfe passen ohne Modifikation auf bestehende TID-Grundkörper.
– Der einfache Austausch des Bohrkopfs ermöglicht einen reibungslosen Übergang zur Bearbeitung von non-ferrous metals.
Zerspanungsleistung
■ Kurze und kontrollierbare Späne bei non-ferrous metals
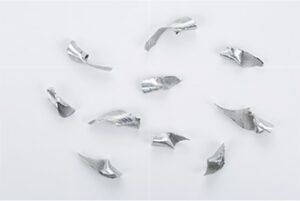
Aluminiumlegierung (A5052)
| Werkzeug | ø 14 mm, L/D = 5 |
| Bohrkopf | DMN140 |
| Sorte | DS2025 |
| Schnittgeschwindigkeit | Vc = 300 m/min |
| Vorschub | f = 0,25 mm/U |
| Bohrtiefe | H = 30 mm |
| Kühlmittel | Nass |
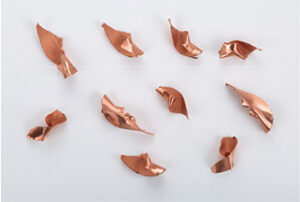
Kupfer (C1020)
| Werkzeug | ø 14 mm, L/D = 5 |
| Bohrkopf | DMN140 |
| Sorte | DS2025 |
| Schnittgeschwindigkeit | Vc = 200 m/min |
| Vorschub | f = 0,15 mm/U |
| Bohrtiefe | H = 30 mm |
| Kühlmittel | Nass |
■ DLC-Beschichtung verhindert Materialadhäsion und bewahrt die Schneidenschärfe
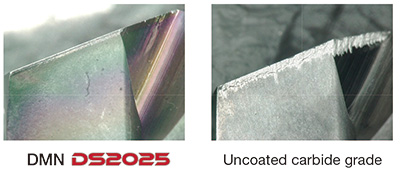
| Werkzeug | ø 10 mm, L/D = 3 |
| Bohrkopf | DMN100 DS2025 |
| Sorte | Aluminium-Druckgusslegierung ADC12 |
| Schnittgeschwindigkeit | Vc = 200 m/min |
| Vorschub | f = 0,3 mm/U (Durchgang) |
| Bohrtiefe | H = 30 mm |
| Kühlmittel | Nass |
| Bearbeitungszeit | 15 Min. |
Erfolgsgeschichten
VERBESSERTE WERKZEUGSTANDZEIT
Die Produktivität wird durch den Einsatz eines speziellen Kopfes, der mit demselben Werkzeugkörper verwendet werden kann, verdreifacht.
| Industrie | Maschinenbau | |
| Komponente | Elektroteile | |
| Material-ISO-Code |  Nichteisenmetall |
|
| Werkstoff | A5052 | |
| Maschine (Spindeltyp) | Vertikales Bearbeitungszentrum | |
| Werkzeugfamilie | Bohren | |
| Werkzeugkategorie | bohren | |
| Produktname | DrillMeister | |
| TSR-Nr. | 5686H |