Iwaki, Japon – octobre 2026 – Tungaloy Corporation (Président : Satoshi Kinoshita, siège social : ville d’Iwaki, préfecture de Fukushima) a étendu son système d’outils de perçage à têtes interchangeables DrillMeister en ajoutant la nuance DS2025 à revêtement DLC à la gamme de têtes de perçage DMN, renforçant ainsi son offre dédiée à l’usinage des métaux non ferreux. Cette nouveauté contribue à l’usinage à grande vitesse et à haute efficacité des composants légers et des pièces pour semi-conducteurs.
Défis et tendances
La demande de pièces et composants en métaux non ferreux est en hausse, notamment pour les équipements de fabrication de semi-conducteurs, les composants électriques et électroniques, ainsi que les pièces automobiles. L’usinage de ces matériaux présente des défis tels que la formation d’arête rapportée et des difficultés de chip evacuation. La demande croît également pour des outils de drilling à têtes interchangeables permettant de réduire le recours à des forets en carbure massif coûteux, tout en répondant à ces défis d’usinage.
Aperçu du produit
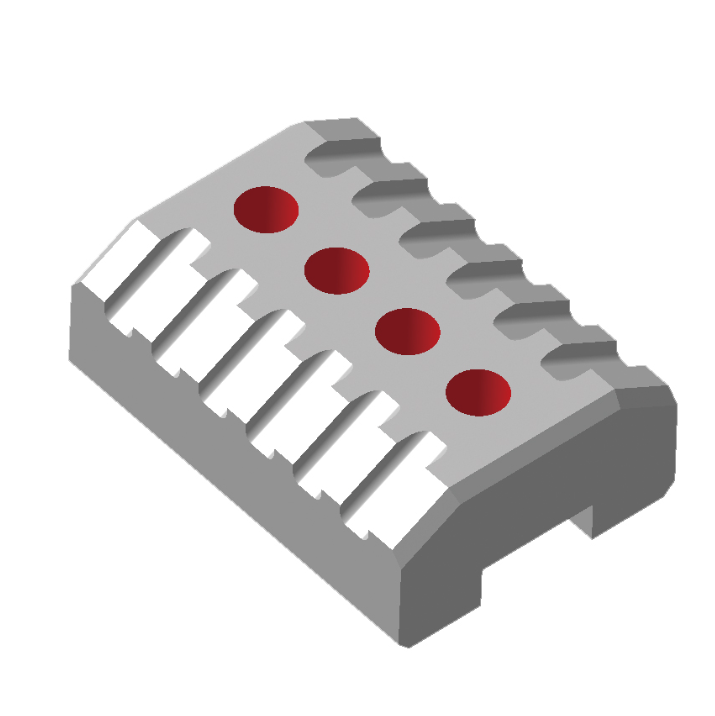
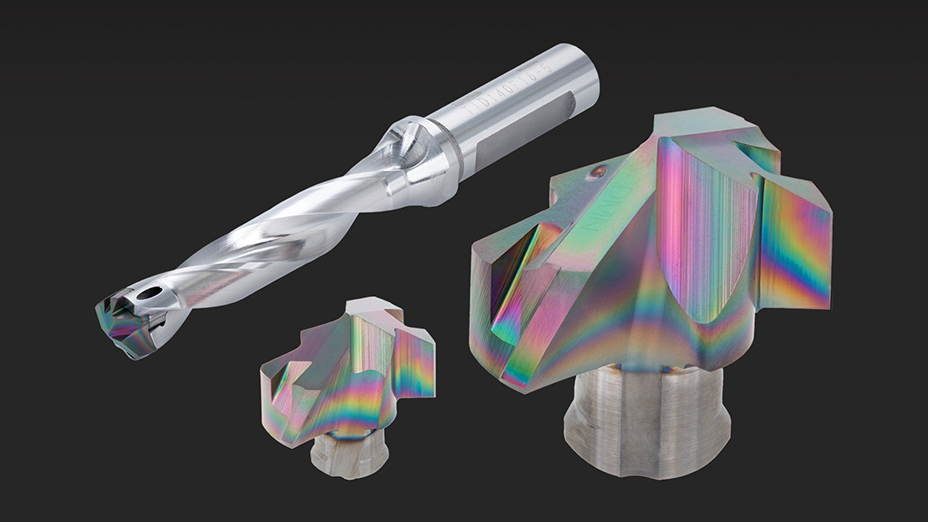
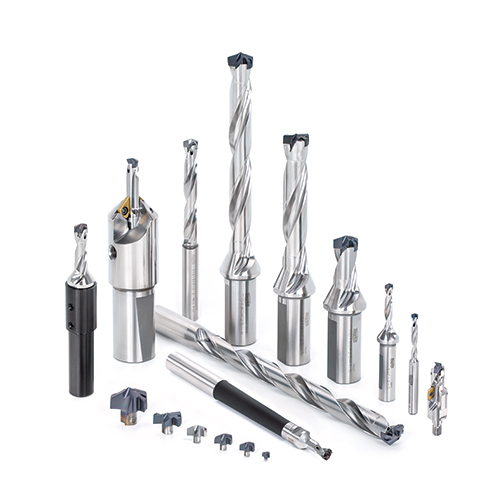
Le système d’outils de perçage à têtes interchangeables DrillMeister, doté de têtes de perçage interchangeables, permet non seulement un perçage hautement répétable grâce à des plaquettes de coupe présentant toujours la même geometry, mais offre également un large éventail d’options adaptées à différents diamètres de trou et profondeurs d’usinage.
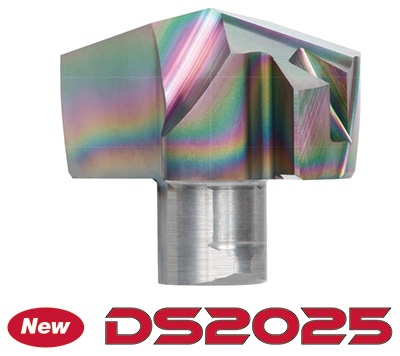
Une nouvelle nuance à revêtement DLC (carbone de type diamant), la DS2025, a été ajoutée pour l’usinage des métaux non ferreux, permettant une productivité accrue et une durée de vie d’outil prolongée.
Avantages et caractéristiques
Caractéristique 1 : excellente résistance à l’arête rapportée et longue durée de vie de l’outil
– La DS2025, une nuance à revêtement DLC, offre un excellent équilibre entre résistance à l’écaillage et résistance à l’usure.
– Réduit considérablement la formation d’arête rapportée lors de l’usinage des métaux non ferreux, en maintenant une arête de coupe constamment affûtée sur une longue durée.
– Contribue à une longue durée de vie de l’outil et à la stabilité du processus, notamment lors de l’usinage de matériaux tels que les alliages d’aluminium et de cuivre, sujets à la formation d’arête rapportée.
Caractéristique 2 : fiabilité de perçage améliorée grâce à un excellent chip control
– Réduit la friction au niveau de l’arête de coupe pendant le perçage, contribuant à maintenir une forme de copeaux stable et à améliorer la chip evacuation.
– La pointe du foret intègre une edge geometry affûtée offrant une bonne intégrité de l’arête, réduisant la charge de coupe et la génération de chaleur.
– Ces caractéristiques réduisent le risque de bourrage de copeaux et de rupture d’outil, permettant des opérations de perçage fiables.
Caractéristique 3 : compatibilité avec les corps TID existants
– Les nouvelles têtes de perçage s’adaptent aux corps TID existants sans aucune modification.
– Il suffit de remplacer la tête de perçage pour passer facilement à l’usinage des métaux non ferreux.
Performance de coupe
■ Copeaux courts et faciles à évacuer dans les métaux non ferreux
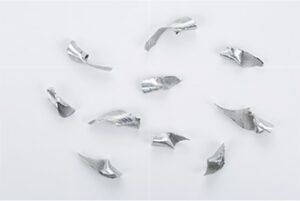
Alliage d’aluminium (A5052)
| Outil | ø14 mm, L/D = 5 |
| Tête de perçage | DMN140 |
| Nuances | DS2025 |
| Vitesse de coupe | Vc = 300 m/min |
| Avance | f = 0,25 mm/rev |
| Profondeur de trou | H = 30 mm |
| Liquide de refroidissement | Arrosage |
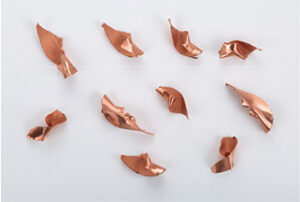
Cuivre (C1020)
| Outil | ø14 mm, L/D = 5 |
| Tête de perçage | DMN140 |
| Nuances | DS2025 |
| Vitesse de coupe | Vc = 200 m/min |
| Avance | f = 0,15 mm/rev |
| Profondeur de trou | H = 30 mm |
| Liquide de refroidissement | Arrosage |
■ Le revêtement DLC empêche l’adhérence de matière, préservant la netteté de l’arête
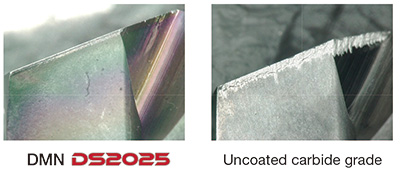
| Outil | ø10 mm, L/D = 3 |
| Tête de perçage | DMN100 DS2025 |
| Nuances | Alliage d’aluminium moulé sous pression ADC12 |
| Vitesse de coupe | Vc = 200 m/min |
| Avance | f = 0,3 mm/rev (débouchant) |
| Profondeur de trou | H = 30 mm |
| Liquide de refroidissement | Arrosage |
| Temps d’usinage | 15 min |
Histoires de réussite
DURÉE DE VIE DE L’OUTIL AMÉLIORÉE
La productivité est triplée grâce à l’utilisation d’une tête dédiée pouvant être montée sur le même corps d’outil.
| Industrie | Ingénierie | |
| Composant | Pièces électriques | |
| Code ISO matériau |  Métal non ferreux |
|
| Matériau à usiner | A5052 | |
| Machine (type de broche) | Vertical Machining Center | |
| Famille d’outils | Holemaking | |
| Catégorie d’outils | Drilling | |
| Nom du produit | DrillMeister | |
| N° TSR | 5686H |