


ซีรีส์เกรดใหม่สำหรับการกลึงเหล็กหล่อ
ไลน์อัปเกรด CVD ที่สมบูรณ์แบบสำหรับการกลึงเหล็กหล่อ ปรับให้เหมาะสมสำหรับทั้งเหล็กหล่อเหนียวและเหล็กหล่อเทา
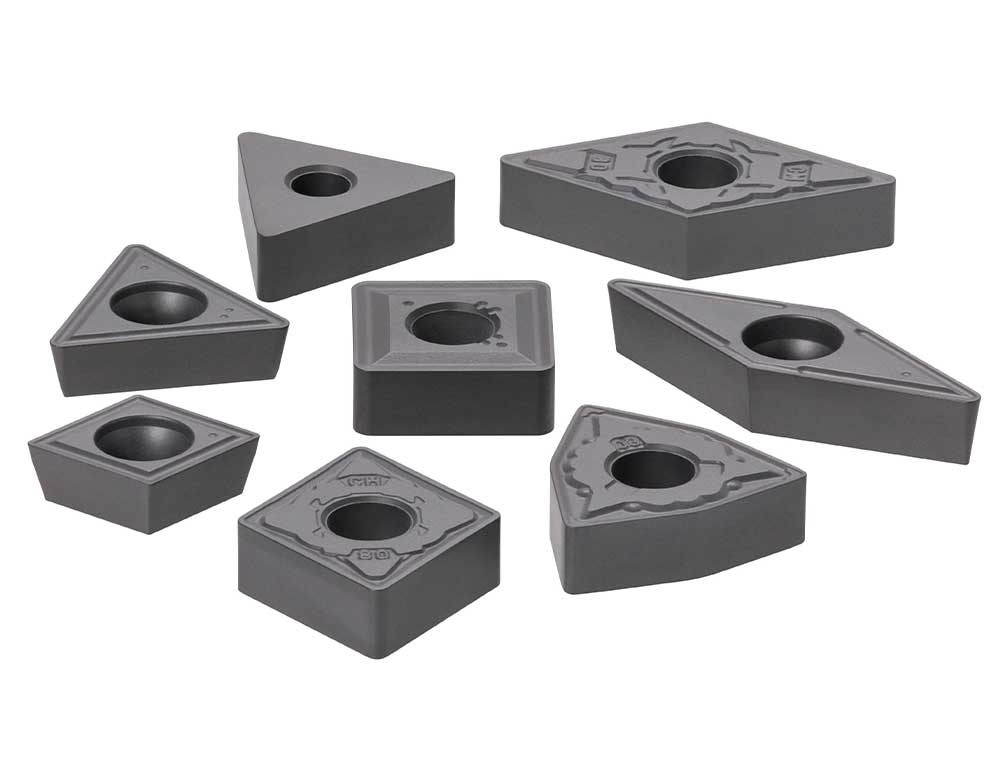
การใช้งานและคุณสมบัติ
วัสดุ
คุณสมบัติ
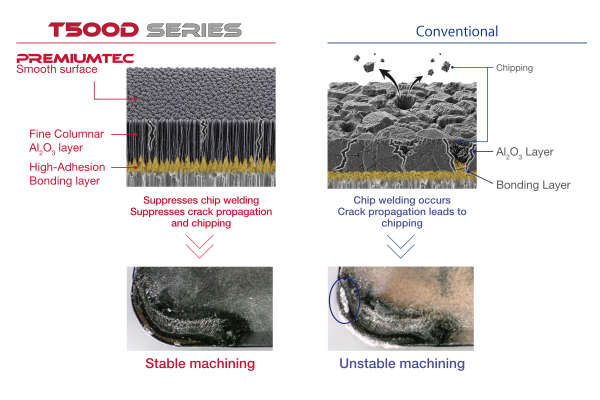
1. ปรับปรุงความต้านทานการพอกติดและบิ่น
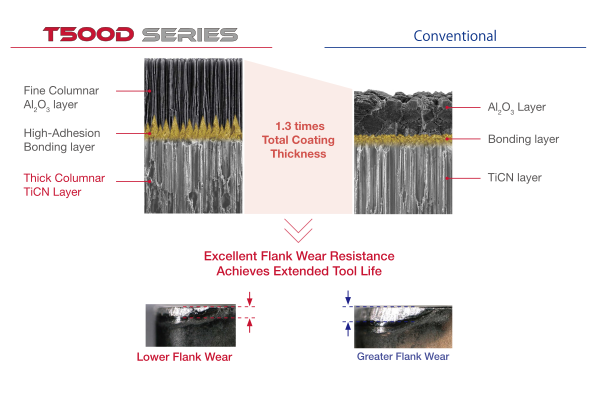
2. ปรับปรุงความต้านทานการสึกหรอ
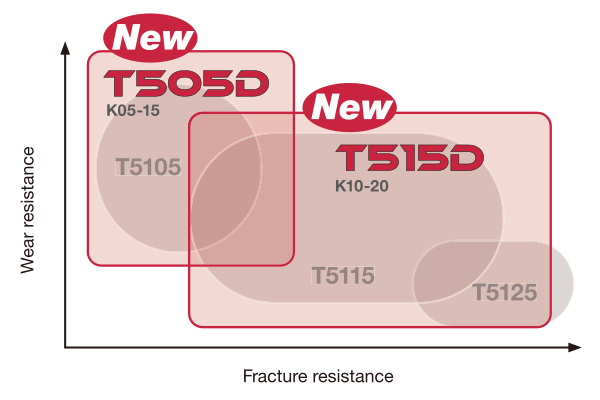
เกรด FCD/GGG สำหรับการกลึง เหล็กหล่อเหนียว
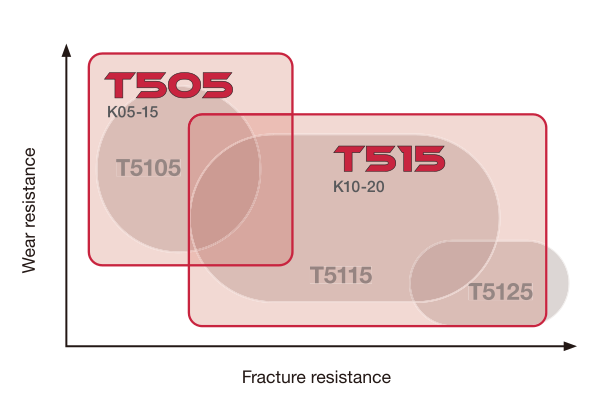
เกรด FC/GG สำหรับการกลึง เหล็กหล่อเทา
เกรด
T505D

- FCD: K05 – K15
- การกลึงความเร็วสูง
- ความต้านทานการสึกหรอดีเยี่ยมสำหรับการกลึงความเร็วสูงของเหล็กหล่อเหนียว
T515D
- FCD: K10 – K20
- เกรดแนะนำอันดับ 1 สำหรับการกลึงเหล็กหล่อเหนียว
- ความต้านทานการสึกหรอและความต้านทานการแตกหักที่สมดุลสำหรับการใช้งานเหล็กหล่อเหนียวที่หลากหลาย
T505
- FC: K05 – K15
- การกลึงความเร็วสูง
- ความต้านทานการสึกหรอดีเยี่ยมสำหรับการกลึงความเร็วสูงของเหล็กหล่อเทา
T515
- FC: K10 – K20
- เกรดแนะนำอันดับ 1 สำหรับการกลึงเหล็กหล่อเทา
- ความต้านทานการสึกหรอและความต้านทานการแตกหักที่สมดุลสำหรับการใช้งานเหล็กหล่อเทาที่หลากหลาย
ตัวอย่างการใช้งานจริง
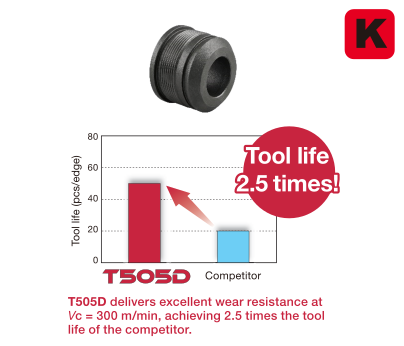
ตัวอย่างที่ 1
| ประเภทชิ้นงาน: | ชิ้นส่วนยานยนต์ |
| วัสดุชิ้นงาน: | FCD400 / GGG40 |
| เม็ดมีด: | TNMA160408 |
| เกรด: | T505D |
| เงื่อนไขการตัด: | Vc = 300 (ม./นาที) f = 0.2 (มม./รอบ) ap = 0.5 (มม.) การกลึง: การกลึงภายนอกและกลึงปาดหน้า ระบบหล่อเย็น: แบบเปียก |
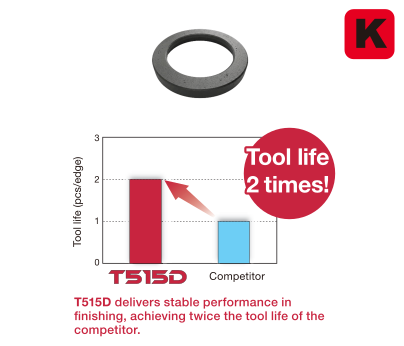
ตัวอย่างที่ 2
| ประเภทชิ้นงาน: | ชิ้นส่วนคลัตช์ |
| วัสดุชิ้นงาน: | FCD400 / GGG40 |
| เม็ดมีด: | WNMA080412 |
| เกรด: | T515D |
| เงื่อนไขการตัด: | Vc = 380 (ม./นาที) f = 0.08 (มม./รอบ) ap = 0.8 (มม.) การกลึง: การกลึงปาดหน้า (สำหรับงานละเอียด) ระบบหล่อเย็น: แบบเปียก |
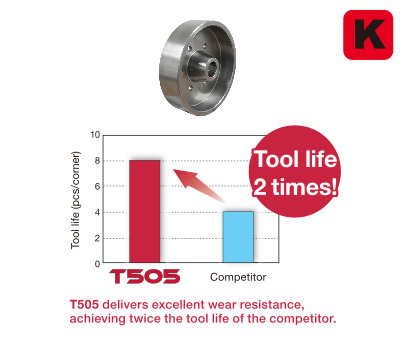
ตัวอย่างที่ 3
| ประเภทชิ้นงาน: | ล้อช่วยแรง (Fly wheel) |
| วัสดุชิ้นงาน: | FC300 / GG30 |
| เม็ดมีด: | CNMG120408 |
| เกรด: | T505 |
| เงื่อนไขการตัด: | Vc = 200 (ม./นาที) f = 0.25 (มม./รอบ) ap = 3 (มม.) การกลึง: การกลึงภายในและกลึงปาดหน้า ระบบหล่อเย็น: แบบเปียก |
เงื่อนไขการตัดมาตรฐาน
เม็ดมีดลบ (Negative insert)
| ISO | การทำงาน | หน้าลายหักเศษ | เกรด | รัศมีมุม RE (มม.) |
ความลึกการตัด ap (มม.) |
อัตราป้อน f (มม./รอบ) |
ความเร็วตัด: Vc (ม./นาที) | |
|---|---|---|---|---|---|---|---|---|
| เหล็กหล่อเหนียว | เหล็กหล่อเทา | |||||||
 |
งานละเอียด | CF | T505 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| งานตัดปานกลาง | CM | T505 | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 5 | 0.1 – 0.25 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 120 – 250 | 120 – 300 | ||||
| งานทั่วไป | T505 | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | ||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 6 | 0.2 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 120 – 250 | 120 – 300 | ||||
| งานละเอียดถึง งานตัดปานกลาง |
– | T505 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| งานปานกลางถึง งานหนัก |
CH | T505 | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 2 – 6 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 120 – 250 | 120 – 300 | ||||
| งานตัดปานกลาง (ไวเปอร์) |
SW | T515 | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |||
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
เม็ดมีดบวก (Positive insert)
| ISO | การทำงาน | หน้าลายหักเศษ | เกรด | รัศมีมุม RE (มม.) |
ความลึกการตัด ap (มม.) |
อัตราป้อน f (มม./รอบ) |
ความเร็วตัด: Vc (ม./นาที) | |
|---|---|---|---|---|---|---|---|---|
| เหล็กหล่อเหนียว | เหล็กหล่อเทา | |||||||
|
งานละเอียดถึง งานตัดปานกลาง |
CM | T505 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| – | T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | ||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
แหล่งข้อมูล
 Tungaloy APP
 TUNG Naviตัวช่วยในการเลือกเครื่องมือ
 Machine Power Calculator
 Turning Insert Selection Guide
 รายงานความสำเร็จของ Tungaloyสำรวจ TSR ของ Tungaloy เพื่อรับข้อมูลเชิงลึกเกี่ยวกับการตัดเฉือนพร้อมการค้นหาที่ง่ายดาย
 คู่มือทางเทคนิคเข้าถึงคู่มือทางเทคนิคของ Tungaloy เพื่อรับข้อมูลเชิงลึก ข้อมูลอ้างอิง และทรัพยากรอันมีค่า
 Matrixระบบจัดการผลิตภัณฑ์อัจฉริยะ
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portalหัวกัดอัตราป้อนสูงรุ่นใดที่เหมาะกับการใช้งานของคุณ