


주철 가공용 신규 Grade 시리즈
주철 터닝을 위한 완벽한 CVD grade 라인업, 구상흑연주철 및 회주철 모두에 최적화
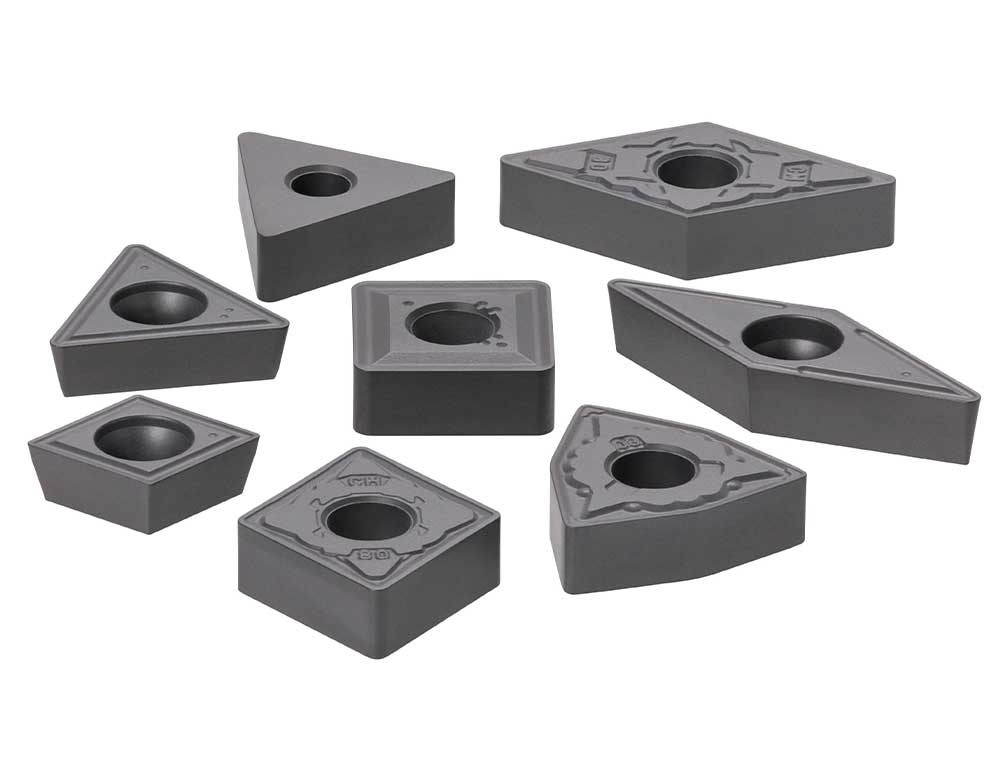
적용 분야 및 특징
적용 분야
특징
1. 향상된 용착 및 Chipping 저항성
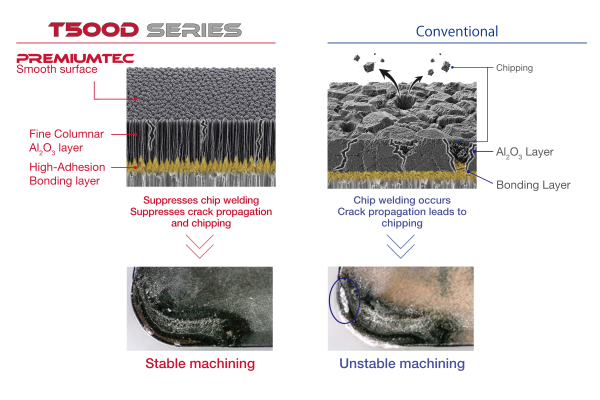
2. 향상된 내마모성
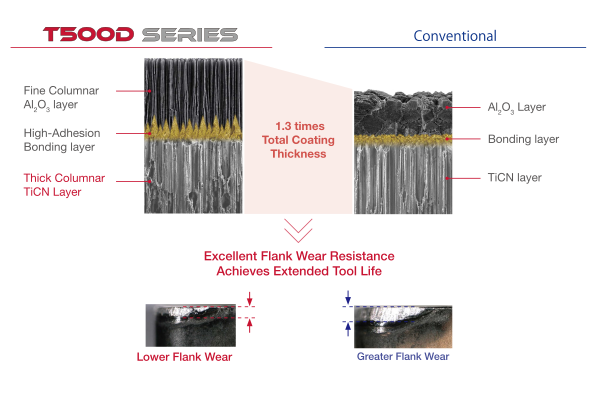
구상흑연주철(FCD/GGG) 터닝용 Grade
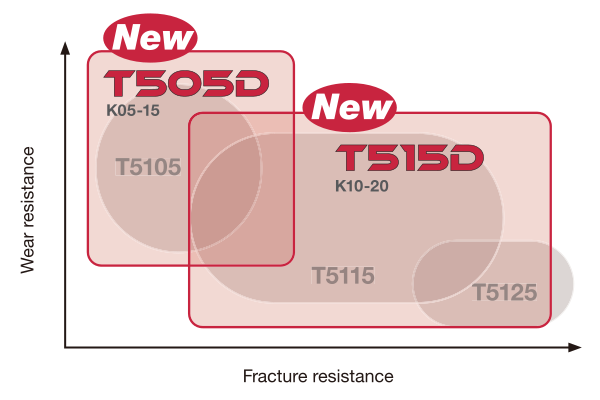
회주철(FC/GG) 터닝용 Grade
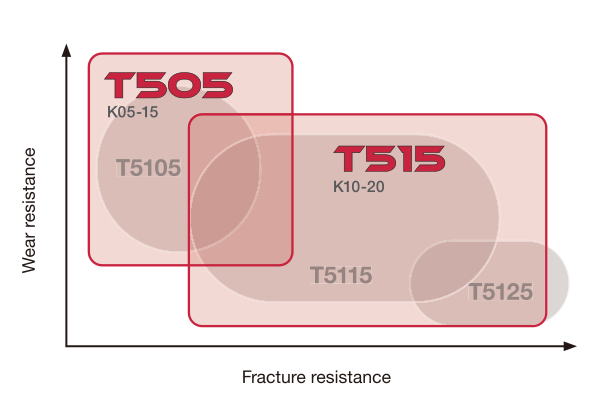
Grades

실제 적용 사례
사례 #1
| 공작물 종류: | 자동차 부품 |
| 공작물 소재: | FCD400 / GGG40 |
| 인서트: | TNMA160408 |
| Grade: | T505D |
| 절삭 조건: | Vc = 300 (m/min) f = 0.2 (mm/rev) ap = 0.5 (mm) 가공: External 및 Face 터닝 Coolant: 습식 |
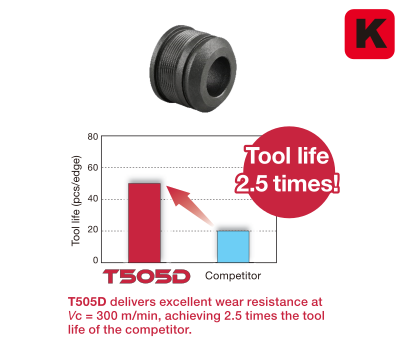
사례 #2
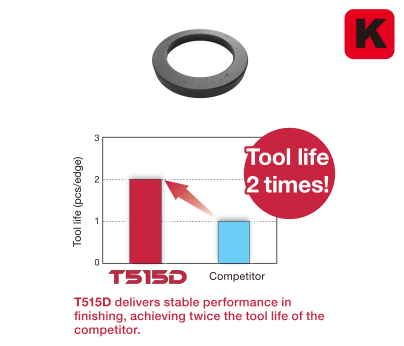
| 공작물 종류: | 클러치 부품 |
| 공작물 소재: | FCD400 / GGG40 |
| 인서트: | WNMA080412 |
| Grade: | T515D |
| 절삭 조건: | Vc = 380 (m/min) f = 0.08 (mm/rev) ap = 0.8 (mm) 가공: Face 터닝(마무리용) Coolant: 습식 |
사례 #3
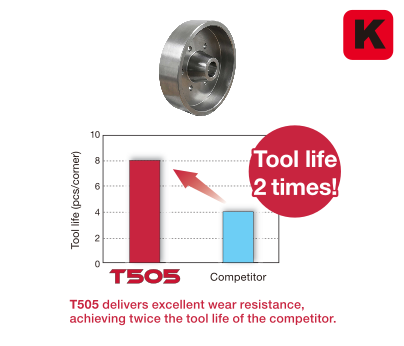
| 공작물 종류: | 플라이휠 |
| 공작물 소재: | FC300 / GG30 |
| 인서트: | CNMG120408 |
| Grade: | T505 |
| 절삭 조건: | Vc = 200 (m/min) f = 0.25 (mm/rev) ap = 3 (mm) 가공: Internal 및 Face 터닝 Coolant: 습식 |
표준 절삭 조건
Negative 인서트
| ISO | 작업 | Chipbreaker | Grades | Corner radius RE (mm) |
절삭 깊이 ap (mm) |
Feed f (mm/rev) |
Cutting speed: Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 구상흑연주철 | 회주철 | |||||||
 |
마무리 가공 | CF | T505 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 중절삭 | CM | T505 | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 5 | 0.1 – 0.25 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 범용 | T505 | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | ||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 6 | 0.2 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 마무리 가공부터 중절삭까지 |
– | T505 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 중절삭부터 강력 절삭까지 |
CH | T505 | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 2 – 6 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 120 – 250 | 120 – 300 | ||||
| 중절삭 (와이퍼) |
SW | T515 | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |||
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
Positive 인서트
| ISO | 작업 | Chipbreaker | Grades | Corner radius RE (mm) |
절삭 깊이 ap (mm) |
Feed f (mm/rev) |
Cutting speed: Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 구상흑연주철 | 회주철 | |||||||
|
마무리 가공부터 중절삭까지 |
CM | T505 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| – | T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | ||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
자료
 Tungaloy APP
 TUNG NaviTool recommendations for your specific needs
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportExplore Tungaloy’s TSR for custom machining insights with easy search
 Technical GuidesAccess Tungaloy’s technical guides for valuable insights, references, and resources.
 MatrixTool management system
 Special tool drawing generatorQuickly generate simple drawings for special products.