


應用與特色
應用
特色
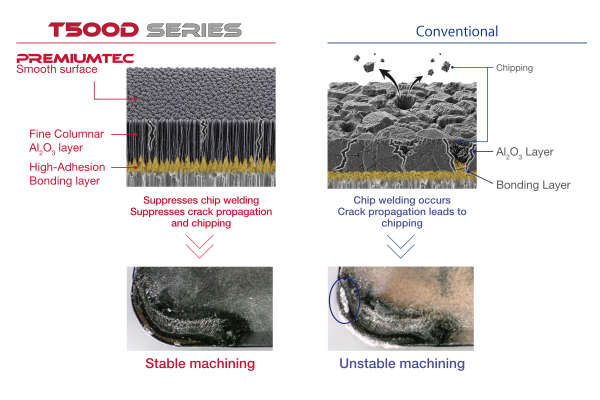
1. 提升抗熔著與崩刃性
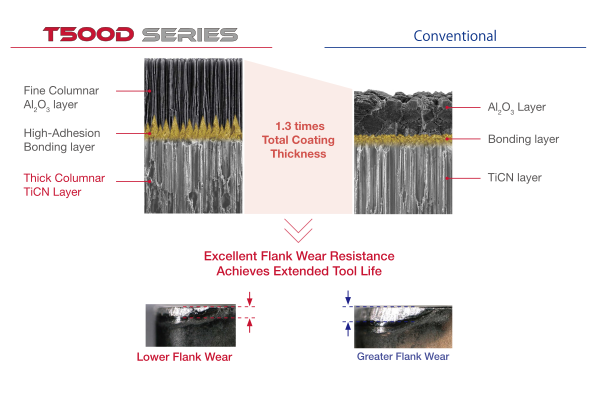
2. 提升耐磨性
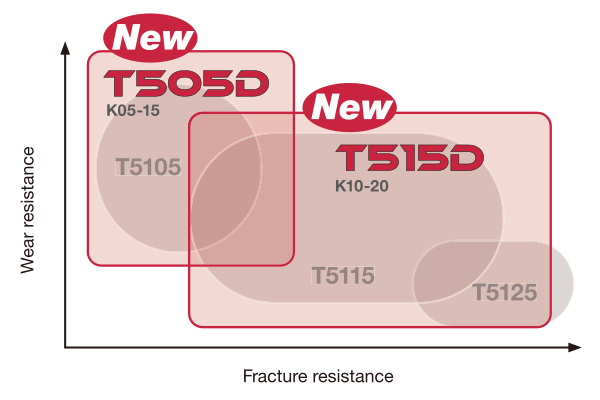
FCD/GGG 球墨鑄鐵車削用材質
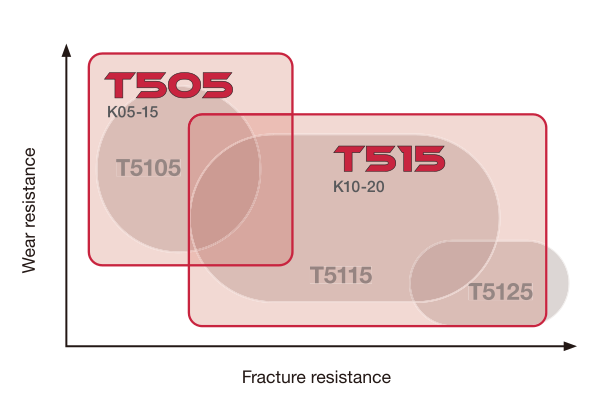
FC/GG 灰口鑄鐵車削用材質
材質

實例
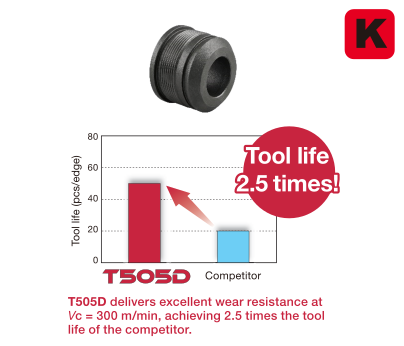
範例 #1
| 工件類型: | 汽車零件 |
| 工件材質: | FCD400 / GGG40 |
| 刀片: | TNMA160408 |
| 材質: | T505D |
| 切削條件: | Vc = 300 (m/min) f = 0.2 (mm/rev) ap = 0.5 (mm) 加工:外圓與端面車削 冷卻方式:濕式 |
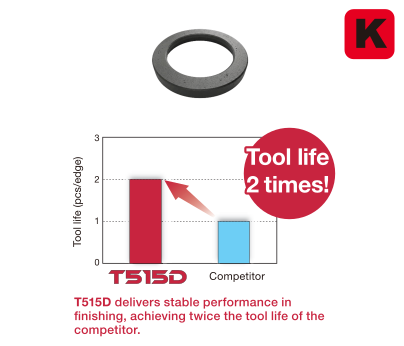
範例 #2
| 工件類型: | 離合器零件 |
| 工件材質: | FCD400 / GGG40 |
| 刀片: | WNMA080412 |
| 材質: | T515D |
| 切削條件: | Vc = 380 (m/min) f = 0.08 (mm/rev) ap = 0.8 (mm) 加工:端面車削(精加工) 冷卻方式:濕式 |
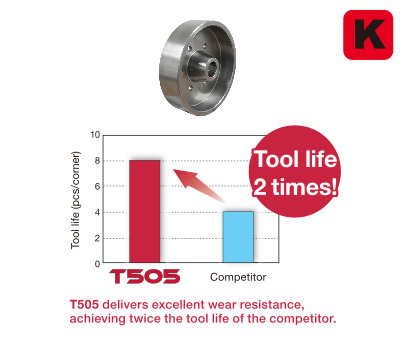
範例 #3
| 工件類型: | 飛輪 |
| 工件材質: | FC300 / GG30 |
| 刀片: | CNMG120408 |
| 材質: | T505 |
| 切削條件: | Vc = 200 (m/min) f = 0.25 (mm/rev) ap = 3 (mm) 加工:internal 與端面車削 冷卻方式:濕式 |
標準切削條件
負前角刀片
| ISO | 加工 | 斷屑槽 | 材質 | corner radius RE (mm) |
切深 ap (mm) |
進給量 f (mm/rev) |
切削速度:Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 球墨鑄鐵 | 灰口鑄鐵 | |||||||
 |
精加工 | CF | T505 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 中切削 | CM | T505 | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 5 | 0.1 – 0.25 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 全方位 | T505 | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | ||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 6 | 0.2 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 精加工至 中切削 |
– | T505 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 中切削至 重切削 |
CH | T505 | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 2 – 6 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 120 – 250 | 120 – 300 | ||||
| 中切削 (wiper) |
SW | T515 | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |||
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
正前角刀片
| ISO | 加工 | 斷屑槽 | 材質 | corner radius RE (mm) |
切深 ap (mm) |
進給量 f (mm/rev) |
切削速度:Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 球墨鑄鐵 | 灰口鑄鐵 | |||||||
|
精加工至 中切削 |
CM | T505 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| – | T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | ||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
更多連結
 Tungaloy APP
 TUNG Navi刀具搜尋小幫手
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success Report透過輕鬆搜尋探索 Tungaloy 的 TSR,獲取客製化加工見解
 技術指南請造訪 Tungaloy 的技術指南,獲取寶貴的見解、參考和資源。
 Matrix刀具管理系統
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?