


Przemysł samochodowy – wałek
Wałki stosowane w samochodach mają różne kształty a ich produkcja wymaga operacji frezowania, toczenia, rowkowania i wiercenia.
W zależności od wielkości wałka i obróbki cieplnej elementów kół zębatych oraz wielowypustów, uzyskiwana wydajność obróbki narzędziami skrawającymi jest bardzo różna.


Wyzwania ogólne
- Wydajna obróbka przy minimalizacji kosztów narzędzi.
- Zastosowanie najnowszych technologii obróbki do toczenia zewnętrznego i czołowego wałków.
- Maksymalizacja wydajności obrabiarki do jej pełnych możliwości i minimalizacja czasu jej przestoju.
Główne punkty

-
Optymalizacja wydajności wykonywania rowków na wałkach
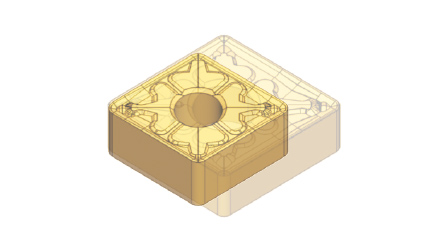
- Płytki typu TetraMini-Cut TCS18 z łamaczem 3D zapewniającym płynny spływ wiórów w połączeniu z gatunkiem AH7025 zwiększającym trwałość narzędzia i stabilność obróbki są idealne do obróbki wykańczającej rowków na wałkach.


- Płytki typu TetraForce-Cut TCM27 z mocnymi krawędziami skrawającymi i doskonałą odpornością na wykruszanie, zwiększają wydajność obróbki w operacjach wykonywania rowków na wałkach.


-
Stabilne i wydajne operacje toczenia na twardo eliminują procesy szlifowania przy obróbce wałków
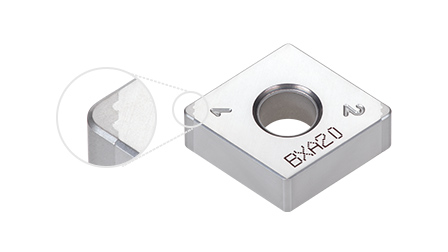
- Płytki w gatunku BXA20 w połączeniu z technologią WavyJoint są idealne do operacji wykańczających, w warunkach ciężkiego skrawania przerywanego, zapewniając wysoce stabilną obróbkę przy drastycznie zredukowanych procesach szlifowania wałków.

Rozwiązania z zakresu obróbki skrawaniem
Frezowanie czołowe
DoPent
- Dwustronne płytki pięciokątne.
- Dostępne w szerokim zakresie gatunków i geometrii dla wszystkich materiałów i rodzajów zastosowań.
- Prawe i lewe frezy zapewniają dużą elastyczność w zależności od konfiguracji obrabiarki i rodzaju operacji.

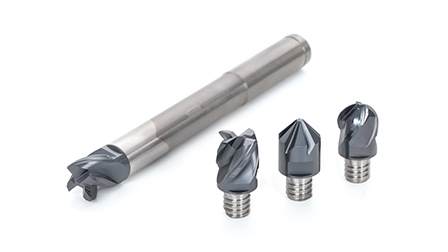
TungMeister
- Innowacyjny frez trzpieniowy z wymiennymi głowiczkami skrawajacymi.
- Szybka wymiana z wysoką powtarzalnością położenia.
Toczenie zewnętrzne
T9200 – ISO P
- Wysoce odporna na złamania seria seria płytek z pokryciem CVD zwiększa wydajność obróbki.

TungTurnJet
- System wewnętrznego doprowadzenia chłodziwa poprawia kontrolę wiórów.
- Zapewnia to długą żywotność narzędzia podczas obróbki wałków.

ISO-EcoTurn
- Ekonomiczne płytki małych rozmiarów zmniejszają koszty narzędzi.
- Taka sama wydajność jak płytek w standardowych rozmiarach.

Toczenie wewnętrzne
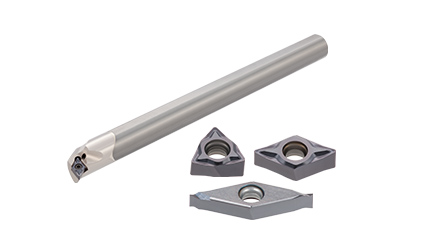
TungBoreMini
- Wielofunkcyjne narzędzie do toczenia i wiercenia.
- Lepsze odprowadzanie wiórów dzięki optymalizacji kąta natarcia i szerokości łamacza.

MiniForce-Turn
- Płytki dwustronnie, pozytywowe, 4 lub 6 ostrzowe.
- Zacisk w kształcie jaskółczego ogona zapewnia bezpieczne mocowanie płytki.
- Szeroki wybór łamaczy wiórów.
Wykonywanie otworów
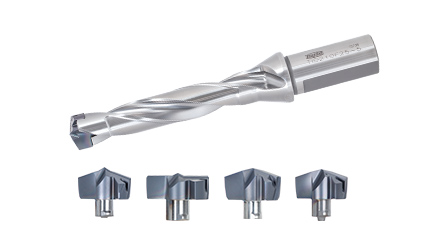
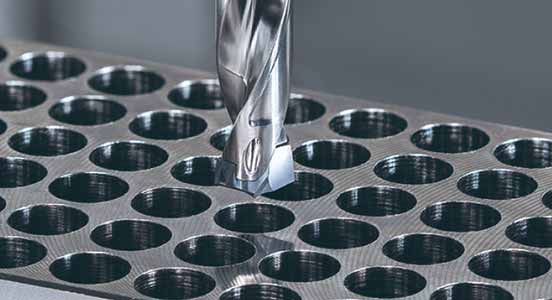
DrillMeister
- System wierteł z wymiennymi, łatwo wymienialnymi końcówkami.
- Doskonała wydajność obróbki i trwałość narzędzia dzięki nowej geometrii końcówki i innowacyjnemu gatunkowi AH9130.
- System blokowania w kształcie jaskółczego ogona zapobiega spadaniu końcówki wiertła podczas wymiany, upraszczając jego ustawienie.
- Szeroki wybór geometrii końcówek wiercących do zastosowań ogólnych i specjalnych.
Aplikacje i przydatne narzędzia
 Tungaloy APP
 TUNG NaviNawigator do wyboru odpowiedniego narzędzia TUNGALOY
 Kalkulator parametrów
Kalkulator do obliczania parametrów skrawania Przewodnik doboru płytek do toczenia
Przewodnik doboru łamaczy i gatunków do płytek tokarskich Tungaloy Success ReportPrzeglądaj TSR Tungaloy, aby uzyskać informacje o obróbce niestandardowej z łatwym wyszukiwaniem
 Przewodniki techniczneUzyskaj dostęp do przewodników technicznych Tungaloy, aby uzyskać cenne informacje, odniesienia i zasoby.
 MatrixSystem zarządzania narzędziami
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalKtóry frez do dużych posuwów jest odpowiedni do Twojego zastosowania?