


Nowa seria gatunków do obróbki żeliwa
Kompletna linia gatunków CVD do toczenia żeliwa. Zoptymalizowane zarówno dla żeliwa sferoidalnego, jak i szarego.
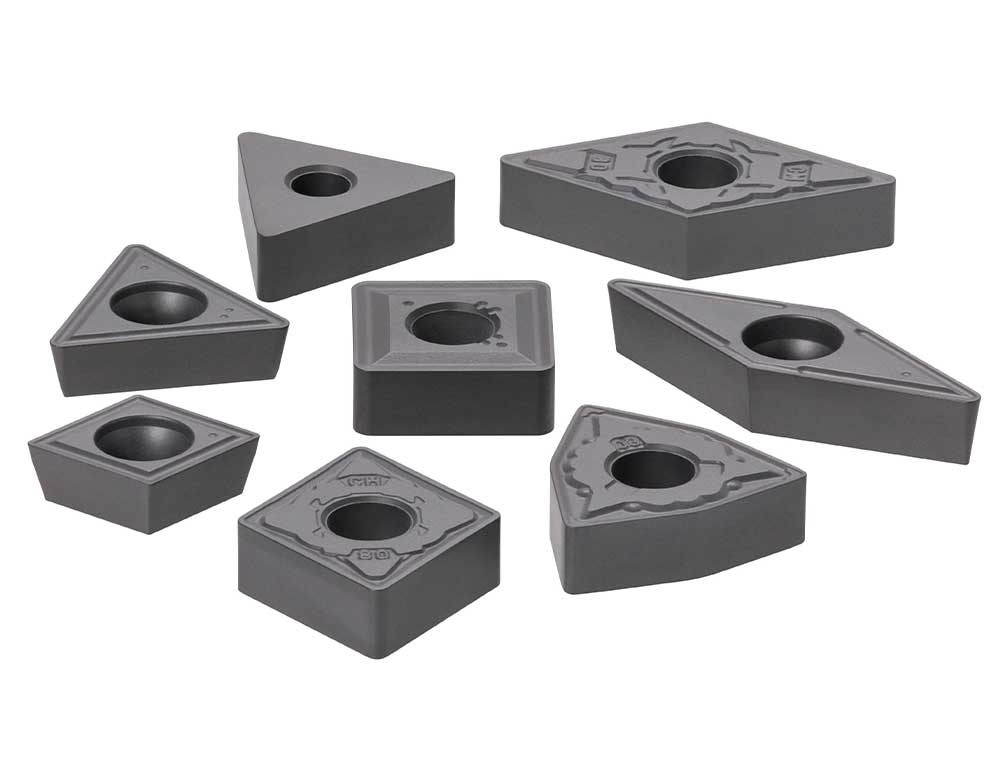
Applications i Cechy
Applications
Cechy
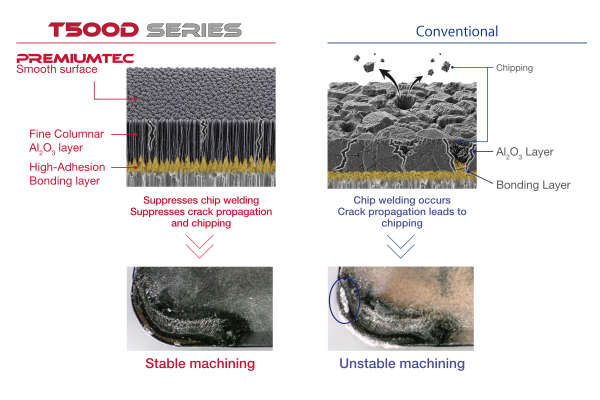
1. Ulepszona odporność na przywieranie i chipping
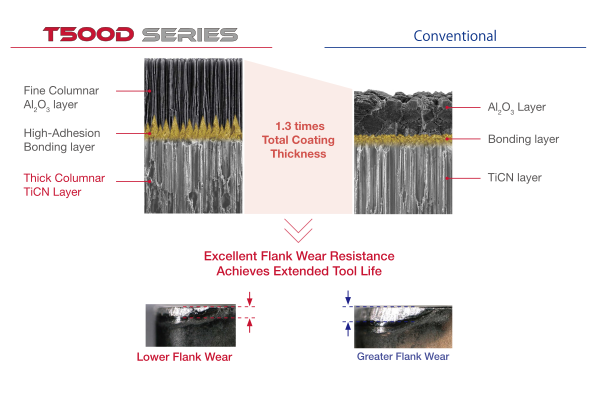
2. Ulepszona odporność na zużycie
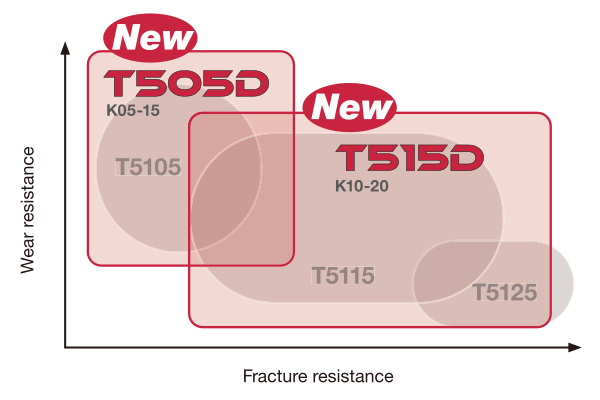
Gatunki FCD/GGG do toczenia żeliwa sferoidalnego
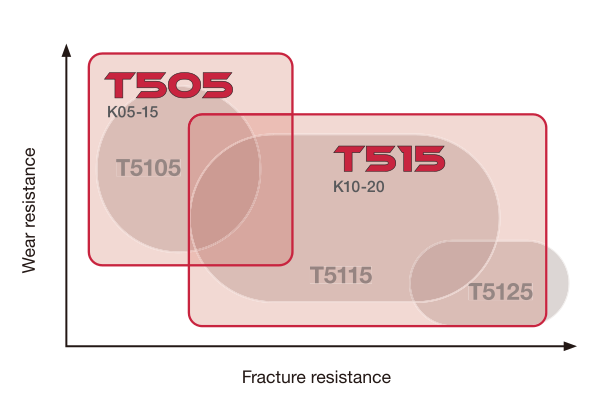
Gatunki FC/GG do toczenia żeliwa szarego
Gatunki
T505D

- FCD: K05 – K15
- Obróbka z dużą prędkością
- Doskonała odporność na zużycie przy szybkim toczeniu żeliwa sferoidalnego.
T515D
- FCD: K10 – K20
- Gatunek pierwszego wyboru do obróbki żeliwa sferoidalnego.
- Dobrze zbalansowana odporność na zużycie i pękanie dla szerokiego zakresu applications w żeliwie sferoidalnym.
T505
- FC: K05 – K15
- Obróbka z dużą prędkością
- Doskonała odporność na zużycie przy szybkim toczeniu żeliwa szarego.
T515
- FC: K10 – K20
- Gatunek pierwszego wyboru do obróbki żeliwa szarego
- Dobrze zbalansowana odporność na zużycie i pękanie dla szerokiego zakresu applications w żeliwie szarym.
Praktyczne przykłady
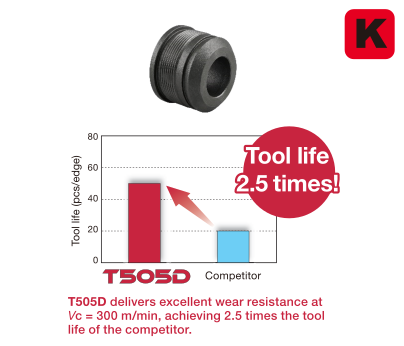
Przykład #1
| Typ przedmiotu obrabianego: | Części samochodowe |
| Materiał przedmiotu obrabianego: | FCD400 / GGG40 |
| Płytka: | TNMA160408 |
| Gatunek: | T505D |
| Warunki skrawania: | Vc = 300 (m/min) f = 0.2 (mm/obr.) ap = 0.5 (mm) Obróbka: toczenie zewnętrzne i czołowe Chłodziwo: Na mokro |
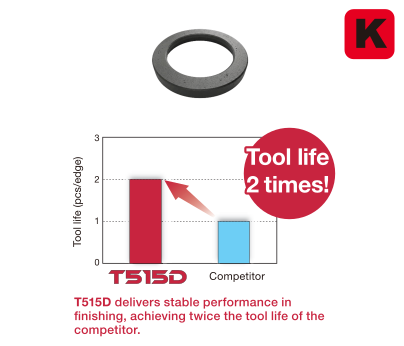
Przykład #2
| Typ przedmiotu obrabianego: | Części sprzęgła |
| Materiał przedmiotu obrabianego: | FCD400 / GGG40 |
| Płytka: | WNMA080412 |
| Gatunek: | T515D |
| Warunki skrawania: | Vc = 380 (m/min) f = 0.08 (mm/obr.) ap = 0.8 (mm) Obróbka: toczenie czołowe (do wykańczania) Chłodziwo: Na mokro |
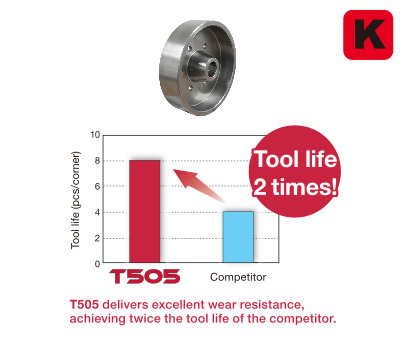
Przykład #3
| Typ przedmiotu obrabianego: | Koło zamachowe |
| Materiał przedmiotu obrabianego: | FC300 / GG30 |
| Płytka: | CNMG120408 |
| Gatunek: | T505 |
| Warunki skrawania: | Vc = 200 (m/min) f = 0.25 (mm/obr.) ap = 3 (mm) Obróbka: toczenie wewnętrzne i czołowe Chłodziwo: Na mokro |
Standardowe warunki skrawania
Płytka negatywowa
| ISO | Operacja | Łamaczwióra | Gatunki | corner radius RE (mm) |
Głębokość skrawania ap (mm) |
Posuw f (mm/obr.) |
Prędkość skrawania: Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| Żeliwo sferoidalne | Żeliwo szare | |||||||
 |
Wykańczanie | CF | T505 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| Skrawanie średnie | CM | T505 | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 5 | 0.1 – 0.25 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 120 – 250 | 120 – 300 | ||||
| Uniwersalne | T505 | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | ||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 6 | 0.2 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 120 – 250 | 120 – 300 | ||||
| Od wykańczania do skrawania średniego |
– | T505 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| Od średniego do ciężkiego skrawania |
CH | T505 | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 2 – 6 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 120 – 250 | 120 – 300 | ||||
| Skrawanie średnie (wiper) |
SW | T515 | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |||
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
Płytka pozytywowa
| ISO | Operacja | Łamaczwióra | Gatunki | corner radius RE (mm) |
Głębokość skrawania ap (mm) |
Posuw f (mm/obr.) |
Prędkość skrawania: Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| Żeliwo sferoidalne | Żeliwo szare | |||||||
|
Od wykańczania do skrawania średniego |
CM | T505 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| – | T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | ||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
Metryczny
Aplikacje i przydatne narzędzia
 Tungaloy APP
 TUNG NaviNawigator do wyboru odpowiedniego narzędzia TUNGALOY
 Kalkulator parametrów
Kalkulator do obliczania parametrów skrawania Przewodnik doboru płytek do toczenia
Przewodnik doboru łamaczy i gatunków do płytek tokarskich Tungaloy Success ReportPrzeglądaj TSR Tungaloy, aby uzyskać informacje o obróbce niestandardowej z łatwym wyszukiwaniem
 Przewodniki techniczneUzyskaj dostęp do przewodników technicznych Tungaloy, aby uzyskać cenne informacje, odniesienia i zasoby.
 MatrixSystem zarządzania narzędziami
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalKtóry frez do dużych posuwów jest odpowiedni do Twojego zastosowania?