


Kalkulator Redukcji Kosztów Szlifowania
Kalkulator Redukcji Kosztów Szlifowania
Ten kalkulator może być używany przy rozważaniu przejścia z obecnego procesu szlifowania na obróbkę wykończeniową narzędziami CBN/ceramicznymi.
Wprowadzając wartości w poniższych polach, można obliczyć oszczędności kosztów, jakich można oczekiwać po przejściu na narzędzia CBN/ceramiczne.
W każdym polu wstępnie wypełniono wartości reprezentatywne, ale prosimy o ich modyfikację zgodnie z Państwa sytuacją i sprawdzenie wyników.
-
Jednostka
*pola wymaganeWyniki symulacji
Przy użyciu płytek CBN
Przy użyciu płytek ceramicznych
Roczna kwota redukcji
0USD rocznie Współczynnik redukcji
0% Kwota redukcji na część
0USD za część (Koszt szlifowania)
0USD za część (Koszt toczenia)
0USD za część Redukcja czasu realizacji
0godzin rocznie Redukcja rzeczywistego czasu obróbki
0sekund na część Średni czas obróbki podczas szlifowania
0sekund na część Średni czas obróbki podczas toczenia
0sekund na część Liczba części, które można wyprodukować dzięki zaoszczędzonemu czasowi
0części rocznie Zalecane materiały i standardowe warunki skrawania
Zalecany posuw f (mm/obr.):
application Materiał obrabiany Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) 
Inconel 718, itd. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Stop tytanu BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Materiał obrabiany Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) 
Żeliwo BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Żeliwo sferoidalne BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Gatunek Stan przedmiotu obrabianego Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) 
BM05M Ciągła 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Ciągła 100 - 230 0,05 - 0,5 0,05 - 0,3 Lekko przerywana 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Przerywana 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Mocno przerywana 50 - 150 0,05 - 0,3 0,05 - 0,2 application Gatunek Stan przedmiotu obrabianego Prędkość skrawania Vc (m/min) posuw f (mm/obr.)
BX360 Ciągła 80 - 150 0,03 - 0,08 Lekko przerywana 50 - 120 0,03 - 0,08 application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Spiekany stop Ogólny spiekany stop BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Spiekany stop utwardzany 10 - 180 0,05 - 0,3 0,01 - 0,2 application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Superstopy na bazie Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superstopy na bazie Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 application Materiały przedmiotu obrabianego Stan przedmiotu obrabianego Chłodziwo Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Żeliwo szare Ciągła Na sucho TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Ciągła, Lekko przerywana Na sucho LX21 400 - 800 0,5 - 2 0,1 - 0,4 Ciągła, Przerywana Na sucho, Na mokro FX105 300 - 600 0,5 - 4 0,2 - 0,6 Żeliwo odlewane odśrodkowo Ciągła Na sucho TZ120 150 - 400 0,5 - 2 0,1 - 0,3 application Materiały przedmiotu obrabianego Stan przedmiotu obrabianego Chłodziwo Gatunek prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Hardened steel Ciągła Na mokro LX10 50 - 150 0,05 - 2 0,05 - 0,2 Uwagi i zastrzeżenia
- Wyniki symulacji nie gwarantują rzeczywistych efektów. Należy pamiętać, że rzeczywiste efekty mogą się różnić w zależności od indywidualnych okoliczności.
-
Jednostka
*pola wymaganeWaluta Jednostka Przedmiot obrabiany
application Materiał obrabiany 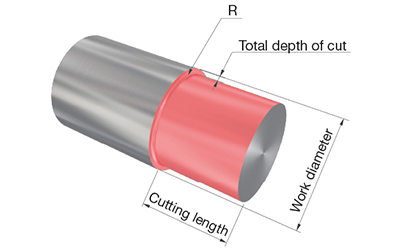
Średnica przedmiotu Długość skrawania Całkowita głębokość skrawania corner radius Warunek przerwania Materiał obrabiany 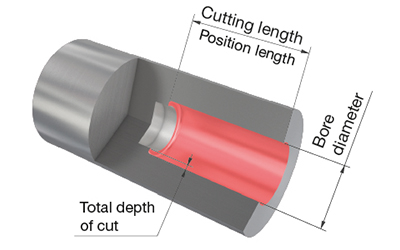
Średnica otworu Długość skrawania Całkowita głębokość skrawania corner radius Warunek przerwania Materiał obrabiany 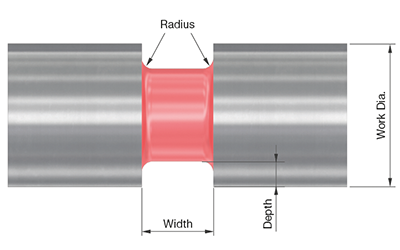
Średnica przedmiotu Głębokość rowkowania Szerokość rowkowania corner radius Warunek przerwania Materiał obrabiany 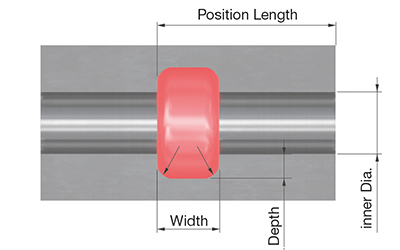
Średnica wewnętrzna Głębokość rowka Szerokość rowka corner radius Długość pozycji Warunek przerwania Materiał obrabiany 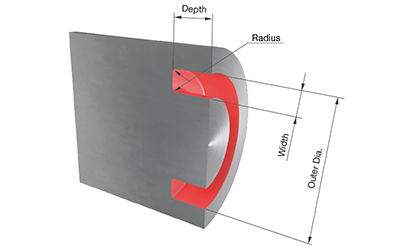
Średnica przedmiotu Średnica zewnętrzna Szerokość rowka Głębokość rowka corner radius Warunek przerwania Docelowa chropowatość powierzchni Ilość produkowanych części
Roczna ilość produkowanych części Elementy wejściowe dla obecnego procesu szlifowania
Koszt maszyny Koszt ściernicy Żywotność ściernicy Koszt materiałów eksploatacyjnych(chłodziwo, narzędzia do obciągania, itd.) Stawka godzinowa operatora Średni czas obróbki Czas wymiany przedmiotu obrabianego Elementy wejściowe przy przejściu na toczenie
Koszt maszyny Koszt materiałów eksploatacyjnych(chłodziwo itd.) Stawka godzinowa operatora Czas wymiany przedmiotu obrabianego Inne elementy wejściowe
Priorytet ŁadowanieWyniki symulacji
Przy użyciu płytek CBN
Przy użyciu płytek ceramicznych
Roczna kwota redukcji
0USD rocznie Współczynnik redukcji
0% Kwota redukcji na część
0USD za część (Koszt szlifowania)
0USD za część (Koszt toczenia)
0USD za część Redukcja czasu realizacji
0godzin rocznie Redukcja rzeczywistego czasu obróbki
0sekund na część Średni czas obróbki podczas szlifowania
0sekund na część Średni czas obróbki podczas toczenia
0sekund na część Liczba części, które można wyprodukować dzięki zaoszczędzonemu czasowi
0części rocznie Zalecane materiały i standardowe warunki skrawania
Zalecany posuw f (mm/obr.):
application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Inconel 718, itd. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Stop tytanu BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.) Żeliwo BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Żeliwo sferoidalne BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 application Gatunek Stan przedmiotu obrabianego Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) posuw f (mm/obr.)
BM05M Ciągła 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Ciągła 100 - 230 0,05 - 0,5 0,05 - 0,3 Lekko przerywane 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Przerywane 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Silnie przerywane 50 - 150 0,05 - 0,3 0,05 - 0,2 Application Gatunek Stan przedmiotu obrabianego Prędkość skrawania Vc (m/min) Posuw f (mm/obr.)
BX360 Ciągłe 80 - 150 0,03 - 0,08 Lekko przerywane 50 - 120 0,03 - 0,08 Application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) Posuw f (mm/obr.) Stop spiekany Stop spiekany ogólnego przeznaczenia BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Stop spiekany hartowany 10 - 180 0,05 - 0,3 0,01 - 0,2 Application Materiały przedmiotu obrabianego Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) Posuw f (mm/obr.) Superstopy na bazie Ni TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superstopy na bazie Co TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Application Materiały przedmiotu obrabianego Stan przedmiotu obrabianego Chłodziwo Gatunek Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) Posuw f (mm/obr.) Żeliwo szare Ciągłe Na sucho TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Ciągłe, Lekko przerywane Na sucho LX21 400 - 800 0,5 - 2 0,1 - 0,4 Ciągłe, Przerywane Na sucho, Na mokro FX105 300 - 600 0,5 - 4 0,2 - 0,6 Żeliwo odlewane odśrodkowo Ciągłe Na sucho TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Application Gatunek Materiały przedmiotu obrabianego Stan przedmiotu obrabianego Chłodziwo Prędkość skrawania Vc (m/min) Głębokość skrawania ap (mm) Posuw f (mm/obr.) Hardened steel Ciągłe Na mokro LX10 50 - 150 0,05 - 2 0,05 - 0,2 Inne zalecane narzędzia
Tool holder: opis tool holder Płytka: opis płytki Uwagi i zastrzeżenia
- Wyniki symulacji nie gwarantują rzeczywistych efektów. Należy pamiętać, że rzeczywiste efekty mogą się różnić w zależności od indywidualnych okoliczności.
Aplikacje i przydatne narzędzia
 Tungaloy APP
 TUNG NaviNawigator do wyboru odpowiedniego narzędzia TUNGALOY
 Kalkulator parametrów
Kalkulator do obliczania parametrów skrawania Przewodnik doboru płytek do toczenia
Przewodnik doboru łamaczy i gatunków do płytek tokarskich Tungaloy Success ReportPrzeglądaj TSR Tungaloy, aby uzyskać informacje o obróbce niestandardowej z łatwym wyszukiwaniem
 Przewodniki techniczneUzyskaj dostęp do przewodników technicznych Tungaloy, aby uzyskać cenne informacje, odniesienia i zasoby.
 MatrixSystem zarządzania narzędziami
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalKtóry frez do dużych posuwów jest odpowiedni do Twojego zastosowania?