


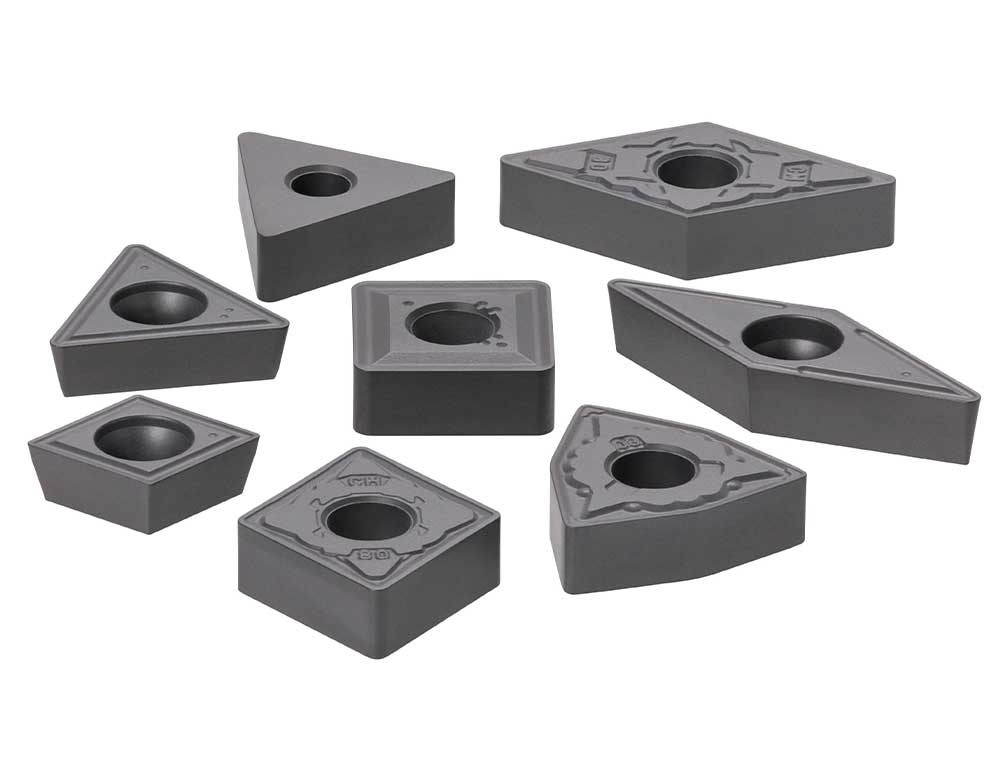
应用 & 特点
应用
特点
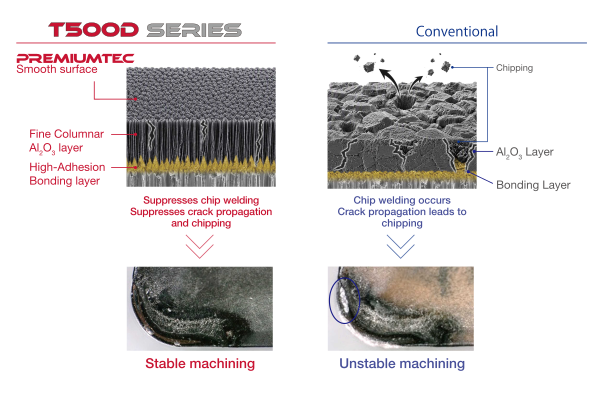
1. 提高抗积屑瘤性与抗崩刃性
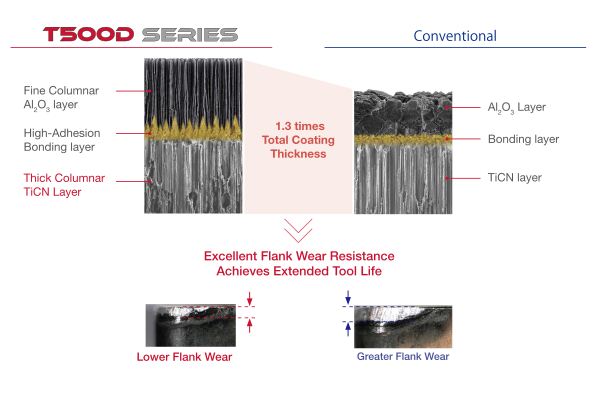
2. 提高耐磨性
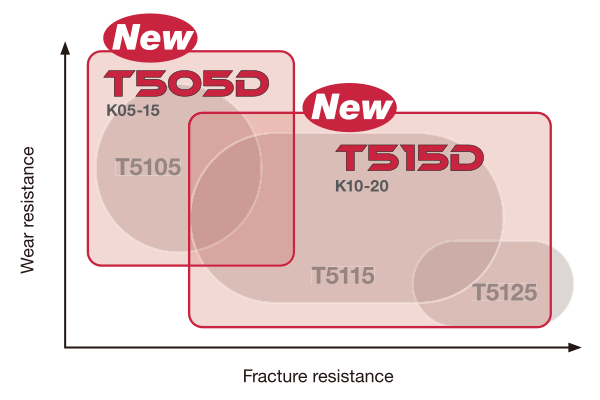
FCD/GGG 球墨铸铁车削用材质
FC/GG 灰口铸铁车削用材质
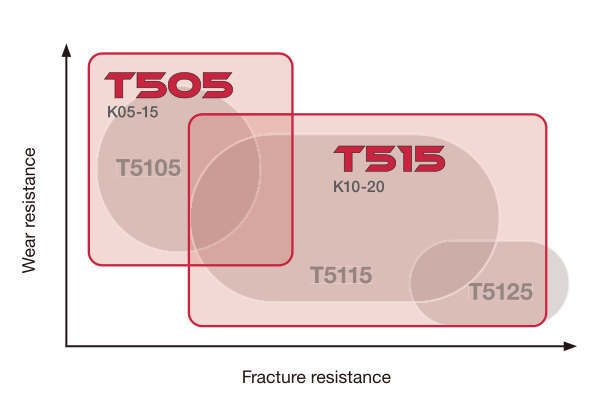
材质

实际案例
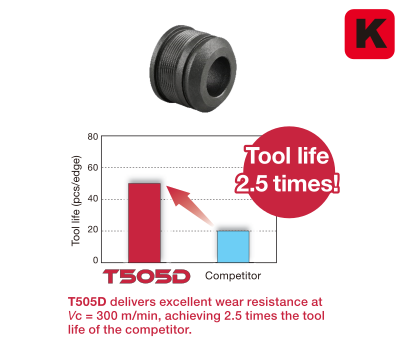
案例 #1
| 工件类型: | 汽车零部件 |
| 工件材料: | FCD400 / GGG40 |
| 刀片: | TNMA160408 |
| 材质: | T505D |
| 切削条件: | Vc = 300 (m/min) f = 0.2 (mm/rev) ap = 0.5 (mm) 加工:外圆和端面车削 冷却方式:湿式 |
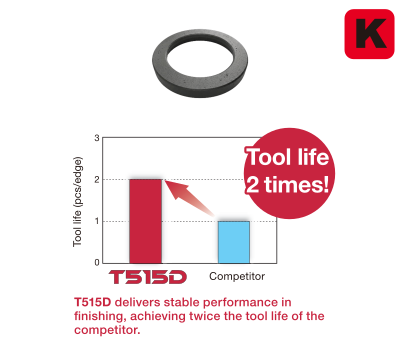
案例 #2
| 工件类型: | 离合器零件 |
| 工件材料: | FCD400 / GGG40 |
| 刀片: | WNMA080412 |
| 材质: | T515D |
| 切削条件: | Vc = 380 (m/min) f = 0.08 (mm/rev) ap = 0.8 (mm) 加工:端面车削(精加工) 冷却方式:湿式 |
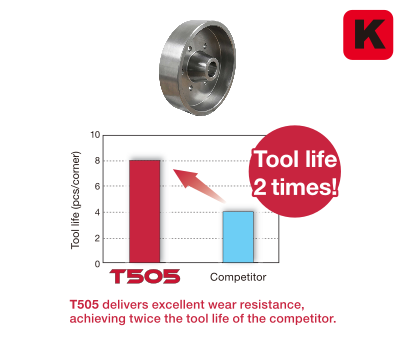
案例 #3
| 工件类型: | 飞轮 |
| 工件材料: | FC300 / GG30 |
| 刀片: | CNMG120408 |
| 材质: | T505 |
| 切削条件: | Vc = 200 (m/min) f = 0.25 (mm/rev) ap = 3 (mm) 加工:internal和端面车削 冷却方式:湿式 |
标准切削条件
负角刀片
| ISO | 工序 | 断屑槽 | 材质 | corner radius RE (mm) |
切削深度 ap (mm) |
进给量 f (mm/rev) |
切削速度:Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 球墨铸铁 | 灰口铸铁 | |||||||
 |
精加工 | CF | T505 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.5 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.5 – 2 | 0.1 – 0.35 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.5 – 2 | 0.1 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 中等切削 | CM | T505 | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 5 | 0.1 – 0.25 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 5 | 0.1 – 0.25 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 5 | 0.1 – 0.25 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 5 | 0.15 – 0.4 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 5 | 0.15 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 全能型 | T505 | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | ||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 1 – 6 | 0.2 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 1 – 6 | 0.2 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 1 – 6 | 0.2 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 1 – 6 | 0.2 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 1 – 6 | 0.3 – 0.5 | 120 – 250 | 120 – 300 | ||||
| 精加工至 中等切削 |
– | T505 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 0.05 – 2 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 0.05 – 2 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 1.6 | 0.05 – 2 | 0.3 – 0.8 | 120 – 250 | 120 – 300 | ||||
| 中等至 重型切削 |
CH | T505 | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T505D | 0.4 | 2 – 6 | 0.1 – 0.3 | 180 – 400 | 180 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 180 – 400 | 180 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 180 – 400 | 180 – 700 | ||||
| T515D | 0.4 | 2 – 6 | 0.1 – 0.3 | 150 – 300 | 150 – 700 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 150 – 300 | 150 – 700 | ||||
| T5125 | 0.4 | 2 – 6 | 0.1 – 0.3 | 120 – 250 | 120 – 300 | |||
| 0.8 | 2 – 6 | 0.2 – 0.45 | 120 – 250 | 120 – 300 | ||||
| 1.2 | 2 – 6 | 0.2 – 0.6 | 120 – 250 | 120 – 300 | ||||
| 中等切削 (修光刃) |
SW | T515 | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.8 | 0.05 – 2 | 0.3 – 0.6 | 150 – 300 | 150 – 700 | |||
| 1.2 | 0.5 – 2 | 0.5 – 0.8 | 150 – 300 | 150 – 700 | ||||
正角刀片
| ISO | 工序 | 断屑槽 | 材质 | corner radius RE (mm) |
切削深度 ap (mm) |
进给量 f (mm/rev) |
切削速度:Vc (m/min) | |
|---|---|---|---|---|---|---|---|---|
| 球墨铸铁 | 灰口铸铁 | |||||||
|
精加工至 中等切削 |
CM | T505 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 180 – 400 | 180 – 700 |
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 180 – 400 | 180 – 700 | ||||
| T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| 1.2 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| – | T515 | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | ||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
| T515D | 0.4 | 0.05 – 2 | 0.05 – 0.2 | 150 – 300 | 150 – 700 | |||
| 0.8 | 0.05 – 2 | 0.05 – 0.3 | 150 – 300 | 150 – 700 | ||||
相关资料
 Tungaloy APP
 TUNG Navi满足您特殊要求的刀具建议
 机床功率计算器
 车刀片选择指南
 泰珂洛成功报告(TSR)只需简单搜索,即可获取最佳加工案例, 获得改进启发。
 技术指南访问泰珂洛的技术指南,获取有价值的见解、参考资料和资源。
 Matrix刀具管理系统
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling Portal哪种高进给铣刀适合您的应用?