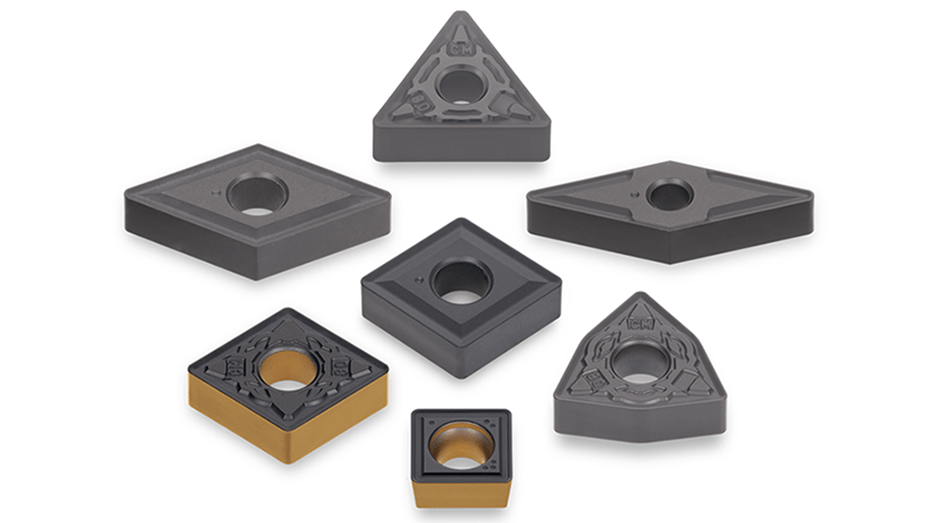
2026 年 11 月 ,泰珂洛(Tungaloy)在旗下铸铁用 CVD 涂层材质阵容中新增了用于球墨铸铁加工的 T500D 系列。
挑战与趋势
铸铁材料,包括球墨铸铁 (FCD) 和灰口铸铁 (FC),广泛用于凸轮轴和制动盘等汽车零部件,以及重型设备的发动机和液压阀组件。其中,球墨铸铁在需要高抗拉强度、抗冲击性和重载或复杂机械载荷下具有柔韧性的零件中尤为常见。对于用于球墨铸铁零件的车削工具,随着复杂形状零件上的断续切削变得越来越普遍,市场对支持高速加工以提高生产率和更高可靠性的需求日益强烈。为了满足这些要求,刀具材料必须同时具备出色的耐磨性和出色的抗崩刃性,而这两项性能在本质上是难以平衡的。
产品概述
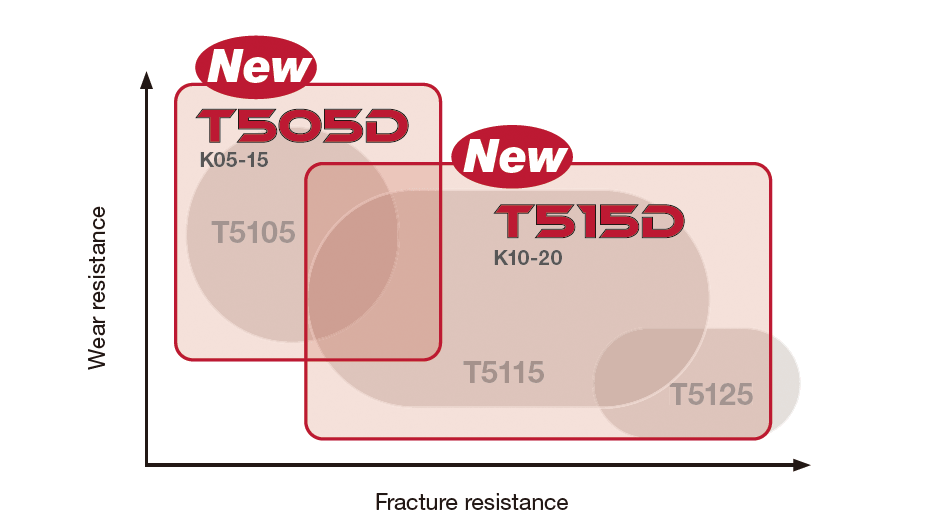
用于球墨铸铁加工的新型 T500D 系列包含两种材质:T505D 和 T515D,这两种材质均实现了耐磨性和抗崩刃性的出色平衡。T505D 主要针对高速加工中的耐磨性而设计,而 T515D 通过增强抗崩刃性显著提高了在断续切削中的可靠性。在现有的 T500 系列(在灰口铸铁加工中表现出色)基础上增加新的 T500D 系列,完善了泰珂洛用于铸铁车削的 CVD 涂层材质阵容,在广泛的铸铁材料中实现了高可靠性和卓越的刀具寿命。
优势与特点
特点 1:T500D 系列在球墨铸铁加工中表现出卓越性能
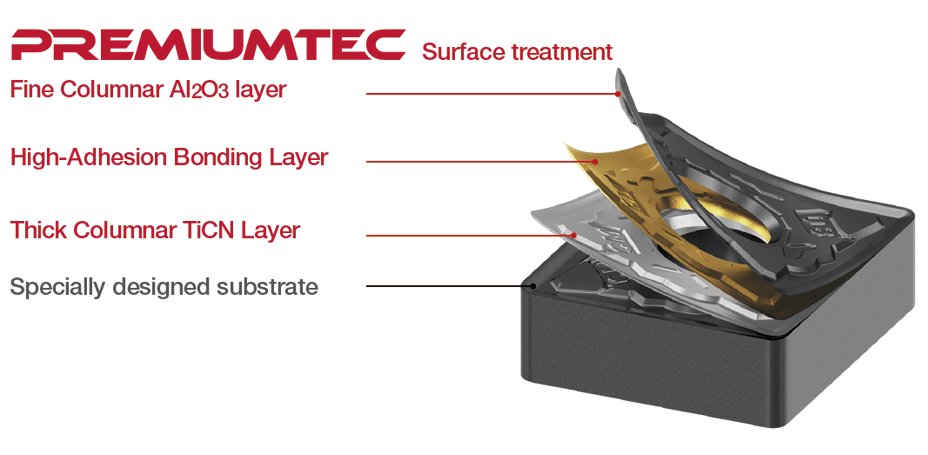
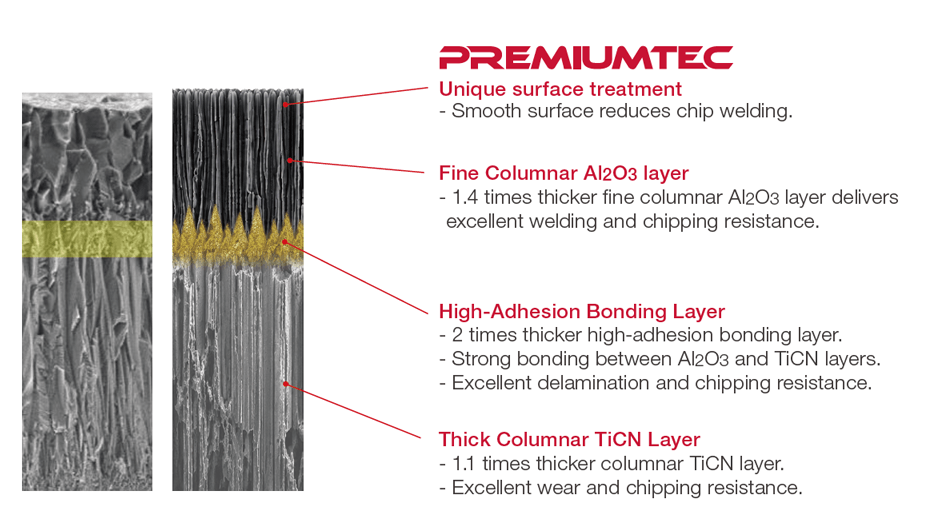
– 细柱状 Al2O3 层厚度是上一代材质的 1.4 倍,具有出色的抗积屑瘤形成和崩刃性。
– 包括连续柱状 TiCN 层在内的总涂层厚度已增加到上一代材质的 1.3 倍,提供了出色的后刀面耐磨性。
– 厚的高粘结力结合层(厚度是上一代材质的两倍)确保了 Al2O3 层和 TiCN 层之间的强力粘附。
– 泰珂洛专有的 PremiumTec 表面处理技术使刀具表面更加光滑,显著减少了积屑瘤的形成。
– 先进的涂层技术实现了耐磨性和抗崩刃性的出色平衡。
特点 2:两种新材质 T505D 和 T515D 支持广泛的加工应用
– T505D:在球墨铸铁的高速车削中具有出色的耐磨性。
– T515D:球墨铸铁加工的首选材质,在广泛的应用中实现了耐磨性和抗崩刃性的出色平衡。
特点 3:T500D 和 T500 系列构成的完整铸铁车削材质阵容
– 现有 T500 系列(T505 和 T515)的产品范围也得到了显著扩展。
– 随着 T500D 系列加入 T500 阵容,用户现在可以针对广泛的铸铁车削应用(包括灰口铸铁、球墨铸铁和其他铸铁材料)选择最合适的材质,涵盖从连续到 interrupted cuts,以及从精加工到中重型切削的各种工况。
切削性能
工具寿命对比
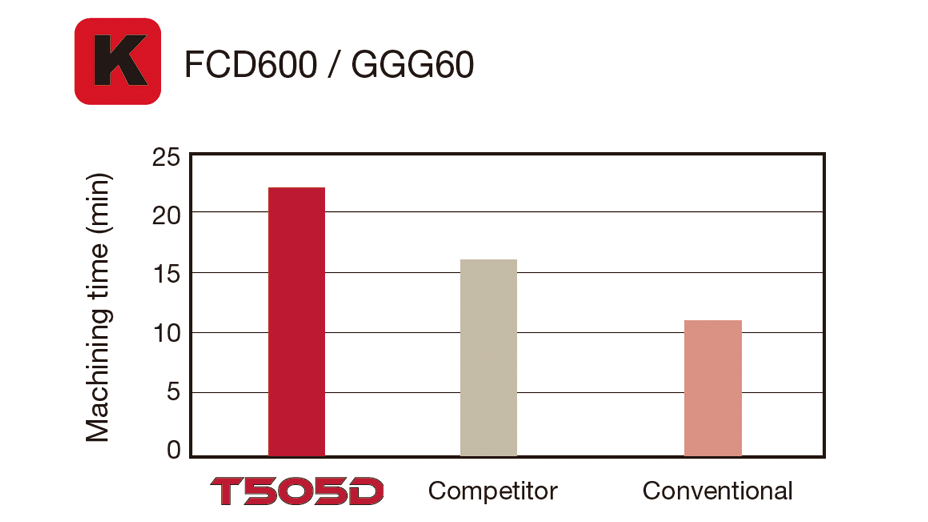
| 刀片 | CNMG120408 |
| 切深 | Vc = 200 m/min |
| 进给量 | f = 0.3 mm/rev |
| 切削深度 | ap = 1.5 mm |
| 加工 | 连续切削 |
| 冷却方式 | 湿式 |
凭借卓越的耐磨性,T505D 在球墨铸铁加工中的刀具寿命延长了 1.4 倍以上!
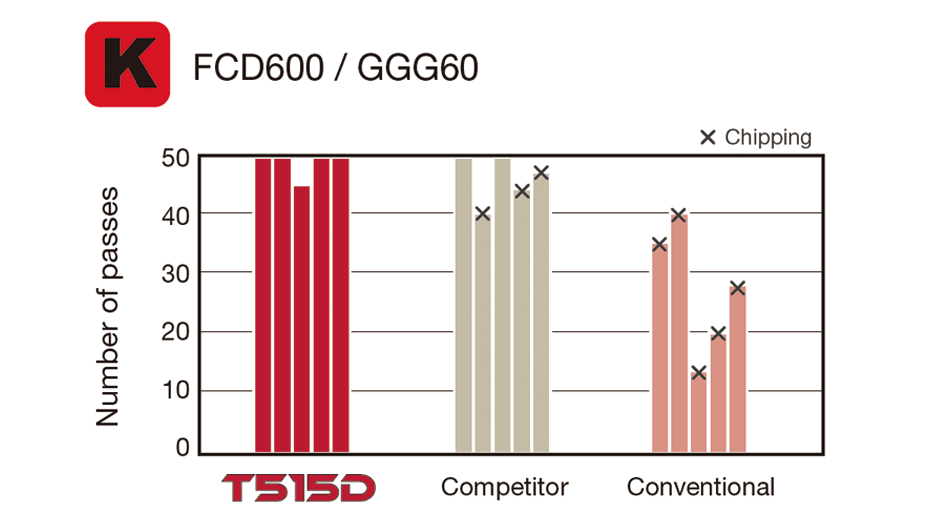
| 刀片 | CNMG120408 |
| 切深 | Vc = 150 m/min |
| 进给量 | f = 0.35 mm/rev |
| 切削深度 | ap = 1.5 mm |
| 加工 | Interrupted cutting |
| 冷却方式 | 湿式 |
T515D 在球墨铸铁加工中提供出色的抗崩刃性!
成功案例
提高刀具寿命
T505D 在 Vc = 300 m/min 时表现出出色的耐磨性,实现了竞争对手 2.5 倍的刀具寿命。
| 行业 | 汽车 |
| 部件 | 汽车零部件 |
| 材料 ISO 代码 |  铸铁 |
| 工件材料 | FCD400 / GGG40 |
| 机床(主轴类型) | 数控车床 |
| 刀具系列 | 车削 |
| 刀具类别 | 外圆 & 端面车削 |
| 产品名称 | T500D 系列 |
| TSR 编号 | 5693T |
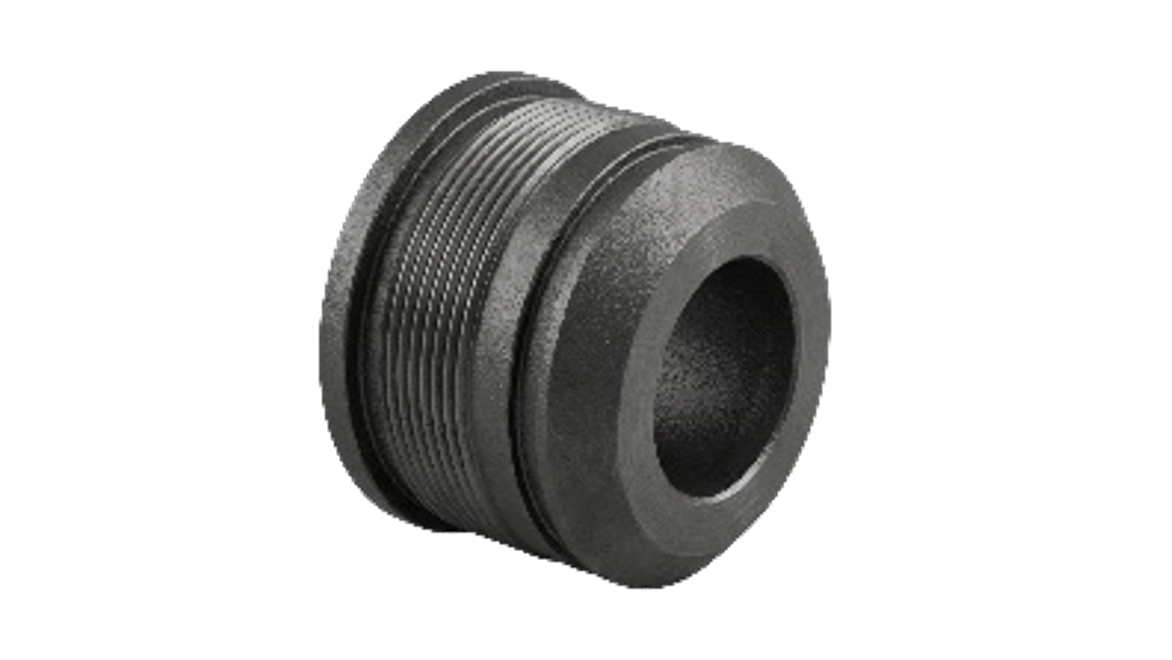
提高刀具寿命
T515D 在精加工中表现稳定,实现了竞争对手 2 倍的刀具寿命。
| 行业 | 汽车 |
| 部件 | 离合器零件 |
| 材料 ISO 代码 | 铸铁 |
| 工件材料 | FCD400 / GGG40 |
| 机床(主轴类型) | 数控车床 |
| 刀具系列 | 车削 |
| 刀具类别 | 端面车削 |
| 产品名称 | T500D 系列 |
| TSR 编号 | 5694T |