


Uprość obróbkę rowków wpustowych wałów za pomocą TungMeister VVFH
Inteligentniejszy proces od wiercenia do wykańczania obwodowego
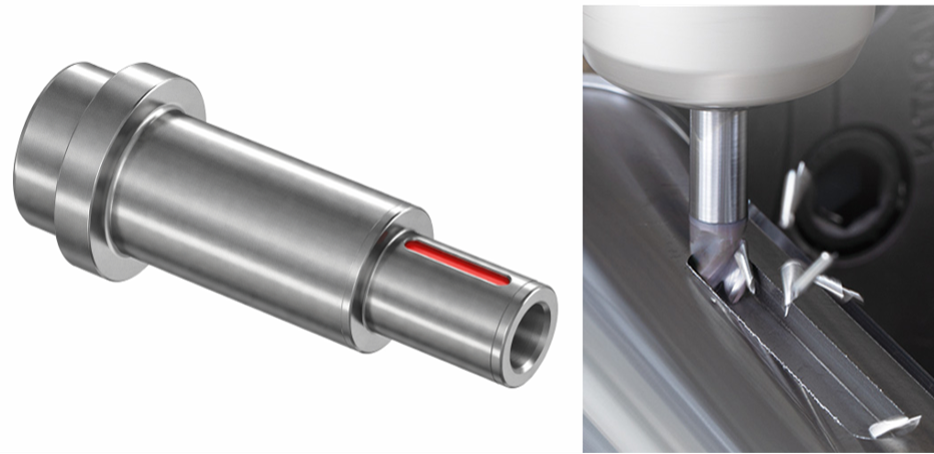
W przypadku obróbki rowków wpustowych wałów, typowe metody obejmują frezowanie po rampie frezem palcowym lub wiercenie otworu prowadzącego przed obróbką rowka frezem palcowym.
Ale czy ta metoda obróbki jest naprawdę optymalna?
Frezowanie po rampie często wymaga długiej ścieżki narzędzia. Użycie oddzielnych wierteł i frezów palcowych zmniejsza obciążenie każdego narzędzia, ale zwiększa liczbę narzędzi i zmian narzędzi.
Wielofunkcyjna głowica TungMeister VVFH to
trzyostrzowy frez palcowy czołowy z ulepszoną zdolnością wiercenia.
Może wiercić bezpośrednio w pozycji początkowej, przesuwać się bocznie, aby obrabiać wnętrze rowka, a następnie przystąpić do frezowania walcowo czołowego w celu wykańczania obwodowego.
Innymi słowy, VVFH to nie tylko „frez palcowy, który potrafi wiercić”. Jest to
narzędzie zaprojektowane do kompleksowego przemyślenia procesu, oprzyrządowania i ścieżki narzędzia używanych do obróbki rowków wpustowych wałów.
Czego dowiesz się z tego artykułu
- Dlaczego obróbka rowków wpustowych wałów wymaga zazwyczaj więcej procesów i narzędzi
- Jak VVFH łączy wiercenie, frezowanie rowków i wykańczanie obwodowe
- Technologie wspierające wydajność wiercenia i frezowania rowków VVFH
- Jak wybrać między trzonkiem o wysokiej sztywności a zintegrowanym trzonkiem z tuleją ER
- Przykłady zastosowań u klientów demonstrujące integrację procesów, dłuższą żywotność narzędzia i stabilną obróbkę
- Warunki obróbki do sprawdzenia przy rozważaniu VVFH
- Podsumowanie
1. Czy konwencjonalne procesy obróbki rowków wpustowych wałów stały się niekwestionowaną normą?
W przypadku rowków wpustowych wałów, zwłaszcza o kształcie zamkniętej pocket, narzędzie nie może wejść z boku.
Dlatego metoda używana do osiągnięcia wymaganej głębokości obróbki ma znaczący wpływ na czas obróbki i liczbę wymaganych narzędzi.
Powszechnie stosuje się następujące trzy metody.
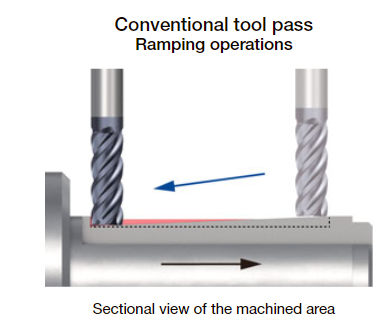
Metoda 1: Frezowanie po rampie frezem palcowym
Frez palcowy wchodzi w obrabiany przedmiot pod kątem i stopniowo skrawa do określonej głębokości.
Następnie przesuwa się bocznie, aby obrabiać wnętrze rowka, a następnie wykonuje frezowanie walcowo czołowe wokół obwodu w celu wykańczania.
Chociaż ta metoda ogranicza liczbę zmian narzędzi, wymaga wystarczającej odległości wejścia, aby osiągnąć głębokość obróbki.
W przypadku głębokich rowków, ścieżka frezowania po rampie staje się dłuższa i może uniemożliwić skrócenie czasu obróbki.
Metoda 2: Powtarzające się płytkie cięcia i ruchy posuwu bocznego
Osiowa głębokość skrawania jest ustawiona na małą wartość, a wnętrze rowka jest obrabiane poprzez powtarzające się cięcia w osi Z i ruchy posuwu bocznego.
Chociaż ułatwia to zmniejszenie obciążenia narzędzia, zwiększa liczbę przejść.
Gdy uwzględnione jest również wykańczanie obwodowe, czas obróbki wymagany dla każdego rowka wpustowego ma tendencję do wydłużania się.
Metoda 3: Wiercenie otworu prowadzącego i obróbka rowka frezem palcowym
Wiertło jest używane do wykonania otworu prowadzącego do wymaganej głębokości obróbki.
Następnie narzędzie jest zmieniane na frez palcowy, który obrabia wnętrze rowka i wykonuje frezowanie walcowo czołowe wokół obwodu w celu wykańczania.
Ta metoda zmniejsza zarówno odległość frezowania po rampie, jak i obciążenie wejściowe freza palcowego, ale stwarza następujące wyzwania.
- Wymagane są zarówno wiertło do otworu prowadzącego, jak i frez palcowy
- Wymagane są zmiany narzędzi
- Wymagane jest więcej gniazd narzędziowych i jednostek narzędzi napędzanych
- Wymagane jest zarządzanie korekcją narzędzia i żywotnością narzędzia dla każdego narzędzia
- Zwiększa się zapas narzędzi i prace przygotowawcze
DYLEMAT
Zmniejszenie liczby narzędzi wydłuża ścieżkę narzędzia, podczas gdy skrócenie ścieżki narzędzia zwiększa liczbę narzędzi
VVFH rozwiązuje ten kompromis.
2. VVFH łączy wiercenie z wykańczaniem obwodowym
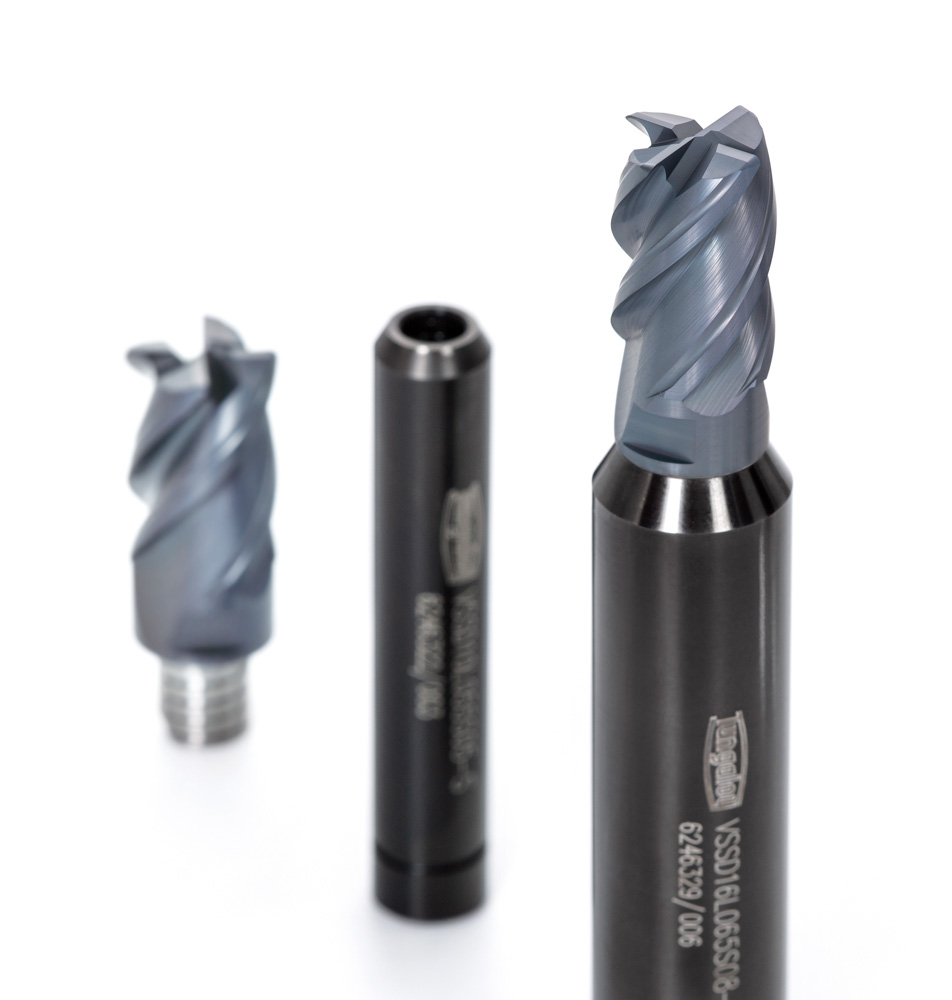
VVFH to trzyostrzowy frez palcowy czołowy z krawędziami skrawającymi centralnymi, które umożliwiają wiercenie.
Może wiercić bezpośrednio w kierunku Z w pozycji początkowej obróbki.
Po osiągnięciu określonej głębokości może przesuwać się bocznie, aby obrabiać wnętrze rowka.
Następnie może bezpośrednio przystąpić do frezowania walcowo czołowego wokół obwodu rowka wpustowego w celu wykańczania.
Porównanie metod obróbki
Konwencjonalna metoda frezowania po rampie
→
Posuw boczny wewnątrz rowka
→
Wykańczanie walcowo czołowe obwodowe
Konwencjonalna metoda wiercenia i frezowania palcowego
→
Zmiana narzędzia
→
Obróbka rowka frezem palcowym
→
Wykańczanie walcowo czołowe obwodowe
Obróbka za pomocą VVFH
→
Boczna obróbka rowka
→
Wykańczanie walcowo czołowe obwodowe
PUNKT
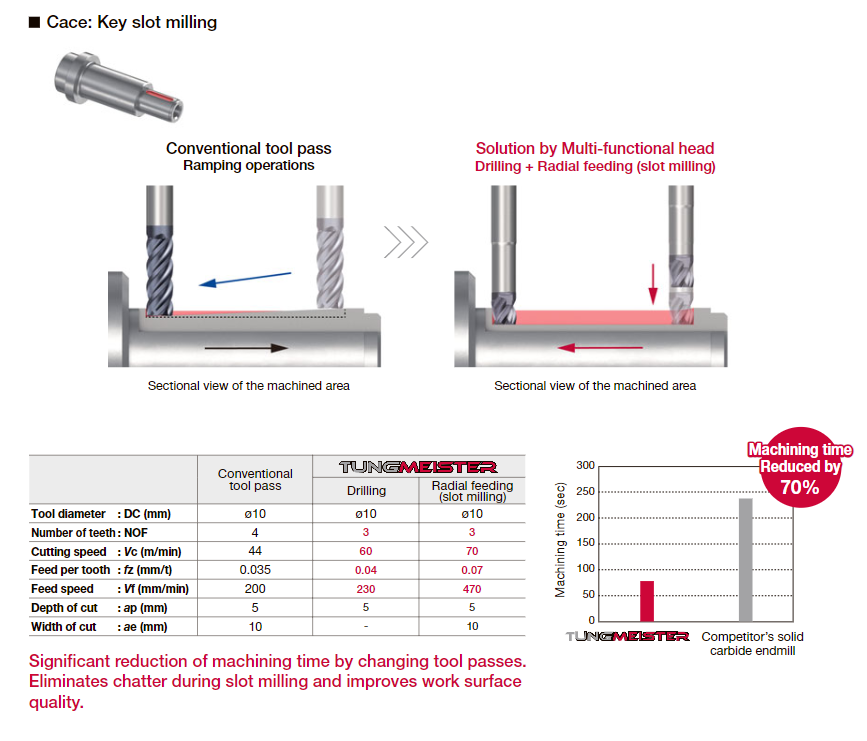
VVFH to narzędzie, które zmienia ścieżkę narzędzia dla rowków wpustowych
Wartość VVFH nie ogranicza się do dodania możliwości wiercenia do konwencjonalnego freza palcowego.
Jego największą zaletą jest zdolność do zastąpienia procesu opartego na frezowaniu po rampie lub wielu narzędziach
ciągłą metodą obróbki składającą się z wiercenia, posuwu bocznego i wykańczania obwodowego.
Przykład poprawy czasu obróbki
Obróbka rowka wpustowego na wale S45C
Konwencjonalne frezowanie po rampie:
240 sekund
→ Z VVFH:
75 sekund
(źródło: dokumentacja wewnętrzna)
3. Trzy technologie wspierające stabilną obróbkę VVFH
Wiercenie i obróbka rowków różnią się zarówno kierunkiem obciążenia przykładanego do narzędzia, jak i warunkami, w jakich chip evacuation.
VVFH wykorzystuje technologie, które umożliwiają wykonywanie tych różnych operacji obróbki za pomocą jednego narzędzia.
Cecha 1: Trzy centralne krawędzie skrawające do wiercenia
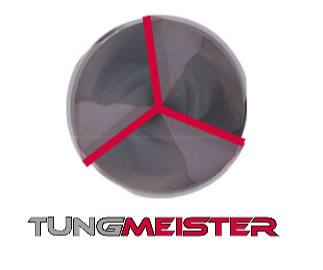
VVFH posiada trzy centralne krawędzie skrawające.
Podczas wiercenia wszystkie trzy krawędzie skrawające biorą udział w cięciu, rozkładając obciążenie na krawędzie skrawające.
Ponieważ krawędzie skrawające pozostają funkcjonalne w centrum narzędzia, VVFH może wchodzić bezpośrednio w kierunku Z z pozycji początkowej obróbki, a następnie przechodzić do posuwu bocznego.
Cecha 2: 150% objętości flute w porównaniu z konwencjonalną konstrukcją
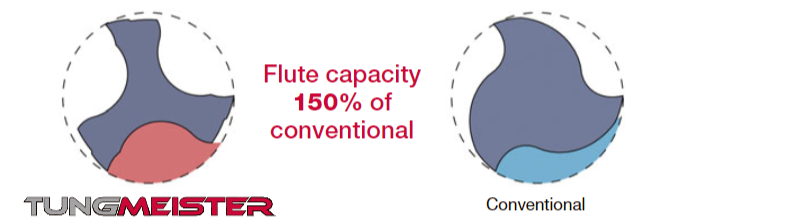
Podczas wiercenia narzędzie jest otoczone przez obrabiany przedmiot, co sprawia, że przestrzeń dostępna do chip evacuation jest szczególnie ważna.
VVFH wykorzystuje duże pocket na chip i zapewnia
150% objętości flute konwencjonalnej konstrukcji
(źródło: wewnętrzna dokumentacja produktu).
Ta struktura zmniejsza gromadzenie się chip podczas wiercenia i ułatwia płynne przejście do kolejnej obróbki z posuwem bocznym.
Ta duża objętość flute nie tylko korzystnie wpływa na wiercenie, ale także
znacząco przyczynia się do poprawy chip evacuation podczas obróbki pełnego rowka.
W operacjach pełnego rowka, takich jak obróbka rowków wpustowych, cała średnica narzędzia jest zaangażowana w cięcie, jednocześnie wytwarzając dużą objętość chip.
Większa objętość flute utrudnia gromadzenie się chip wewnątrz pocket i zapobiega wzrostowi obciążenia skrawaniem spowodowanemu ponownym skrawaniem chip.
Umożliwia to
konsekwentnie stabilną obróbkę od wiercenia do obróbki rowków.
Cecha 3: Odporność na drgania dzięki geometry o zmiennym skoku
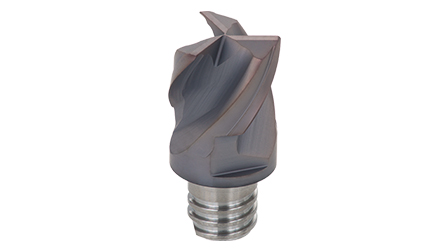
Podczas bocznej obróbki rowków cała średnica narzędzia jest zaangażowana w cięcie, co skutkuje wysokimi obciążeniami skrawającymi i większą tendencją do występowania drgań.
VVFH wykorzystuje konstrukcję o zmiennym skoku.
Jego wydajność chip evacuation i odporność na drgania wspierają ścieżki narzędzia, które przechodzą od wiercenia do posuwu bocznego w obróbce rowków wpustowych i pocket.
TRZY TECHNOLOGIE
Trzy centralne krawędzie skrawające × Duża objętość flute × Zmienna geometry skoku
Te trzy technologie współpracują ze sobą, aby umożliwić jednemu narzędziu wykonywanie dwóch różnych operacji obróbki: wiercenia i obróbki rowków.
4. Wybór odpowiedniego trzonka w celu maksymalizacji wydajności VVFH
W obróbce rowków wpustowych wałów ważne jest nie tylko wybranie odpowiedniej głowicy VVFH, ale także zapewnienie wystarczającej sztywności całego zespołu narzędziowego, w tym trzonka.
Podczas obróbki pełnego rowka i frezowania walcowo czołowego obwodowego, na narzędzie działają obciążenia promieniowe.
Zasadniczo zespół narzędziowy powinien być
jak najkrótszy i jak najgrubszy.
Trzonek VSSD o wysokiej sztywności
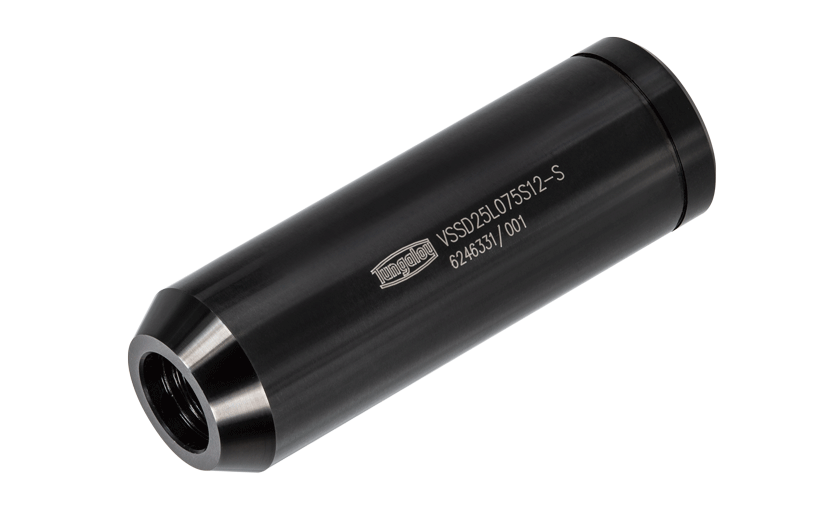
VSSD wykorzystuje prosty trzonek o większej średnicy niż gwint połączeniowy głowicy, zwiększając sztywność całego zespołu narzędziowego.
Zmniejsza ugięcie narzędzia w zastosowaniach podlegających wysokim obciążeniom promieniowym, takich jak obróbka pełnego rowka wpustowego i obróbka długich rowków.
W wewnętrznym teście obróbki rowków wykazał
obróbkę bez drgań przy trzykrotnie większej głębokości skrawania niż porównywany frez monolityczny.
Zastosowania, w których VSSD jest skuteczny:
- Obróbka pełnego rowka wpustowego
- Obróbka długich rowków
- Obróbka materiałów o dużym obciążeniu, takich jak stal SCM
- Zastosowania, w których występują drgania lub ugięcie narzędzia
- Zastosowania z niestabilnymi wymiarami podczas wykańczania walcowo czołowego obwodowego
Zintegrowany trzonek z tuleją ER VER
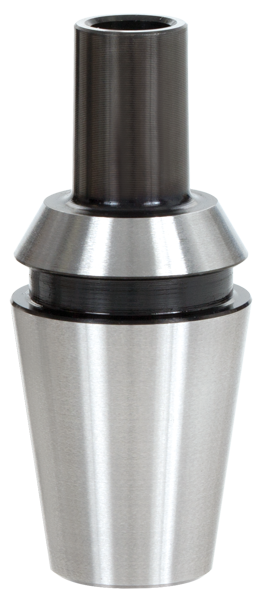
Ten trzonek jest skuteczny w środowiskach, które używają tulei ER po stronie maszyny, w tym tokarek, maszyn wielozadaniowych i tokarek automatycznych typu Swiss.
Jego zintegrowana konstrukcja kompatybilna z tulejami ER skraca wysięg narzędzia.
Pomaga tłumić ugięcia i drgania w środowiskach, w których trudno jest utrzymać sztywność, takich jak jednostki narzędzi napędzanych i kompaktowe maszyny.
Kompatybilny z ER11, ER16, ER20 i ER25.
Wytyczne dotyczące wyboru trzonka
| Wymagany krótki wysięg na tokarce lub maszynie wielozadaniowej | Zintegrowany trzonek z tuleją VER |
|---|---|
| Wymagana większa sztywność w stosunku do obciążeń promieniowych podczas obróbki rowków | Trzonek VSSD o wysokiej sztywności |
| Brak zakłóceń i możliwość użycia trzonka o większej średnicy | Priorytetem jest jak najkrótsza i najgrubsza możliwa konfiguracja |
5. Przykłady zastosowań u klientów
Poniższe przykłady zastosowań u klientów demonstrują możliwości VVFH.
Zobacz, jak VVFH zapewnił poprawę w zakresie
integracji procesów, żywotności narzędzia i stabilności obróbki.
Przypadek 1
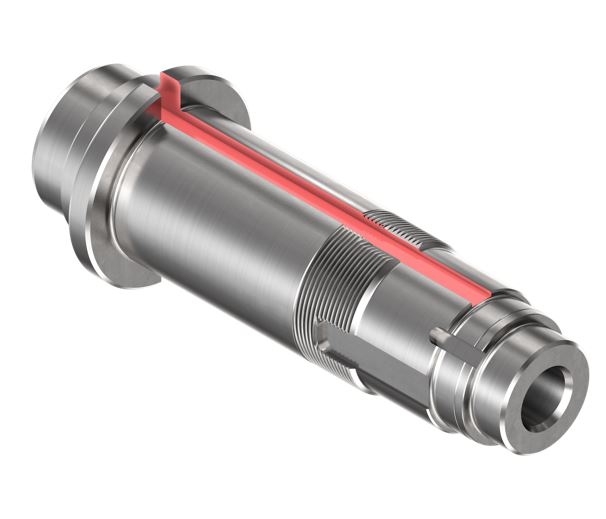
Wał silnika EV SCM440: Sześciokrotnie więcej komponentów po przejściu z freza HSS
Szczegóły zastosowania
- Komponent: Wał silnika do układów napędowych EV i HEV
- Materiał obrabianego przedmiotu: SCM440, 27–35 HRC
- Maszyna: Tokarka / zewnętrzne doprowadzenie chłodziwa
- Operacja: Obróbka rowka wpustowego o szerokości 10 mm, długości 400 mm i głębokości 4,5 mm
Wyzwania
- Istniejący frez HSS miał krótką żywotność narzędzia i wymagał wymiany po obróbce pięciu komponentów
- Trybem awarii było pęknięcie krawędzi skrawającej, co stworzyło potrzebę dłuższej żywotności narzędzia
- Długość rowka 400 mm skutkowała długą drogą obróbki
Porównanie warunków skrawania
| Konwencjonalny frez HSS | VVFH + VSSD | |
|---|---|---|
| Narzędzie i trzonek | Frez HSS ø8, 2 flute | VVFH0800S03R04S05 VSSD10L055S05-S |
| Materiał głowicy i gatunek | Powlekany HSS | Węglik spiekany AH715 |
| Prędkość skrawania Vc | 23 m/min | 23 m/min |
| Głębokość skrawania ap | 4,5 mm | 4,5 mm |
| Posuw | 45 mm/min | 45 mm/min |
| Wysięg | 20 mm | 20 mm |
| Komponenty obrobione na głowicę | 5 komponentów | 30 komponentów, 6 razy więcej |
| Tryb awarii | Pęknięcie krawędzi skrawającej | Zużycie powierzchni przyłożenia |
| Jakość powierzchni | Odpowiednik konwencjonalnego narzędzia | Dobra |
| Stabilność narzędzia | Odpowiednik konwencjonalnego narzędzia | Dobra |
PUNKT
Konstrukcja z węglika spiekanego i trzonek o wysokiej sztywności zmieniły tryb awarii z pęknięcia na stabilne zużycie
Frez HSS został zastąpiony głowicą VVFH z węglika spiekanego AH715, zachowując tę samą prędkość skrawania, głębokość skrawania i posuw.
Użyto również trzonka VSSD o wysokiej sztywności.
W rezultacie
tryb awarii zmienił się z nagłego pęknięcia krawędzi skrawającej na stabilne zużycie powierzchni przyłożenia,
a liczba obrobionych komponentów wzrosła z pięciu do 30.
Poprawiła się również jakość powierzchni.
Przypadek 2
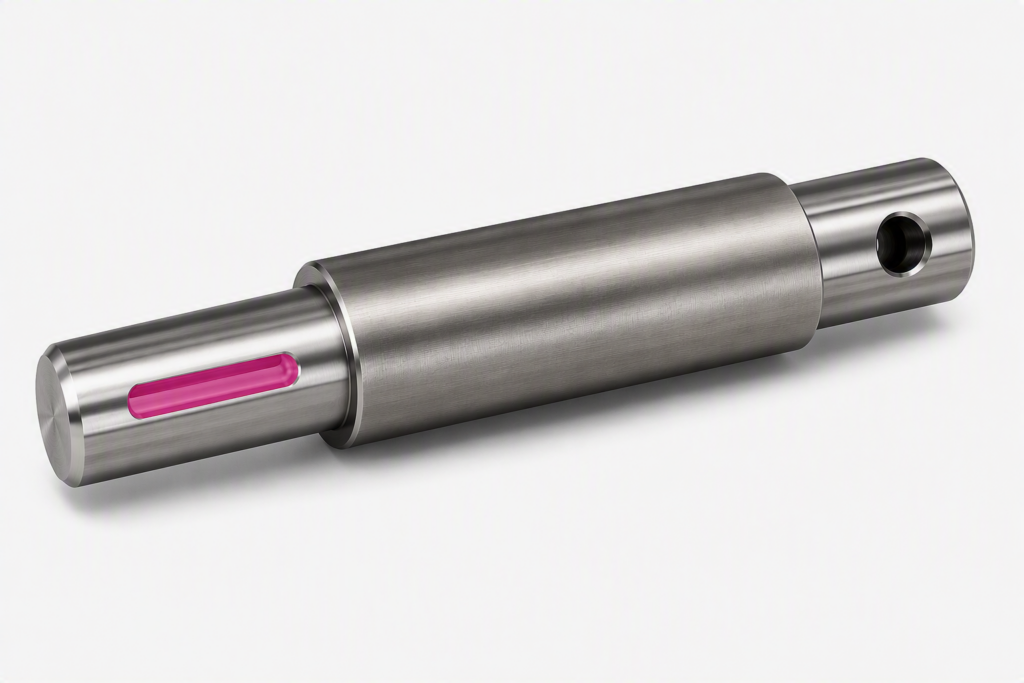
Rowek wpustowy wału SCM420/430: Zredukowano z trzech procesów do dwóch i z trzech narzędzi do jednego
Szczegóły zastosowania
- Komponent: Wał, zgrubna obróbka rowka wpustowego
- Materiał obrabianego przedmiotu: SCM420 / SCM430
- Maszyna: Centrum tokarskie z napędzanym wrzecionem
- Szerokość rowka wpustowego: 8 / 10 / 12 / 16 mm
Wyzwania związane z konwencjonalną metodą trójprocesową
- 1. Wiercenie otworu prowadzącego wiertłem płaskim
- 2. Zgrubna obróbka rowka frezem zgrubnym czteroostrzowym
- 3. Wykańczanie obwodowe frezem wykańczającym czteroostrzowym
- Wymagane były trzy narzędzia, co skutkowało znacznym obciążeniem związanym ze zmianą i zarządzaniem narzędziami
Warunki obróbki VVFH
- Wiercenie: Vc = 60 m/min, fz = 0,03 mm/ząb
- Boczna obróbka rowka: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/ząb
- Dobre wyniki zarówno w wierceniu, jak i obróbce z posuwem bocznym
Wyniki poprawy
| Konwencjonalne | VVFH + VSSD | |
|---|---|---|
| Narzędzie i trzonek | Frez zgrubny ø9, 4 flute | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Posuw na ząb fz | 0,05 mm/ząb | 0,07 mm/ząb |
| Wysięg | 20 mm | 15 mm |
| Wydajność usuwania materiału | 22,28 cm³/min | 23,4 cm³/min |
| Liczba procesów | 3 procesy | 2 procesy, zgrubna + wykańczająca |
| Liczba wymaganych narzędzi | 3 narzędzia | 1 narzędzie |
| Jakość powierzchni | Gorsza | Dobra |
| Stabilność narzędzia | — | Dobra |
PUNKT
Wiercenie i obróbka zgrubna skonsolidowane w jedno narzędzie VVFH
Zachowując proces wykańczania obwodowego,
wiertło płaskie i frez zgrubny zostały skonsolidowane w jedno narzędzie VVFH.
Liczba procesów została zredukowana z trzech do dwóch, a liczba wymaganych narzędzi z trzech do jednego.
Wysięg został również skrócony z 20 mm do 15 mm, co umożliwiło większy posuw przy jednoczesnej poprawie jakości powierzchni.
Przypadek 3
Rowek wpustowy wału S45C: Jednoczesna obróbka w jednym procesie i dłuższa żywotność narzędzia
Szczegóły zastosowania
- Komponent: Wał do silnika diesla
- Materiał obrabianego przedmiotu: S45C
- Maszyna: Tokarka z napędzanym wrzecionem narzędziowym / zewnętrzne doprowadzenie chłodziwa
- Operacja: Obróbka rowka wpustowego ø8, głębokość skrawania 5 mm i długość obróbki 58 mm
Wyzwanie
- Konwencjonalna metoda składała się z dwóch procesów: wiercenia otworu prowadzącego wiertłem ø8, a następnie obróbki rowka frezem ø8 konkurenta
- Wymagana była wyższa produktywność poprzez integrację procesów
Porównanie warunków skrawania
| Konwencjonalne narzędzie konkurenta | VVFH + VSSD | |
|---|---|---|
| Narzędzie i trzonek | Frez ø8, 4 flute | VVFH0800S03R04S05 VSSD10L055S05-S |
| Gatunek | AlCrN | AH715 |
| Prędkość skrawania Vc | 60 m/min | 60 m/min |
| Głębokość skrawania ap | 5 mm | 5 mm |
| Posuw na ząb fz | 0,01 mm/ząb | 0,03 mm/ząb |
| Posuw | 95 mm/min | 215 mm/min |
| Obrabiane przedmioty na głowicę | 126 przedmiotów | 160 przedmiotów |
| Wydajność usuwania materiału | 3,82 cm³/min | 8,59 cm³/min |
| Liczba procesów | 2 procesy, wiercenie + obróbka rowka | Skonsolidowane w 1 proces |
| Jakość powierzchni | Dobra | Dobra |
PUNKT
Zoptymalizuj posuw, zamiast go po prostu zmniejszać
VVFH, dzięki swojej zdolności wiercenia, zostało zaproponowane do integracji procesów.
Początkowo występowało chipping krawędzi skrawającej podczas obróbki przy tym samym niskim posuwie, co w przypadku narzędzia konkurenta.
Jednakże, poprzez
optymalizację posuwu do zalecanej wartości fz = 0,03 mm/ząb,
liczba obrobionych przedmiotów wzrosła ze 126 do 160.
Wydajność usuwania materiału wzrosła ponad dwukrotnie, umożliwiając
zarówno integrację procesów, jak i dłuższą żywotność narzędzia
i skutkując udaną zmianą narzędzia.
Co łączy te trzy przypadki
Przejrzyj proces, trzonek i warunki skrawania razem, zamiast po prostu wymieniać narzędzie
We wszystkich trzech przypadkach istniejący frez palcowy nie został po prostu zastąpiony VVFH.
Wyniki osiągnięto poprzez połączenie
zmiany materiału z HSS na węglik spiekany,
poprawionej sztywności narzędzia dzięki trzonkowi VSSD o wysokiej sztywności,
krótszego wysięgu narzędzia,
oraz
warunków posuwu odpowiednich dla VVFH.
Razem te środki umożliwiły zarówno integrację procesów, jak i dłuższą żywotność narzędzia.
6. Używaj różnych warunków do wiercenia, obróbki rowków i wykańczania obwodowego
VVFH może wykonywać wiele operacji obróbki za pomocą jednego narzędzia, ale nie oznacza to, że każda operacja powinna używać tych samych warunków skrawania.
Ważne jest, aby ustawić odpowiednie warunki dla każdej operacji obróbki.
Wiercenie
- Prędkość skrawania podczas wiercenia
- Posuw w osi Z
- Głębokość wiercenia
- Czy wymagane jest wiercenie z wycofaniem
- Doprowadzenie chłodziwo
- Warunki chip evacuation
Obróbka rowków
- Posuw na ząb
- Osiowa głębokość skrawania
- Szerokość rowka
- Długość obróbki
- Warunki chip evacuation
- Drgania lub nietypowy hałas
- Stan uszkodzenia narzędzia
Wykańczanie walcowo czołowe obwodowe
- Naddatek na wykańczanie obwodowe
- Promieniowa głębokość skrawania
- Posuw na ząb
- Szerokość rowka wpustowego
- Wymiary shoulder
- Wymagany corner radius
- Stan obrobionej powierzchni
WAŻNE
Ustaw optymalne warunki dla każdej operacji obróbki
Kierunek i wielkość obciążenia przykładanego do narzędzia różnią się w zależności od wiercenia, obróbki rowków i wykańczania obwodowego.
Wydajność VVFH można zmaksymalizować poprzez
indywidualne ustawienie warunków skrawania dla każdej operacji.
Podsumowanie: VVFH zmienia konwencjonalne podejście do obróbki rowków wpustowych wałów
Ten artykuł przedstawił wyzwania związane z obróbką rowków wpustowych wałów oraz rozwiązania oferowane przez TungMeister VVFH.
Poniżej podsumowano kluczowe punkty.
- Obróbka rowków wpustowych wałów stwarza dylemat „liczba narzędzi kontra długość ścieżki narzędzia”:
frezowanie po rampie, obróbka wiertłem i frezem palcowym oraz powtarzające się płytkie cięcie mają swoje zalety i wady. - VVFH łączy wiercenie, obróbkę rowków i wykańczanie obwodowe za pomocą jednego narzędzia:
trzy centralne krawędzie skrawające umożliwiają bezpośrednie wejście w osi Z, a następnie posuw boczny. - Trzy technologie umożliwiają stabilną obróbkę:
trzy centralne krawędzie skrawające, 150% objętości flute i geometry o zmiennym skoku. - Wybór trzonka bezpośrednio wpływa na wydajność:
wybierz między trzonkiem VSSD o wysokiej sztywności a zintegrowanym trzonkiem z tuleją VER w zależności od zastosowania. - Zoptymalizuj warunki skrawania dla każdej operacji obróbki:
ustaw indywidualne warunki dla wiercenia, obróbki rowków i wykańczania obwodowego. - Sprawdzone w zastosowaniach u klientów:
wyniki obejmują 69% redukcję czasu obróbki, zmniejszenie drgań, mniejszą liczbę narzędzi i mniej zmian narzędzi. - Konstrukcja z wymienną głowicą zmniejsza koszty eksploatacji:
trzonek może być ponownie użyty.
Jeśli chcesz poprawić swój proces obróbki rowków wpustowych wałów, zapraszamy do wypróbowania VVFH.