


Vereenvoudig het frezen van spiebanen met TungMeister VVFH
Een slimmer proces van boren tot nabewerken van de omtrek
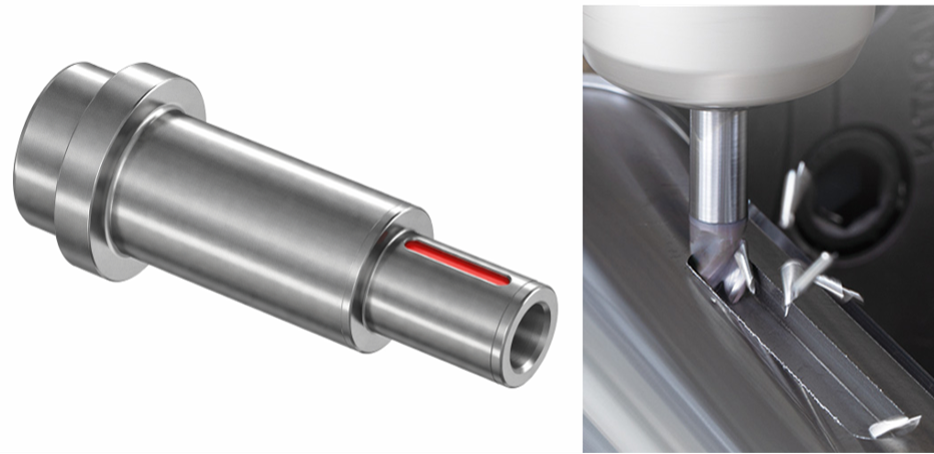
Voor het bewerken van spiebanen in assen zijn gebruikelijke methoden onder meer hellend frezen (ramping) met een vingerfrees of het boren van een startgat voordat de sleuf met een vingerfrees wordt bewerkt.
Maar is die bewerkingsmethode wel echt optimaal?
Hellend frezen vereist vaak een lang gereedschapspad. Het gebruik van afzonderlijke boren en vingerfrezen vermindert de belasting op elk gereedschap, maar verhoogt het aantal gereedschappen en gereedschapswissels.
De multifunctionele VVFH-kop van TungMeister is een
driesnijder vingerfrees met verbeterde boorcapaciteit.
Deze kan direct op de startpositie boren, zijwaarts bewegen om de binnenkant van de sleuf te bewerken en vervolgens overgaan op hoekfrezen voor de nabewerking van de omtrek.
Met andere woorden, VVFH is niet zomaar een “vingerfrees die kan boren”. Het is een
gereedschap dat is ontworpen om het proces, de tooling en het gereedschapspad voor het bewerken van spiebanen volledig te herzien.
Wat je in dit artikel zult leren
- Waarom het bewerken van spiebanen vaak meer processen en gereedschappen vereist
- Hoe VVFH boren, sleuffrezen en omtreknabewerking met elkaar verbindt
- Technologieën die de boor- en sleuffreesprestaties van VVFH ondersteunen
- Hoe te kiezen tussen een schacht met hoge stijfheid en een geïntegreerde ER-spantangschacht
- Praktijkvoorbeelden van klanten die procesintegratie, een langere standtijd en stabiele bewerking aantonen
- Bewerkingscondities om te controleren bij het overwegen van VVFH
- Samenvatting
1. Zijn conventionele processen voor het bewerken van spiebanen de onbetwiste norm geworden?
Bij spiebanen, met name gesloten kamvormen, kan het gereedschap niet vanaf de zijkant binnendringen.
Daarom heeft de methode die wordt gebruikt om de vereiste bewerkingsdiepte te bereiken een aanzienlijke invloed op de bewerkingstijd en het aantal benodigde gereedschappen.
De volgende drie methoden worden veel gebruikt.
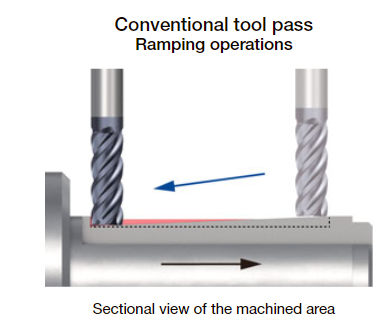
Methode 1: Hellend frezen (ramping) met een vingerfrees
De vingerfrees dringt onder een hoek het werkstuk binnen en snijdt geleidelijk tot de opgegeven diepte.
Vervolgens beweegt hij zijwaarts om de binnenkant van de sleuf te bewerken, gevolgd door hoekfrezen rond de omtrek voor de afwerking.
Hoewel deze methode het aantal gereedschapswissels beperkt, is er een voldoende grote intrede-afstand nodig om de bewerkingsdiepte te bereiken.
Bij diepe sleuven wordt het ramping-pad langer, wat een verkorting van de bewerkingstijd in de weg kan staan.
Methode 2: Herhaalde ondiepe sneden en zijwaartse voeding
De axiale snijdiepte wordt op een kleine waarde ingesteld en de binnenkant van de sleuf wordt bewerkt door herhaalde Z-as sneden en zijwaartse voedingsbewegingen.
Hoewel dit het gemakkelijker maakt om de belasting op het gereedschap te verminderen, verhoogt het het aantal bewerkingsgangen.
Wanneer ook de omtreknabewerking wordt meegerekend, wordt de benodigde bewerkingstijd per spiebaan meestal langer.
Methode 3: Een startgat boren en de sleuf bewerken met een vingerfrees
Er wordt een boor gebruikt om een startgat te maken tot de vereiste bewerkingsdiepte.
Vervolgens wordt het gereedschap gewisseld voor een vingerfrees, die de binnenkant van de sleuf bewerkt en hoekfrezen rond de omtrek uitvoert voor de afwerking.
Deze methode vermindert zowel de ramping-afstand als de intredebelasting op de vingerfrees, maar brengt de volgende uitdagingen met zich mee.
- Zowel een boor voor het startgat als een vingerfrees zijn vereist
- Gereedschapswissels zijn noodzakelijk
- Er zijn meer gereedschapsposities en aangedreven gereedschapshouders nodig
- Gereedschapsoffset en standtijdbeheer zijn vereist voor elk gereedschap
- Gereedschapsvoorraad en instelwerk nemen toe
DILEMMA
Het verminderen van het aantal gereedschappen verlengt het gereedschapspad, terwijl het verkorten van het gereedschapspad het aantal gereedschappen verhoogt
VVFH lost dit compromis op.
2. VVFH verbindt boren met omtreknabewerking
VVFH is een driesnijder vingerfrees met boorsnijkanten die boren mogelijk maken.
Hij kan direct in de Z-richting boren op de startpositie van de bewerking.
Na het bereiken van de opgegeven diepte kan hij zijwaarts bewegen om de binnenkant van de sleuf te bewerken.
Daarna kan hij direct overgaan tot hoekfrezen rond de omtrek van de spiebaan voor de afwerking.
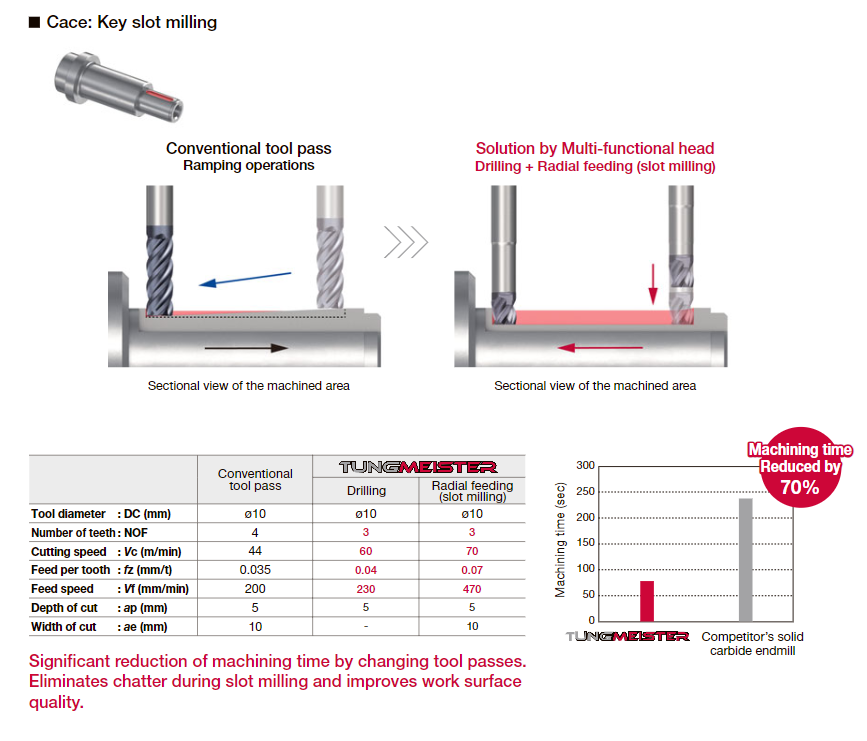
Vergelijking van bewerkingsmethoden
Conventionele Ramping-methode
→
Zijwaartse voeding in de sleuf
→
Omtrek-hoeknabewerking
Conventionele boor-en-vingerfreesmethode
→
Gereedschapswissel
→
Sleufbewerking met vingerfrees
→
Omtrek-hoeknabewerking
Bewerken met VVFH
→
Zijwaartse sleufbewerking
→
Omtrek-hoeknabewerking
PUNT
VVFH is een gereedschap dat het gereedschapspad voor spiebanen transformeert
De waarde van VVFH beperkt zich niet tot het toevoegen van boorcapaciteit aan een conventionele vingerfrees.
Het grootste voordeel is de mogelijkheid om een proces gebaseerd op ramping of meerdere gereedschappen te vervangen door een
continue bewerkingsmethode bestaande uit boren, zijwaartse voeding en omtreknabewerking.
Voorbeeld van verbetering van de bewerkingstijd
Spiebaanbewerking op een S45C-as
Conventionele ramping:
240 seconden
→ Met VVFH:
75 seconden
(bron: interne documentatie)
3. Drie technologieën die stabiele VVFH-bewerking ondersteunen
Boren en sleufbewerking verschillen zowel in de richting van de belasting op het gereedschap als in de condities waaronder spaan wordt afgevoerd.
VVFH bevat technologieën die het mogelijk maken om deze verschillende bewerkingen met één enkel gereedschap uit te voeren.
Kenmerk 1: Drie boorsnijkanten voor boren
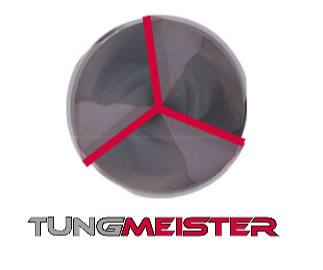
VVFH beschikt over drie boorsnijkanten.
Tijdens het boren zijn alle drie de snijkanten in actie, waardoor de belasting over de snijkanten wordt verdeeld.
Omdat de snijkanten functioneel blijven in het midden van het gereedschap, kan VVFH direct in de Z-richting binnendringen vanaf de startpositie en vervolgens overgaan op zijwaartse voeding.
Kenmerk 2: 150% spaankamervolume vergeleken met het conventionele ontwerp
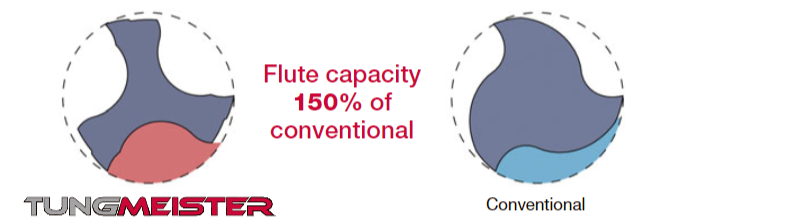
Tijdens het boren wordt het gereedschap omringd door het werkstuk, waardoor de beschikbare ruimte voor het afvoeren van de geproduceerde spannen bijzonder belangrijk is.
VVFH maakt gebruik van grote spaanpockets en biedt
150% van het spaankamervolume van het conventionele ontwerp
(bron: interne productdocumentatie).
Deze structuur vermindert spaanophoping tijdens het boren en vergemakkelijkt een soepele overgang naar de daaropvolgende zijwaartse sleufbewerking.
Dit grote spaankamervolume is niet alleen gunstig voor het boren, maar
draagt ook aanzienlijk bij aan een verbeterde spaanafvoer tijdens het frezen van volledige sleuven.
Bij bewerkingen in de volle breedte, zoals het frezen van spiebanen, is de volledige gereedschapsdiameter in actie, waardoor er tegelijkertijd een groot volume aan spannen ontstaat.
Een groter spaankamervolume maakt het moeilijker voor spannen om zich in de pockets op te hopen en voorkomt een toename van de snijbelasting door het hersnijden van spannen.
Dit maakt
consistent stabiele bewerking mogelijk, van boren tot sleufbewerking.
Kenmerk 3: Trillingsweerstand met variabele spiraalgeometrie
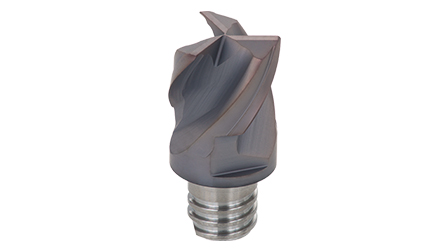
Tijdens zijwaartse sleufbewerking is de volledige gereedschapsdiameter in actie, wat resulteert in hoge snijbelastingen en een grotere neiging tot trillingen.
VVFH maakt gebruik van een ontwerp met variabele spiraal.
De spaanafvoerprestaties en trillingsweerstand ondersteunen gereedschapspaden die overgaan van boren naar zijwaartse voeding bij het bewerken van spiebanen en kamers.
DRIE TECHNOLOGIEËN
Drie boorsnijkanten × Groot spaankamervolume × Variabele spiraal
Deze drie technologieën werken samen om één gereedschap in staat te stellen de twee verschillende bewerkingen van boren en sleuffrezen uit te voeren.
4. De juiste schacht selecteren om de VVFH-prestaties te maximaliseren
Bij het bewerken van spiebanen in assen is het niet alleen belangrijk om de juiste VVFH-kop te selecteren, maar ook om te zorgen voor voldoende stijfheid van de gehele gereedschapsassemblage, inclusief de schacht.
Tijdens het frezen van volledige sleuven en het nabewerken van de omtrek worden radiale belastingen op het gereedschap uitgeoefend.
Als basisprincipe moet de gereedschapsassemblage
zo kort en zo dik mogelijk zijn.
VSSD-schacht met hoge stijfheid
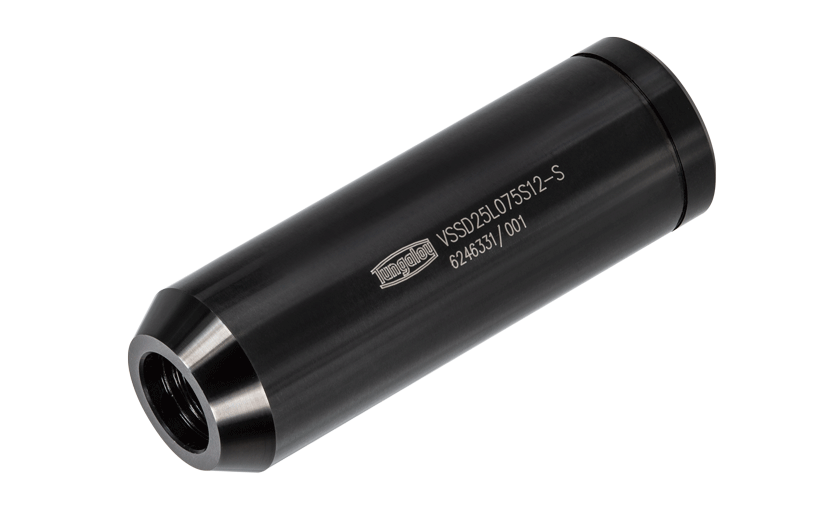
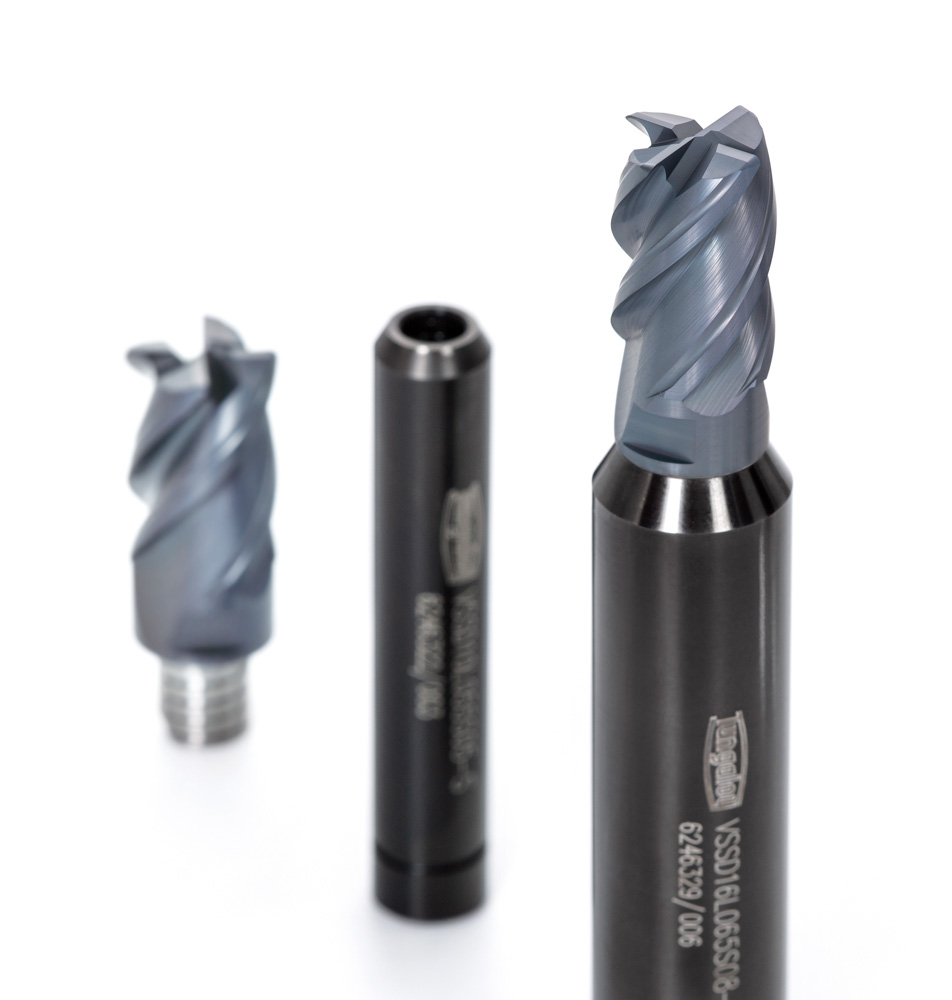
VSSD maakt gebruik van een rechte schacht die groter is in diameter dan de schroefdraad van de kopverbinding, waardoor de stijfheid van de gehele gereedschapsassemblage toeneemt.
Het vermindert de uitbuiging van het gereedschap in toepassingen die onderhevig zijn aan hoge radiale belastingen, zoals het frezen van volledige spiebanen en het bewerken van lange sleuven.
In een interne sleufbewerkingstest toonde het
trillingsvrije bewerking aan tot drie keer de snijdiepte van de volhardmetalen vingerfrees die ter vergelijking werd gebruikt.
Toepassingen waar VSSD effectief is:
- Frezen van volledige spiebanen
- Bewerken van lange sleuven
- Bewerking met hoge belasting van materialen zoals SCM-staal
- Toepassingen met trillingen of uitbuiging van het gereedschap
- Toepassingen met onstabiele afmetingen tijdens de omtrek-hoeknabewerking
VER Geïntegreerde ER-spantangschacht
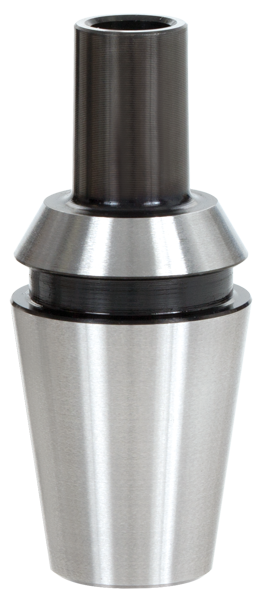
Deze schacht is effectief in omgevingen die gebruikmaken van ER-spantangen aan de machinezijde, waaronder draaibanken, multitaskingmachines en Swiss-type automatische draaibanken.
Het geïntegreerde ER-spantang-compatibele ontwerp verkort de uitsteeklengte van het gereedschap.
Het helpt uitbuiging en trillingen te onderdrukken in omgevingen waar stijfheid moeilijk te handhaven is, zoals aangedreven gereedschapshouders en compacte machines.
Compatibel met ER11, ER16, ER20 en ER25.
Richtlijnen voor schachtselectie
| Korte uitsteeklengte is vereist op een draaibank of multitaskingmachine | VER geïntegreerde spantangschacht |
|---|---|
| Grotere stijfheid is vereist tegen radiale belastingen tijdens sleufbewerking | VSSD-schacht met hoge stijfheid |
| Er is geen interferentie en er kan een schacht met een grotere diameter worden gebruikt | Geef prioriteit aan de kortst en dikst mogelijke configuratie |
5. Praktijkvoorbeelden van klanten
De volgende praktijkvoorbeelden van klanten tonen de mogelijkheden van VVFH aan.
Zie hoe VVFH verbeteringen opleverde in
procesintegratie, standtijd en bewerkingsstabiliteit.
Case 1
SCM440 EV-motoras: Zes keer meer componenten door over te stappen van een HSS-vingerfrees
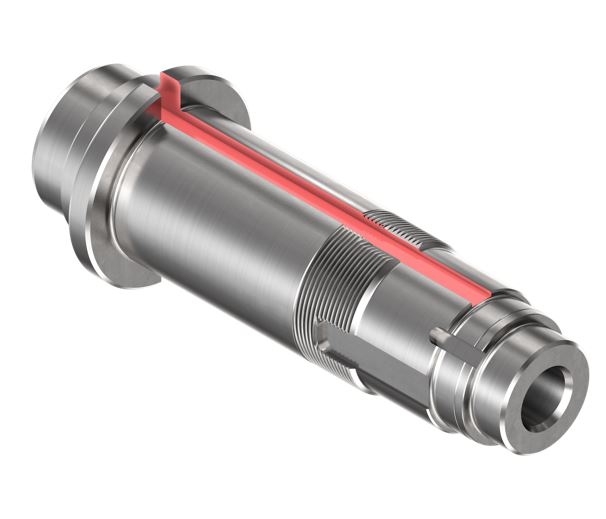
Toepassingsdetails
- Component: Motoras voor EV- en HEV-aandrijfsystemen
- Werkstukmateriaal: SCM440, 27–35 HRC
- Machine: Draaibank / externe koelmiddeltoevoer
- Bewerking: Spiebaanbewerking met een sleufbreedte van 10 mm, sleuflengte van 400 mm en diepte van 4,5 mm
Uitdagingen
- De bestaande HSS-vingerfrees had een korte standtijd en moest worden vervangen na het bewerken van vijf componenten
- De faalwijze was breuk van de snijkant, waardoor er behoefte was aan een langere standtijd
- De sleuflengte van 400 mm resulteerde in een lange bewerkingsafstand
Vergelijking snijcondities
| Conventionele HSS-vingerfrees | VVFH + VSSD | |
|---|---|---|
| Gereedschap en schacht | ø8 HSS-vingerfrees, 2 snijkanten | VVFH0800S03R04S05 VSSD10L055S05-S |
| Kopmateriaal en kwaliteit | Gecoat HSS | Hardmetaal AH715 |
| Snijsnelheid Vc | 23 m/min | 23 m/min |
| Snijdiepte ap | 4,5 mm | 4,5 mm |
| Voedingssnelheid | 45 mm/min | 45 mm/min |
| Overhang | 20 mm | 20 mm |
| Bewerkte componenten per kop | 5 componenten | 30 componenten, 6 keer meer |
| Faalwijze | Breuk van de snijkant | Vrijloopvlak-slijtage |
| Oppervlaktekwaliteit | Gelijk aan het conventionele gereedschap | Goed |
| Gereedschapsstabiliteit | Gelijk aan het conventionele gereedschap | Goed |
PUNT
Hardmetalen constructie en een schacht met hoge stijfheid veranderden de faalwijze van breuk naar stabiele slijtage
De HSS-vingerfrees werd vervangen door een hardmetalen AH715 VVFH-kop met behoud van dezelfde snijsnelheid, snijdiepte en voeding.
Er werd ook een VSSD-schacht met hoge stijfheid gebruikt.
Als resultaat,
veranderde de faalwijze van plotselinge snijkantbreuk naar stabiele vrijloopvlakslijtage,
en nam het aantal bewerkte componenten toe van vijf naar 30.
Ook de oppervlaktekwaliteit verbeterde.
Case 2
SCM420/430 Spiebaan in as: Teruggebracht van drie processen naar twee en van drie gereedschappen naar één
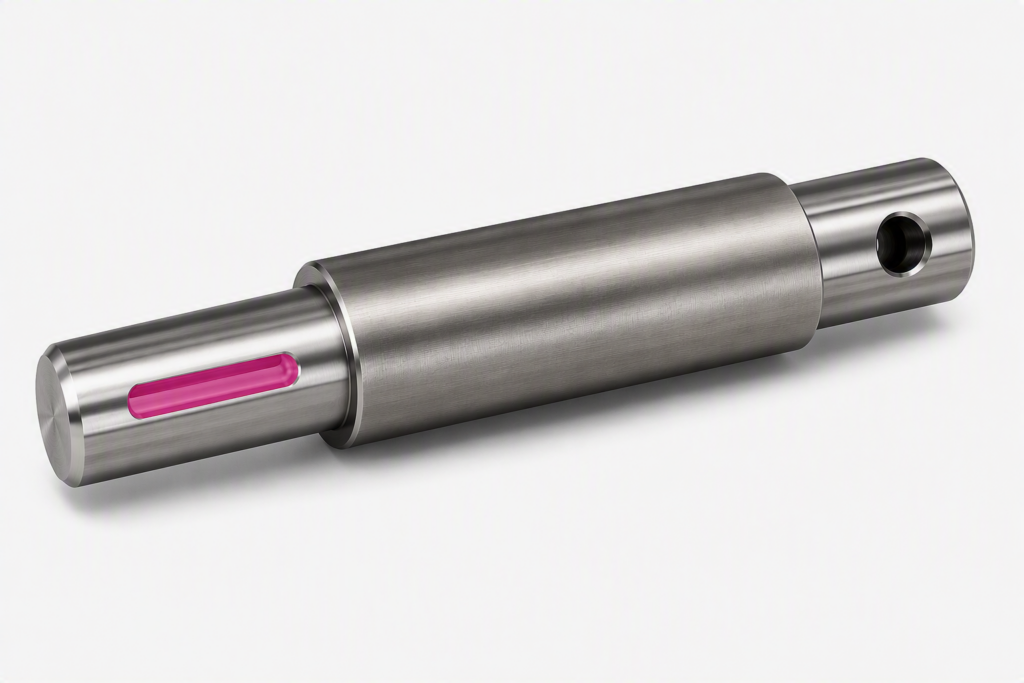
Toepassingsdetails
- Component: As, ruwe spiebaanbewerking
- Werkstukmateriaal: SCM420 / SCM430
- Machine: Draaicentrum met een aangedreven spindel
- Spiebaanbreedte: 8 / 10 / 12 / 16 mm
Uitdagingen met de conventionele methode met drie processen
- 1. Startgat boren met een vlakboor
- 2. Ruwe sleufbewerking met een viersnijder ruwvingerfrees
- 3. Omtreknabewerking met een viersnijder nafrees
- Er waren drie gereedschappen nodig, wat resulteerde in een aanzienlijke werklast voor gereedschapswissel en gereedschapsbeheer
VVFH-bewerkingscondities
- Boren: Vc = 60 m/min, fz = 0,03 mm/z
- Zijwaartse sleufbewerking: ap = 3,5 mm, Vc = 100 m/min, fz = 0,07 mm/z
- Goede resultaten bij zowel boren als zijwaartse voedingsbewerking
Verbeteringsresultaten
| Conventioneel | VVFH + VSSD | |
|---|---|---|
| Gereedschap en schacht | ø9 ruwvingerfrees, 4 snijkanten | VVFH1000S03R04S06 AH715 VSSD12L065S06-S |
| Voeding per tand fz | 0,05 mm/z | 0,07 mm/z |
| Overhang | 20 mm | 15 mm |
| Materiaalafnamehoeveelheid | 22,28 cm³/min | 23,4 cm³/min |
| Aantal processen | 3 processen | 2 processen, voorbewerken + nabewerken |
| Aantal benodigde gereedschappen | 3 gereedschappen | 1 gereedschap |
| Oppervlaktekwaliteit | Minder | Goed |
| Gereedschapsstabiliteit | — | Goed |
PUNT
Boren en ruwbewerken geconsolideerd in één enkel VVFH-gereedschap
Met behoud van het omtreknabewerkingsproces,
werden de vlakboor en de ruwvingerfrees geconsolideerd in één enkel VVFH-gereedschap.
Het aantal processen werd teruggebracht van drie naar twee, en het aantal benodigde gereedschappen van drie naar één.
De uitsteeklengte werd ook verkort van 20 mm naar 15 mm, wat een hogere voeding mogelijk maakte terwijl de oppervlaktekwaliteit verbeterde.
Case 3
S45C Spiebaan in as: Bewerking in één proces en langere standtijd gelijktijdig bereikt
Toepassingsdetails
- Component: As voor een dieselmotor
- Werkstukmateriaal: S45C
- Machine: Draaibank met een aangedreven gereedschapsspindel / externe koelmiddeltoevoer
- Bewerking: ø8 spiebaanbewerking, 5 mm snijdiepte en 58 mm bewerkingslengte
Uitdaging
- De conventionele methode bestond uit twee processen: startgat boren met een ø8 boor, gevolgd door sleufbewerking met een ø8 vingerfrees van een concurrent
- Hogere productiviteit door procesintegratie was vereist
Vergelijking snijcondities
| Conventioneel gereedschap van concurrent | VVFH + VSSD | |
|---|---|---|
| Gereedschap en schacht | ø8 vingerfrees, 4 snijkanten | VVFH0800S03R04S05 VSSD10L055S05-S |
| Kwaliteit | AlCrN | AH715 |
| Snijsnelheid Vc | 60 m/min | 60 m/min |
| Snijdiepte ap | 5 mm | 5 mm |
| Voeding per tand fz | 0,01 mm/z | 0,03 mm/z |
| Voedingssnelheid | 95 mm/min | 215 mm/min |
| Bewerkte werkstukken per kop | 126 werkstukken | 160 werkstukken |
| Materiaalafnamehoeveelheid | 3,82 cm³/min | 8,59 cm³/min |
| Aantal processen | 2 processen, boren + sleufbewerking | Geconsolideerd in 1 proces |
| Oppervlaktekwaliteit | Goed | Goed |
PUNT
Optimaliseer de voeding in plaats van deze simpelweg te verlagen
VVFH, met zijn boorcapaciteit, werd voorgesteld om de processen te integreren.
Aanvankelijk trad er chippen van de snijkant op bij bewerking met dezelfde lage voeding als gebruikt voor het gereedschap van de concurrent.
Echter, door
de voeding te optimaliseren naar de aanbevolen waarde van fz = 0,03 mm/z,
nam het aantal bewerkte werkstukken toe van 126 naar 160.
De materiaalafnamehoeveelheid werd meer dan verdubbeld, wat zorgde voor
zowel procesintegratie als een langere standtijd
en resulteerde in een succesvolle gereedschapswissel.
Wat de drie gevallen gemeen hebben
Herzie het proces, de schacht en de snijcondities samen in plaats van alleen het gereedschap te vervangen
In alle drie de gevallen werd de bestaande vingerfrees niet simpelweg vervangen door VVFH.
De resultaten werden bereikt door een combinatie van een
materiaalverandering van HSS naar hardmetaal,
verbeterde gereedschapsstijfheid met een VSSD-schacht met hoge stijfheid,
kortere uitsteeklengte van het gereedschap,
en
voedingscondities die geschikt zijn voor VVFH.
Samen maakten deze maatregelen zowel procesintegratie als een langere standtijd mogelijk.
6. Gebruik verschillende condities voor boren, sleufbewerking en omtreknabewerking
VVFH kan meerdere bewerkingen uitvoeren met één enkel gereedschap, maar dit betekent niet dat elke bewerking dezelfde snijcondities moet gebruiken.
Het is belangrijk om voor elke bewerking geschikte condities in te stellen.
Boren
- Snijsnelheid tijdens het boren
- Z-as voeding
- Boordiepte
- Of stapsgewijze voeding (pecking) vereist is
- Koelmiddeltoevoer
- Condities voor spaanafvoer
Sleufbewerking
- Feed per tooth
- Axiale snijdiepte
- Sleufbreedte
- Bewerkingslengte
- Condities voor spaanafvoer
- Trillingen of abnormaal geluid
- Toestand van gereedschapsschade
Omtrek-hoeknabewerking
- Toegift voor omtreknabewerking
- Radiale snijdiepte
- Feed per tooth
- Spiebaanbreedte
- Hoekafmetingen
- Vereiste hoekradius
- Toestand van het bewerkte oppervlak
BELANGRIJK
Stel optimale condities in voor elke bewerking
De richting en grootte van de belasting op het gereedschap verschillen tussen boren, sleufbewerking en omtreknabewerking.
De VVFH-prestaties kunnen worden gemaximaliseerd door
snijcondities individueel in te stellen voor elke bewerking.
Samenvatting: VVFH verandert de conventionele aanpak voor het bewerken van spiebanen in assen
Dit artikel introduceerde de uitdagingen bij het bewerken van spiebanen in assen en de oplossingen die TungMeister VVFH biedt.
De belangrijkste punten zijn hieronder samengevat.
- Het bewerken van spiebanen in assen vormt een dilemma tussen “aantal gereedschappen versus lengte van het gereedschapspad”:
hellend frezen, boor-en-vingerfreesbewerking en herhaalde ondiepe sneden hebben elk hun voor- en nadelen. - VVFH verbindt boren, sleufbewerking en omtreknabewerking met één enkel gereedschap:
drie boorsnijkanten maken directe Z-as intrede mogelijk, gevolgd door zijwaartse voeding. - Drie technologieën maken stabiele bewerking mogelijk:
drie boorsnijkanten, 150% spaankamervolume en variabele spiraalgeometrie. - Schachtselectie heeft direct invloed op de prestaties:
kies tussen de VSSD-schacht met hoge stijfheid en de VER geïntegreerde spantangschacht, afhankelijk van de toepassing. - Optimaliseer de snijcondities voor elke bewerking:
stel individuele condities in voor boren, sleufbewerking en omtreknabewerking. - Bewezen in praktijktoepassingen van klanten:
resultaten omvatten een vermindering van 69% in bewerkingstijd, minder trillingen, minder gereedschappen en minder gereedschapswissels. - Ontwerp met verwisselbare kop verlaagt de operationele kosten:
de schacht kan worden hergebruikt.
Als u uw proces voor het bewerken van spiebanen in assen wilt verbeteren, nodigen wij u uit om VVFH te proberen.