


Kalkulator smanjenja troškova brušenja
Kalkulator smanjenja troškova brušenja
Ovaj kalkulator može se koristiti pri razmatranju prelaska s postojećeg postupka brušenja na završnu obradu CBN/keramičkim alatima.
Unosom vrijednosti u sljedeća polja možete izračunati uštedu troškova koju biste očekivali prelaskom na CBN/keramičke alate.
U svako polje unaprijed su unesene reprezentativne vrijednosti, ali prilagodite ih svojoj situaciji i provjerite rezultate.
-
Jedinica
*obavezna poljaRezultati simulacije
Pri korištenju CBN pločica
Pri korištenju keramičkih pločica
Godišnji iznos smanjenja
0USD godišnje Stopa smanjenja
0% Iznos smanjenja po dijelu
0USD po dijelu (Trošak brušenja)
0USD po dijelu (Trošak turninga)
0USD po dijelu Smanjenje vremena isporuke
0sati godišnje Smanjenje stvarnog vremena obrade
0sekundi po dijelu Prosječno vrijeme obrade tijekom brušenja
0sekundi po dijelu Prosječno vrijeme obrade tijekom turninga
0sekundi po dijelu Broj dijelova koji se mogu proizvesti u ušteđenom vremenu
0dijelova godišnje Preporučeni materijali i standardni uvjeti rezanja
Preporučeni feed f (mm/rev):
Primjena Materijal obratka Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) 
Inconel 718, itd. BX815 80 - 500 0,05 - 0,5 0,05 - 0,3 Titanijeva legura BX480 80 - 200 0,05 - 0,5 0,05 - 0,3 Primjena Materijal obratka Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) 
Lijevano željezo BX480 500 - 2000 0,05 - 0,5 0,05 - 0,3 BX5015 100 - 700 0,05 - 0,5 0,05 - 0,3 SBN30 300 - 2000 0,08 - 4 0,05 - 0,5 Nodularni lijev BX930 150 - 500 0,05 - 0,5 0,05 - 0,3 Primjena Geometrije Stanje obratka Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) 
BM05M Kontinuirano 200 - 350 0,05 - 0,2 0,05 - 0,2 BXA10 Kontinuirano 100 - 230 0,05 - 0,5 0,05 - 0,3 Lagano prekinuto 100 - 230 0,05 - 0,3 0,05 - 0,2 BXA20 Prekinuto 60 - 180 0,05 - 0,3 0,05 - 0,2 BR35F Jako prekinuto 50 - 150 0,05 - 0,3 0,05 - 0,2 Primjena Geometrije Stanje obratka Brzina rezanja Vc (m/min) Feed f (mm/rev)
BX360 Kontinuirano 80 - 150 0,03 - 0,08 Lagano prekinuto 50 - 120 0,03 - 0,08 Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) Sinterirana legura Opća sinterirana legura BX4015 10 - 300 0,05 - 0,5 0,01 - 0,3 Sinterirana kaljena legura 10 - 180 0,05 - 0,3 0,01 - 0,2 Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) Superlegure na bazi nikla TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Superlegure na bazi kobalta TS200 200 - 350 0,1 - 2 0,1 - 0,4 TS300 150 - 250 0,1 - 2 0,1 - 0,2 Primjena Materijali obratka Stanje obratka Hlađenje Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) Sivi lijev Kontinuirano Suho TZ120 400 - 850 0,5 - 2 0,1 - 0,3 Kontinuirano, lagano prekinuto Suho LX21 400 - 800 0,5 - 2 0,1 - 0,4 Kontinuirano, prekinuto Suho, mokro FX105 300 - 600 0,5 - 4 0,2 - 0,6 Centrifugalni lijev Kontinuirano Suho TZ120 150 - 400 0,5 - 2 0,1 - 0,3 Primjena Materijali obratka Stanje obratka Hlađenje Geometrije Brzina rezanja Vc (m/min) Dubina rezanja ap (mm) Feed f (mm/rev) Hardened steel Kontinuirano Mokro LX10 50 - 150 0,05 - 2 0,05 - 0,2 Napomene i odricanja od odgovornosti
- Rezultati simulacije ne jamče stvarne učinke. Imajte na umu da stvarni učinci mogu varirati ovisno o pojedinačnim okolnostima.
-
Jedinica
*obavezna poljaValuta Jedinica Obradak
Primjena Materijal obratka 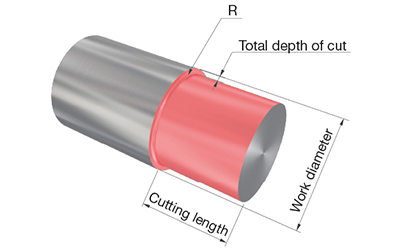
Promjer obratka Duljina rezanja Ukupna dubina rezanja Corner radius Uvjet prekida Materijal obratka 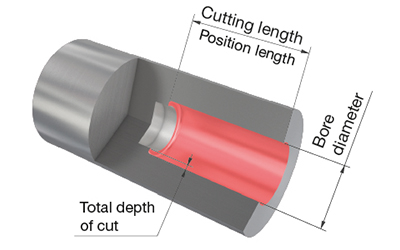
Promjer provrta Duljina rezanja Ukupna dubina rezanja Corner radius Uvjet prekida Materijal obratka 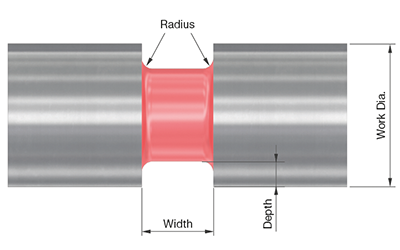
Promjer obratka Dubina groovinga Širina groovinga Corner radius Uvjet prekida Materijal obratka 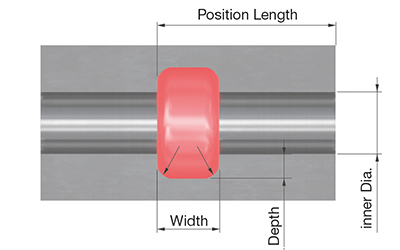
Unutarnji promjer Dubina žlijeba Širina žlijeba Corner radius Duljina položaja Uvjet prekida Materijal obratka 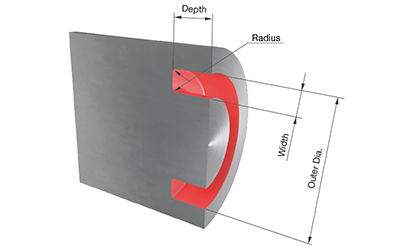
Promjer obratka Vanjski promjer Širina žlijeba Dubina žlijeba Corner radius Uvjet prekida Ciljana hrapavost površine Količina proizvodnje dijelova
Godišnja količina proizvodnje dijelova Ulazne stavke postojećeg postupka brušenja
Trošak stroja Trošak brusnog kotača Vijek trajanja brusnog kotača Trošak potrošnog materijala(hlađenje, alati za dresiranje itd.) Satnica operatera Prosječno vrijeme obrade Vrijeme zamjene obratka Ulazne stavke pri prelasku na turning
Trošak stroja Trošak potrošnog materijala(hlađenje itd.) Satnica operatera Vrijeme zamjene obratka Ostale ulazne stavke
Prioritet UčitavanjeRezultati simulacije
Pri korištenju CBN pločica
Pri korištenju keramičkih pločica
Godišnji iznos smanjenja
0USD godišnje Stopa smanjenja
0% Iznos smanjenja po dijelu
0USD po dijelu (Trošak brušenja)
0USD po dijelu (Trošak tokarenja)
0USD po dijelu Smanjenje vremena isporuke
0sati godišnje Smanjenje stvarnog vremena obrade
0sekundi po dijelu Prosječno vrijeme obrade tijekom brušenja
0sekundi po dijelu Prosječno vrijeme obrade tijekom tokarenja
0sekundi po dijelu Broj dijelova koji se mogu proizvesti s uštedom vremena
0dijelova godišnje Preporučeni materijali i standardni uvjeti rezanja
Preporučeni feed f (mm/rev):
Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina reza ap (mm) Feed f (mm/rev) Inconel 718, itd. BX815 80 - 500 0.05 - 0.5 0.05 - 0.3 Legura titana BX480 80 - 200 0.05 - 0.5 0.05 - 0.3 Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina reza ap (mm) Feed f (mm/rev) Lijevano željezo BX480 500 - 2000 0.05 - 0.5 0.05 - 0.3 BX5015 100 - 700 0.05 - 0.5 0.05 - 0.3 SBN30 300 - 2000 0.08 - 4 0.05 - 0.5 Nodularno lijevano željezo BX930 150 - 500 0.05 - 0.5 0.05 - 0.3 Primjena Geometrije Stanje obratka Brzina rezanja Vc (m/min) Dubina reza ap (mm) Feed f (mm/rev)
BM05M Kontinuirano 200 - 350 0.05 - 0.2 0.05 - 0.2 BXA10 Kontinuirano 100 - 230 0.05 - 0.5 0.05 - 0.3 Lagano prekinuto 100 - 230 0.05 - 0.3 0.05 - 0.2 BXA20 Prekinuto 60 - 180 0.05 - 0.3 0.05 - 0.2 BR35F Jako prekinuto 50 - 150 0.05 - 0.3 0.05 - 0.2 Primjena Geometrije Stanje obratka Brzina rezanja Vc (m/min) Feed f (mm/rev)
BX360 Kontinuirano 80 - 150 0.03 - 0.08 Lagano prekinuto 50 - 120 0.03 - 0.08 Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina reza ap (mm) Feed f (mm/rev) Sinterirana legura Opća sinterirana legura BX4015 10 - 300 0.05 - 0.5 0.01 - 0.3 Sinterirana-otvrdnuta legura 10 - 180 0.05 - 0.3 0.01 - 0.2 Primjena Materijali obratka Geometrije Brzina rezanja Vc (m/min) Dubina reza ap (mm) Feed f (mm/rev) Superlegure na bazi Ni TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Superlegure na bazi Co TS200 200 - 350 0.1 - 2 0.1 - 0.4 TS300 150 - 250 0.1 - 2 0.1 - 0.2 Primjena Materijali obratka Stanje obratka Hlađenje Geometrije Brzina rezanja Vc (m/min) Dubina reza ap (mm) feed f (mm/rev) Sivi lijev Kontinuirano Suho TZ120 400 - 850 0.5 - 2 0.1 - 0.3 Kontinuirano, lagano isprekidano Suho LX21 400 - 800 0.5 - 2 0.1 - 0.4 Kontinuirano, isprekidano Suho, mokro FX105 300 - 600 0.5 - 4 0.2 - 0.6 Centrifugalni lijev Kontinuirano Suho TZ120 150 - 400 0.5 - 2 0.1 - 0.3 primjena geometrije Materijali obratka Stanje obratka hlađenje brzina rezanja Vc (m/min) Dubina reza ap (mm) feed f (mm/rev) Kaljeni čelik Kontinuirano Mokro LX10 50 - 150 0.05 - 2 0.05 - 0.2 Ostali preporučeni alati
tool holder: opis tool holdera pločica: opis pločice Napomene i odricanja od odgovornosti
- Rezultati simulacije ne jamče stvarne učinke. Imajte na umu da se stvarni učinci mogu razlikovati ovisno o individualnim okolnostima.
Industries |
|
Industries Learn more |
e-Catalog |
|
e-Catalog Learn more |
Aplikacije
 Tungaloy APP
 TUNG NaviPreporuka Alata Za Vaše Posebne Potrebe
 Machine Power Calculator
 Turning Insert Selection Guide
 Tungaloy Success ReportIstražite Tungaloyev TSR za prilagođene uvide u strojnu obradu uz jednostavno pretraživanje
 Technical GuidesPristupite Tungaloyevim tehničkim vodičima za vrijedne uvide, reference i resurse..
 MatrixSustav Upravljanja Alatom
 Special tool drawing generatorQuickly generate simple drawings for special products.
 High-Feed Milling PortalWhich High-Feed Milling Cutter Is Right for Your Application?